

دراسة حالة حول التصنيع باستخدام الحاسوب (CNC) · معدات صوتية
أمضت إحدى العلامات التجارية الأوروبية المتخصصة في الصوتيات شهورًا في رفض صناديق السماعات التي تظهر عليها علامات المسامير على اللوحة الخلفية. وقد طورت شركة Rejin CNC تقنية التثبيت المدمج السلس ذاتيًا، مما يوفر سطحًا خلفيًا مسطحًا تمامًا بدون أي ثقوب نافذة - تم تشكيله بدقة ±0.01 مم، وخضع لعملية الأنودة داخليًا، وتم التحقق من مطابقته لمعيار IATF 16949 عند مستوى الصوت.
القصة
قصة هندسية حقيقية - عيب واضح، وثلاثة موردين فاشلين، والعملية التي أصلحته.
تبدأ بعض أفضل قصص الهندسة بعيب صغير مرئي. بالنسبة لعلامة تجارية أوروبية متخصصة في الصوتيات، كانت تستعد لإطلاق جهاز محاكاة مضخم صوت تناظري جديد، يكمن العيب تحديدًا في اللوحة الخلفية: صفوف من علامات المسامير البارزة التي جعلت منتجًا فاخرًا يبدو رخيصًا.
كان المنتج عبارة عن جهاز محاكاة مضخم صوت جيتار صغير الحجم، صُمم في فرنسا، ويُباع في جميع أنحاء العالم. تميز التصميم الصناعي بالبساطة والأناقة: هيكل من الألومنيوم المصقول مع رسومات تحكم محفورة بالليزر، مصمم خصيصًا للموسيقيين الذين يهتمون بجودة الصوت. من الأمام، بدا المنتج مثاليًا. أما من الخلف، فكان التصميم تقليديًا. من خلال الإثارة تركت المسامير انبعاجات بارزة في أماكن اختراقها للوحة الألومنيوم. كل وحدة تحمل هذه العلامات، وكل وحدة تقوض المظهر الفاخر الذي أمضت العلامة التجارية سنوات في بنائه.
على مدى شهور، بحث فريق التوريد التابع للعلامة التجارية عن حل أفضل. وقاموا بتقييم ورش تصنيع في ثلاث دول. زعمت بعض الورش أن العلامات لا مفر منها، "فهذه هي طبيعة عملية التثبيت بالمسامير". بينما عرضت ورش أخرى إخفاء العلامات بالملصقات أو الطلاء، وهو ما رفضه المهندسون رفضًا قاطعًا. وقدّم أحد الموردين بديلاً أرخص مصنوعًا من المعدن المصبوب، لكنه غيّر وزن المنتج وملمسه وتكلفته. لم يحل أي منها المشكلة الحقيقية.
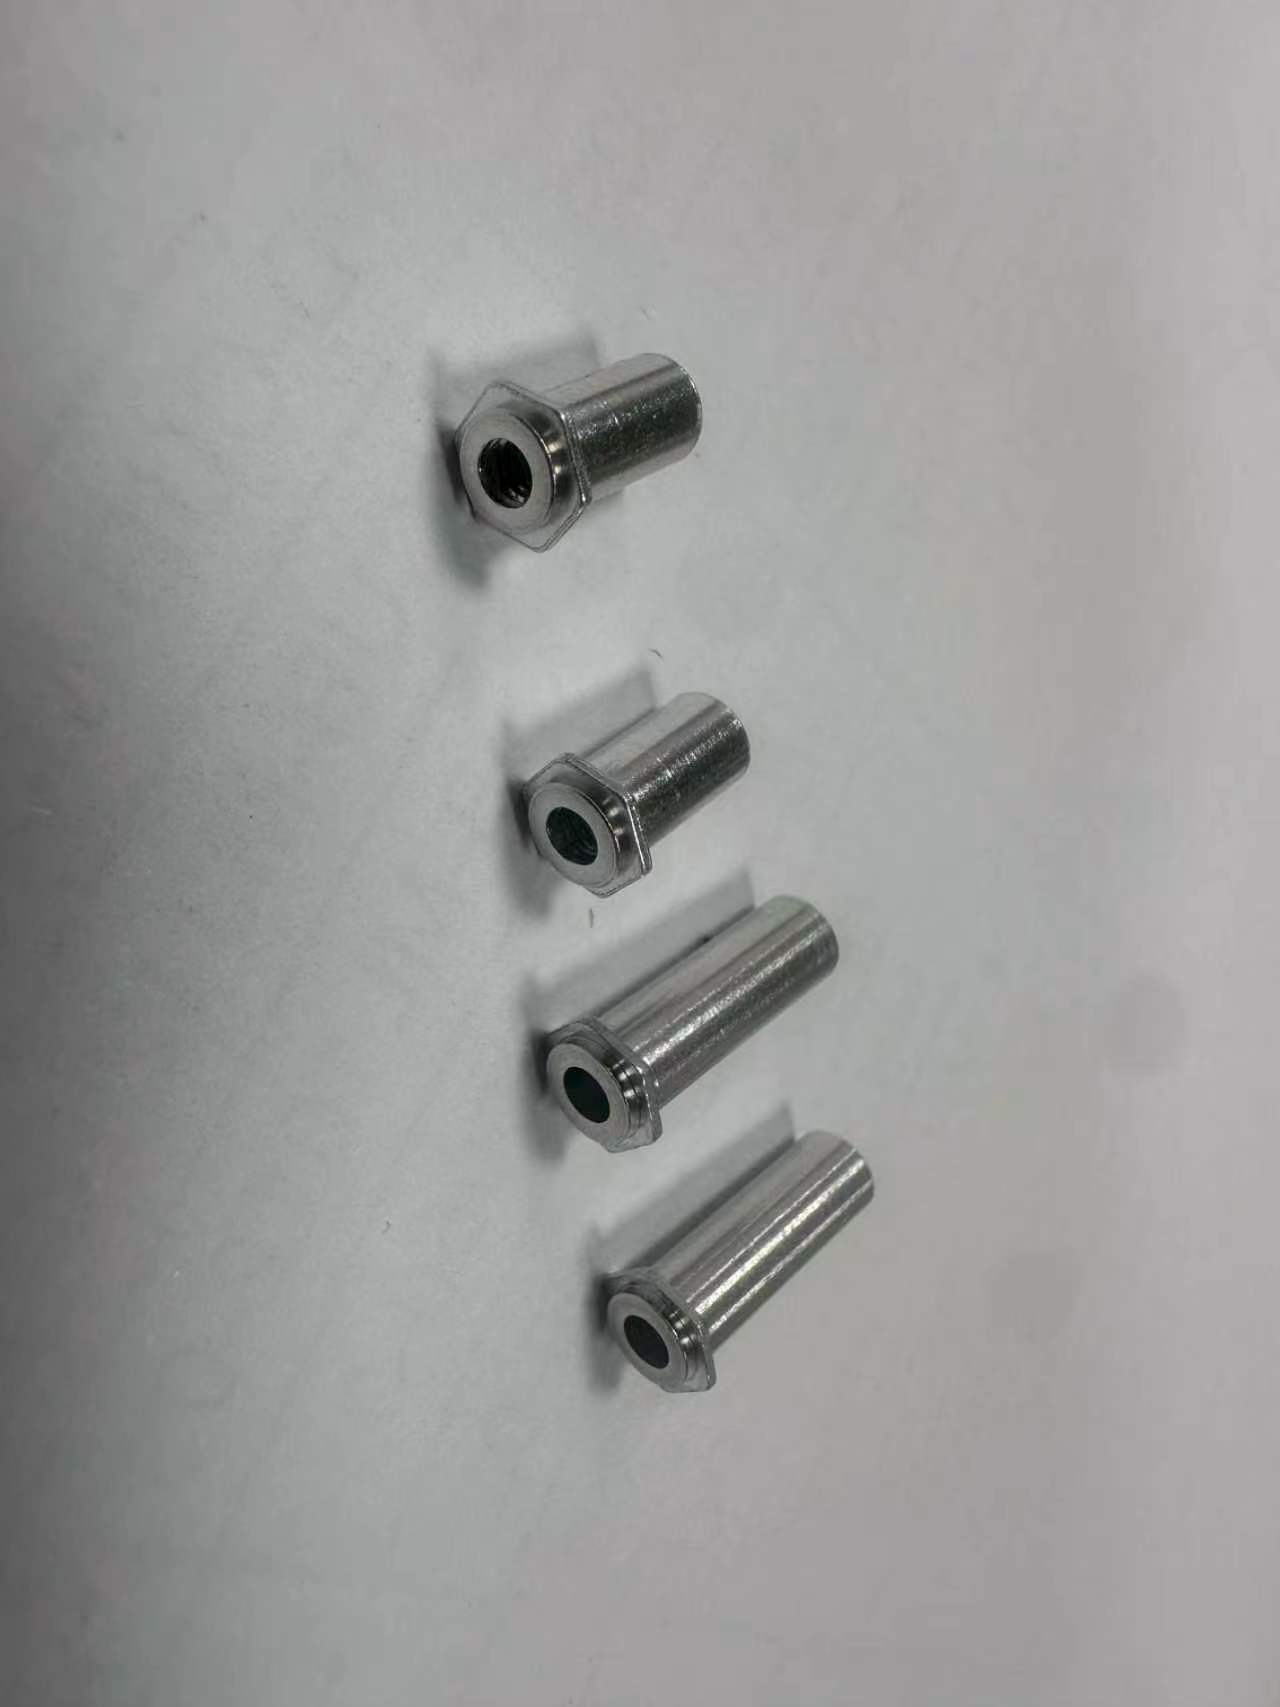
ثم تم توجيه فريق العلامة التجارية إلى شركة ريجين سي إن سي. وبدلاً من تقديم عرض سعر للرسم كما هو، أجرى مهندسونا مراجعة مجانية للتصميم من أجل التصنيع واقترحوا شيئًا لم تذكره الشركات الأخرى أبدًا: عملية تثبيت سلسة مدمجة — أعمدة صواميل مضغوطة للداخل من الخلف، ومغلقة داخل المادة، بدون أي ثقوب نافذة ولوحة خلفية مسطحة تمامًا. لا توجد علامات. لا توجد انبعاجات. لا توجد ملصقات.
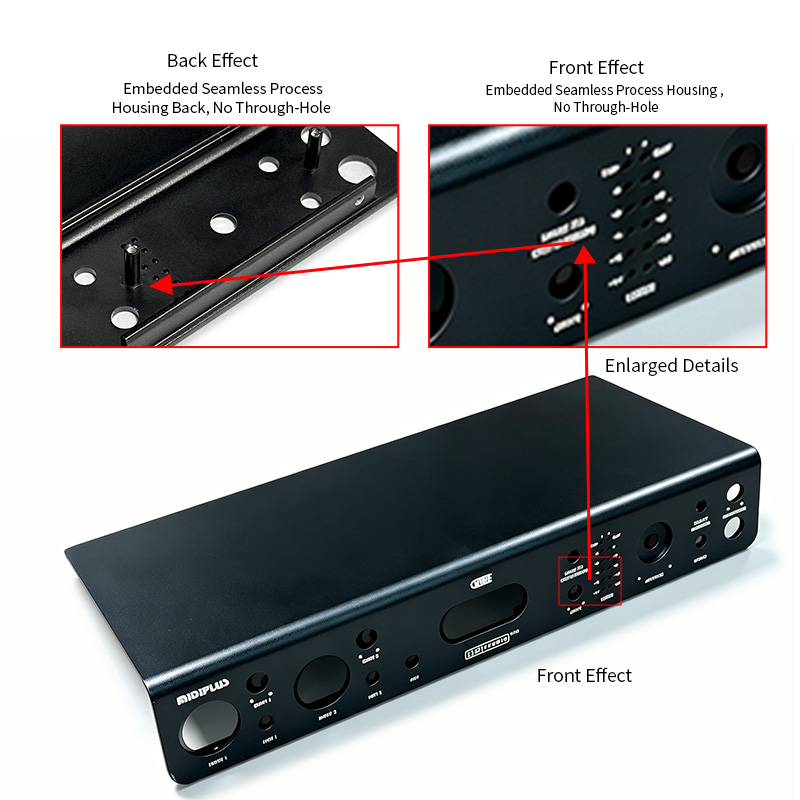
كيف غيّرت العينة الأولى كل شيء. وصلت القطعة الأولى بلوحة خلفية مسطحة للغاية لدرجة أن فريق مراقبة الجودة لدى العميل مرر أصابعه عليها مرتين للتأكد. اجتازت فحوصات الأبعاد من المحاولة الأولى. وكان تركيبها مثالياً. اجتاز هيكل المسامير المدمجة اختبار قوة السحب بهوامش أمان كافية. أصبحت تلك القطعة الأولى المعيار المرجعي لكل دفعة تلتها، ومنذ ذلك الحين، حققت العلامة التجارية نجاحاً باهراً.
نقاط ضعف العميل
ست مشاكل فشلت جميع ورش العمل المرشحة في حلها أمام شركة ريجين سي إن سي.
تركت المسامير البارزة انبعاجات بارزة على اللوحة الخلفية - كل وحدة تحمل العلامات التي شوهت السطح النظيف.
أدت هذه الخدوش إلى جعل منتج صوتي عالي الجودة يبدو منخفض التكلفة على رفوف البيع بالتجزئة، مما أضر بشكل مباشر بمكانة العلامة التجارية.
أدت المسامير التي تخترق الصفيحة إلى الإضرار بالسلامة الهيكلية وتسببت في مشاكل تتعلق بالخلوص مع الإلكترونيات الداخلية.
تفاوت اللون بين الدفعات، وأصبحت العلامات أكثر وضوحًا بعد الطلاء - مشكلتان في طبقة نهائية واحدة.
قام الموردون بتقديم الرسومات كما هي ووصفوا علامات المسامير بأنها "لا مفر منها" بدلاً من اقتراح عملية أفضل.
تعاملت المتاجر مع العينات لكنها فقدت الجودة أو المواعيد النهائية عندما زاد الإنتاج إلى حجم كبير.
نظرة عامة على المشروع
هياكل ألومنيوم مصنعة باستخدام الحاسوب (CNC) لمعدات الصوت - محاكيات مكبرات الصوت، وبطاقات الصوت، وواجهات الصوت - مبنية حول Rejin CNC تثبيت داخلي سلس مطور ذاتيًالوحة خلفية مسطحة تمامًا بدون أي علامات للمسامير، وهيكل من قطعة واحدة وقوة محسنة.
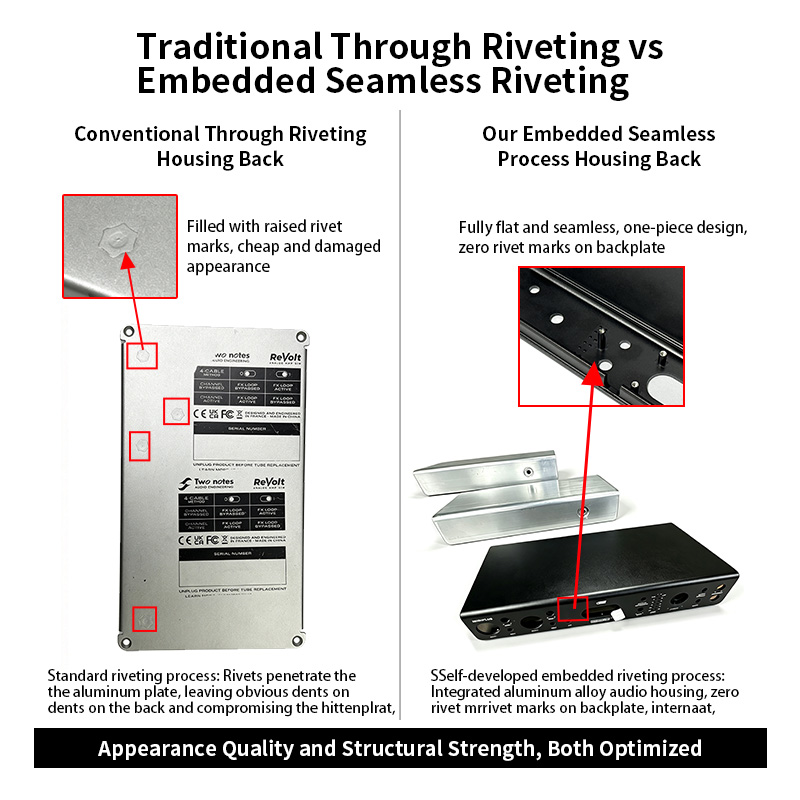
الطريقة التقليدية من خلال التثبيت بالمسامير مقابل عمليتنا المتكاملة السلسة - تم تحسين المظهر والقوة على حد سواء.
حلولنا الهندسية
لم يكن الاختلاف أبدًا في آلة واحدة - بل كان نظامًا هندسيًا متكاملًا مبنيًا حول عملية واحدة.
مثير للغاية
يتم ضغط أعمدة الصواميل إلى الداخل وإغلاقها داخل المادة في عملية واحدة - بدون ثقوب نافذة، ولا علامات بارزة، ولوحة خلفية مسطحة تمامًا تجتاز اختبار طرف الإصبع في كل مرة.
التصنيع
تُحافظ عملية تشكيل البليت باستخدام نظام تثبيت متكامل بخمسة محاور على هندسة الجدران الرقيقة دون تشويه، مما يحافظ على التفاوت في حدود ±0.01 مم في الميزات الحرجة.
سطح
تتم عمليات الأنودة غير اللامعة أو اللامعة مع الشعارات المحفورة بالليزر تحت سقفنا الخاص - تشطيب سطح موحد، بدون تسليمات من طرف ثالث، بدون انحراف في اللون.
تقتيش
يتم قياس كل ميزة أساسية باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) على كل جزء، مع أرشفة البيانات لكل دفعة إنتاج لتحقيق إمكانية التتبع الكاملة.
جودة
تضمن عمليات الفحص الموحدة والتحكم الإحصائي في العمليات اتساقًا عاليًا في الدفعات - وهي نفس الجودة التي تتطلبها الشركات المصنعة للسيارات، والمطبقة على أجهزة الصوت.
هندسة
نقوم بمراجعة تصميمك بمساعدة الحاسوب قبل البدء في تصنيع الأدوات، ونحدد مشكلات قابلية التصنيع، ونصمم العملية حول الجزء - المراجعة التي فازت بهذا العميل مجانية لكل مشروع.
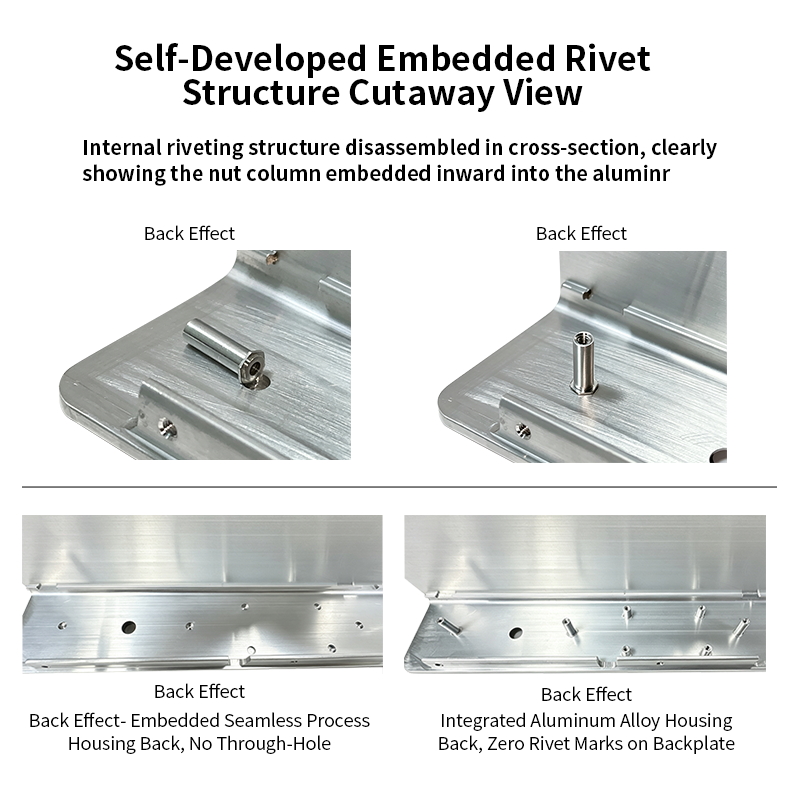
منظر مقطعي - أعمدة الصواميل مغروسة للداخل، بدون ثقب نافذ، بدون علامات على اللوحة الخلفية.
تؤدي عملية التثبيت التقليدية إلى دفع المسامير عبر الصفيحة، مما يترك انبعاجات على ظهرها ويؤثر سلبًا على خلوص المكونات الداخلية. أما عملية التثبيت المدمجة لدينا فتثبت عمود الصامولة داخل المادة، فيبقى ظهرها أملسًا، وتبقى الوصلة قوية، ويصبح المنتج في النهاية بالشكل المطلوب.
التحديات التي تغلبنا عليها
مشاكل حقيقية من أرضية الإنتاج - السبب الجذري، والحل، والنتيجة التي نحققها اليوم.
عملية التصنيع
يتم توثيق كل خطوة من خلال الفحص أثناء العملية، لذا فإن الجودة مدمجة في المنتج - وليست قيد الفحص في النهاية.
يتم اختيار سبيكة الألومنيوم 6063-T5 وبثقها إلى شكل قريب من الشكل النهائي - خصائص مواد مستقرة ومخزون تشغيل أقل لكل عملية تشغيل.
تُحافظ عملية تشكيل البليت باستخدام نظام تثبيت متكامل بخمسة محاور على هندسة الجدران الرقيقة - يتم التحكم في التفاوتات ضمن ±0.01 مم على الميزات الحرجة.
يتم ربط الهيكل بعملية تثبيت ذاتية التطوير - أعمدة الصواميل مغروسة في الداخل، بدون ثقوب نافذة، ولوحة خلفية مسطحة تمامًا.
تعمل عملية تحضير السطح غير اللامع الموحد على إزالة آثار التصنيع وتجهيز القطعة لطلاء متساوٍ.
طلاء أنودة مطفي أو لامع مع شعارات محفورة بالليزر - لون ثابت، ورسومات حادة ومقاومة للبهتان.
فحص كامل الأبعاد باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد، وفحص اتساق الدفعة، والتعبئة الواقية قبل التصدير - لا يتم شحن المنتجات المعيبة أبداً.
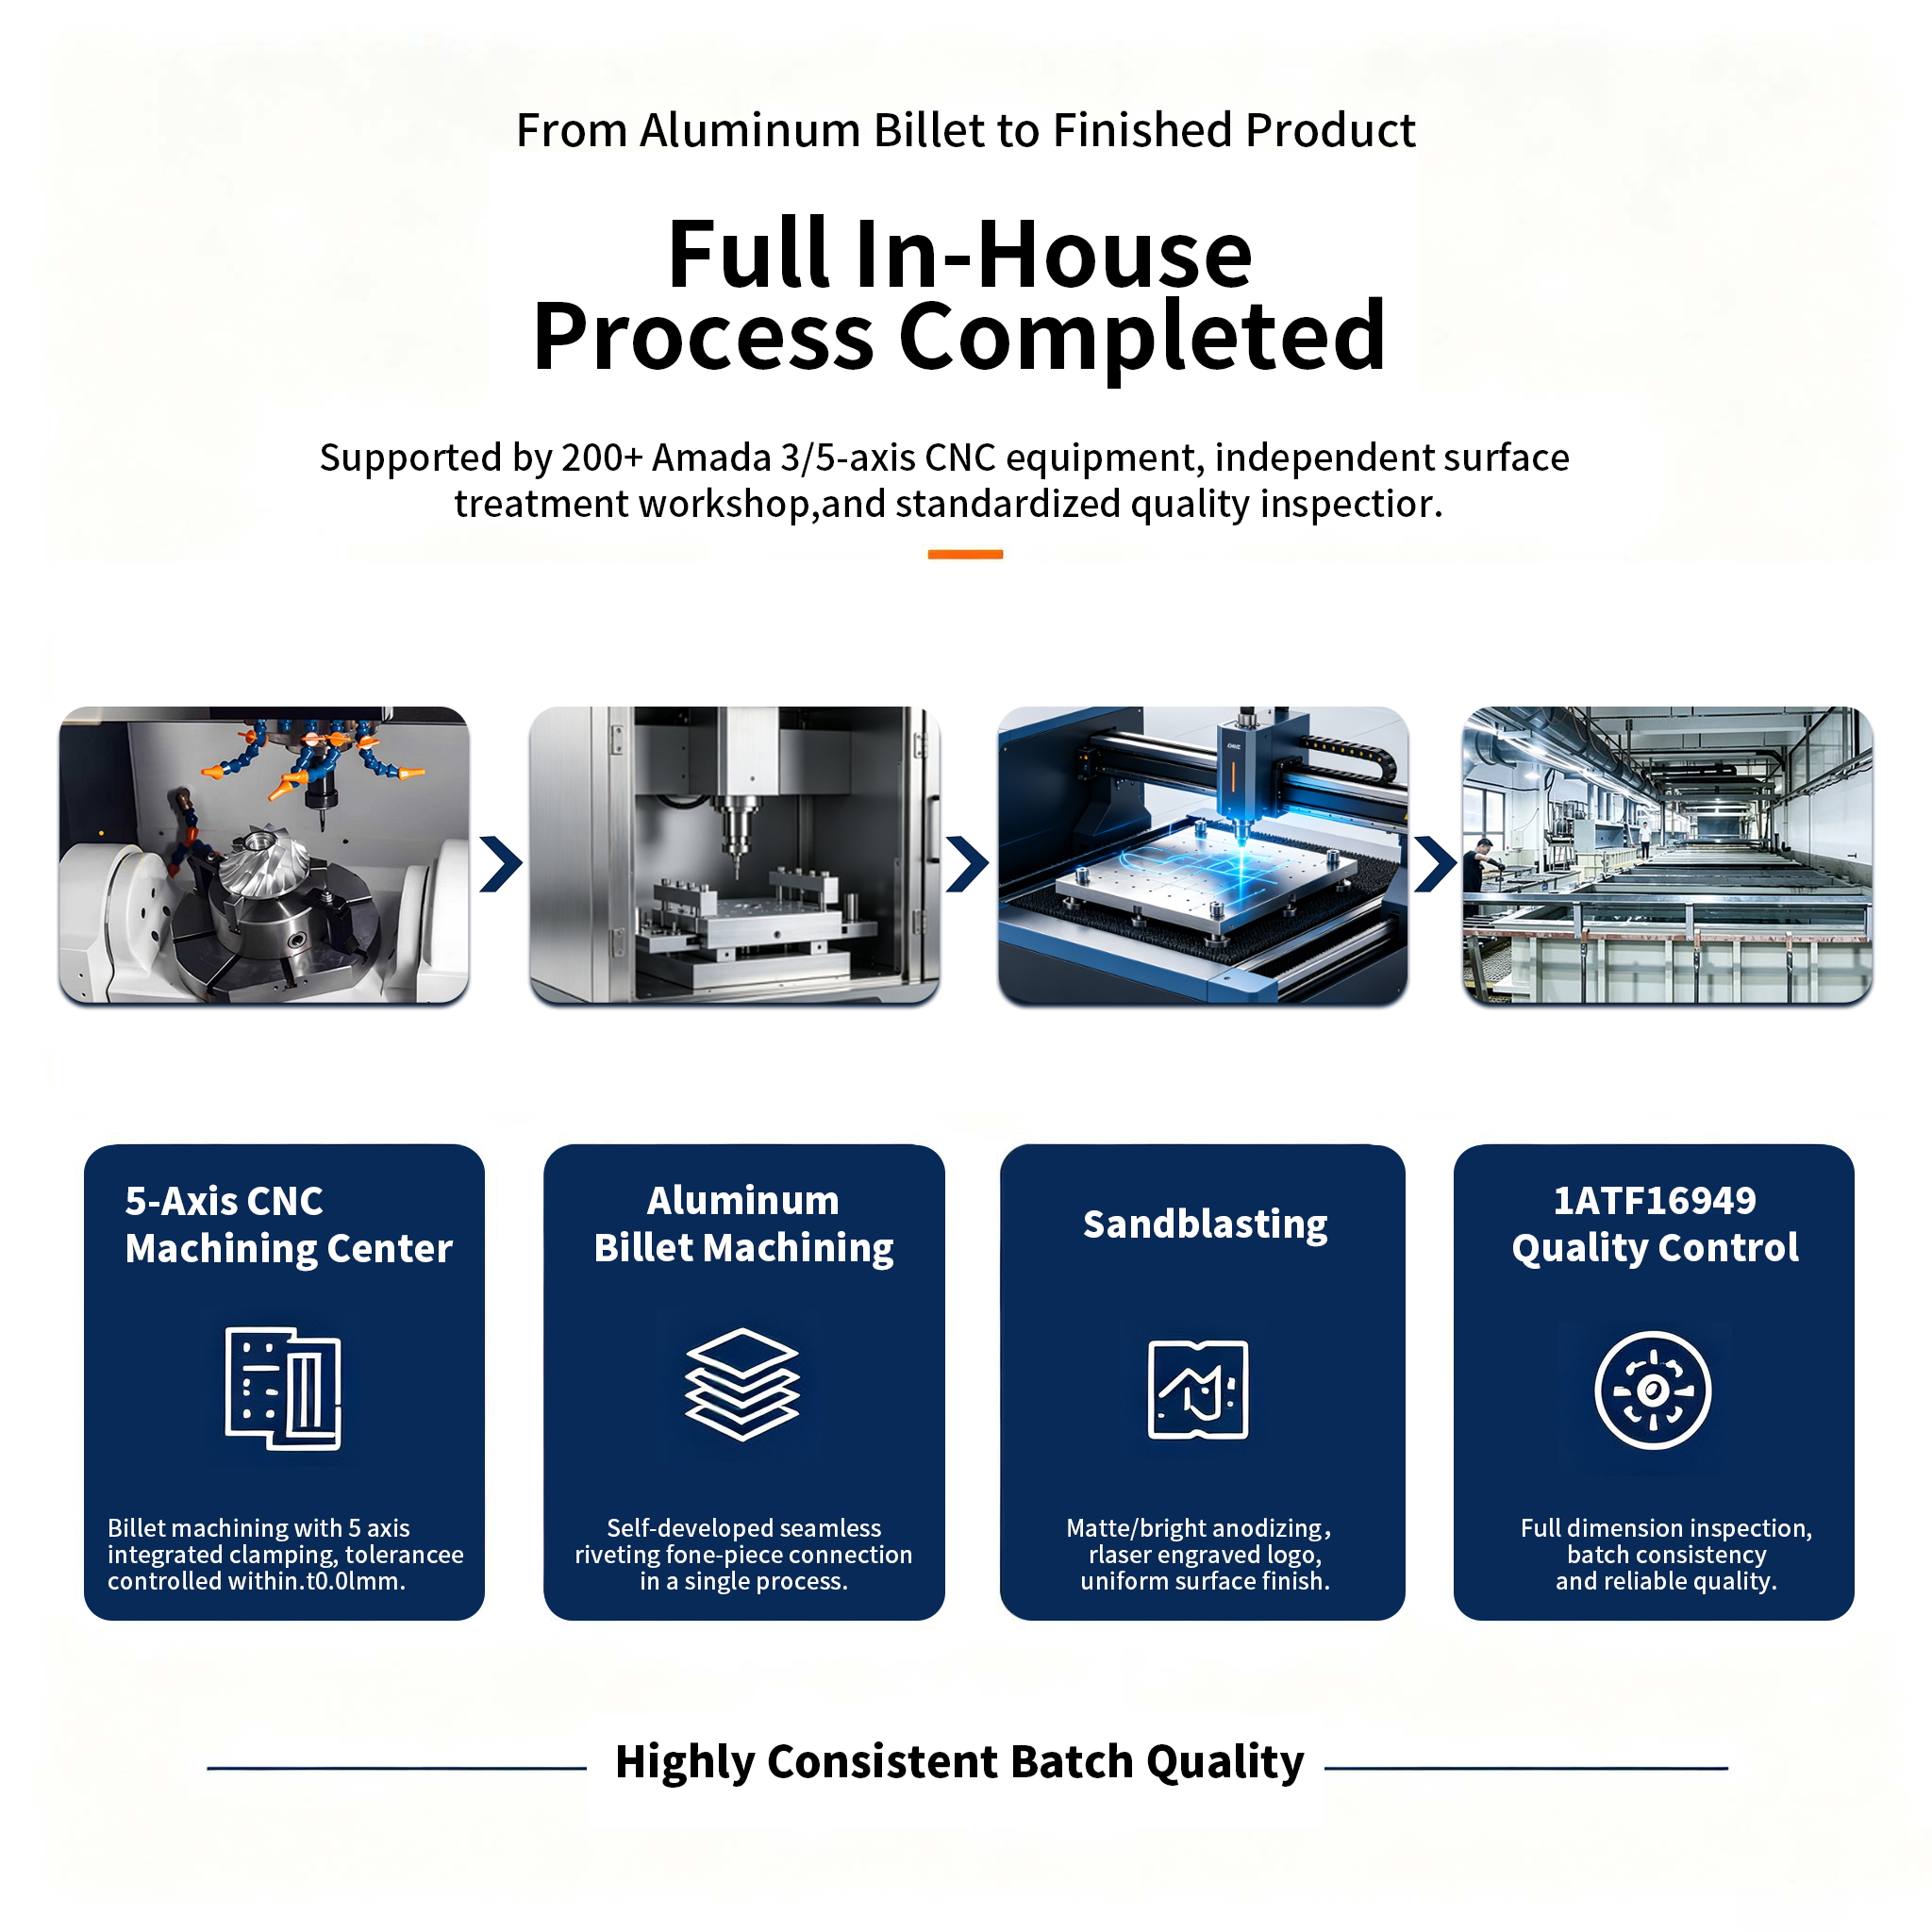
من سبائك الألومنيوم إلى المنتج النهائي - أكثر من 200 آلة CNC من نوع Amada 3/5 محاور، وورشة عمل سطحية مستقلة، ومراقبة جودة موحدة.
قام مهندسونا بتطوير هذه العملية داخلياً. يتم ضغط عمود الصامولة إلى الداخل وإحكام إغلاقه داخل المادة - شاهد كيف تبقى اللوحة الخلفية مسطحة تماماً دون أي علامات.
ضمان الجودة
يتم التحقق من كل مواصفة رئيسية باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد، ومقياس السطح، ومقياس الألوان في كل دفعة إنتاج - ويتم أرشفة البيانات لكل دفعة لتحقيق إمكانية التتبع الكاملة.
| مواصفة | متطلبات | تم الإنجاز | طريقة |
|---|---|---|---|
| استواء اللوحة الخلفية | مسطح تمامًا، بدون أي علامات مسامير. | نجاح بنسبة 100% | مقياس بصري + سطحي |
| تفاوتات التشغيل الآلي | ±0.01 مم | ±0.01 مم | قياس CMM |
| قوة وصلة البرشام | يفي بمواصفات السحب الأصلية | اجتاز | اختبار السحب |
| لون الأنودة | ΔE < 1.5 مقارنةً بالرئيس التنفيذي | ΔE < 1.0 متوسط | مقياس الألوان |
| مقاومة لرذاذ الملح | 72 ساعة، بدون تآكل | اجتاز | ASTM B117 |
| اتساق الدفعة | فحص الأبعاد بنسبة 100% | نجاح بنسبة 100% | آلة قياس الإحداثيات ثلاثية الأبعاد كاملة الأبعاد |
لماذا ريجين سي إن سي؟
قارنت العلامة التجارية منتجاتنا بمتاجر في ثلاث دول. إليكم ما حسم الصفقة.
مقارنة بالتثبيت القياسي
ثقوب غير نافذة، لوحة خلفية مسطحة، وصلة أقوى - وهي عملية لا يمكن للعملاء الحصول عليها من متاجر السلع الأساسية، محمية بسنوات من التحسين الداخلي.
مقابل التشطيب الخارجي
عمليات التشغيل الآلي، والتفجير الرملي، والأنودة، والتعليم بالليزر تحت سقف واحد - بدون تسليمات، ولا انحراف في اللون، ولا أعذار من طرف ثالث.
مقابل أخذ العينات الدفعية
يتم قياس الأبعاد الحرجة على كل جزء، ويتم التحقق من كل دفعة - لا يتم شحن أي عيوب إلى خط الإنتاج الخاص بك.
مقابل الدعم الذي تقوده المبيعات
تتحدث مباشرة مع الأشخاص الذين يديرون الآلات والعملية - إجابات فنية في غضون ساعات، وتصميم قابل للتصنيع في 48 ساعة.
نتائج المشروع
لقد استوفت الدفعة الأولى معايير العلامة التجارية بالكامل، ولم تزد العلاقة إلا نمواً منذ ذلك الحين.
آراء العملاء
اقتباسات مباشرة من الأشخاص الذين يديرون هذا البرنامج من جانب العملاء.
"أصبحت اللوحة الخلفية ناعمة تمامًا أخيرًا. لا توجد علامات مسامير، ولا انبعاجات - إنها تبدو كما ينبغي أن يكون المنتج المتميز."
"دفعة تلو الأخرى، يتطابق لون الأنودة مع العينة المرجعية. لقد توقفنا عن فحص اللون عند الوصول."
"لقد اكتشف فريق التصميم والتصنيع لدى شركة ريجين مشاكل في التجميع لم يذكرها موردونا السابقون. وكان التسليم في الموعد المحدد لثلاث سنوات متتالية."
فحص مجاني للتصميم حسب الطلب · عرض سعر خلال 24 ساعة
أرسل لنا ملف التصميم بمساعدة الحاسوب (CAD) الخاص بك واحصل على فحص مجاني للتصميم من أجل التصنيع (DFM) مع عرض أسعار مفصل في غضون 24 ساعة.


