

Une marque audio européenne haut de gamme a passé huit mois et essuyé douze échecs auprès de fournisseurs pour trouver des boîtiers capables de maintenir une tolérance élevée à grande échelle. Rejin a usiné CNC son boîtier en aluminium 6063-T5 à paroi mince avec une précision de ±0,01 mm — brossé, anodisé noir et vérifié par machine à mesurer tridimensionnelle — puis a expédié plus de 20 000 unités par mois, comme prévu, pendant trois années consécutives.
Une véritable histoire d'ingénierie : la recherche, les échecs et le premier appel DFM qui a tout changé.
Chaque projet CNC complexe commence par un problème que personne d'autre ne veut résoudre. Celui-ci a débuté en Allemagne, où une marque audio haut de gamme s'apprêtait à lancer une nouvelle génération d'unités de contrôle.
Le design industriel était époustouflant : un boîtier fin et minimaliste en aluminium brossé anodisé noir. L’équipe d’ingénierie l’adorait. L’équipe de production, en revanche, beaucoup moins. Le boîtier était compact, avec des sections de paroi aussi minces que 1,2 mmDes surfaces visibles exigeant une texture brossée parfaitement horizontale et une finition anodisée noire dont la couleur devait rester stable sur des dizaines de milliers de pièces. Sur le papier, cela ressemblait à une opération d'usinage CNC de routine. En réalité, c'était un test que la plupart des ateliers d'usinage ont échoué sans difficulté.
Pour huit moisL'équipe d'approvisionnement de la marque a mené des recherches approfondies. Elle a évalué des ateliers d'usinage dans trois pays et commandé des pièces d'essai auprès de plus d'une douzaine de candidats. Certains ont livré des dimensions précises, mais des surfaces rugueuses et irrégulières. D'autres ont produit un premier article magnifique, mais n'ont jamais pu reproduire ce résultat en grande série. Une usine a proposé un prix attractif, a discrètement sous-traité l'anodisation à un tiers, et la couleur a varié d'un lot à l'autre. Une autre ne pouvait produire que de petites séries de 500 pièces, sans possibilité d'augmentation de la production.
Les échantillons étaient bons. La production, en revanche, laissait à désirer. C'est le problème classique de l'usinage CNC sur mesure, et cela a coûté à la marque tout son calendrier de lancement.
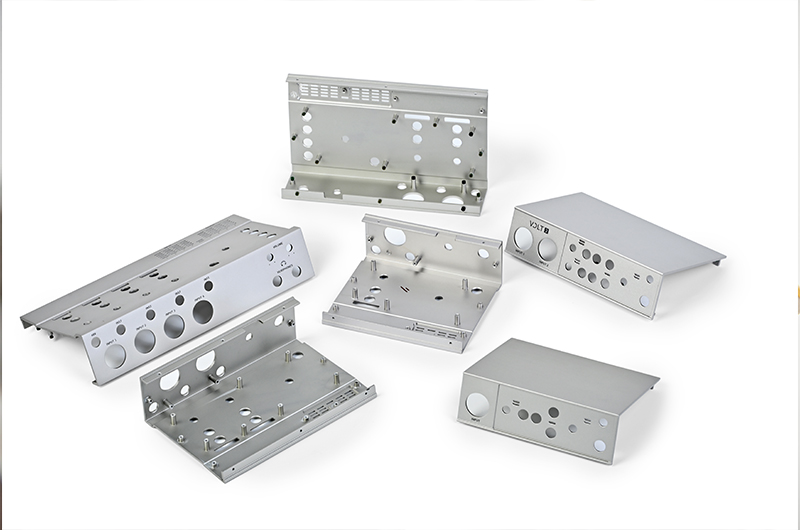
Comment Rejin CNC est entré en scène. L'équipe d'approvisionnement de la marque a été mise en relation avec Rejin CNC par un contact du secteur. Au lieu de se contenter d'un devis sans modification, comme l'avaient fait tous les fournisseurs précédents, nos ingénieurs ont réalisé une analyse de fabricabilité (DFM) gratuite et ont remis un rapport de trois pages : deux angles internes vifs susceptibles de créer des concentrations de contraintes et d'entraîner des fissures lors de l'anodisation, une profondeur de filetage insuffisante sur le bossage de fixation et une suggestion d'ajustement de l'épaisseur de paroi permettant de réduire de moitié le risque de déformation sans modifier le design. L'analyse a été réalisée en 48 heures et le rapport a été remis avant même toute commande.
Cette simple analyse de fabricabilité a transformé la discussion en une première commande d'échantillon. Le premier article a passé avec succès tous les contrôles du client : dimensions, surface, couleur, ajustement à l'assemblage. Il n'a pas seulement satisfait aux exigences ; il a établi la référence à laquelle chaque lot suivant a été comparé.
Six problèmes, récurrents dans plus d'une douzaine d'entreprises candidates.
Les lots anodisés noirs ont dérivé de ΔE > 3,0 par rapport à l'échantillon maître — inacceptable pour un produit de détail haut de gamme où chaque unité doit correspondre.
Le sens et la profondeur du brossage variaient d'une pièce à l'autre, voire au sein d'un même lot, ruinant ainsi l'aspect « grain continu » requis par le design.
Les sections de paroi de 1,2 mm se sont déformées lors de l'usinage, laissant des espaces irréguliers lors de l'assemblage et nécessitant des retouches manuelles coûteuses.
Les ateliers qui traitaient des prototypes de 500 pièces ne pouvaient pas maintenir la qualité à 5 000 unités, et encore moins à plus de 20 000 unités par mois.
Des dates de livraison manquées et des excuses de dernière minute ont contraint la marque à maintenir des stocks de sécurité non sécuritaires et à compromettre son calendrier de vente au détail.
Les plans ont été fournis tels quels. Les problèmes de conception ne sont apparus qu'après la fabrication des outils et les dépenses engagées.
Un boîtier de commande compact pour une marque audio européenne haut de gamme — conçu pour ajustement précis, un texture brossée horizontale et anodisation noire stable en couleur, produit par un fournisseur unique, l'usinage, la finition, le marquage laser et le contrôle qualité étant entièrement réalisés en interne.

La différence ne résidait jamais dans une seule machine, mais dans un système d'ingénierie complet construit autour d'une pièce unique.
L'extrusion nous a permis d'obtenir une cavité intérieure quasi-nette et des propriétés de matériau stables d'une production à l'autre — moins de matière brute d'usinage, un coût inférieur et une réponse à l'anodisation bien meilleure que les ébauches moulées sous pression proposées par d'autres ateliers.
Des dispositifs de fixation sous vide sur mesure et des mâchoires souples de précision maintiennent chaque pièce de manière identique sans comprimer les parois de 1,2 mm — la base d'une tolérance répétable de ±0,01 mm.
L'ébauche enlève de la matière et relâche les contraintes internes ; les pièces se stabilisent ; puis les passes de finition fixent la géométrie finale. Les trajectoires d'outil sont optimisées pour une charge de copeaux constante et une déflexion minimale de l'outil.
Des dispositifs de brossage spécifiques fixent le sens d'alimentation et la pression ; la composition chimique du bain d'anodisation est titrée par cuve et la couleur est vérifiée par rapport à un échantillon maître conservé pour chaque lot.
Les principales caractéristiques de montage et d'assemblage sont mesurées sur une machine à mesurer tridimensionnelle (MMT) pour chaque pièce de chaque lot — pas d'échantillonnage, pas d'évaluation visuelle — les données étant archivées par lot de production.
Une cellule d'usinage dédiée et des fenêtres de production mensuelles fixes garantissent le respect des délais de ce programme, permettant ainsi à la marque de s'engager en toute confiance sur les dates de son calendrier de vente au détail.
Problèmes concrets rencontrés en production — cause profonde, solution et résultat obtenu aujourd'hui.
Chaque étape est documentée par un contrôle en cours de production, la qualité est donc intégrée dès la conception et non vérifiée à la fin.
Les ingénieurs ont examiné les fichiers CAO, optimisé l'épaisseur des parois et l'usinage des pièces brutes, puis conçu des dispositifs de fixation sous vide sur mesure pour maintenir chaque pièce de manière identique — la base d'une tolérance reproductible.
Les centres de fraisage CNC 3 axes et 4 axes effectuent l'ébauche et la finition en opérations séparées, maintenant une précision de ±0,01 mm sur les caractéristiques critiques avec des trajectoires d'outil à charge de copeaux constante.
L'ébavurage automatisé et manuel élimine les marques sur les bords, puis les pièces sont nettoyées et préparées afin que la texture brossée soit impeccable.
Le brossage horizontal donne le grain caractéristique ; l’anodisation sulfurique dans un bain titré produit un noir stable en couleur, vérifié par rapport à l’échantillon de référence.
Les logos, les numéros de modèle et les marques réglementaires sont marqués au laser avec une précision de positionnement pour des graphismes nets et résistants à la décoloration.
Chaque pièce est contrôlée par machine à mesurer tridimensionnelle (MMT) sur ses dimensions critiques, sa couleur est vérifiée et elle est emballée individuellement pour éviter les rayures avant l'emballage pour l'exportation.
Chaque spécification clé est vérifiée par machine à mesurer tridimensionnelle (MMT), profilomètre et mesure de la couleur sur chaque lot de production — les données sont archivées par lot pour une traçabilité complète.
| Spécification | Exigence | Réalisé | Méthode |
|---|---|---|---|
| Tolérance d'usinage | ±0,01 mm | ±0,01 mm | Mesure CMM |
| Planéité de la surface | 0,05 mm max. | 0,03 mm en moyenne | jauge de hauteur / plaque de granit |
| Couleur d'anodisation (noir) | ΔE < 1,5 vs. maître | ΔE < 1,0 en moyenne | colorimètre |
| Texture brossée | Direction du grain constante | Réussite à 100% | Inspection visuelle et par angle d'éclairage |
| résistance au brouillard salin | 72 h, aucune corrosion | Passé | ASTM B117 |
| durabilité du marquage laser | Aucune décoloration après utilisation | Passé | Test d'abrasion/solvant |
La marque nous a comparés à des boutiques dans trois pays. Voici ce qui a fait pencher la balance.
Nous examinons les plans et les problèmes de fabricabilité des drapeaux avant que vous n'investissiez dans l'outillage — l'examen qui a permis de convaincre ce client est gratuit et systématique pour chaque projet.
Le brossage, l'anodisation et le marquage laser sont réalisés en interne — pas d'intermédiaires, pas de dérive de couleur, pas d'excuses de tiers entre l'usinage et la pièce finie.
Les dimensions critiques sont mesurées par machine à mesurer tridimensionnelle (MMT) sur chaque pièce et la couleur est vérifiée à chaque lot, de sorte qu'aucun défaut n'est jamais expédié sur votre ligne de production.
Vous parlez directement aux personnes qui gèrent les machines et le processus — des réponses techniques en quelques heures, et non des promesses commerciales en quelques semaines.
Le premier lot répondait parfaitement aux normes de vente au détail de la marque, et la relation n'a fait que se renforcer depuis.
Citations directes des personnes qui gèrent ce programme côté client.
« Nous avons passé huit mois à chercher un partenaire capable de garantir à la fois la tolérance et la finition de surface en grande quantité. Le premier article de Rejin a satisfait à toutes nos attentes — nous avons arrêté nos recherches ce jour-là. »
« La texture brossée et l'anodisation noire sont identiques à notre échantillon de référence, même après trois ans de production. La couleur n'a jamais fait l'objet de discussions sur un même lot. »
« Le matériau métallique offre un toucher exceptionnel. Le taux de réachat des clients a augmenté de 20 %, ce qui en fait un partenaire clé dans nos mises à niveau de produits. »
Envoyez-nous votre fichier CAO et obtenez une analyse DFM gratuite avec un devis détaillé sous 24 heures.


