

Un prestigioso marchio europeo di apparecchiature audio ha impiegato otto mesi e dodici fornitori falliti alla ricerca di cabinet in grado di garantire tolleranze elevate anche ad alti volumi. Rejin ha lavorato a CNC il suo cabinet in alluminio 6063-T5 a parete sottile con una tolleranza di ±0,01 mm, con finitura spazzolata, anodizzata nera e verificata con CMM, per poi spedirne oltre 20.000 unità al mese, puntualmente, per tre anni consecutivi.
Una vera storia di ingegneria: la ricerca, i fallimenti e la prima chiamata al DFM (Design for Manufacturing) che ha cambiato tutto.
Ogni progetto CNC complesso inizia con un problema che nessun altro vuole risolvere. Questo è nato in Germania, dove un marchio audio di alta gamma si stava preparando a lanciare una nuova generazione di centraline di controllo.
Il design industriale era sbalorditivo: un contenitore sottile e minimalista in alluminio spazzolato anodizzato nero. Il team di ingegneri lo adorava. Il team di produzione no. Il contenitore era compatto, con sezioni di parete sottili fino a 1,2 mmSuperfici a vista che richiedevano una texture spazzolata perfettamente orizzontale e una finitura anodizzata nera che doveva mantenere la stabilità del colore su decine di migliaia di pezzi. Sulla carta, sembrava una lavorazione CNC di routine. In realtà, era una prova che la maggior parte delle officine meccaniche falliva silenziosamente.
Per otto mesiIl team di approvvigionamento del marchio si è messo alla ricerca di un fornitore. Hanno valutato officine meccaniche in tre paesi e ordinato campioni da oltre una dozzina di candidati. Alcuni hanno fornito dimensioni precise, ma superfici ruvide e irregolari. Altri hanno prodotto un primo esemplare impeccabile, ma non sono mai riusciti a replicarlo in grandi quantità. Una fabbrica ha offerto un prezzo interessante, ma ha esternalizzato silenziosamente l'anodizzazione a terzi, e il colore variava da un lotto all'altro. Un'altra poteva produrre solo piccole serie di 500 pezzi, senza possibilità di scalare la produzione.
I campioni erano buoni. La produzione no. Questa è la classica lacuna nella lavorazione CNC personalizzata, e stava costando al marchio l'intero calendario di lancio.
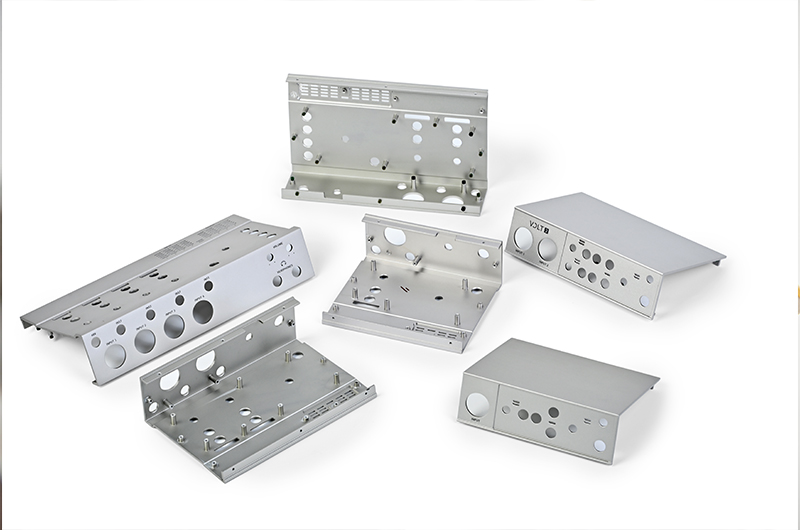
Come Rejin CNC è entrata in scena. Il team acquisti del marchio è stato indirizzato a Rejin CNC da un contatto del settore. Invece di quotare il disegno così com'era, come avevano fatto tutti i fornitori precedenti, i nostri ingegneri hanno eseguito un'analisi DFM gratuita e sono tornati con tre pagine di risultati: due angoli interni acuti che avrebbero creato concentrazioni di stress e rischiato di incrinarsi durante l'anodizzazione, una profondità della filettatura sottodimensionata sul supporto di montaggio e una modifica suggerita allo spessore della parete che avrebbe dimezzato il rischio di distorsione senza modificare il linguaggio di progettazione. L'analisi ha richiesto 48 ore ed è stata consegnata prima ancora che venisse emesso un ordine di acquisto.
Quella singola revisione DFM è ciò che ha trasformato la conversazione nel primo ordine di campioni. Il primo articolo ha superato ogni singolo controllo richiesto dal cliente: dimensioni, superficie, colore, assemblaggio. Non solo ha soddisfatto gli standard, ma ha anche stabilito il punto di riferimento rispetto al quale sono stati misurati tutti i lotti successivi.
Sei problemi, ripetuti in oltre una dozzina di negozi candidati.
I lotti anodizzati neri presentavano una deriva ΔE > 3,0 rispetto al campione di riferimento: un risultato inaccettabile per un prodotto di alta gamma destinato alla vendita al dettaglio, dove ogni unità deve essere identica.
La direzione e la profondità della pennellata variavano da un pezzo all'altro e persino all'interno dello stesso lotto, rovinando l'aspetto di "venatura continua" richiesto dal progetto.
Le sezioni con parete da 1,2 mm si sono deformate durante la lavorazione, lasciando spazi irregolari in fase di assemblaggio e rendendo necessarie costose rilavorazioni manuali.
Le officine che gestivano prototipi da 500 pezzi non riuscivano a mantenere la qualità con 5.000 unità, figuriamoci con oltre 20.000 unità al mese.
Le scadenze di consegna non rispettate e le scuse dell'ultimo minuto hanno costretto il marchio a mantenere scorte di magazzino insufficienti e a mettere a rischio il calendario delle vendite al dettaglio.
I disegni sono stati forniti così come erano. I problemi di progettazione sono emersi solo dopo che gli stampi erano già stati realizzati e il denaro era già stato speso.
Un contenitore compatto per unità di controllo per un marchio audio europeo di fascia alta, progettato per vestibilità precisa, UN trama orizzontale spazzolata E anodizzazione nera stabile nel coloreProdotto da un unico fornitore, con lavorazione, finitura, marcatura laser e controllo qualità interamente gestiti internamente.

La differenza non risiedeva mai in una singola macchina, bensì in un intero sistema ingegneristico costruito attorno a un unico componente.
L'estrusione ci ha permesso di ottenere una cavità interna quasi definitiva e proprietà del materiale stabili ciclo dopo ciclo: minore materiale di scarto, costi inferiori e una risposta all'anodizzazione di gran lunga migliore rispetto ai semilavorati pressofusi proposti da altre aziende.
Dispositivi di aspirazione personalizzati e ganasce morbide di precisione mantengono ogni pezzo in posizione identica senza comprimere le pareti da 1,2 mm, elemento fondamentale per una tolleranza ripetibile di ±0,01 mm.
La sgrossatura rimuove il materiale e rilascia le tensioni interne; i pezzi si assestano; quindi le passate di finitura mantengono la geometria finale. I percorsi utensile sono ottimizzati per un carico di truciolo costante e una flessione minima dell'utensile.
Appositi dispositivi di spazzolatura fissano la direzione e la pressione di alimentazione; la composizione chimica del bagno di anodizzazione viene titolata per ogni vasca e il colore viene verificato rispetto a un campione di riferimento conservato per ogni lotto.
Le caratteristiche chiave di montaggio e assemblaggio vengono misurate su una macchina di misura a coordinate (CMM) per ogni singolo pezzo di ogni lotto, senza campionamenti o valutazioni a occhio, e i dati vengono archiviati per ogni lotto di produzione.
Una cella di lavorazione dedicata e finestre di produzione mensili fisse garantiscono i tempi di consegna di questo programma, consentendo al marchio di confermare le date nel proprio calendario di vendita al dettaglio con sicurezza.
Problemi reali riscontrati in produzione: causa principale, soluzione e il risultato che abbiamo oggi.
Ogni fase è documentata con controlli in corso di produzione, in modo che la qualità sia integrata fin dall'inizio, e non verificata alla fine.
Gli ingegneri hanno esaminato il disegno CAD, ottimizzato lo spessore delle pareti e il materiale di lavorazione, quindi hanno progettato dispositivi di fissaggio a vuoto personalizzati per tenere ogni pezzo in posizione identica: la base per una tolleranza ripetibile.
I centri di fresatura CNC a 3 e 4 assi eseguono sgrossatura e finitura in operazioni separate, mantenendo una tolleranza di ±0,01 mm sulle caratteristiche critiche con percorsi utensile a carico di truciolo costante.
La sbavatura automatica e manuale elimina i segni sui bordi, dopodiché i pezzi vengono puliti e preparati in modo che la texture spazzolata risulti impeccabile.
La spazzolatura orizzontale conferisce la caratteristica venatura; l'anodizzazione solforica in un bagno titolato produce un nero stabile nel colore, verificato rispetto al campione di riferimento.
Loghi, numeri di modello e marchi normativi vengono incisi al laser con precisione millimetrica, garantendo una grafica nitida e resistente allo sbiadimento.
Ogni componente viene controllato con una macchina di misura a coordinate (CMM) per quanto riguarda le dimensioni critiche, verificato il colore e imballato singolarmente per evitare graffi prima dell'imballaggio per l'esportazione.
Ogni specifica chiave viene verificata con CMM, profilometro e misurazione del colore su ogni lotto di produzione: i dati vengono archiviati per lotto per una tracciabilità completa.
| Specifiche | Requisito | Raggiunto | Metodo |
|---|---|---|---|
| Tolleranza di lavorazione | ±0,01 mm | ±0,01 mm | Misurazione CMM |
| planarità della superficie | 0,05 mm max | 0,03 mm in media | Calibro di altezza / piastra in granito |
| Colore anodizzato (nero) | ΔE < 1,5 vs. master | ΔE < 1,0 media | Colorometro |
| Texture spazzolata | Direzione delle venature uniforme | Superamento del 100% | Ispezione visiva e dell'angolo di illuminazione |
| resistenza alla nebbia salina | 72 ore, nessuna corrosione | Superato | ASTM B117 |
| resistenza del segno laser | Non sbiadisce dopo l'uso | Superato | Test di abrasione/solvente |
Il marchio ci ha confrontato con negozi di tre paesi. Ecco cosa ci ha convinti ad accettare l'offerta.
Analizziamo il disegno e segnaliamo eventuali problemi di fattibilità prima che tu investa nella realizzazione degli stampi: questa analisi, che ci ha permesso di acquisire questo cliente, è gratuita e standard per ogni progetto.
Spazzolatura, anodizzazione e marcatura laser vengono eseguite internamente: nessun passaggio di consegne, nessuna variazione di colore, nessuna scusa tra la lavorazione e il pezzo finito.
Le dimensioni critiche vengono misurate con una macchina di misura a coordinate (CMM) su ogni pezzo e il colore viene verificato per ogni lotto, in modo che nessun pezzo difettoso arrivi alla vostra linea di produzione.
Parlerai direttamente con le persone che gestiscono i macchinari e il processo: risposte tecniche in poche ore, non promesse di vendita che dureranno settimane.
Il primo lotto ha soddisfatto pienamente gli standard di vendita al dettaglio del marchio e da allora la collaborazione non ha fatto che consolidarsi.
Citazioni dirette dalle persone che gestiscono questo programma dal lato cliente.
"Abbiamo impiegato otto mesi alla ricerca di un partner in grado di garantire tolleranze e finiture superficiali ottimali anche in grandi volumi. Il primo articolo di Rejin ha superato tutti i test: abbiamo smesso di cercare quel giorno stesso."
"La texture spazzolata e l'anodizzazione nera sono identiche al nostro campione di riferimento anche dopo tre anni di produzione. Il colore non è mai stato oggetto di discussione per nessun singolo lotto."
“Il materiale metallico offre una sensazione tattile eccezionale. I tassi di riacquisto da parte dei clienti sono aumentati del 20%, rendendoli un partner chiave per l'aggiornamento dei nostri prodotti.”
Inviaci il tuo disegno CAD e riceverai una verifica DFM gratuita con un preventivo dettagliato entro 24 ore.


