

Uma marca europeia de áudio premium passou oito meses e doze fornecedores decepcionantes em busca de gabinetes que mantivessem a tolerância em grandes volumes. A Rejin usinou em CNC o gabinete de alumínio 6063-T5 de parede fina com precisão de ±0,01 mm — escovado, anodizado em preto e verificado por CMM — e, em seguida, enviou mais de 20.000 unidades por mês, dentro do prazo, durante três anos consecutivos.
Uma verdadeira história de engenharia — a busca, as falhas e a primeira chamada de DFM (Design for Manufacturing) que mudou tudo.
Todo projeto complexo de CNC começa com um problema que ninguém mais quer resolver. Este começou na Alemanha, onde uma marca de áudio premium se preparava para lançar uma nova geração de unidades de controle.
O design industrial era impressionante: uma caixa fina e minimalista em alumínio escovado anodizado preto. A equipe de engenharia adorou. A equipe de produção, não. A caixa era compacta, com Seções de parede com espessura de apenas 1,2 mmSuperfícies visíveis que exigiam uma textura escovada perfeitamente horizontal e um acabamento anodizado preto que precisava manter a estabilidade da cor em dezenas de milhares de peças. No papel, parecia um trabalho rotineiro de usinagem CNC. Na realidade, era um teste que a maioria das oficinas mecânicas reprovou silenciosamente.
Para oito mesesA equipe de compras da marca fez uma busca minuciosa. Avaliaram oficinas mecânicas em três países e encomendaram peças de amostra de mais de uma dúzia de fornecedores. Alguns entregaram dimensões precisas, mas com superfícies ásperas e irregulares. Outros produziram uma primeira peça impecável, mas nunca conseguiram reproduzi-la em grande escala. Uma fábrica ofereceu um preço atraente, terceirizou discretamente a anodização e a cor variava de lote para lote. Outra só conseguia produzir pequenos lotes de 500 peças, sem capacidade para aumentar a produção.
As amostras eram boas. A produção, não. Essa é a lacuna clássica na usinagem CNC personalizada, e estava custando à marca todo o seu cronograma de lançamento.
Como a Rejin CNC entrou em cena. A equipe de compras da marca foi indicada à Rejin CNC por um contato do setor. Em vez de cotar o desenho tal como estava — como todos os fornecedores anteriores haviam feito — nossos engenheiros realizaram uma análise DFM gratuita e retornaram com três páginas de constatações: dois cantos internos vivos que criariam pontos de concentração de tensão e risco de rachaduras durante a anodização, uma profundidade de rosca insuficiente no ponto de fixação e uma sugestão de ajuste na espessura da parede que reduziria o risco de distorção pela metade sem alterar o projeto. A análise levou 48 horas e foi entregue antes mesmo de qualquer pedido de compra ser emitido.
Essa única avaliação de DFM (Design for Manufacturing) foi o que transformou a conversa em um primeiro pedido de amostra. O primeiro protótipo passou em todos os critérios da lista do cliente — dimensão, superfície, cor, encaixe da montagem. Não apenas atendeu aos padrões, como estabeleceu a base de comparação para todos os lotes subsequentes.
Seis problemas, repetidos em mais de uma dúzia de lojas candidatas.
Lotes anodizados em preto apresentaram desvios de ΔE superiores a 3,0 em relação à amostra padrão — inaceitável em um produto premium para varejo, onde cada unidade deve ser idêntica.
A direção e a profundidade da escovação variavam de peça para peça e até mesmo dentro do mesmo lote, arruinando a aparência de "grão contínuo" que o design exigia.
Seções de parede de 1,2 mm deformaram-se durante a usinagem, deixando folgas irregulares na montagem e forçando retrabalho manual dispendioso.
As lojas que produziam protótipos de 500 peças não conseguiam manter a qualidade com 5.000 unidades, muito menos com mais de 20.000 unidades por mês.
Atrasos nos prazos de entrega e desculpas de última hora obrigaram a marca a manter níveis de estoque inseguros, colocando em risco seu calendário de vendas no varejo.
Os desenhos foram orçados tal como estavam. Os problemas de projeto só surgiram depois que as ferramentas foram cortadas e o dinheiro já havia sido gasto.
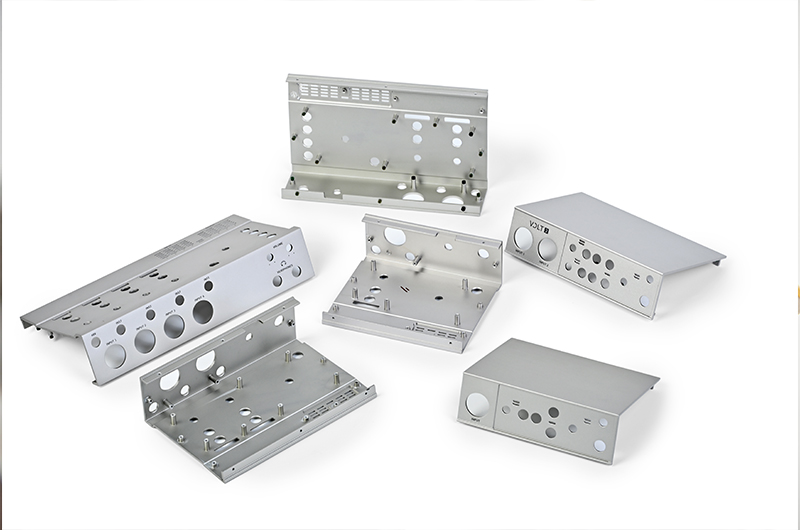
Uma caixa de controle compacta para uma marca europeia de áudio de alta fidelidade — projetada para ajuste de precisão, um textura escovada horizontal e anodização preta com cor estávelProduzido por um único fornecedor, com usinagem, acabamento, marcação a laser e controle de qualidade realizados internamente.

A diferença nunca esteve em uma única máquina — tratava-se de um sistema de engenharia completo construído em torno de uma única peça.
A extrusão nos proporcionou uma cavidade interna quase final e propriedades de material estáveis, produção após produção — menor quantidade de material para usinagem, menor custo e resposta de anodização muito melhor do que as peças fundidas sob pressão que outras oficinas haviam proposto.
Dispositivos de fixação a vácuo personalizados e mordentes macios de precisão seguram cada peça de forma idêntica, sem comprimir as paredes de 1,2 mm — a base para uma tolerância repetível de ±0,01 mm.
O desbaste remove material e alivia a tensão interna; as peças se acomodam; em seguida, os passes de acabamento mantêm a geometria final. Os percursos da ferramenta são otimizados para uma carga de cavacos constante e deflexão mínima da ferramenta.
Dispositivos de escovação específicos fixam a direção e a pressão de alimentação; a composição química do banho de anodização é titulada em cada tanque e a cor é verificada em relação a uma amostra padrão armazenada a cada lote.
As principais características de montagem e fixação são medidas em uma máquina de medição por coordenadas (CMM) para cada peça em cada lote — não por amostragem, não por inspeção visual — com os dados arquivados por lote de produção.
Uma célula de usinagem dedicada e janelas de produção mensais fixas protegem o prazo de entrega deste programa, permitindo que a marca confirme as datas em seu calendário de varejo com confiança.
Problemas reais do chão de fábrica — causa raiz, solução e o resultado que temos hoje.
Cada etapa é documentada com inspeção durante o processo, de modo que a qualidade é incorporada desde o início — e não apenas inspecionada no final.
Os engenheiros analisaram o projeto CAD, otimizaram a espessura da parede e o material usinado e, em seguida, projetaram dispositivos de fixação a vácuo personalizados para segurar cada peça de forma idêntica — a base da tolerância repetível.
Centros de fresagem CNC de 3 e 4 eixos realizam desbaste e acabamento em operações separadas, mantendo ±0,01 mm em detalhes críticos com trajetórias de ferramenta de carga de cavacos constantes.
O desbaste automatizado e manual remove as marcas de borda, e em seguida as peças são limpas e preparadas para que a textura escovada fique impecável.
A escovação horizontal confere a textura característica; a anodização sulfúrica em banho titulado produz um preto com cor estável, verificada em comparação com a amostra original.
Logotipos, números de modelo e marcas regulamentares são gravados a laser com precisão, utilizando dispositivos de fixação, para obter gráficos nítidos e resistentes ao desbotamento.
Cada peça é verificada por CMM em suas dimensões críticas, tem sua cor verificada e é embalada individualmente para evitar arranhões antes da embalagem para exportação.
Cada especificação fundamental é verificada com CMM, perfilômetro e medição de cor em cada lote de produção — os dados são arquivados por lote para total rastreabilidade.
| Especificação | Exigência | Alcançou | Método |
|---|---|---|---|
| Tolerância de usinagem | ±0,01 mm | ±0,01 mm | Medição CMM |
| planicidade da superfície | 0,05 mm máx. | 0,03 mm em média | Medidor de altura / placa de granito |
| Cor da anodização (preto) | ΔE < 1,5 vs. mestre | ΔE < 1,0 em média | Colorímetro |
| Textura escovada | Direção consistente da fibra | Aprovação total (100%) | Inspeção visual e de ângulo de luz |
| resistência à névoa salina | 72 h, sem corrosão | Aprovado | ASTM B117 |
| Durabilidade da marcação a laser | Não desbota após o uso. | Aprovado | Teste de abrasão/solvente |
A marca comparou-nos com lojas em três países. Eis o que selou o negócio.
Analisamos o desenho e identificamos problemas de fabricação antes que você invista em ferramentas — a análise que conquistou este cliente inicialmente é gratuita e padrão em todos os projetos.
Escovação, anodização e marcação a laser são realizadas internamente — sem terceirização, sem variação de cor, sem desculpas de terceiros entre a usinagem e a peça finalizada.
As dimensões críticas são medidas por CMM em cada peça e a cor é verificada em cada lote, garantindo que nenhum defeito chegue à sua linha de produção.
Você conversa diretamente com as pessoas que operam as máquinas e o processo — respostas técnicas em horas, não promessas de vendas em semanas.
O primeiro lote atendeu plenamente aos padrões de varejo da marca, e o relacionamento só tem crescido desde então.
Depoimentos diretos das pessoas que gerenciam esse programa do lado do cliente.
“Passamos oito meses procurando um parceiro que pudesse manter tanto a tolerância quanto o acabamento superficial em grande volume. O primeiro artigo da Rejin passou em todos os testes — paramos de procurar naquele mesmo dia.”
“A textura escovada e a anodização preta são idênticas à nossa amostra de referência, mesmo após três anos de produção. A cor nunca foi um ponto de discussão em nenhum lote.”
“O material metálico tem um toque excepcional. As taxas de recompra dos clientes aumentaram 20%, tornando-os um parceiro fundamental em nossas atualizações de produtos.”
Envie-nos seu projeto CAD e receba uma análise DFM gratuita com um orçamento detalhado em até 24 horas.


