

ある高級ヨーロッパオーディオブランドは、8ヶ月間かけて12社のサプライヤーを訪ね歩き、音量を上げても公差を維持できる筐体を探し求めました。Rejin社は、薄肉の6063-T5アルミニウム製筐体を±0.01mmの精度でCNC加工し、ブラッシュ仕上げ、黒色アルマイト処理、CMMによる検証を経て、3年間連続で月間2万台以上の出荷を予定通りに継続しました。
真のエンジニアリング物語――探求、失敗、そしてすべてを変えた最初のDFM(製造性設計)に関する電話。
困難なCNCプロジェクトはどれも、誰も解決したがらない問題から始まる。今回のプロジェクトもドイツで始まった。ある高級オーディオブランドが、新世代の制御ユニットの発売準備を進めていたのだ。
工業デザインは素晴らしかった。つや消しの黒色アルマイト処理されたアルミニウム製の、スリムでミニマルな筐体。エンジニアリングチームは気に入った。製造チームは気に入らなかった。筐体はコンパクトで、 壁の厚さはわずか1.2mm完全に水平なブラッシュ仕上げが求められる表面と、数万個もの部品にわたって色褪せしない黒色アルマイト仕上げ。書類上は、ごく普通のCNC加工に見えた。しかし実際には、ほとんどの機械加工工場がひっそりと失敗するような難題だった。
のために 8ヶ月ブランドの調達チームは、3か国の機械加工工場を評価し、10社以上の候補からサンプル部品を注文した。寸法は正確だが表面が粗くムラのある工場もあった。最初の試作品は美しく仕上がったものの、量産で同じ品質を再現できなかった工場もあった。ある工場は魅力的な価格を提示したが、陽極酸化処理を密かに第三者に外注しており、ロットごとに色がばらついていた。別の工場は500個の小ロット生産しかできず、規模拡大の能力はなかった。
サンプルは良かった。しかし、量産はそうではなかった。これはカスタムCNC加工における典型的な問題点であり、ブランドの発売スケジュール全体に影響を与えることになった。
 p
Rejin CNCがどのようにして登場したのか。 同ブランドの調達チームは、業界関係者の紹介でRejin CNCに連絡を取りました。これまでのサプライヤーは皆、図面をそのまま提示していましたが、Rejin CNCのエンジニアは無料のDFM(設計製造性)レビューを実施し、3ページにわたる調査結果をまとめました。そこには、陽極酸化処理中に応力集中を引き起こし、ひび割れのリスクを高める2つの鋭角な内角、取り付けボスのねじ山の深さが不足していること、そして設計言語を変更することなく歪みのリスクを半減させる壁厚調整案などが含まれていました。レビューは48時間で完了し、発注書が発行される前に納品されました。
そのたった一度のDFMレビューがきっかけとなり、最初のサンプル注文へと話が進展した。最初の製品は、寸法、表面仕上げ、色、組み立て精度など、顧客のチェック項目全てに合格した。単に基準を満たしただけでなく、それ以降のすべてのバッチの評価基準となるベースラインを確立したのだ。
10社以上の候補企業で繰り返し発生した6つの問題。
黒色アルマイト処理されたバッチは、マスターサンプルに対してΔE > 3.0のずれを示した。これは、すべての製品が一致していなければならない高級小売製品においては許容できない。
ブラッシングの方向と深さは部品ごとに、あるいは同じロット内でもばらつきがあり、デザインで求められていた「一本の連続した木目」の外観が損なわれてしまった。
1.2mm厚の壁面部分が加工中に歪み、組み立て時に隙間が不均一になり、高額な手作業による再加工が必要となった。
500個の試作品を扱える工場でも、月産5,000個、ましてや20,000個以上の生産量では品質を維持できなかった。
出荷日の遅延や土壇場での言い訳により、同ブランドは安全とは言えない在庫を抱えざるを得なくなり、小売スケジュールにリスクを負うことになった。
図面は現状のまま見積もりされた。設計上の問題点が明らかになったのは、金型製作が完了し、既に費用が費やされた後だった。
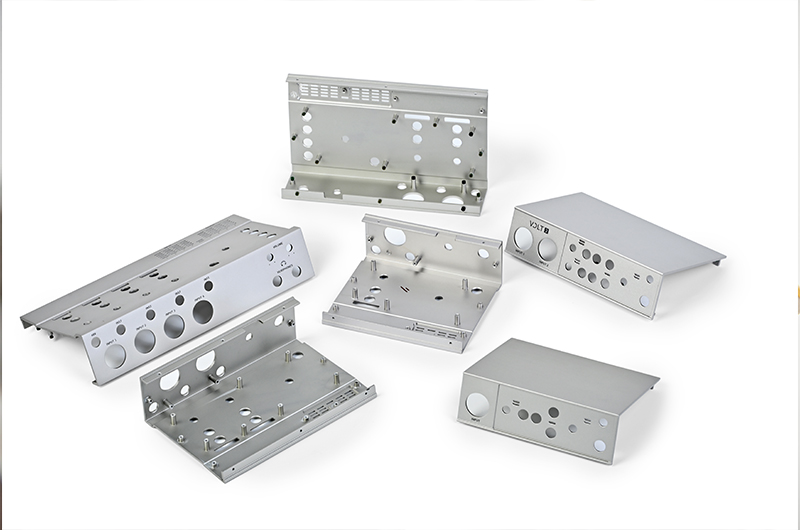
ヨーロッパのハイエンドオーディオブランド向けに設計されたコンパクトなコントロールユニットエンクロージャー。 精密なフィット感、 横方向のブラシテクスチャ そして 色褪せしにくい黒色アルマイト処理単一のサプライヤーから製造され、機械加工、仕上げ、レーザーマーキング、品質管理はすべて社内で行われています。

違いは単一の機械によるものではなく、一つの部品を中心に構築された完全なエンジニアリングシステムによるものだった。
押出成形により、ほぼ正味寸法の内部空洞が得られ、製造工程ごとに安定した材料特性を実現できました。これにより、他の工場が提案していたダイカストブランクよりも、加工コストが削減され、陽極酸化処理に対する反応もはるかに優れていました。
特注の真空固定具と精密なソフトジョーにより、1.2mmの壁を圧迫することなく、すべての部品を均一に保持します。これが、再現性の高い±0.01mmの公差の基盤となっています。
荒削り工程では材料を除去し、内部応力を解放します。その後、部品の形状が安定し、仕上げ加工工程で最終的な形状が維持されます。ツールパスは、一定の切削負荷と最小限の工具たわみを実現するように最適化されています。
専用のブラッシング治具により、供給方向と圧力が固定されます。陽極酸化浴の化学組成はタンクごとに滴定され、各バッチごとに保管されているマスターサンプルと比較して色が検証されます。
主要な取り付けおよび組み立て特性は、各バッチのすべての部品について、サンプリングや目視ではなく、CMM(三次元測定機)で測定され、データは生産ロットごとにアーカイブされます。
専用の加工セルと固定された月間生産期間により、このプログラムのリードタイムが確保されるため、ブランドは自信を持って小売カレンダーに日付を組み込むことができる。
製造現場で実際に発生した問題 ― 根本原因、解決策、そして今日私たちが手にしている結果。
すべての工程は工程内検査によって記録されるため、品質は最初から組み込まれており、最後に検査して品質を確保するものではありません。
エンジニアたちはCADデータを精査し、壁厚と加工材料を最適化した後、すべての部品を同一に保持するための特注真空治具を設計した。これが再現性の高い公差の基盤となる。
3軸および4軸CNCフライス盤は、荒加工と仕上げ加工を別々の工程で行い、一定の切削負荷のツールパスで重要な形状において±0.01mmの精度を維持します。
自動および手動によるバリ取りでエッジの跡を取り除き、その後部品を洗浄・下地処理することで、ブラッシング加工による質感が完璧に仕上がります。
水平方向のブラッシングによって特徴的な木目模様が生まれ、滴定された硫酸浴中での陽極酸化処理によって、マスターサンプルとの比較で確認された、色安定性の高い黒色が得られる。
ロゴ、型番、規制マークは、治具に正確に位置決めされたレーザーマーキングにより、鮮明で色褪せしにくいグラフィックを実現します。
すべての部品は、重要な寸法についてCMM(三次元測定機)による検査を受け、色を確認した上で、輸出梱包前に傷を防ぐために個別に包装されます。
すべての主要仕様は、各生産バッチごとにCMM、プロファイルメーター、および色測定によって検証され、完全なトレーサビリティを確保するためにロットごとにデータがアーカイブされます。
| 仕様 | 要件 | 達成 | 方法 |
|---|---|---|---|
| 加工公差 | ±0.01 mm | ±0.01 mm | CMM測定 |
| 表面の平坦度 | 最大0.05mm | 平均0.03mm | 高さゲージ/花崗岩プレート |
| アルマイト処理の色(黒) | ΔE < 1.5 vs. マスター | ΔE < 1.0 平均 | 比色計 |
| ブラシで仕上げた質感 | 一貫した木目方向 | 合格率100% | 目視検査+光角度検査 |
| 耐塩水噴霧性 | 72時間経過、腐食なし | 合格した | ASTM B117 |
| レーザーマークの耐久性 | 使用後も色褪せない | 合格した | 耐摩耗性/耐溶剤性試験 |
そのブランドは、私たちを3か国の店舗と比較しました。契約締結の決め手となったのは以下の点です。
お客様が金型製作に費用をかける前に、図面を精査し、製造上の問題点を指摘します。このレビューは、このお客様が最初に契約を獲得した理由の一つであり、すべてのプロジェクトにおいて無料で標準的に実施しています。
ブラッシング、陽極酸化処理、レーザーマーキングはすべて自社工場で行っています。加工から完成品までの間に、他社への委託や色ずれ、第三者による言い訳は一切ありません。
重要な寸法はすべての部品でCMM(三次元測定機)で測定され、色は各バッチごとに検証されるため、不良品がお客様の生産ラインに出荷されることはありません。
機械や製造工程を実際に操作している担当者と直接話せるので、数週間もかかる販売約束ではなく、数時間以内に技術的な回答が得られます。
最初のロットはブランドの小売基準を完全に満たしており、それ以来、両者の関係はますます深まっている。
顧客側でこのプログラムを運営している人々の直接の発言。
「私たちは、量産において公差と表面仕上げの両方を維持できるパートナーを探すのに8ヶ月を費やしました。Rejinの最初の試作品がすべての条件を満たしたので、その日を境に探すのをやめました。」
「3年間の生産期間を経ても、つや消し加工の質感と黒色のアルマイト処理は、当社の基準サンプルと全く同じです。色に関しては、これまで一度も議論の的になったことはありません。」
「この金属素材は、非常に優れた触感を持っています。顧客の再購入率が20%向上し、当社の製品アップグレードにおける重要なパートナーとなっています。」
CADデータをお送りいただければ、24時間以内に詳細な見積もりと無料のDFMチェックをご提供いたします。


