

Eine europäische Premium-Audiomarke verbrachte acht Monate und zwölf erfolglose Lieferanten auf der Suche nach Gehäusen, die auch bei hohen Stückzahlen die erforderlichen Toleranzen einhielten. Rejin fertigte sein dünnwandiges Gehäuse aus 6063-T5-Aluminium per CNC-Fräse mit einer Genauigkeit von ±0,01 mm – gebürstet, schwarz eloxiert und CMM-geprüft – und lieferte anschließend drei Jahre in Folge termingerecht über 20.000 Einheiten pro Monat aus.
Eine wahre Ingenieursgeschichte – die Suche, die Fehlschläge und der erste DFM-Anruf, der alles veränderte.
Jedes schwierige CNC-Projekt beginnt mit einem Problem, das niemand sonst lösen will. Dieses hier begann in Deutschland, wo eine Premium-Audiomarke die Markteinführung einer neuen Generation von Steuergeräten vorbereitete.
Das Industriedesign war atemberaubend: ein schlankes, minimalistisches Gehäuse aus gebürstetem, schwarz eloxiertem Aluminium. Das Entwicklungsteam war begeistert. Das Fertigungsteam nicht. Das Gehäuse war kompakt, mit Wandstärken von nur 1,2 mmSichtbare Oberflächen erforderten eine perfekt horizontale, gebürstete Textur, und die schwarze Eloxierung musste über Zehntausende von Teilen farbstabil bleiben. Auf dem Papier klang es nach einem routinemäßigen CNC-Auftrag. In der Realität war es eine Herausforderung, an der die meisten Fertigungsbetriebe stillschweigend scheiterten.
Für acht MonateDas Beschaffungsteam der Marke suchte nach geeigneten Anbietern. Sie bewerteten Maschinenbaubetriebe in drei Ländern und bestellten Musterteile bei über einem Dutzend Kandidaten. Einige lieferten zwar präzise Maße, aber raue, fleckige Oberflächen. Andere produzierten einwandfreie Erstmuster – konnten diese Qualität aber in der Serienproduktion nicht reproduzieren. Ein Werk bot einen attraktiven Preis, vergab die Anodisierung jedoch stillschweigend an einen Drittanbieter, wodurch die Farbe von Charge zu Charge schwankte. Ein weiterer Betrieb konnte nur Kleinserien von 500 Teilen fertigen und hatte keine Kapazitäten für eine Skalierung.
Die Muster waren gut. Die Produktion hingegen nicht. Das ist die klassische Lücke in der kundenspezifischen CNC-Bearbeitung, und sie kostete die Marke ihren gesamten Markteinführungsplan.
Wie Rejin CNC ins Spiel kam. Das Beschaffungsteam der Marke wurde von einem Branchenkontakt an Rejin CNC verwiesen. Anstatt wie alle vorherigen Lieferanten einfach die Zeichnung unverändert anzubieten, führten unsere Ingenieure eine kostenlose DFM-Prüfung durch und präsentierten anschließend drei Seiten mit Ergebnissen: zwei scharfe Innenkanten, die Spannungsspitzen erzeugen und beim Anodisieren zu Rissen führen könnten, eine zu geringe Gewindetiefe am Befestigungsansatz sowie eine empfohlene Wandstärkenanpassung, die das Verformungsrisiko halbieren würde, ohne die Designsprache zu verändern. Die Prüfung dauerte 48 Stunden und wurde vor der Bestellung abgeschlossen.
Diese eine DFM-Prüfung führte schließlich zur ersten Musterbestellung. Der erste Artikel erfüllte alle Anforderungen des Kunden – Abmessungen, Oberfläche, Farbe, Passgenauigkeit. Er entsprach nicht nur dem Standard, sondern setzte die Messlatte, an der jede nachfolgende Charge gemessen wird.
Sechs Probleme, die in mehr als einem Dutzend Kandidatenbetrieben immer wieder auftraten.
Bei den schwarz eloxierten Chargen wichen die Werte um ΔE > 3,0 vom Mastermuster ab – inakzeptabel bei einem Premium-Einzelhandelsprodukt, bei dem jede Einheit identisch sein muss.
Die Bürstenrichtung und -tiefe variierten von Teil zu Teil und sogar innerhalb derselben Charge, wodurch der für das Design erforderliche „durchgehende Maserungs“-Look zerstört wurde.
Die 1,2 mm dicken Wandabschnitte verzogen sich während der Bearbeitung, was zu ungleichmäßigen Spalten bei der Montage führte und kostspielige manuelle Nacharbeiten erforderlich machte.
Werkstätten, die Prototypen in Stückzahlen von 500 fertigten, konnten die Qualität nicht einmal bei 5.000 Stück halten, geschweige denn bei mehr als 20.000 Einheiten pro Monat.
Verpasste Liefertermine und Ausreden in letzter Minute zwangen die Marke dazu, unsichere Lagerbestände zu halten und ihren Verkaufskalender zu riskieren.
Die Zeichnungen wurden unverändert übernommen. Konstruktionsmängel traten erst auf, nachdem die Werkzeuge gefertigt und bereits Geld ausgegeben worden war.
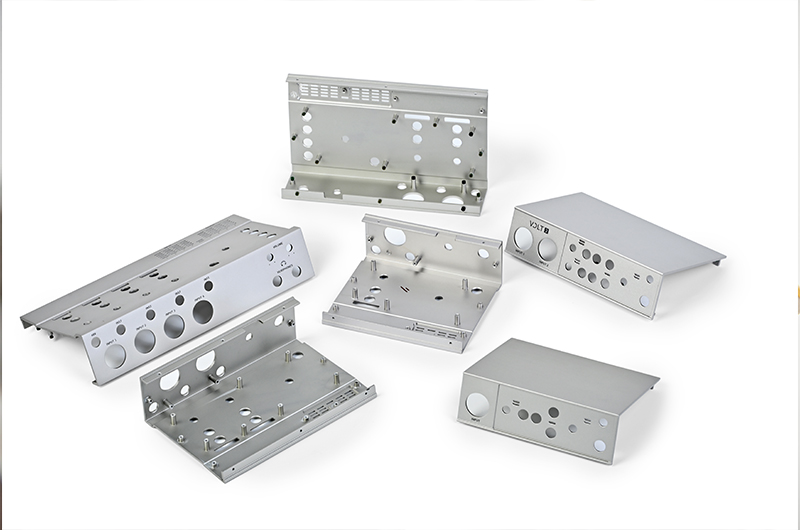
Ein kompaktes Steuereinheitsgehäuse für eine europäische High-End-Audiomarke – entwickelt für Präzisionspassung, A horizontal gebürstete Textur Und farbstabile schwarze Anodisierung, hergestellt von einem einzigen Lieferanten, wobei Bearbeitung, Endbearbeitung, Lasermarkierung und Qualitätskontrolle alle im eigenen Haus erfolgen.

Der Unterschied bestand nie in einer einzelnen Maschine – es handelte sich um ein komplettes technisches System, das um ein einziges Bauteil herum aufgebaut war.
Durch die Extrusion erhielten wir einen nahezu endkonturnahen Hohlraum und stabile Materialeigenschaften bei jedem Durchlauf – geringeres Bearbeitungsmaterial, niedrigere Kosten und ein weitaus besseres Anodisierungsergebnis als bei den von anderen Betrieben vorgeschlagenen Druckgussrohlingen.
Speziell angefertigte Vakuumvorrichtungen und präzise weiche Spannbacken halten jedes Teil identisch, ohne die 1,2 mm Wände einzuklemmen – die Grundlage für eine wiederholbare Toleranz von ±0,01 mm.
Beim Schruppen wird Material abgetragen und innere Spannungen abgebaut; die Teile setzen sich; anschließend fixieren die Schlichtbearbeitungen die endgültige Geometrie. Die Werkzeugwege sind für eine konstante Spanbelastung und minimale Werkzeugdurchbiegung optimiert.
Spezielle Bürstenvorrichtungen fixieren die Zufuhrrichtung und den Druck; die Zusammensetzung des Anodisierungsbades wird pro Tank titriert und die Farbe wird bei jeder Charge anhand einer zurückbehaltenen Masterprobe überprüft.
Die wichtigsten Montage- und Zusammenbaumerkmale werden für jedes Teil in jeder Charge auf einer Koordinatenmessmaschine (KMM) gemessen – nicht stichprobenartig, nicht nach Augenmaß – und die Daten werden pro Produktionslos archiviert.
Eine eigens dafür eingerichtete Bearbeitungszelle und feste monatliche Produktionsfenster sichern die Vorlaufzeit dieses Programms, sodass die Marke Termine mit Zuversicht in ihren Einzelhandelskalender eintragen kann.
Reale Probleme aus der Produktion – Ursachenanalyse, Lösung und das Ergebnis, das wir heute vorweisen können.
Jeder Arbeitsschritt wird durch In-Prozess-Inspektionen dokumentiert, sodass Qualität von Anfang an eingebaut wird – und nicht erst am Ende geprüft wird.
Die Ingenieure überprüften die CAD-Zeichnung, optimierten die Wandstärke und das Bearbeitungsmaterial und entwarfen dann kundenspezifische Vakuumvorrichtungen, um jedes Teil identisch zu halten – die Grundlage für wiederholbare Toleranzen.
3- und 4-Achs-CNC-Fräszentren führen Schrupp- und Schlichtbearbeitungen in getrennten Arbeitsgängen durch und halten dabei eine Toleranz von ±0,01 mm an kritischen Merkmalen bei konstanter Spanbelastung ein.
Durch automatisiertes und manuelles Entgraten werden Kantenspuren entfernt, anschließend werden die Teile gereinigt und vorbereitet, damit die gebürstete Textur makellos zur Geltung kommt.
Durch horizontales Bürsten entsteht die charakteristische Maserung; die Schwefelsäureanodisierung in einem titrierten Bad erzeugt ein farbstabiles Schwarz, das anhand der Masterprobe verifiziert wird.
Logos, Modellnummern und Zulassungskennzeichen werden mit präziser, vorrichtungsseitiger Genauigkeit laserbeschriftet, um scharfe, lichtbeständige Grafiken zu gewährleisten.
Jedes Teil wird auf kritische Abmessungen mittels Koordinatenmessmaschine geprüft, farblich verifiziert und einzeln verpackt, um Kratzer vor der Exportverpackung zu vermeiden.
Jede wichtige Spezifikation wird bei jeder Produktionscharge mittels Koordinatenmessmaschine, Profilometer und Farbmessung überprüft – die Daten werden chargenweise archiviert, um eine vollständige Rückverfolgbarkeit zu gewährleisten.
| Spezifikation | Erfordernis | Erreicht | Verfahren |
|---|---|---|---|
| Bearbeitungstoleranz | ±0,01 mm | ±0,01 mm | CMM-Messung |
| Oberflächenebenheit | 0,05 mm max. | 0,03 mm durchschnittlich | Höhenmesser / Granitplatte |
| Anodisierungsfarbe (schwarz) | ΔE < 1,5 vs. Master | ΔE < 1,0 Durchschnitt | Kolorimeter |
| Gebürstete Textur | Gleichmäßige Faserrichtung | 100 % bestanden | Sichtprüfung + Lichteinfallswinkelprüfung |
| Salzsprühbeständigkeit | 72 Stunden, keine Korrosion | Bestanden | ASTM B117 |
| Haltbarkeit von Lasermarkierungen | Kein Verblassen nach der Anwendung | Bestanden | Abrieb-/Lösungsmittelprüfung |
Die Marke verglich uns mit Geschäften in drei Ländern. Das gab schließlich den Ausschlag.
Wir prüfen die Zeichnung und weisen auf Probleme hinsichtlich der Herstellbarkeit hin, bevor Sie Geld für Werkzeuge ausgeben – die Prüfung, die uns diesen Kunden ursprünglich eingebracht hat, ist kostenlos und Standard bei jedem Projekt.
Bürsten, Anodisieren und Lasermarkieren erfolgen unter unserem Dach – keine Übergaben, keine Farbabweichungen, keine Ausreden Dritter zwischen der Bearbeitung und dem fertigen Teil.
Die kritischen Abmessungen werden an jedem Teil mit einem Koordinatenmessgerät gemessen und die Farbe wird bei jeder Charge überprüft, sodass ein fehlerhaftes Teil niemals in Ihre Produktionslinie gelangt.
Sie sprechen direkt mit den Leuten, die die Maschinen und den Prozess steuern – technische Antworten innerhalb von Stunden, keine Verkaufsversprechen in Wochen.
Die erste Charge entsprach voll und ganz den Einzelhandelsstandards der Marke, und die Beziehung hat sich seither nur noch intensiviert.
Direkte Zitate von denjenigen, die dieses Programm auf Kundenseite betreuen.
„Wir haben acht Monate lang nach einem Partner gesucht, der sowohl die Toleranzvorgaben als auch die Oberflächengüte bei großen Stückzahlen einhalten kann. Rejins erster Prototyp erfüllte alle Kriterien – wir haben unsere Suche an diesem Tag beendet.“
„Die gebürstete Textur und die schwarze Anodisierung sind auch nach drei Jahren Produktion identisch mit unserem Referenzmuster. Die Farbe war bei keiner einzigen Charge jemals ein Diskussionspunkt.“
„Das Metallmaterial bietet eine hervorragende Haptik. Die Wiederkaufsrate der Kunden stieg um 20 %, was sie zu einem wichtigen Partner bei unseren Produktverbesserungen macht.“
Senden Sie uns Ihre CAD-Datei und erhalten Sie innerhalb von 24 Stunden eine kostenlose DFM-Prüfung mit einem detaillierten Angebot.


