

Премиальный европейский бренд аудиотехники потратил восемь месяцев и двенадцать неудачных попыток найти подходящие корпуса для своих устройств, обеспечивающие точность изготовления при больших объемах производства. Компания Rejin изготовила свой тонкостенный корпус из алюминия 6063-T5 с ЧПУ-обработкой с точностью ±0,01 мм — с шлифовкой, черным анодированием и проверкой на координатно-измерительной машине — и затем три года подряд поставляла более 20 000 единиц в месяц точно в срок.
Реальная инженерная история — поиски, неудачи и первый звонок по поводу проектирования с учетом технологичности производства, который изменил все.
Любой сложный проект с ЧПУ начинается с проблемы, которую никто другой не хочет решать. Этот же проект начался в Германии, где премиальный производитель аудиотехники готовился к выпуску нового поколения блоков управления.
Промышленный дизайн был потрясающим: тонкий, минималистичный корпус из шлифованного черного анодированного алюминия. Инженерной команде он очень понравился. Производственной команде — нет. Корпус был компактным, с Толщина стенок может достигать 1,2 мм.Для видимых поверхностей требовалась идеально горизонтальная шлифованная текстура, а для черного анодированного покрытия необходимо было сохранить стабильность цвета на протяжении десятков тысяч деталей. На бумаге это выглядело как обычная работа на станке с ЧПУ. В действительности же это был тест, который большинство механических цехов незаметно провалили.
Для восемь месяцевКоманда по закупкам бренда провела поиски. Они оценили механические цеха в трех странах, заказали образцы деталей у более чем десятка кандидатов. Некоторые обеспечивали точные размеры, но шероховатую, пятнистую поверхность. Другие производили прекрасные первые изделия, но потом уже не могли повторить этот результат в больших объемах. Один завод предложил привлекательную цену, незаметно передал анодирование сторонней компании, и цвет менялся от партии к партии. Другой мог производить только небольшие партии по 500 деталей, не имея возможности масштабировать производство.
Образцы были хорошими. Производство — нет. Это классический недостаток в изготовлении изделий на станках с ЧПУ по индивидуальному заказу, и он стоил бренду всего запланированного графика запуска.
Как компания Rejin CNC появилась на рынке. Команда по закупкам бренда обратилась в Rejin CNC по рекомендации представителя отрасли. Вместо того чтобы предоставить чертеж в неизменном виде — как это делали все предыдущие поставщики — наши инженеры провели бесплатный анализ DFM (проектирование для производства) и представили результаты на трех страницах: два острых внутренних угла, которые создадут концентраторы напряжений и повысят риск растрескивания во время анодирования, недостаточная глубина резьбы на монтажном выступе и предлагаемая корректировка толщины стенки, которая вдвое снизит риск деформации без изменения дизайна. Анализ занял 48 часов. Он был предоставлен еще до оформления заказа.
Именно этот единственный обзор DFM (проектирование для производства) превратил разговор в первый заказ на образец. Первый образец прошел все проверки по списку заказчика — размеры, поверхность, цвет, соответствие размеров при сборке. Он не просто соответствовал стандарту; он установил базовый уровень, по которому оценивались все последующие партии.
Шесть проблем, повторяющихся в более чем дюжине компаний-кандидатов.
Партии с черным анодированием отличались от эталонного образца более чем на ΔE > 3,0, что неприемлемо для премиального розничного продукта, где каждая единица должна соответствовать оригиналу.
Направление и глубина шлифовки варьировались от детали к детали и даже в пределах одной партии, что нарушало желаемый эффект «единой текстуры».
В процессе обработки участки стенок толщиной 1,2 мм деформировались, что привело к неравномерным зазорам при сборке и потребовало дорогостоящей ручной доработки.
Магазины, работающие с прототипами по 500 штук, не могли обеспечить качество даже при производстве 5000, не говоря уже о 20 000 и более единиц в месяц.
Срыв сроков отгрузки и отговорки в последнюю минуту вынудили бренд поддерживать небезопасные запасы и рисковать своим розничным графиком.
Чертежи были представлены в том виде, в каком они были. Проблемы с конструкцией выявились только после того, как была изготовлена оснастка и деньги уже были потрачены.
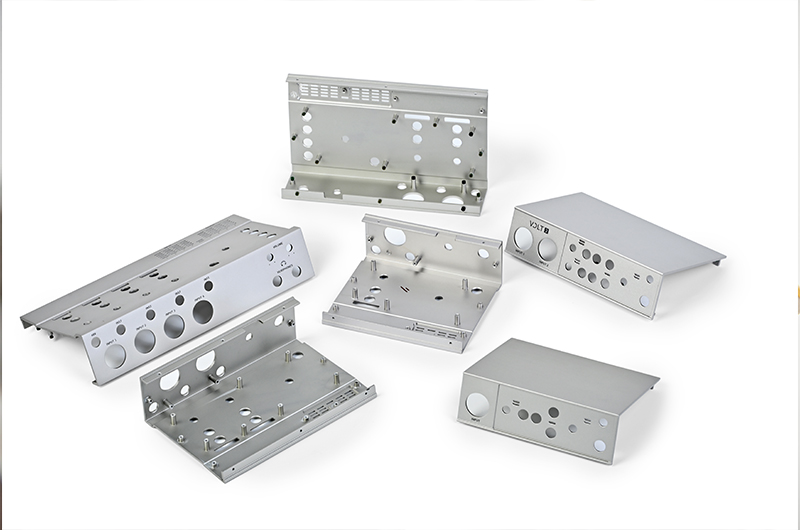
Компактный корпус для блока управления от европейского производителя высококачественной аудиотехники — разработан для точная подгонкаа горизонтальная текстура, полученная методом шлифовки и устойчивое к изменению цвета черное анодированиеПроизводится одним поставщиком, при этом механическая обработка, отделка, лазерная маркировка и контроль качества осуществляются собственными силами.

Разница заключалась не в какой-либо одной машине, а в целой инженерной системе, построенной вокруг одной детали.
Экструзия позволила нам получить внутреннюю полость с практически окончательным размером и стабильные свойства материала от партии к партии — меньший объем обрабатываемого материала, меньшая стоимость и гораздо лучшие результаты анодирования, чем при использовании литых заготовок, которые предлагали другие цеха.
Специальные вакуумные зажимы и прецизионные мягкие губки надежно удерживают каждую деталь, не сдавливая стенки толщиной 1,2 мм — это основа повторяемости допуска ±0,01 мм.
Черновая обработка удаляет припуск и снимает внутренние напряжения; детали стабилизируются; затем чистовая обработка фиксирует окончательную геометрию. Траектории движения инструмента оптимизированы для обеспечения постоянной нагрузки на стружку и минимального отклонения инструмента.
Специальные приспособления для нанесения покрытия позволяют регулировать направление подачи и давление; химический состав анодирующей ванны титруется для каждой ванны, а цвет проверяется по контрольному образцу, хранящемуся в резервуаре, в каждой партии.
Ключевые параметры монтажа и сборки измеряются на координатно-измерительной машине для каждой детали в каждой партии — не выборочно, не визуально, — а данные архивируются для каждой производственной партии.
Наличие специализированного обрабатывающего цеха и фиксированных ежемесячных производственных интервалов гарантирует соблюдение сроков выполнения этой программы, поэтому бренд может с уверенностью планировать даты для своего розничного календаря.
Реальные проблемы из производственного цеха — первопричина, решение и результат, которого мы достигли сегодня.
Каждый этап документируется с помощью контроля качества на всех этапах производства, поэтому качество обеспечивается на этапе изготовления, а не проверяется в конце.
Инженеры изучили CAD-модель, оптимизировали толщину стенок и обрабатываемый материал, а затем разработали специальные вакуумные зажимы для точного удержания каждой детали — это основа для обеспечения повторяемости допусков.
3-осевые и 4-осевые фрезерные центры с ЧПУ выполняют черновую и чистовую обработку в раздельных операциях, обеспечивая точность ±0,01 мм на критически важных элементах при постоянной нагрузке на инструмент.
Автоматическая и ручная зачистка удаляет следы от кромок, затем детали очищаются и подготавливаются, чтобы получить безупречную текстуру шлифовки.
Горизонтальная шлифовка придает поверхности характерную текстуру; анодирование серной кислотой в титрованной ванне обеспечивает стойкий черный цвет, что подтверждено сравнением с эталонным образцом.
Логотипы, номера моделей и нормативные обозначения наносятся лазером с высокой точностью, обеспечивающей четкое изображение, устойчивое к выцветанию.
Каждая деталь проходит проверку на координатно-измерительной машине (CMM) по точным размерам, сверяется по цвету и индивидуально упаковывается для предотвращения царапин перед экспортной упаковкой.
Каждая ключевая спецификация проверяется с помощью координатно-измерительной машины, профилометра и цветового анализа в каждой производственной партии — данные архивируются по каждой партии для обеспечения полной прослеживаемости.
| Спецификация | Требование | Достигнуто | Метод |
|---|---|---|---|
| Допуск обработки | ±0,01 мм | ±0,01 мм | Измерение с помощью КИМ |
| Плоскостность поверхности | 0,05 мм макс. | 0,03 мм в среднем | Измеритель высоты / гранитная плита |
| Цвет анодирования (черный) | ΔE < 1,5 по сравнению с мастером | ΔE < 1,0 в среднем | Колориметр |
| Текстура с эффектом шлифовки | Равномерное направление волокон | 100% сдача | Визуальный осмотр + осмотр под определенным углом освещения |
| Устойчивость к солевому туману | 72 ч, без коррозии | Прошедший | ASTM B117 |
| Устойчивость лазерной маркировки | Не выцветает после использования | Прошедший | Испытание на истирание/растворение |
Представители бренда сравнили нас с магазинами в трех странах. Вот что помогло заключить сделку.
Мы проверяем чертежи и вопросы технологичности изготовления флажков, прежде чем вы потратите деньги на оснастку — проверка, которая изначально убедила нас в правильности выбора этого клиента, бесплатна и является стандартной для каждого проекта.
Шлифовка, анодирование и лазерная маркировка выполняются под нашей собственной крышей — никаких передач деталей из сторонних организаций, никаких искажений цвета, никаких отговорок от третьих лиц между обработкой и готовой деталью.
Критические размеры каждой детали измеряются с помощью координатно-измерительной машины (КИМ), а цвет проверяется в каждой партии, поэтому дефектные детали никогда не попадают на вашу производственную линию.
Вы общаетесь напрямую с людьми, которые управляют оборудованием и процессом — технические ответы предоставляются в течение нескольких часов, а не коммерческие обещания — через несколько недель.
Первая партия полностью соответствовала розничным стандартам бренда, и с тех пор отношения только укрепились.
Прямые цитаты от людей, которые управляют этой программой со стороны клиента.
«Мы восемь месяцев искали партнера, который мог бы обеспечить точность и качество поверхности в больших объемах. Первый образец, изготовленный компанией Rejin, прошел все испытания — в тот же день мы прекратили поиски».
«Матовая текстура и черное анодирование идентичны нашему эталонному образцу даже после трех лет производства. Цвет ни разу не стал предметом обсуждения ни в одной из партий».
«Металлический материал обладает превосходными тактильными ощущениями. Показатели повторных покупок клиентов выросли на 20%, что делает их ключевым партнером в модернизации нашей продукции».
Отправьте нам свой CAD-файл, и вы получите бесплатную проверку DFM с подробным расчетом стоимости в течение 24 часов.


