

Una prestigiosa marca europea de audio dedicó ocho meses y doce proveedores fallidos a buscar carcasas que mantuvieran la tolerancia a un alto volumen de producción. Rejin mecanizó mediante CNC su carcasa de aluminio 6063-T5 de paredes delgadas con una precisión de ±0,01 mm (cepillada, anodizada en negro y verificada con CMM), y luego envió más de 20.000 unidades al mes puntualmente durante tres años consecutivos.
Una auténtica historia de ingeniería: la búsqueda, los fracasos y la primera llamada al departamento de Diseño para la Fabricación (DFM) que lo cambió todo.
Todo proyecto de mecanizado CNC complejo comienza con un problema que nadie más quiere resolver. Este, en particular, se originó en Alemania, donde una marca de audio de alta gama se preparaba para lanzar una nueva generación de unidades de control.
El diseño industrial era impresionante: una carcasa delgada y minimalista de aluminio anodizado negro cepillado. Al equipo de ingeniería le encantó. Al equipo de fabricación no. La carcasa era compacta, con secciones de pared tan delgadas como 1,2 mmSe trataba de superficies visibles que requerían una textura cepillada perfectamente horizontal y un acabado anodizado negro que debía mantener su color inalterable en decenas de miles de piezas. Sobre el papel, parecía un trabajo de mecanizado CNC rutinario. En realidad, era una prueba que la mayoría de los talleres mecánicos no superaron.
Para ocho mesesEl equipo de abastecimiento de la marca se puso manos a la obra. Evaluaron talleres mecánicos en tres países y solicitaron muestras a más de una docena de candidatos. Algunos entregaron dimensiones precisas, pero superficies rugosas y con manchas. Otros produjeron una primera pieza impecable, pero luego no pudieron repetirla a gran escala. Una fábrica ofreció un precio atractivo, subcontrató discretamente el anodizado a un tercero, y el color variaba de un lote a otro. Otra solo podía realizar series cortas de 500 piezas, sin capacidad para aumentar la producción.
Las muestras eran buenas. La producción no. Ese es el problema clásico del mecanizado CNC a medida, y le estaba costando a la marca todo su calendario de lanzamientos.
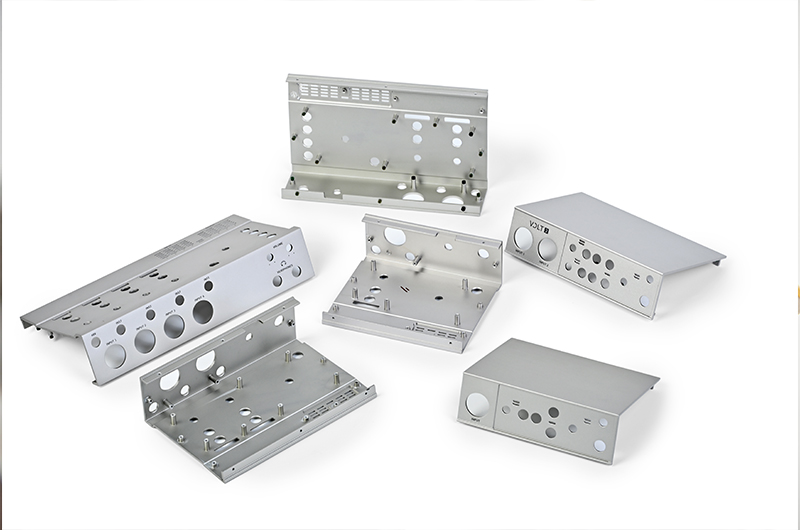
Cómo entró en escena Rejin CNC. El equipo de compras de la marca fue recomendado a Rejin CNC por un contacto del sector. En lugar de simplemente presentar el plano tal cual —como habían hecho todos los proveedores anteriores—, nuestros ingenieros realizaron una revisión DFM gratuita y presentaron tres páginas de conclusiones: dos esquinas internas afiladas que generarían concentraciones de tensión y riesgo de agrietamiento durante el anodizado, una profundidad de rosca insuficiente en el soporte de montaje y un ajuste sugerido del espesor de pared que reduciría a la mitad el riesgo de distorsión sin modificar el diseño. La revisión duró 48 horas y se entregó antes de que se emitiera cualquier orden de compra.
Esa única revisión de DFM fue lo que convirtió la conversación en un primer pedido de muestra. El primer artículo superó todas las pruebas de la lista del cliente: dimensiones, superficie, color y ajuste de montaje. No solo cumplió con el estándar, sino que estableció el punto de referencia con el que se han comparado todos los lotes posteriores.
Seis problemas, repetidos en más de una docena de tiendas candidatas.
Los lotes anodizados en negro presentaron una desviación de ΔE > 3,0 con respecto a la muestra maestra, lo cual es inaceptable en un producto minorista de alta gama donde cada unidad debe ser idéntica.
La dirección y la profundidad del cepillado variaban de una pieza a otra e incluso dentro del mismo lote, arruinando el aspecto de "grano continuo" que requería el diseño.
Las secciones de pared de 1,2 mm se deformaron durante el mecanizado, lo que provocó huecos irregulares en el montaje y obligó a realizar costosos trabajos de reelaboración manual.
Los talleres que manejaban prototipos de 500 piezas no podían mantener la calidad ni siquiera con 5.000 unidades, y mucho menos con más de 20.000 unidades al mes.
Los retrasos en los envíos y las excusas de última hora obligaron a la marca a mantener niveles de inventario insuficientes y a poner en riesgo su calendario de ventas.
Los planos se cotizaron tal cual. Los problemas de diseño surgieron solo después de que se fabricaron las herramientas y se gastó el dinero.
Una carcasa compacta para unidad de control de una marca europea de audio de alta gama, diseñada para... ajuste de precisión, a textura cepillada horizontal y anodizado negro estable al color, fabricado por un único proveedor, con mecanizado, acabado, marcado láser y control de calidad realizados internamente.

La diferencia nunca radicó en una sola máquina, sino en un sistema de ingeniería completo construido en torno a una pieza.
La extrusión nos proporcionó una cavidad interna casi perfecta y propiedades de material estables en cada ciclo de producción: menor material para mecanizado, menor coste y una respuesta al anodizado mucho mejor que la que habían propuesto otros talleres con las piezas fundidas a presión.
Los sistemas de sujeción por vacío personalizados y las mordazas blandas de precisión sujetan cada pieza de forma idéntica sin comprimir las paredes de 1,2 mm, lo que constituye la base de una tolerancia repetible de ±0,01 mm.
El desbaste elimina material y libera tensiones internas; las piezas se asientan; luego, las pasadas de acabado mantienen la geometría final. Las trayectorias de la herramienta están optimizadas para una carga de viruta constante y una mínima deflexión de la herramienta.
Los dispositivos de cepillado específicos fijan la dirección y la presión de alimentación; la composición química del baño de anodizado se titula para cada tanque y el color se verifica comparándolo con una muestra maestra de referencia en cada lote.
Las características clave de montaje y ensamblaje se miden con una máquina de medición por coordenadas (CMM) para cada pieza de cada lote; no se toman muestras ni se realizan mediciones visuales, y los datos se archivan por lote de producción.
Una célula de mecanizado especializada y ventanas de producción mensuales fijas protegen el tiempo de entrega de este programa, de modo que la marca puede comprometer fechas en su calendario de ventas con total confianza.
Problemas reales de la planta de producción: la causa raíz, la solución y el resultado que tenemos hoy.
Cada paso se documenta mediante inspecciones durante el proceso, de modo que la calidad está integrada desde el principio, no se inspecciona al final.
Los ingenieros revisaron el diseño CAD, optimizaron el espesor de la pared y el material a mecanizar, y luego diseñaron fijaciones de vacío personalizadas para sujetar cada pieza de forma idéntica, la base de una tolerancia repetible.
Centros de fresado CNC de 3 y 4 ejes que realizan el desbaste y el acabado en operaciones separadas, manteniendo una precisión de ±0,01 mm en las características críticas con trayectorias de herramienta de carga de viruta constante.
El desbarbado, tanto automático como manual, elimina las marcas de los bordes; a continuación, las piezas se limpian y se preparan para que la textura cepillada quede impecable.
El cepillado horizontal le confiere la veta característica; el anodizado sulfúrico en un baño titulado produce un negro de color estable, verificado con la muestra maestra.
Los logotipos, los números de modelo y las marcas reglamentarias se marcan con láser con una precisión milimétrica para obtener gráficos nítidos y resistentes a la decoloración.
Cada pieza se somete a una comprobación con máquina de medición por coordenadas (CMM) en sus dimensiones críticas, se verifica su color y se envuelve individualmente para evitar arañazos antes del embalaje para su exportación.
Cada especificación clave se verifica con CMM, perfilómetro y medición de color en cada lote de producción; los datos se archivan por lote para una trazabilidad completa.
| Especificación | Requisito | Logrado | Método |
|---|---|---|---|
| Tolerancia de mecanizado | ±0,01 mm | ±0,01 mm | Medición CMM |
| Planitud de la superficie | 0,05 mm máximo | 0,03 mm promedio | Medidor de altura / placa de granito |
| Color del anodizado (negro) | ΔE < 1,5 frente al maestro | ΔE < 1,0 promedio | Colorímetro |
| Textura cepillada | Dirección de la veta uniforme | 100% aprobado | Inspección visual y del ángulo de la luz |
| Resistencia a la niebla salina | 72 h, sin corrosión | Aprobado | ASTM B117 |
| Durabilidad de la marca láser | No se decolora después de su uso. | Aprobado | Prueba de abrasión/disolvente |
La marca nos comparó con tiendas de tres países. Esto fue lo que cerró el trato.
Revisamos los planos e identificamos posibles problemas de fabricación antes de que usted invierta en utillaje; la revisión que nos permitió ganar este cliente en primer lugar es gratuita y estándar para todos los proyectos.
El cepillado, el anodizado y el marcado láser se realizan en nuestras propias instalaciones: sin intermediarios, sin variaciones de color, sin excusas de terceros entre el mecanizado y la pieza terminada.
Las dimensiones críticas se miden con una máquina de medición por coordenadas (CMM) en cada pieza y el color se verifica en cada lote, por lo que nunca se envía un producto defectuoso a su línea de producción.
Hablas directamente con las personas que manejan las máquinas y el proceso: respuestas técnicas en horas, no promesas de venta en semanas.
El primer lote cumplió plenamente con los estándares de venta al por menor de la marca, y la relación no ha hecho más que crecer desde entonces.
Declaraciones textuales de las personas que gestionan este programa desde la perspectiva del cliente.
“Pasamos ocho meses buscando un socio que pudiera mantener la tolerancia y el acabado superficial en producción a gran escala. La primera muestra de Rejin superó todas las pruebas; ese mismo día dejamos de buscar.”
“La textura cepillada y el anodizado negro son idénticos a nuestra muestra de referencia incluso después de tres años de producción. El color nunca ha sido motivo de discusión en ningún lote.”
“El material metálico tiene un tacto excepcional. La tasa de recompra por parte de los clientes aumentó un 20%, lo que los convierte en un socio clave en las mejoras de nuestros productos.”
Envíanos tu diseño CAD y obtén una revisión DFM gratuita con un presupuesto detallado en 24 horas.


