

Europejska marka audio premium spędziła osiem miesięcy i spotkała się z dwunastoma nieudanymi dostawcami poszukującymi obudów, które spełniałyby wymagania dotyczące głośności. Firma Rejin CNC obrobiła ich cienkościenną obudowę z aluminium 6063-T5 z dokładnością ±0,01 mm – szczotkowaną, anodowaną na czarno i zweryfikowaną za pomocą CMM – a następnie przez trzy lata z rzędu wysyłała ponad 20 000 sztuk miesięcznie zgodnie z harmonogramem.
Prawdziwa historia inżynierska — poszukiwania, porażki i pierwsze wezwanie DFM, które zmieniło wszystko.
Każdy trudny projekt CNC zaczyna się od problemu, którego nikt inny nie chce rozwiązać. Ten rozpoczął się w Niemczech, gdzie marka audio premium przygotowywała się do wprowadzenia na rynek nowej generacji jednostek sterujących.
Projekt przemysłowy był oszałamiający: smukła, minimalistyczna obudowa ze szczotkowanego, anodowanego na czarno aluminium. Zespół inżynierów był nią zachwycony. Zespół produkcyjny nie. Obudowa była kompaktowa, z sekcje ścianek o grubości zaledwie 1,2 mm, widoczne powierzchnie, które wymagały idealnie poziomej, szczotkowanej faktury, oraz czarne anodowane wykończenie, które musiało zachować stabilność koloru na dziesiątkach tysięcy części. Na papierze wyglądało to jak rutynowa obróbka CNC. W rzeczywistości był to test, który większość warsztatów obróbczych po cichu oblała.
Dla osiem miesięcyZespół ds. zaopatrzenia marki rozpoczął poszukiwania. Ocenili warsztaty obróbki mechanicznej w trzech krajach, zamówili próbki części od ponad tuzina kandydatów. Niektóre dostarczyły dokładne wymiary, ale chropowate, nierówne powierzchnie. Inne wyprodukowały piękny pierwszy produkt — a potem nigdy nie mogły go powtórzyć w dużych ilościach. Jedna fabryka zaproponowała atrakcyjną cenę, po cichu zleciła anodowanie firmie zewnętrznej, a kolor zmieniał się z partii na partię. Inna mogła produkować tylko krótkie serie po 500 części, bez możliwości skalowania.
Próbki były dobre. Produkcja nie. To klasyczna luka w niestandardowej obróbce CNC, która kosztowała markę cały kalendarz premier.
Jak Rejin CNC wkroczyło na scenę. Zespół ds. zaopatrzenia marki został skierowany do Rejin CNC przez kontakt z branży. Zamiast cytować rysunek w stanie „jak jest” – jak robił to każdy poprzedni dostawca – nasi inżynierowie przeprowadzili bezpłatną analizę DFM i wrócili z trzema stronami ustaleń: dwa ostre narożniki wewnętrzne, które powodowałyby wzrosty naprężeń i ryzyko pęknięć podczas anodowania, zbyt mała głębokość gwintu w gnieździe mocującym oraz sugerowana korekta grubości ścianki, która zmniejszyłaby ryzyko odkształceń o połowę bez zmiany języka projektowego. Analiza trwała 48 godzin. Została ona dostarczona przed złożeniem jakiegokolwiek zamówienia.
Ta jedna recenzja DFM sprawiła, że rozmowa przerodziła się w pierwsze zamówienie próbki. Pierwszy artykuł przeszedł wszystkie kontrole na liście klienta – wymiar, powierzchnia, kolor, dopasowanie montażowe. Nie tylko spełnił standard, ale i wyznaczył punkt odniesienia, do którego porównywano każdą kolejną partię.
Sześć problemów, powtarzanych w ponad tuzinie kandydujących sklepów.
Czarne anodowane partie różnią się od próbki wzorcowej o ΔE > 3,0 — jest to niedopuszczalne w przypadku produktów detalicznych klasy premium, gdzie każda sztuka musi być taka sama.
Kierunek i głębokość szczotkowania różniły się w zależności od części, a nawet w obrębie tej samej partii, co niszczyło efekt „jednego, ciągłego słoja”, jaki był wymagany w projekcie.
Sekcje ścianek o grubości 1,2 mm odkształcały się podczas obróbki, co powodowało nierówne szczeliny podczas montażu i wymuszało kosztowne ręczne przeróbki.
Zakłady produkujące 500 prototypów nie były w stanie utrzymać jakości przy produkcji 5000, a co dopiero 20 000+ sztuk miesięcznie.
Niedotrzymane terminy dostaw i wymówki w ostatniej chwili zmusiły markę do utrzymywania niebezpiecznych buforów zapasów i narażenia na ryzyko kalendarza sprzedaży detalicznej.
Rysunki zostały przedstawione w stanie „jak jest”. Problemy projektowe ujawniły się dopiero po wycięciu narzędzi i wydaniu pieniędzy.
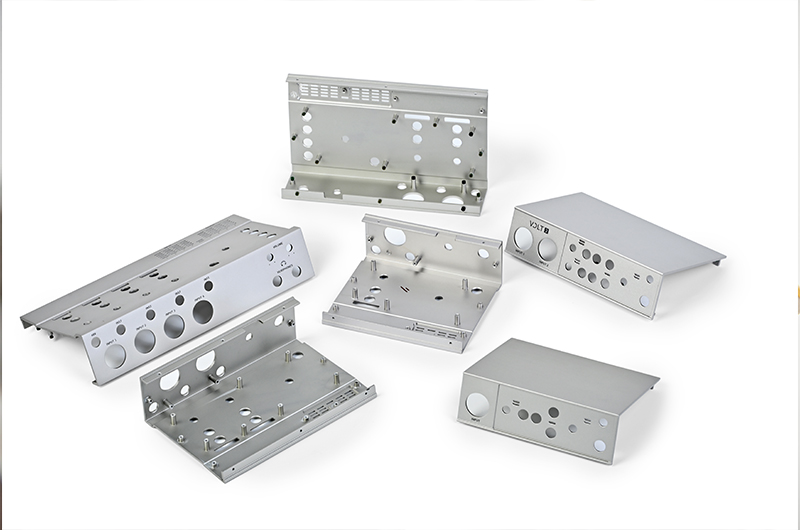
Kompaktowa obudowa jednostki sterującej dla europejskiej marki sprzętu audio klasy high-end — zaprojektowana dla precyzyjne dopasowanie, A pozioma szczotkowana faktura I anodowanie na czarno o trwałym kolorze, produkowane przez jednego dostawcę, z obróbką mechaniczną, wykańczaniem, znakowaniem laserowym i kontrolą jakości w obrębie firmy.

Różnica nigdy nie polegała na pojedynczej maszynie — był to kompletny system inżynieryjny zbudowany wokół jednej części.
Ekstruzja pozwoliła nam uzyskać niemal gotową wnękę wewnętrzną i stabilne właściwości materiału w kolejnych seriach — mniejszy zapas na obróbkę, niższe koszty i znacznie lepszą reakcję na anodowanie niż w przypadku półfabrykatów odlewanych ciśnieniowo, które proponowały inne warsztaty.
Specjalnie zaprojektowane uchwyty próżniowe i precyzyjne miękkie szczęki utrzymują każdą część w identyczny sposób, nie ściskając ścianek o grubości 1,2 mm — co stanowi podstawę powtarzalnej tolerancji ±0,01 mm.
Obróbka zgrubna usuwa naddatek i uwalnia naprężenia wewnętrzne; elementy osiadają; następnie przejścia wykończeniowe utrzymują ostateczną geometrię. Ścieżki narzędzi są zoptymalizowane pod kątem stałego obciążenia wiórem i minimalnego ugięcia narzędzia.
Specjalne urządzenia szczotkujące ustalają kierunek podawania i ciśnienie; skład chemiczny kąpieli anodowej jest miareczkowany dla każdego zbiornika, a kolor jest weryfikowany w stosunku do zachowanej próbki wzorcowej dla każdej partii.
Kluczowe cechy montażu i montażu są mierzone na maszynie współrzędnościowej CMM dla każdej części w każdej partii — nie są to pomiary próbne ani ocena wzrokowa — a dane są archiwizowane dla każdej partii produkcyjnej.
Dedykowana komórka obróbcza i stałe, miesięczne okna produkcyjne chronią czas realizacji tego programu, dzięki czemu marka może bez obaw wprowadzać daty do swojego kalendarza sprzedaży detalicznej.
Prawdziwe problemy z hali produkcyjnej — źródło, sposób rozwiązania oraz wynik, jaki uzyskujemy dzisiaj.
Każdy etap jest dokumentowany za pomocą kontroli w trakcie procesu, dzięki czemu jakość jest wbudowana, a nie kontrolowana na końcu.
Inżynierowie przeanalizowali oprogramowanie CAD, zoptymalizowali grubość ścianek i materiał do obróbki, a następnie zaprojektowali specjalne uchwyty próżniowe, aby utrzymać każdą część w identyczny sposób — co stanowiło podstawę powtarzalnej tolerancji.
Centra frezarskie CNC 3-osiowe i 4-osiowe wykonują obróbkę zgrubną i wykańczającą w oddzielnych operacjach, utrzymując tolerancję ±0,01 mm na krytycznych elementach przy stałej ilości wiórów na ścieżkach narzędzia.
Automatyczne i ręczne gratowanie usuwa ślady na krawędziach, następnie części są czyszczone i przygotowywane tak, aby uzyskać nieskazitelną szczotkowaną fakturę.
Poziome szczotkowanie nadaje charakterystyczne usłojenie; anodowanie siarkowe w kąpieli miareczkowej zapewnia trwałość koloru czarnego, co potwierdzono na podstawie próbki wzorcowej.
Loga, numery modeli i oznaczenia regulacyjne są precyzyjnie nanoszone laserowo na elementach montażowych, co pozwala uzyskać wyraźną i odporną na blaknięcie grafikę.
Każda część jest sprawdzana za pomocą maszyny CMM pod kątem krytycznych wymiarów, weryfikowana pod względem koloru i pakowana pojedynczo, aby zapobiec zarysowaniom przed zapakowaniem eksportowym.
Każda kluczowa specyfikacja jest weryfikowana za pomocą współrzędnościowej maszyny pomiarowej (CMM), profilometru i pomiaru koloru dla każdej partii produkcyjnej — dane są archiwizowane dla każdej partii w celu zapewnienia pełnej identyfikowalności.
| Specyfikacja | Wymóg | Osiągnięto | Metoda |
|---|---|---|---|
| Tolerancja obróbki | ±0,01 mm | ±0,01 mm | Pomiar CMM |
| Płaskość powierzchni | maks. 0,05 mm | 0,03 mm średnio | Wskaźnik wysokości / płyta granitowa |
| Kolor anodowania (czarny) | ΔE < 1,5 w porównaniu z głównym | ΔE < 1,0 średnio | Kolorymetr |
| Tekstura szczotkowana | Jednolity kierunek słojów | 100% zaliczenia | Kontrola wizualna + pod kątem światła |
| Odporność na mgłę solną | 72 godz., brak korozji | Przeszedł | ASTM B117 |
| Trwałość znaku laserowego | Nie blaknie po użyciu | Przeszedł | Test ścieralności/rozpuszczalnika |
Marka porównała nas ze sklepami w trzech krajach. Oto, co sfinalizowało transakcję.
Sprawdzamy rysunki i sygnalizujemy problemy z wykonalnością, zanim wydasz pieniądze na oprzyrządowanie — przegląd, który jako pierwszy przekonał tego klienta, jest bezpłatny i standardowy w przypadku każdego projektu.
Szczotkowanie, anodowanie i znakowanie laserowe odbywają się u nas, bez przekazywania części, bez zmian kolorów, bez wymówek od osób trzecich między obróbką mechaniczną a gotowym elementem.
Krytyczne wymiary każdej części są mierzone za pomocą maszyny CMM, a kolor jest weryfikowany dla każdej partii, dzięki czemu nigdy nie zdarzy się, że na Twoją linię produkcyjną trafi wadliwy produkt.
Rozmawiasz bezpośrednio z ludźmi, którzy obsługują maszyny i cały proces — otrzymujesz odpowiedzi techniczne w ciągu kilku godzin, a nie obietnice sprzedaży w ciągu kilku tygodni.
Pierwsza partia w pełni spełniła standardy handlowe marki, a od tego czasu współpraca tylko się rozwijała.
Bezpośrednie cytaty od osób zarządzających tym programem po stronie klienta.
„Spędziliśmy osiem miesięcy szukając partnera, który utrzymałby tolerancję i jakość wykończenia powierzchni w skali masowej. Pierwszy artykuł Rejina przeszedł wszystkie testy — tego dnia przestaliśmy szukać”.
„Szczotkowana faktura i czarne anodowanie są identyczne z naszym wzorcem referencyjnym, nawet po trzech latach produkcji. Kolor nigdy nie był przedmiotem dyskusji w przypadku żadnej partii”.
„Metalowy materiał jest niezwykle przyjemny w dotyku. Wskaźniki ponownego zakupu wzrosły o 20%, co czyni ich kluczowym partnerem w procesie ulepszania naszych produktów”.
Prześlij nam swój CAD i otrzymaj bezpłatną kontrolę DFM wraz ze szczegółową wyceną w ciągu 24 godzin.


