

Sebuah merek audio premium Eropa menghabiskan delapan bulan dan dua belas pemasok yang gagal untuk mencari kotak pelindung yang mempertahankan toleransi pada volume tinggi. Rejin kemudian memproses kotak pelindung aluminium 6063-T5 berdinding tipis mereka menggunakan mesin CNC hingga ±0,01 mm — dengan finishing brushed, anodisasi hitam, dan verifikasi CMM — lalu mengirimkan lebih dari 20.000 unit per bulan sesuai jadwal selama tiga tahun berturut-turut.
Sebuah kisah rekayasa yang nyata — pencarian, kegagalan, dan panggilan DFM pertama yang mengubah segalanya.
Setiap proyek CNC yang sulit dimulai dengan masalah yang tidak ingin dipecahkan oleh orang lain. Proyek ini dimulai di Jerman, di mana sebuah merek audio premium sedang bersiap untuk meluncurkan generasi baru unit kontrol.
Desain industrinya menakjubkan: wadah ramping dan minimalis dari aluminium anodisasi hitam yang disikat. Tim teknik menyukainya. Tim manufaktur tidak. Wadahnya kompak, dengan bagian dinding setipis 1,2 mmPermukaan yang terlihat membutuhkan tekstur sikat horizontal sempurna, dan lapisan anodisasi hitam yang harus tetap stabil warnanya di puluhan ribu bagian. Di atas kertas, ini tampak seperti pekerjaan CNC rutin. Pada kenyataannya, ini adalah ujian yang sebagian besar bengkel mesin gagal lewati secara diam-diam.
Untuk delapan bulanTim pengadaan merek tersebut pun melakukan pencarian. Mereka mengevaluasi bengkel mesin di tiga negara, memesan sampel suku cadang dari lebih dari selusin kandidat. Beberapa menghasilkan dimensi yang akurat tetapi permukaannya kasar dan berbintik-bintik. Beberapa menghasilkan produk pertama yang indah—tetapi kemudian tidak pernah bisa mengulanginya dalam jumlah besar. Satu pabrik menawarkan harga yang menarik, diam-diam mengalihkan proses anodisasi ke pihak ketiga, dan warnanya berubah dari satu batch ke batch lainnya. Pabrik lain hanya mampu memproduksi dalam jumlah kecil, yaitu 500 suku cadang, tanpa kapasitas untuk meningkatkan skala produksi.
Sampelnya bagus. Produksinya tidak. Itulah celah klasik dalam pemesinan CNC kustom, dan hal itu merugikan merek tersebut sepanjang kalender peluncurannya.
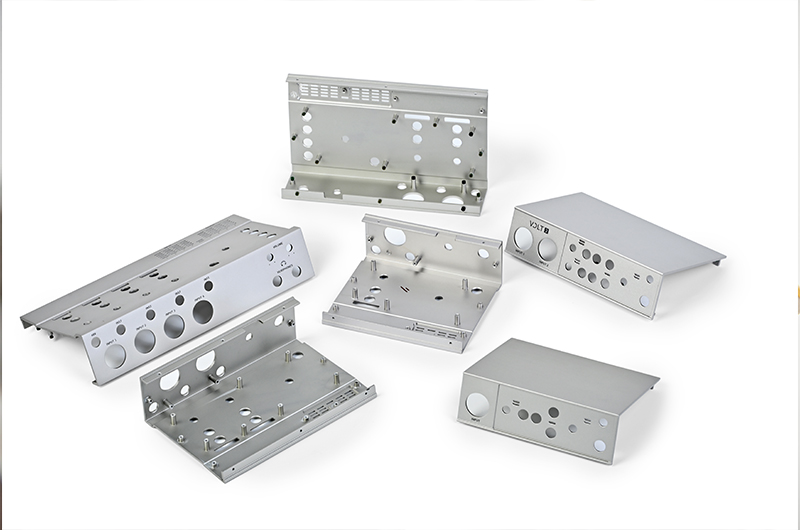
Bagaimana Rejin CNC masuk ke dalam cerita. Tim pengadaan merek tersebut direkomendasikan kepada Rejin CNC oleh seorang kontak di industri. Alih-alih mengutip gambar apa adanya—seperti yang dilakukan setiap pemasok sebelumnya—para insinyur kami menjalankan tinjauan DFM (Design for Manufacturing) gratis dan menghasilkan tiga halaman temuan: dua sudut internal tajam yang akan menciptakan titik konsentrasi tegangan dan risiko retak selama proses anodisasi, kedalaman ulir yang terlalu kecil pada dudukan pemasangan, dan penyesuaian ketebalan dinding yang disarankan yang akan mengurangi risiko distorsi hingga setengahnya tanpa mengubah bahasa desain. Tinjauan tersebut memakan waktu 48 jam. Hasilnya disampaikan sebelum pesanan pembelian apa pun dibuat.
Ulasan DFM tunggal itulah yang mengubah percakapan menjadi pesanan sampel pertama. Artikel pertama tersebut lolos setiap pemeriksaan dalam daftar pelanggan — dimensi, permukaan, warna, kesesuaian perakitan. Artikel itu tidak hanya memenuhi standar; tetapi juga menetapkan tolok ukur yang digunakan untuk mengukur setiap batch selanjutnya.
Enam masalah, yang berulang di lebih dari selusin toko kandidat.
Batch anodisasi hitam mengalami penyimpangan ΔE > 3,0 dibandingkan dengan sampel master — hal ini tidak dapat diterima pada produk ritel premium di mana setiap unit harus identik.
Arah dan kedalaman sapuan kuas bervariasi dari satu bagian ke bagian lain dan bahkan dalam satu batch yang sama, sehingga merusak tampilan "serat kayu yang menyatu" yang dibutuhkan oleh desain tersebut.
Bagian dinding setebal 1,2 mm melengkung selama proses pemesinan, meninggalkan celah yang tidak rata saat perakitan dan memaksa pengerjaan ulang manual yang mahal.
Bengkel yang menangani prototipe sebanyak 500 unit tidak akan mampu mempertahankan kualitas pada produksi 5.000 unit, apalagi 20.000 unit atau lebih per bulan.
Keterlambatan pengiriman dan alasan-alasan mendadak memaksa merek tersebut untuk menyimpan stok persediaan yang tidak aman dan mempertaruhkan kalender penjualan ritelnya.
Gambar-gambar tersebut ditawarkan apa adanya. Masalah desain baru muncul setelah perkakas dibuat dan uang sudah terlanjur dikeluarkan.
Sebuah wadah unit kontrol yang ringkas untuk merek audio kelas atas Eropa — dirancang untuk pas presisi, A tekstur sapuan horizontal Dan anodisasi hitam stabil warna, diproduksi dari satu pemasok dengan proses pemesinan, penyelesaian akhir, penandaan laser, dan kontrol kualitas semuanya dilakukan di dalam perusahaan.

Perbedaannya bukanlah pada satu mesin saja — melainkan pada sebuah sistem rekayasa lengkap yang dibangun di sekitar satu bagian.
Ekstrusi memberi kami rongga bagian dalam yang hampir sempurna dan sifat material yang stabil dari satu proses ke proses berikutnya — stok pemesinan yang lebih rendah, biaya lebih rendah, dan respons anodisasi yang jauh lebih baik daripada blank cetakan die-cast yang diusulkan oleh bengkel lain.
Perlengkapan vakum khusus dan rahang lunak presisi menahan setiap bagian secara identik tanpa menekan dinding setebal 1,2 mm — dasar dari toleransi ±0,01 mm yang dapat diulang.
Pengerjaan kasar menghilangkan material dan melepaskan tegangan internal; bagian-bagian tersebut mengendap; kemudian pengerjaan akhir mempertahankan geometri akhir. Jalur pahat dioptimalkan untuk beban serpihan yang konstan dan defleksi pahat minimal.
Perangkat penyemprot khusus mengatur arah dan tekanan aliran; komposisi kimia bak anodisasi dititrasi per tangki dan warna diverifikasi terhadap sampel master yang disimpan di setiap batch.
Fitur pemasangan dan perakitan utama diukur pada CMM untuk setiap bagian di setiap batch — bukan diambil sampelnya, bukan diperkirakan secara visual — dengan data yang diarsipkan per lot produksi.
Unit permesinan khusus dan jendela produksi bulanan tetap melindungi waktu tunggu program ini, sehingga merek tersebut dapat menetapkan tanggal pada kalender ritelnya dengan percaya diri.
Masalah nyata dari lantai produksi — akar penyebab, solusi, dan hasil yang kita raih saat ini.
Setiap langkah didokumentasikan dengan inspeksi selama proses berlangsung, sehingga kualitas dibangun sejak awal — bukan diperiksa di akhir.
Para insinyur meninjau desain CAD, mengoptimalkan ketebalan dinding dan bahan baku pemesinan, kemudian merancang perlengkapan vakum khusus untuk menahan setiap bagian secara identik — dasar dari toleransi yang dapat diulang.
Pusat penggilingan CNC 3 sumbu dan 4 sumbu melakukan pengerjaan kasar dan halus dalam operasi terpisah, mempertahankan akurasi ±0,01 mm pada fitur-fitur kritis dengan jalur pahat beban serpihan konstan.
Proses penghilangan gerinda otomatis dan manual menghilangkan bekas tepi, kemudian bagian-bagian tersebut dibersihkan dan dipersiapkan sehingga tekstur hasil penggosokan menjadi sempurna.
Penggosokan horizontal menghasilkan pola serat kayu yang khas; anodisasi asam sulfat dalam bak yang dititrasi menghasilkan warna hitam yang stabil, yang telah diverifikasi dengan sampel utama.
Logo, nomor model, dan tanda peraturan ditandai dengan laser dengan presisi yang tepat untuk menghasilkan grafis yang tajam dan tahan pudar.
Setiap bagian diperiksa menggunakan CMM (Coordinate Measuring Machine) pada dimensi-dimensi kritisnya, diverifikasi warnanya, dan dibungkus secara individual untuk mencegah goresan sebelum dikemas untuk ekspor.
Setiap spesifikasi utama diverifikasi dengan CMM, profilometer, dan pengukuran warna pada setiap batch produksi — data diarsipkan per lot untuk ketelusuran penuh.
| Spesifikasi | Persyaratan | Tercapai | Metode |
|---|---|---|---|
| Toleransi pemesinan | ±0,01 mm | ±0,01 mm | Pengukuran CMM |
| Kerataan permukaan | Maksimum 0,05 mm | Rata-rata 0,03 mm | Pengukur tinggi / pelat granit |
| Warna anodisasi (hitam) | ΔE < 1,5 vs. master | ΔE < 1,0 rata-rata | Kolorimeter |
| Tekstur disikat | Arah serat yang konsisten | Lulus 100% | Inspeksi visual + sudut cahaya |
| Ketahanan terhadap semprotan garam | 72 jam, tidak ada korosi | Lulus | ASTM B117 |
| Ketahanan tanda laser | Tidak luntur setelah digunakan. | Lulus | Uji abrasi/pelarut |
Merek tersebut membandingkan kami dengan toko-toko di tiga negara. Inilah yang mengantarkan mereka mencapai kesepakatan.
Kami meninjau gambar dan menandai masalah kemampuan manufaktur sebelum Anda mengeluarkan biaya untuk perkakas — tinjauan yang pertama kali memenangkan pelanggan ini gratis dan standar untuk setiap proyek.
Proses penggosokan, anodisasi, dan penandaan laser dilakukan di bawah satu atap — tidak ada pengalihan proses, tidak ada perubahan warna, dan tidak ada alasan pihak ketiga antara proses pemesinan dan produk jadi.
Dimensi kritis diukur dengan CMM pada setiap bagian dan warna diverifikasi pada setiap batch, sehingga cacat tidak pernah sampai ke lini produksi Anda.
Anda berbicara langsung dengan orang-orang yang mengoperasikan mesin dan prosesnya — jawaban teknis dalam hitungan jam, bukan janji penjualan dalam hitungan minggu.
Batch pertama sepenuhnya memenuhi standar ritel merek tersebut, dan hubungan tersebut terus berkembang sejak saat itu.
Kutipan langsung dari orang-orang yang menjalankan program ini dari sisi pelanggan.
“Kami menghabiskan delapan bulan mencari mitra yang mampu mempertahankan toleransi dan hasil akhir permukaan dalam jumlah besar. Prototipe pertama Rejin lolos semua kriteria — kami berhenti mencari mitra lain sejak hari itu.”
“Tekstur yang disikat dan lapisan anodisasi hitamnya identik dengan sampel referensi kami bahkan setelah tiga tahun produksi. Warna tidak pernah menjadi poin perdebatan pada setiap batch produksi.”
“Material logam ini memiliki sensasi sentuhan yang luar biasa. Tingkat pembelian ulang pelanggan meningkat sebesar 20%, menjadikan mereka mitra kunci dalam peningkatan produk kami.”
Kirimkan file CAD Anda kepada kami dan dapatkan pemeriksaan DFM gratis beserta penawaran terperinci dalam waktu 24 jam.


