

أمضت علامة تجارية أوروبية رائدة في مجال الصوتيات ثمانية أشهر، وتجاوزت اثني عشر مورداً فاشلاً، بحثاً عن صناديق مكبرات صوت تحافظ على دقة عالية عند مستويات الصوت المرتفعة. قامت شركة Rejin بتصنيع صندوق مكبرات الصوت الخاص بها باستخدام تقنية CNC، المصنوع من الألومنيوم 6063-T5 ذي الجدران الرقيقة بدقة ±0.01 مم، مع تشطيب مصقول ومؤكسد باللون الأسود، وخضع لاختبارات CMM، ثم شحنت أكثر من 20,000 وحدة شهرياً وفقاً للجدول الزمني المحدد لثلاث سنوات متتالية.
قصة هندسية حقيقية - البحث، والإخفاقات، وأول مكالمة تصميم للتصنيع غيرت كل شيء.
كل مشروع معقد باستخدام تقنية CNC يبدأ بمشكلة لا يرغب أحد في حلها. بدأت هذه المشكلة في ألمانيا، حيث كانت إحدى العلامات التجارية الرائدة في مجال الصوتيات تستعد لإطلاق جيل جديد من وحدات التحكم.
كان التصميم الصناعي مذهلاً: هيكل نحيف وبسيط مصنوع من الألومنيوم المصقول المؤكسد باللون الأسود. أعجب به فريق الهندسة، بينما لم يُعجب فريق التصنيع. كان الهيكل صغير الحجم، مع مقاطع جدارية بسمك يصل إلى 1.2 ممأسطح مرئية تتطلب ملمسًا مصقولًا أفقيًا مثاليًا، وطلاءً أسود مؤكسدًا يجب أن يحافظ على ثبات لونه عبر عشرات الآلاف من القطع. على الورق، بدا الأمر وكأنه عملية تشغيل روتينية باستخدام آلة CNC. في الواقع، كان اختبارًا فشلت فيه معظم ورش الآلات بهدوء.
ل ثمانية أشهرقام فريق التوريد التابع للعلامة التجارية بالبحث. قيّموا ورش تصنيع الآلات في ثلاث دول، وطلبوا عينات من أكثر من اثنتي عشرة شركة مرشحة. قدمت بعض الشركات أبعادًا دقيقة، لكن أسطحها كانت خشنة وغير متجانسة. أنتجت شركات أخرى منتجًا أوليًا رائعًا، لكنها لم تتمكن من تكرار ذلك بكميات كبيرة. قدم أحد المصانع سعرًا مغريًا، ثم أسند عملية الأنودة سرًا إلى طرف ثالث، فتفاوت اللون من دفعة إلى أخرى. أما مصنع آخر، فلم يكن قادرًا إلا على إنتاج دفعات صغيرة لا تتجاوز 500 قطعة، دون أي قدرة على التوسع.
كانت العينات جيدة، لكن الإنتاج لم يكن كذلك. هذه هي الفجوة الكلاسيكية في التصنيع باستخدام الحاسوب المخصص، وقد كلفت العلامة التجارية جدول إطلاق منتجاتها بالكامل.
كيف دخلت شركة ريجين سي إن سي إلى الصورة؟ أحال أحد معارف الشركة فريق التوريد التابع لها إلى شركة ريجين سي إن سي. وبدلاً من تقديم عرض سعر للرسم كما هو - كما فعل جميع الموردين السابقين - أجرى مهندسونا مراجعة مجانية للتصميم من أجل التصنيع (DFM) وقدّموا ثلاث صفحات من النتائج: زاويتان داخليتان حادتان من شأنهما أن تُسبّبا تركيزًا للإجهاد وتزيدا من خطر التشقّق أثناء عملية الأنودة، وعمق لولبي غير كافٍ في قاعدة التثبيت، واقتراح لتعديل سُمك الجدار من شأنه أن يُقلّل من خطر التشوه إلى النصف دون تغيير التصميم. استغرقت المراجعة 48 ساعة، وتم تسليمها قبل إصدار أي طلب شراء.
كانت مراجعة التصميم للتصنيع (DFM) تلك هي ما حوّل المحادثة إلى طلب عينة أولية. اجتازت القطعة الأولى جميع معايير العميل بدقة - الأبعاد، السطح، اللون، وملاءمة التجميع. لم تكتفِ بتلبية المعايير فحسب، بل وضعت الأساس الذي تُقاس عليه جميع الدفعات اللاحقة.
ست مشكلات، تكررت في أكثر من اثنتي عشرة شركة مرشحة.
انحرفت دفعات الأنودة السوداء بمقدار ΔE > 3.0 مقارنة بالعينة الرئيسية - وهو أمر غير مقبول في منتج تجزئة متميز حيث يجب أن تتطابق كل وحدة.
تفاوت اتجاه وعمق التمشيط من جزء لآخر وحتى داخل نفس الدفعة، مما أدى إلى إفساد مظهر "الحبيبات المتصلة" الذي يتطلبه التصميم.
تضررت أقسام الجدران التي يبلغ سمكها 1.2 مم أثناء عملية التصنيع، مما أدى إلى ظهور فجوات غير متساوية عند التجميع وإجبار المصنع على إعادة العمل اليدوي المكلف.
لم تستطع المتاجر التي تعاملت مع نماذج أولية مكونة من 500 قطعة الحفاظ على الجودة عند 5000 وحدة، ناهيك عن 20000 وحدة أو أكثر شهريًا.
أجبرت مواعيد الشحن الفائتة والأعذار في اللحظة الأخيرة العلامة التجارية على الاحتفاظ بمخزونات احتياطية غير آمنة والمخاطرة بجدول مبيعاتها بالتجزئة.
تم تقديم الرسومات كما هي. ولم تظهر مشاكل التصميم إلا بعد قطع الأدوات وإنفاق الأموال بالفعل.
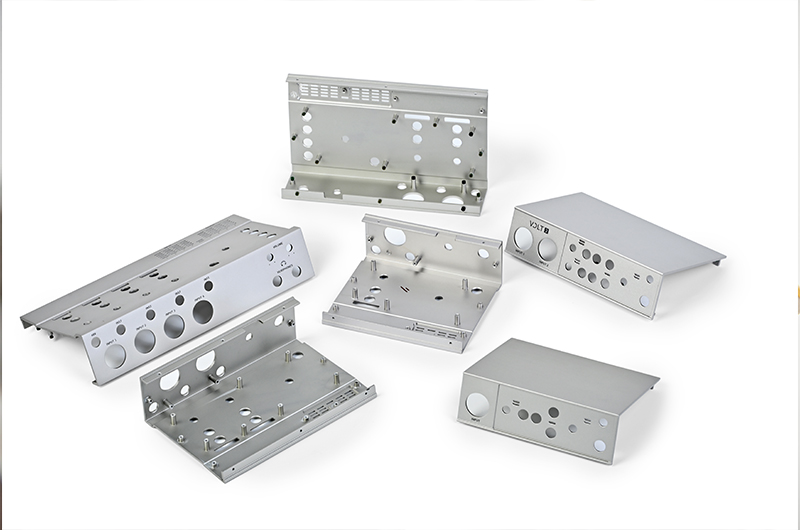
علبة وحدة تحكم صغيرة الحجم لعلامة تجارية أوروبية متخصصة في الصوتيات الراقية - مصممة لـ ملاءمة دقيقة، أ نسيج مصقول أفقيًا و طلاء أنودة أسود ثابت اللونيتم إنتاجها من مورد واحد مع عمليات التصنيع والتشطيب ووضع العلامات بالليزر ومراقبة الجودة داخل الشركة.

لم يكن الاختلاف أبدًا في آلة واحدة - بل كان نظامًا هندسيًا متكاملًا مبنيًا حول جزء واحد.
لقد وفرت لنا عملية البثق تجويفًا داخليًا شبه صافٍ وخصائص مادية مستقرة تشغيلًا تلو الآخر - مخزون تشغيل أقل، وتكلفة أقل، واستجابة أفضل بكثير للأكسدة من قوالب الصب التي اقترحتها ورش أخرى.
تقوم تجهيزات التفريغ المخصصة والفكوك الناعمة الدقيقة بتثبيت كل جزء بشكل متطابق دون الضغط على الجدران التي يبلغ سمكها 1.2 مم - وهو أساس التفاوت القابل للتكرار ±0.01 مم.
تزيل عملية التشكيل الخشن المواد الخام وتخفف الإجهاد الداخلي؛ فتستقر الأجزاء؛ ثم تحافظ عمليات التشطيب على الشكل الهندسي النهائي. يتم تحسين مسارات الأدوات لضمان حمل ثابت للرقائق وتقليل انحراف الأداة إلى أدنى حد.
تقوم تجهيزات التنظيف بالفرشاة المخصصة بتحديد اتجاه التغذية والضغط؛ ويتم معايرة كيمياء حمام الأنودة لكل خزان ويتم التحقق من اللون مقابل عينة رئيسية محفوظة في كل دفعة.
يتم قياس ميزات التركيب والتجميع الرئيسية على جهاز قياس الإحداثيات ثلاثية الأبعاد لكل جزء في كل دفعة - وليس عن طريق أخذ عينات أو النظر بالعين المجردة - مع أرشفة البيانات لكل دفعة إنتاج.
تضمن خلية التصنيع المخصصة وفترات الإنتاج الشهرية الثابتة حماية الوقت اللازم لهذا البرنامج، مما يسمح للعلامة التجارية بتحديد مواعيد في جدول مبيعاتها بالتجزئة بثقة.
مشاكل حقيقية من أرضية الإنتاج - السبب الجذري، والحل، والنتيجة التي نحققها اليوم.
يتم توثيق كل خطوة من خلال الفحص أثناء العملية، لذا فإن الجودة مدمجة في المنتج - وليست قيد الفحص في النهاية.
قام المهندسون بمراجعة التصميم بمساعدة الحاسوب، وتحسين سمك الجدار ومواد التصنيع، ثم قاموا بتصميم تجهيزات فراغ مخصصة لحمل كل جزء بشكل متطابق - وهو أساس التفاوت القابل للتكرار.
تقوم مراكز الطحن CNC ثلاثية المحاور ورباعية المحاور بعمليات الطحن الخشنة والتشطيب في عمليات منفصلة، مع الحفاظ على دقة ±0.01 مم على الميزات الحرجة باستخدام مسارات أدوات ذات حمل رقائق ثابت.
تعمل عملية إزالة النتوءات الآلية واليدوية على إزالة علامات الحواف، ثم يتم تنظيف الأجزاء وإعدادها بحيث يصبح الملمس المصقول خالياً من العيوب.
يؤدي التمشيط الأفقي إلى الحصول على الحبيبات المميزة؛ وينتج عن الأكسدة الكبريتية في حمام معاير لون أسود ثابت، تم التحقق منه مقابل العينة الرئيسية.
يتم وضع علامات الليزر على الشعارات وأرقام الطرازات والعلامات التنظيمية بدقة عالية باستخدام أدوات التثبيت للحصول على رسومات حادة ومقاومة للبهتان.
يتم فحص كل جزء باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) للتأكد من الأبعاد الحرجة، والتحقق من اللون، وتغليفه بشكل فردي لمنع الخدوش قبل التعبئة والتغليف للتصدير.
يتم التحقق من كل مواصفات رئيسية باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) وجهاز قياس الملامح وقياس الألوان في كل دفعة إنتاج - ويتم أرشفة البيانات لكل دفعة لتحقيق إمكانية التتبع الكاملة.
| مواصفة | متطلبات | تم الإنجاز | طريقة |
|---|---|---|---|
| تفاوتات التشغيل الآلي | ±0.01 مم | ±0.01 مم | قياس CMM |
| استواء السطح | 0.05 مم كحد أقصى | متوسط 0.03 مم | مقياس الارتفاع / لوحة جرانيتية |
| لون الأنودة (أسود) | ΔE < 1.5 مقارنةً بالرئيس التنفيذي | ΔE < 1.0 متوسط | مقياس الألوان |
| ملمس مصقول | اتجاه حبيبي ثابت | نجاح بنسبة 100% | الفحص البصري + فحص زاوية الضوء |
| مقاومة لرذاذ الملح | 72 ساعة، بدون تآكل | اجتاز | ASTM B117 |
| متانة علامات الليزر | لا يبهت اللون، استخدمه | اجتاز | اختبار التآكل / اختبار المذيبات |
قارنت العلامة التجارية منتجاتنا بمتاجر في ثلاث دول. إليكم ما حسم الصفقة.
نقوم بمراجعة الرسم وتحديد مشاكل قابلية التصنيع قبل أن تنفق على الأدوات - المراجعة التي فازت بهذا العميل في البداية مجانية ومعيارية لكل مشروع.
تتم عمليات التنظيف بالفرشاة والأنودة ووضع العلامات بالليزر تحت سقفنا الخاص - لا توجد عمليات تسليم، ولا انحراف في اللون، ولا أعذار من طرف ثالث بين عملية التصنيع والجزء النهائي.
يتم قياس الأبعاد الحرجة باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) على كل جزء، ويتم التحقق من اللون في كل دفعة، لذلك لا يتم شحن أي عيب إلى خط الإنتاج الخاص بك.
تتحدث مباشرة مع الأشخاص الذين يديرون الآلات والعملية - إجابات فنية في غضون ساعات، وليس وعود مبيعات في غضون أسابيع.
استوفت الدفعة الأولى معايير البيع بالتجزئة للعلامة التجارية بالكامل، ولم تزد العلاقة إلا نمواً منذ ذلك الحين.
اقتباسات مباشرة من الأشخاص الذين يديرون هذا البرنامج من جانب العملاء.
"لقد أمضينا ثمانية أشهر نبحث عن شريك يمكنه الحفاظ على كل من الدقة والتشطيب السطحي بكميات كبيرة. اجتازت أول قطعة من إنتاج ريجين كل شيء - توقفنا عن البحث في ذلك اليوم."
"إن الملمس المصقول والطلاء الأسود المؤكسد متطابقان مع العينة المرجعية لدينا حتى بعد ثلاث سنوات من الإنتاج. لم يكن اللون نقطة نقاش في أي دفعة إنتاج."
"تتميز المادة المعدنية بملمس رائع. وقد ارتفعت معدلات إعادة الشراء من قبل العملاء بنسبة 20%، مما يجعلهم شريكًا رئيسيًا في تطوير منتجاتنا."
أرسل لنا ملف التصميم بمساعدة الحاسوب (CAD) الخاص بك واحصل على فحص مجاني للتصميم من أجل التصنيع (DFM) مع عرض أسعار مفصل في غضون 24 ساعة.


