

Um fabricante de equipamentos de diagnóstico portáteis precisava de um conjunto de bucha e eixo micrométrico que resistisse a impactos repetidos de quedas sem emperrar ou se soltar com o desgaste. A Rejin usinou buchas de aço inoxidável SUS304 com precisão de ±0,01 mm em CNC — com tratamento térmico de endurecimento superficial, inspeção dimensional completa e flexibilidade para produção em pequenos lotes, permitindo rápida iteração do projeto.
Uma verdadeira história de engenharia: um componente medido em mícrons e o fornecedor que, no final, atendeu à tolerância.
Alguns componentes são tão pequenos que você nunca os vê — até que falhem. O conjunto eixo-manga deste projeto fica dentro de um dispositivo portátil, onde alguns mícrons de desgaste ou uma distorção mínima transformam o funcionamento suave em oscilação, travamento e falha prematura.
O cliente estava desenvolvendo uma nova geração de equipamentos de diagnóstico portáteis — compactos, alimentados por bateria, construídos para uso em campo e projetados para serem transportados e sofrerem quedas com muito mais frequência do que o recomendado. O conjunto eixo-manga precisava suportar uma carga rotativa por milhares de ciclos, resistir ao impacto de quedas repetidas e manter sua forma durante toda a vida útil do dispositivo. Para um componente pouco mais largo que a ponta de um lápis, essa é uma especificação exigente.
As amostras do primeiro fornecedor pareciam aceitáveis sob uma lupa. Nos testes, porém, falharam: a circularidade desviou-se das especificações, a bucha travou contra o eixo após algumas dezenas de ciclos e impactos por queda deixaram o conjunto solto. Uma segunda oficina cotou um material mais barato que sofreu desgaste por atrito sob carga. Nenhum dos dois entendia o que a usinagem micro CNC exigia nessa escala.
A equipe de engenharia do cliente foi então encaminhada à Rejin CNC. Em vez de orçar apenas com base no desenho, nossos engenheiros analisaram a montagem com foco na otimização para manufatura (DFM): seleção de materiais, endurecimento superficial para maior durabilidade e uma estratégia de retificação para manter a circularidade dentro de ±0,01 mm — e então propuseram um plano de produção em pequenos lotes para que o cliente pudesse iterar o projeto rapidamente antes de se comprometer com a produção em grande volume.
Como as primeiras amostras mudaram o programa. O primeiro lote chegou com a circularidade verificada em todas as peças — medida, não presumida. Os testes de impacto por queda foram aprovados com folga, e o encaixe da montagem foi consistente em todas as amostras. O cronograma de produção em pequenos lotes permitiu que o cliente validasse três iterações de projeto em seis semanas, em vez de seis meses, e cada iteração retornou com a mesma precisão. Esse primeiro lote estabeleceu o padrão para tudo o que se seguiu.
Seis problemas que levaram à reprovação de duas oficinas candidatas à Rejin CNC.
A circularidade da manga excedeu a especificação em mícrons, causando travamento e desgaste irregular após a montagem com o eixo.
As peças deformavam-se ou sofriam desgaste por impacto, comprometendo a confiabilidade do dispositivo em uso real.
Superfícies macias e sem tratamento se desgastavam com o uso, reduzindo a vida útil do conjunto e forçando sua substituição prematura.
As dimensões variavam entre as produções, quebrando a consistência da montagem e desperdiçando tempo de engenharia com a recalibração das tolerâncias.
Os fornecedores exigiam quantidades mínimas de encomenda elevadas, o que tornava a rápida iteração do design cara e lenta.
Não houve feedback da equipe de desenvolvimento de manufatura (DFM) sobre microcaracterísticas, escolha de materiais ou tratamento de superfície — os problemas só surgiram depois que as peças chegaram.
Um conjunto eixo-manga micromecanizado em aço inoxidável SUS304, projetado para resistência ao impacto de quedas, circularidade em grau micrométrico e vida saudável a longo prazo — Produzido com usinagem totalmente interna, endurecimento superficial e inspeção dimensional de 100%, desde iterações rápidas em pequenos lotes até produção em grande volume.

A diferença nunca esteve em uma única máquina — tratava-se de um sistema completo de micromecanização construído em torno de um único conjunto.
Corpo resistente a impactos e ao desgaste — a especificação ideal para cargas de choque, resistência à corrosão e longa vida útil em sistemas mecânicos compactos.
Geometrias micrométricas de precisão usinadas em centros de torneamento e usinagem de 5 eixos dedicados, com trajetórias de ferramentas de baixa tensão que protegem as características de paredes finas.
A retificação de precisão após a usinagem mantém a circularidade dentro de ±0,01 mm — verificada em uma máquina de medição por coordenadas (MMC) para cada peça, não por amostragem.
A dureza da superfície é controlada de acordo com as especificações para resistência ao desgaste, prolongando a vida útil do encaixe por milhares de ciclos de operação.
Circularidade, diâmetros e comprimentos medidos em cada peça, com dados arquivados por lote de produção.
O agendamento flexível permite iterações rápidas e testes de hardware em baixo volume antes da expansão para a produção em massa.
Problemas reais da linha de produção de micromecanização — causa raiz, solução e o resultado que temos hoje.
Cada etapa é documentada com inspeção durante o processo, de modo que a qualidade é incorporada desde o início — e não apenas inspecionada no final.
Barras de aço inoxidável SUS304 selecionadas por sua resistência a impactos, resistência à corrosão e usinabilidade em microescala.
A usinagem de precisão, incluindo torneamento e fresamento, produz a microgeometria — furos, faces e superfícies de apoio — utilizando trajetórias de ferramentas de baixa tensão.
A retificação proporciona circularidade e acabamento superficial com precisão de ±0,01 mm, com medições realizadas durante o processo.
O tratamento de superfície controlado endurece a superfície de desgaste de maneira uniforme, prolongando a vida útil do componente por milhares de ciclos.
Circularidade, diâmetros e comprimentos medidos por CMM em cada peça — dados arquivados por lote para rastreabilidade.
As peças são limpas, protegidas contra ferrugem e embaladas individualmente para chegarem prontas para montagem.
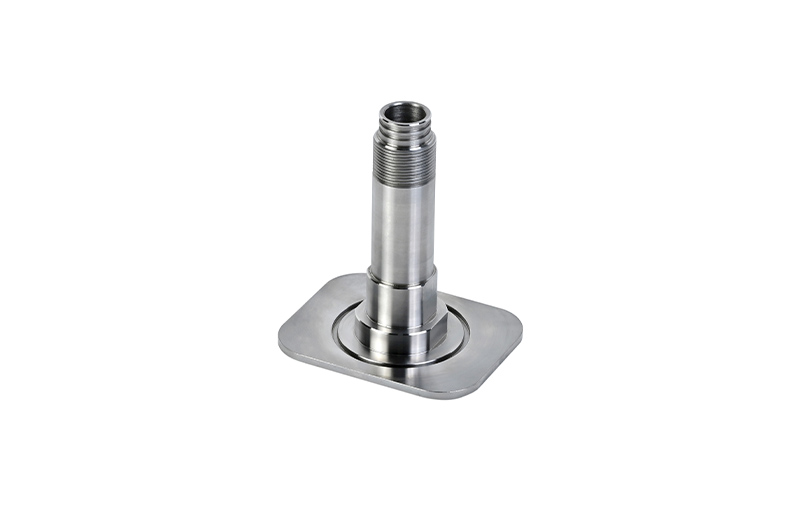
Micromangas de aço inoxidável — circularidade e acabamento verificados em cada peça.
Uma pequena variação de circularidade na ordem de micrômetros significa que o eixo trava, oscila ou se desgasta com o tempo. Manter uma tolerância de ±0,01 mm em cada peça é o que transforma um componente em um sistema confiável — e esse é o padrão que adotamos desde a primeira amostra até a produção em larga escala.
Cada especificação fundamental é verificada em cada lote de produção — os dados são arquivados por lote para total rastreabilidade.
| Especificação | Exigência | Alcançou | Método |
|---|---|---|---|
| Redondeza | ±0,01 mm | ±0,01 mm | Medição CMM |
| Diâmetros críticos | Por desenho | 100% conforme as especificações | Medição CMM |
| dureza superficial | Conforme especificação de desgaste | Uniforme | Testador de dureza |
| Resistência ao impacto de quedas | Aprovado nos testes | Aprovado | Teste de impacto |
| resistência à névoa salina | 48 h, sem corrosão | Aprovado | ASTM B117 |
| Consistência do lote | Verificação dimensional de 100% | Aprovação total (100%) | CMM de dimensão completa |
O cliente comparou-nos com lojas que alegavam ter capacidade para trabalhar em microescala. Eis o que selou o negócio.
Analisamos o desenho e identificamos problemas de microcaracterísticas, materiais e superfícies antes que você invista em ferramentas — um serviço gratuito e padrão para todos os projetos.
A circularidade e as dimensões críticas são medidas por CMM em cada peça — um defeito nunca chega à sua linha de produção.
Iteração rápida e testes de hardware em baixo volume, sem grandes compromissos de pedidos mínimos — o que facilita o escalonamento.
Você conversa diretamente com as pessoas que operam as máquinas e o processo — respostas técnicas em horas, não promessas de vendas em semanas.
O primeiro lote atendeu plenamente aos padrões de resistência a impactos e durabilidade exigidos pelo cliente, e desde então o processo de iteração só tem se acelerado.
Depoimentos diretos das pessoas que gerenciam esse programa do lado do cliente.
“A circularidade é verificada em cada peça — paramos de nos preocupar com o encaixe no momento em que o primeiro lote chegou.”
“Validamos três versões de design em seis semanas. Nenhum outro fornecedor nos ofereceu essa velocidade com a mesma precisão.”
“Os testes de impacto por queda foram aprovados com folga na primeira tentativa. O endurecimento da superfície fez uma diferença real em nossos índices de confiabilidade.”
Envie-nos seu projeto CAD e receba uma análise DFM gratuita com um orçamento detalhado em até 24 horas.


