
Mikrobearbeitete Edelstahl-Welle-Hülse-Einheit für tragbare Geräte
Mikrobearbeitete Edelstahl-Wellen-Hülsen-Baugruppe — ±0,005 mm Rundheit für Fallstoß-Beständigkeit
Ein Hersteller tragbarer Diagnosegeräte benötigte eine Mikro-Wellen-Hülsen-Baugruppe, die wiederholte Fallstöße ohne Klemmen oder Auslockerung übersteht. Rejin CNC bearbeitete Hülsen aus Edelstahl SUS304 auf ±0,005 mm Rundheit – oberflächengehärtet, volldimensional geprüft und in Kleinserien flexibel für schnelle Konstruktionsiterationen.
Wie dieses Projekt wirklich begann
Eine echte Konstruktionsgeschichte – ein Bauteil, das in Mikrometern gemessen wird, und der Lieferant, der die Toleranz endlich hielt.
Manche Bauteile sind so klein, dass man sie nie zu sehen bekommt – bis sie versagen. Die Wellen-Hülsen-Baugruppe in diesem Projekt sitzt im Inneren eines tragbaren Geräts, wo wenige Mikrometer Verschleiß oder eine hauchfeine Verformung den ruhigen Lauf in Taumeln, Klemmen und vorzeitigen Ausfall verwandeln.
Der Kunde entwickelte eine neue Generation tragbarer Diagnosegeräte – kompakt, batteriebetrieben, für den Feldeinsatz gebaut und dafür ausgelegt, weit häufiger getragen und fallen gelassen zu werden, als es eigentlich sein sollte. Die Wellen-Hülsen-Baugruppe musste eine rotierende Last über Tausende Zyklen aufnehmen, Stößen durch wiederholte Stürze widerstehen und ihre Passung über die gesamte Lebensdauer des Geräts halten. Bei einem Bauteil, kaum breiter als eine Bleistiftmine, ist das eine anspruchsvolle Spezifikation.
Die Muster des ersten Lieferant’s sahen unter der Lupe akzeptabel aus. Im Test versagten sie: Die Rundheit driftete über die Spezifikation hinaus, die Hülse klemmte nach wenigen Dutzend Zyklen an der Welle, und Fallstöße lockerten die Baugruppe. Ein zweiter Betrieb bot einen günstigeren Werkstoff an, der unter Last zum Fressen neigte. Keiner von beiden verstand, was Mikro-CNC-Bearbeitung in diesem Maßstab verlangt.
Das Konstruktionsteam des Kunde’s wurde daraufhin an Rejin CNC verwiesen. Anstatt allein nach Zeichnung zu kalkulieren, prüften unsere Ingenieure die Baugruppe mit einem DFM-orientierten Blick: Werkstoffwahl, Oberflächenhärtung für die Verschleißlebensdauer und eine Schleifstrategie, um die Rundheit innerhalb von ±0,005 mm zu halten – und schlugen anschließend einen Kleinserien-Fertigungsplan vor, damit der Kunde die Konstruktion schnell iterieren konnte, bevor er sich auf Volumen festlegte.
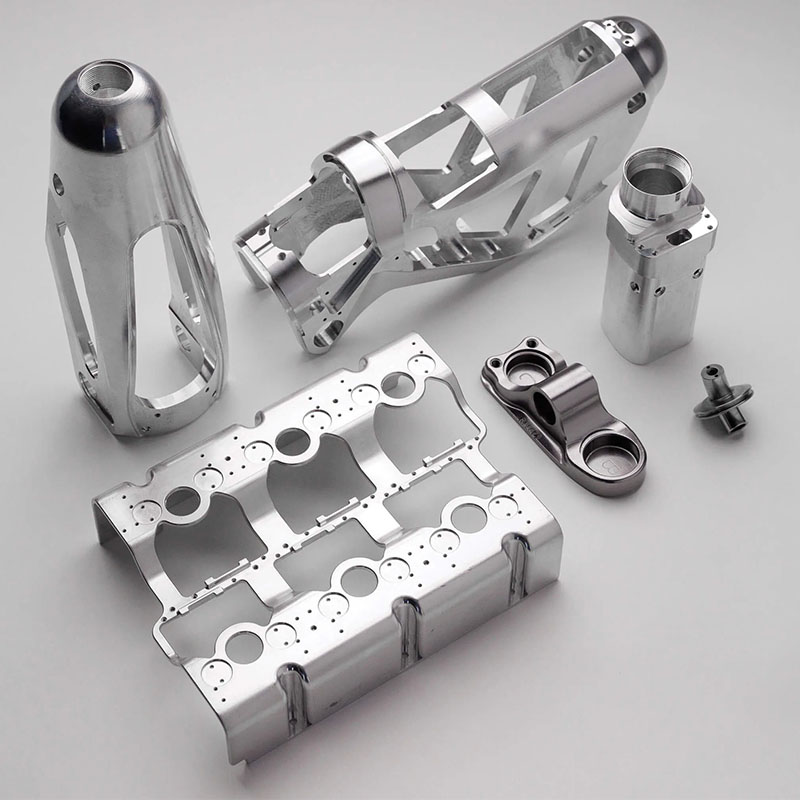
Wie die ersten Muster das Programm veränderten. Die erste Charge kam mit an jedem Teil verifizierter Rundheit an – gemessen, nicht angenommen. Die Fallstoßprüfung bestand mit Reserve, und die Montagepassung war über alle Muster hinweg konsistent. Der Kleinserienplan ließ den Kunden drei Konstruktionsiterationen in sechs Wochen statt sechs Monaten validieren, und jede Iteration kam mit derselben Präzision zurück. Diese erste Charge setzte den Maßstab für alles, was folgte.
Warum frühere Lieferanten nicht liefern konnten
Sechs Probleme, an denen zwei Kandidatenbetriebe vor Rejin CNC scheiterten.
Mikro-Toleranzdrift
Die Rundheit der Hülse überschritt die Spezifikation um Mikrometer, was nach der Montage mit der Welle zu Klemmen und ungleichmäßigem Verschleiß führte.
Versagen bei Fallstoß
Teile verformten sich oder fraßen unter Stoßlasten und zerstörten so die Gerätezuverlässigkeit im Praxiseinsatz.
Oberflächenverschleiß
Weiche, unbehandelte Oberflächen lockerten sich über die Zyklen aus, verkürzten Baugruppe’s Passlebensdauer und erzwangen einen vorzeitigen Austausch.
Chargenschwankungen
Maße drifteten zwischen den Läufen, was die Montagekonsistenz zerstörte und Konstruktionszeit für Neutolerierung verschwendete.
Keine Kleinserien-Flexibilität
Lieferanten verlangten hohe MOQs, was schnelle Konstruktionsiterationen teuer und langsam machte.
Begrenzte technische Unterstützung
Kein DFM-Feedback zu Mikromerkmalen, Werkstoffwahl oder Oberflächenbehandlung – Probleme traten erst nach Ankunft der Teile zutage.
Mikro-Edelstahl-Wellen-Hülsen-Baugruppe für tragbare Gerätesysteme
Eine mikrobearbeitete Wellen-Hülsen-Baugruppe aus Edelstahl SUS304, ausgelegt für Fallstoßbeständigkeit, Rundheit im Mikrometerbereich und lange Passlebensdauer – gefertigt mit vollständiger hauseigener Bearbeitung, Oberflächenhärtung und 100 % Maßprüfung, von der schnellen Kleinserieniteration bis zum Volumen.
- Edelstahl SUS304, stoßfestes und verschleißfest ausgelegtes Gehäuse
- Rundheit innerhalb von ±0,005 mm geregelt, per CMM verifiziert
- Kontrollierte Oberflächenhärte für verlängerte Verschleißlebensdauer
- 100 % volldimensionale Prüfung mit Daten je Charge
- Kleinserienbelieferung für schnelle Konstruktionsvalidierung und Iteration
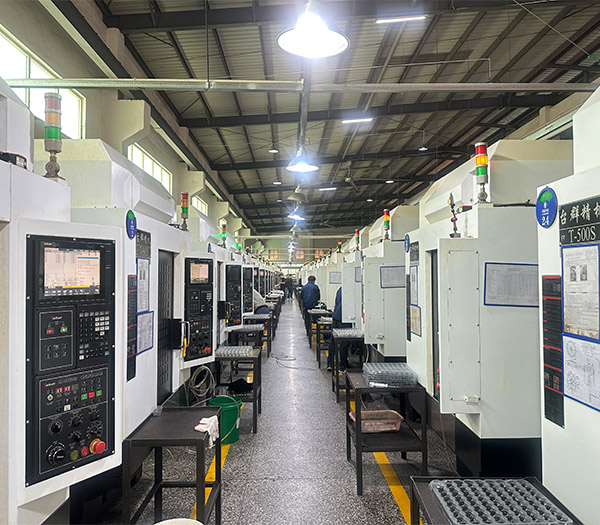
Wie wir das Bauteil für reproduzierbare Fertigung konstruiert haben
Der Unterschied war nie eine einzelne Maschine – es war ein komplettes Mikrobearbeitungssystem, das um eine einzige Baugruppe herum aufgebaut war.
SUS304-Edelstahl
Stoßfestes und verschleißfest ausgelegtes Gehäuse – der richtige Werkstoff für Stoßlasten, Korrosionsbeständigkeit und lange Passlebensdauer in kompakten mechanischen Systemen.
Mikro-CNC-Drehen & Fräsen
Präzise Mikrogeometrien, gefertigt auf dedizierten 5-Achs- und Drehzentren mit spannungsarmen Werkzeugbahnen, die dünnwandige Merkmale schützen.
Schleifen auf ±0,005 mm
Präzisionsschleifen nach der Bearbeitung hält die Rundheit innerhalb von ±0,005 mm – an jedem Teil auf einem CMM verifiziert, nicht per Stichprobe.
Kontrollierte Oberflächenhärtung
Die Oberflächenhärte wird spezifikationsgerecht auf Verschleißfestigkeit geregelt und verlängert die Passlebensdauer über Tausende Betriebszyklen.
100 % Maßprüfung
Rundheit, Durchmesser und Längen werden an jedem Teil gemessen, mit je Produktionscharge archivierten Daten.
Kleinserienfertigung
Flexible Terminplanung unterstützt schnelle Iterationen und Hardwaretests mit geringen Stückzahlen vor dem Hochlauf in die Serienfertigung.
Vier Produktionsschlachten und wie wir jede gewonnen haben
Reale Probleme aus der Mikrobearbeitung – Ursache, Lösung und das Ergebnis, das wir heute halten.
Verzug dünnwandiger Mikrostrukturen
Rundheitsdrift
Oberflächenverschleiß & Fressen
Wirtschaftlichkeit kleiner Serien
Vom Stangenmaterial zur Mikrohülse in 6 kontrollierten Schritten
Jeder Schritt ist mit prozessbegleitender Prüfung dokumentiert, sodass Qualität eingebaut wird — nicht am Ende hineingeprüft.
1 Materialauswahl
Stangenmaterial aus Edelstahl SUS304, gewählt für Stoßfestigkeit, Korrosionsbeständigkeit und Zerspanbarkeit im Mikromaßstab.
2 Mikro-CNC-Bearbeitung
Präzisionsdrehen und -fräsen erzeugen die Mikrogeometrie – Bohrungen, Planflächen und Lagerflächen, mit spannungsarmen Werkzeugbahnen gehalten.
3 Präzisionsschleifen
Schleifen bringt Rundheit und Oberflächenfinish mit prozessbegleitender Messung auf die Spezifikation von ±0,005 mm.
4 Oberflächenhärtung
Kontrollierte Oberflächenbehandlung härtet die Verschleißfläche gleichmäßig und verlängert die Passlebensdauer über Tausende Zyklen.
5 100 % Maßprüfung
Rundheit, Durchmesser und Längen an jedem Teil per CMM gemessen – Daten je Charge zur Rückverfolgbarkeit archiviert.
6 Korrosionsschutz-Verpackung
Teile gereinigt, vor Rost geschützt und einzeln verpackt, damit sie montagebereit ankommen.
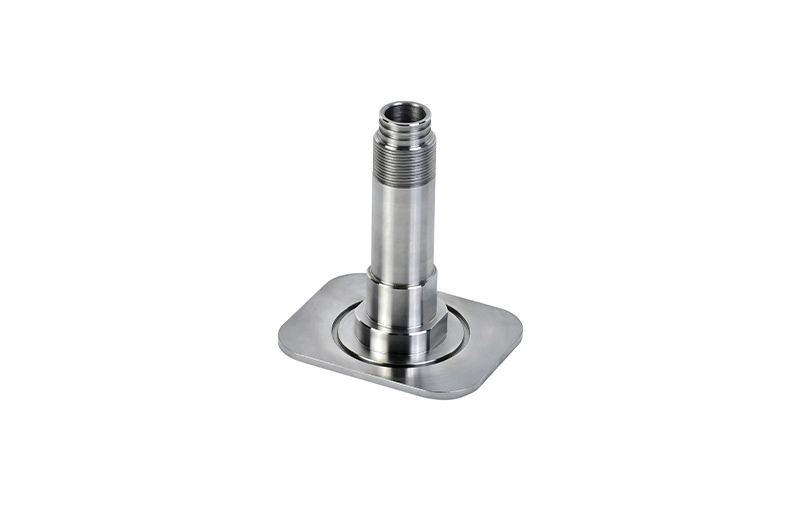
Mikro-Edelstahlhülsen – Rundheit und Finish an jedem Teil verifiziert.
Warum Rundheit im Mikrometerbereich entscheidend ist
Wenige Mikrometer Unrundheit bedeuten eine Welle, die klemmt, taumelt oder sich mit der Zeit auslockert. ±0,005 mm an jedem Teil zu halten, macht aus einem Bauteil ein zuverlässiges System – und genau diesen Standard haben wir vom ersten Muster bis zur vollen Serie gehalten.
Gemessene Ergebnisse, keine Versprechen
Jede wichtige Spezifikation wird in jeder Produktionscharge geprüft – Daten pro Charge archiviert für vollständige Rückverfolgbarkeit.
| Spezifikation | Anforderung | Erreicht | Methode |
|---|---|---|---|
| Rundheit | ±0,005 mm | ±0,005 mm | CMM-Messung |
| Kritische Durchmesser | Nach Zeichnung | 100 % in der Spezifikation | CMM-Messung |
| Oberflächenhärte | Nach Verschleißspezifikation | Gleichmäßig | Härteprüfgerät |
| Fallstoßbeständigkeit | Prüfung bestanden | Bestanden | Stoßprüfung |
| Salzsprühbeständigkeit | 48 h, keine Korrosion | Bestanden | ASTM B117 |
| Chargenkonsistenz | 100 % Maßprüfung | 100% bestanden | Volldimensionales CMM |
Was uns von einem beliebigen Lohnfertiger unterscheidet
Der Kunde verglich uns mit Betrieben, die Mikrofähigkeit behaupteten. Das hier gab den Ausschlag.
DFM vor dem Auftrag
Wir prüfen die Zeichnung und weisen vor Ihren Werkzeugausgaben auf Probleme bei Mikromerkmalen, Werkstoff und Oberfläche hin – kostenlos und standardmäßig für jedes Projekt.
100% Maßprüfung
Rundheit und kritische Maße werden an jedem Teil per CMM gemessen – ein fehlerhaftes Teil gelangt nie in Ihre Linie.
Kleinserien-Flexibilität
Schnelle Iteration und Hardwaretests mit geringen Stückzahlen ohne hohe Mindestbestellmengen – und danach ein sauberer Hochlaufpfad.
Ingenieure beantworten Ihre Fragen
Sie sprechen direkt mit den Menschen, die Maschinen und Prozess betreiben – technische Antworten in Stunden, keine Vertriebsversprechen in Wochen.
Was das Mikrobearbeitungsprogramm gebracht hat
Die erste Charge erfüllte Kunde’s Standards für Fallstoß und Passlebensdauer vollständig, und die Iteration ist seither nur noch schneller geworden.
Was die OEM-Ingenieure sagen
Direkte Zitate von den Personen, die dieses Programm auf Kundenseite steuern.
“Die Rundheit wird an jedem Teil verifiziert – wir haben uns um die Passung keine Sorgen mehr gemacht, sobald die erste Charge ankam.”
“Wir haben drei Konstruktionsiterationen in sechs Wochen validiert. Kein anderer Lieferant hat uns diese Geschwindigkeit bei gleicher Präzision geboten.”
“Die Fallstoßprüfung bestand auf Anhieb mit Reserve. Die Oberflächenhärtung hat unsere Zuverlässigkeitswerte spürbar verbessert.”
Haben Sie ein ähnliches Mikro-CNC-Bauteilprojekt?
Senden Sie uns Ihre CAD-Daten und erhalten Sie eine kostenlose DFM-Prüfung mit detailliertem Angebot innerhalb von 24 Stunden.
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com

Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com
Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.