

Un produttore di apparecchiature diagnostiche portatili necessitava di un gruppo albero-manicotto in grado di resistere a ripetuti impatti da caduta senza bloccarsi o usurarsi. Rejin ha lavorato a CNC i manicotti in acciaio inossidabile SUS304 con una rotondità di ±0,01 mm, temprati superficialmente, ispezionati dimensionalmente e prodotti in piccoli lotti per una rapida iterazione del design.
Una vera storia di ingegneria: un componente misurato in micron e il fornitore che alla fine è riuscito a rispettare la tolleranza.
Alcuni componenti sono così piccoli che non li si vede mai, finché non si guastano. Il gruppo albero-manicotto di questo progetto si trova all'interno di un dispositivo portatile, dove pochi micron di usura o una minima distorsione possono trasformare un funzionamento fluido in oscillazioni, inceppamenti e guasti prematuri.
Il cliente stava sviluppando una nuova generazione di apparecchiature diagnostiche portatili: compatte, alimentate a batteria, progettate per l'uso sul campo e destinate a essere trasportate e fatte cadere molto più spesso del dovuto. Il gruppo albero-manicotto doveva sopportare un carico rotante per migliaia di cicli, resistere agli urti dovuti a cadute ripetute e mantenere la sua forma per tutta la durata del dispositivo. Per un componente di poco più largo di una mina di matita, si tratta di una specifica molto impegnativa.
I campioni del primo fornitore sembravano accettabili se osservati con una lente d'ingrandimento. Nei test, però, si sono rivelati inadeguati: la rotondità non era conforme alle specifiche, la boccola si bloccava contro l'albero dopo poche decine di cicli e gli urti da caduta lasciavano l'assemblaggio allentato. Un secondo fornitore ha proposto un materiale più economico che però si usurava sotto carico. Nessuno dei due capiva cosa richiedesse la microlavorazione CNC a questa scala.
Il team di ingegneri del cliente è stato quindi indirizzato a Rejin CNC. Invece di basarsi esclusivamente sul disegno per formulare un preventivo, i nostri ingegneri hanno esaminato l'assemblaggio con un approccio DFM (Design for Manufacturing): selezione dei materiali, indurimento superficiale per garantire la durata e strategia di rettifica per mantenere la rotondità entro ±0,01 mm. Successivamente, hanno proposto un piano di produzione per piccoli lotti, in modo che il cliente potesse testare rapidamente il progetto prima di impegnarsi nella produzione di massa.
Come i primi campioni hanno cambiato il programma. Il primo lotto è arrivato con la rotondità verificata su ogni singolo pezzo, misurata e non ipotizzata. I test di resistenza agli urti sono stati superati con ampio margine e l'assemblaggio è risultato uniforme su tutti i campioni. La produzione in piccoli lotti ha permesso al cliente di validare tre iterazioni di progettazione in sei settimane anziché sei mesi, e ogni iterazione è risultata della stessa precisione. Quel primo lotto ha definito lo standard per tutto ciò che è seguito.
Sei problemi che avevano causato il fallimento di due officine candidate prima di Rejin CNC.
La rotondità della boccola superava le specifiche di pochi micron, causando attrito e usura irregolare una volta assemblata con l'albero.
Le parti si deformavano o si usuravano sotto carichi d'urto, compromettendo l'affidabilità del dispositivo nell'uso reale.
Le superfici morbide non trattate si allentavano con il passare dei cicli, riducendo la durata del montaggio e rendendo necessaria una sostituzione anticipata.
Le dimensioni variavano tra le diverse produzioni, compromettendo la coerenza dell'assemblaggio e causando uno spreco di tempo da parte degli ingegneri per la ricalibrazione delle tolleranze.
I fornitori richiedevano quantitativi minimi d'ordine elevati, rendendo le iterazioni di progettazione rapide costose e lente.
Nessun feedback DFM su micro-caratteristiche, scelta dei materiali o trattamento superficiale: i problemi sono emersi solo dopo l'arrivo dei pezzi.
Un gruppo albero-manicotto micro-lavorato in acciaio inossidabile SUS304, progettato per resistenza agli urti da caduta, rotondità di grado micron E vita utile a lungo termine — prodotto con lavorazione interna completa, indurimento superficiale e controllo dimensionale al 100%, dalla rapida iterazione in piccoli lotti alla produzione di massa.

La differenza non risiedeva in una singola macchina, bensì in un sistema completo di microlavorazione costruito attorno a un unico gruppo.
Corpo resistente agli urti e all'usura: la soluzione ideale per carichi d'urto, resistenza alla corrosione e lunga durata in sistemi meccanici compatti.
Microgeometrie di precisione lavorate su centri di tornitura e macchine a 5 assi dedicate, con percorsi utensile a bassa sollecitazione che proteggono le caratteristiche a parete sottile.
La rettifica di precisione successiva alla lavorazione meccanica mantiene la rotondità entro ±0,01 mm, verificata su una macchina di misura a coordinate (CMM) per ogni singolo pezzo, non a campione.
La durezza superficiale è controllata secondo le specifiche per garantire la resistenza all'usura, prolungando la durata del montaggio per migliaia di cicli operativi.
Rotondità, diametri e lunghezze misurati su ogni pezzo, con dati archiviati per lotto di produzione.
La flessibilità nella pianificazione consente iterazioni rapide e test hardware su piccoli volumi prima di passare alla produzione di massa.
Problemi reali riscontrati nel reparto di micro-lavorazione: causa principale, soluzione e il risultato che abbiamo oggi.
Ogni fase è documentata con controlli in corso di produzione, in modo che la qualità sia integrata fin dall'inizio, e non verificata alla fine.
Barre di acciaio inossidabile SUS304 selezionate per resistenza agli urti, resistenza alla corrosione e lavorabilità su scala micrometrica.
La tornitura e la fresatura di precisione producono la microgeometria: fori, superfici piane e superfici di appoggio vengono mantenute con percorsi utensile a bassa sollecitazione.
La rettifica garantisce rotondità e finitura superficiale entro le specifiche di ±0,01 mm con misurazione in corso di processo.
Il trattamento superficiale controllato indurisce uniformemente la superficie di usura, prolungando la durata del montaggio per migliaia di cicli.
Rotondità, diametri e lunghezze misurati con CMM su ogni pezzo: i dati vengono archiviati per lotto per garantirne la tracciabilità.
I componenti vengono puliti, protetti dalla ruggine e imballati singolarmente per arrivare pronti per l'assemblaggio.
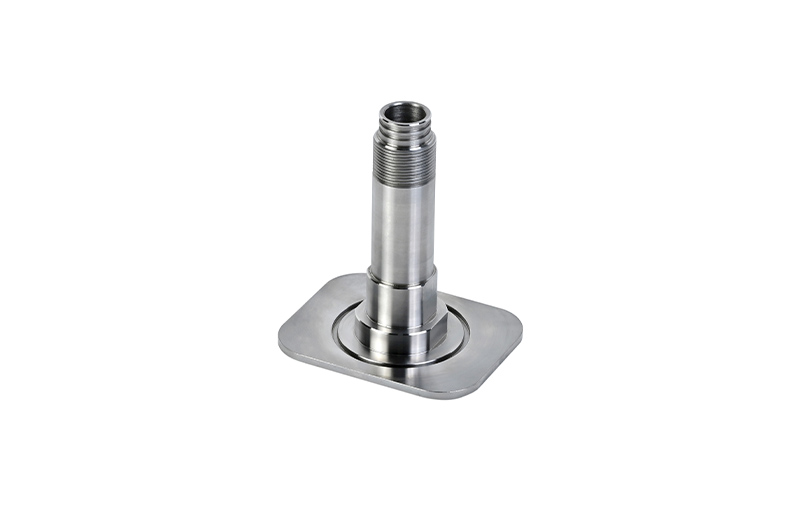
Manicotti in acciaio inox di precisione: rotondità e finitura verificate su ogni singolo pezzo.
Pochi micron di ovalizzazione significano un albero che si blocca, oscilla o si allenta nel tempo. Mantenere una tolleranza di ±0,01 mm su ogni componente è ciò che lo rende un sistema affidabile, ed è lo standard che abbiamo mantenuto dal primo campione alla produzione in serie.
Ogni specifica chiave viene verificata su ogni lotto di produzione: i dati vengono archiviati per lotto per garantire la completa tracciabilità.
| Specifiche | Requisito | Raggiunto | Metodo |
|---|---|---|---|
| Rotondità | ±0,01 mm | ±0,01 mm | Misurazione CMM |
| diametri critici | Per disegno | 100% conforme alle specifiche | Misurazione CMM |
| Durezza superficiale | Specifiche di usura | Uniforme | durometro |
| resistenza agli urti da caduta | Superare il test | Superato | prova d'impatto |
| resistenza alla nebbia salina | 48 ore, nessuna corrosione | Superato | ASTM B117 |
| Consistenza del lotto | Controllo dimensionale al 100% | Superamento del 100% | CMM a dimensione intera |
Il cliente ci ha confrontato con negozi che vantavano competenze di alto livello. Ecco cosa ci ha convinti ad aggiudicarci l'affare.
Prima di procedere all'acquisto degli stampi, esaminiamo il disegno e segnaliamo eventuali micro-dettagli, problemi relativi al materiale e alla superficie: un servizio gratuito e standard per ogni progetto.
La rotondità e le dimensioni critiche vengono misurate con una macchina di misura a coordinate (CMM) su ogni singolo pezzo: in questo modo, nessun pezzo difettoso viene inviato alla vostra linea di produzione.
Iterazioni rapide e test hardware su piccoli volumi senza impegni di ordine minimo elevati: un percorso di scalabilità semplice e lineare.
Parlerai direttamente con le persone che gestiscono i macchinari e il processo: risposte tecniche in poche ore, non promesse di vendita che dureranno settimane.
Il primo lotto ha soddisfatto pienamente gli standard del cliente in termini di resistenza alle cadute, agli urti e alla vita quotidiana, e da allora il processo di sviluppo è diventato sempre più rapido.
Citazioni dirette dalle persone che gestiscono questo programma dal lato cliente.
"La rotondità viene verificata su ogni singolo pezzo: abbiamo smesso di preoccuparci dell'accoppiamento non appena è arrivato il primo lotto."
“Abbiamo validato tre iterazioni di progettazione in sei settimane. Nessun altro fornitore ci ha offerto una velocità simile con la stessa precisione.”
"I test di caduta sono stati superati con ampio margine al primo tentativo. L'indurimento superficiale ha fatto davvero la differenza in termini di affidabilità."
Inviaci il tuo disegno CAD e riceverai una verifica DFM gratuita con un preventivo dettagliato entro 24 ore.


