

Producent przenośnego sprzętu diagnostycznego potrzebował mikrozespołu wał-tuleja, który wytrzymałby wielokrotne uderzenia bez zakleszczania się i luźno zużyciu. Rejin obrabiał CNC tuleje ze stali nierdzewnej SUS304 do okrągłości ±0,01 mm — hartowane powierzchniowo, poddawane pełnej kontroli wymiarowej i elastyczne w małych partiach, co pozwalało na szybką iterację projektu.
Prawdziwa historia inżynierska — element mierzony w mikronach i dostawca, który ostatecznie spełnił wymagania w zakresie tolerancji.
Niektóre komponenty są tak małe, że nie widać ich wcale — aż do momentu awarii. Zespół wału i tulei w tym projekcie znajduje się w przenośnym urządzeniu, gdzie kilka mikronów zużycia lub minimalne odkształcenie sprawia, że płynna praca zmienia się w chybotanie, zacinanie i przedwczesną awarię.
Klient opracowywał nową generację przenośnego sprzętu diagnostycznego — kompaktowego, zasilanego bateryjnie, przeznaczonego do użytku w terenie i zaprojektowanego do przenoszenia i upuszczania znacznie częściej niż powinno. Zespół wału i tulei musiał wytrzymać obciążenie obrotowe przez tysiące cykli, być odporny na wstrząsy spowodowane wielokrotnymi upadkami i zachować swoje miejsce przez cały okres użytkowania urządzenia. W przypadku elementu niewiele szerszego niż grafit ołówka, jest to wymagające wymaganie.
Próbki pierwszego dostawcy wyglądały akceptowalnie pod lupą. Podczas testów okazały się nieskuteczne: okrągłość przekroczyła normę, tuleja przylegała do wału po kilkudziesięciu cyklach, a uderzenia powodowały luzowanie się elementów. Drugi warsztat zaproponował tańszy materiał, który zacierał się pod obciążeniem. Żaden z nich nie rozumiał, jakie są wymagania mikroobróbki CNC na taką skalę.
Zespół inżynierów klienta został następnie skierowany do Rejin CNC. Zamiast cytować wyłącznie rysunek, nasi inżynierowie przeanalizowali zespół z punktu widzenia DFM: dobór materiałów, hartowanie powierzchni w celu zapewnienia odporności na zużycie oraz strategię szlifowania, aby zachować okrągłość z tolerancją ±0,01 mm. Następnie zaproponowali plan produkcji małoseryjnej, aby klient mógł szybko iterować projekt przed podjęciem decyzji o produkcji seryjnej.
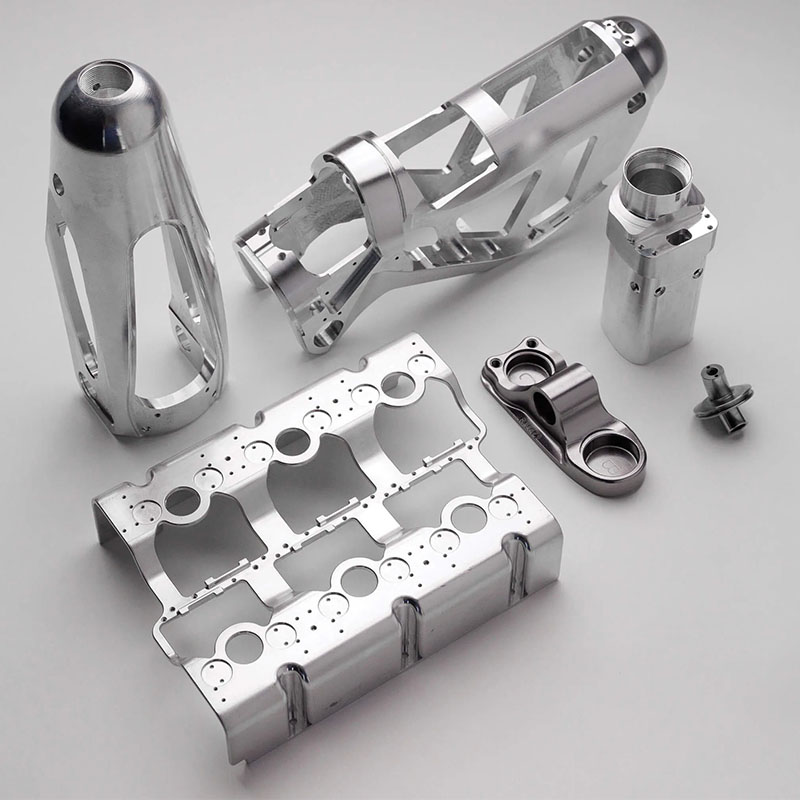
Jak pierwsze próbki zmieniły program. Pierwsza partia dotarła z okrągłością sprawdzoną na każdej części – zmierzoną, a nie założoną. Test odporności na upadek z plusem przeszedł pomyślnie, a spasowanie wszystkich próbek było spójne. Harmonogram produkcji małych partii pozwolił klientowi na walidację trzech iteracji projektu w ciągu sześciu tygodni zamiast sześciu miesięcy, a każda iteracja została zwrócona z taką samą precyzją. Ta pierwsza partia wyznaczyła standard dla wszystkich kolejnych.
Sześć problemów, które odniosły porażkę w dwóch kandydackich warsztatach przed Rejin CNC.
Okrągłość tulei przekroczyła specyfikację o mikrony, powodując tarcie i nierównomierne zużycie po zmontowaniu z wałem.
Części ulegają odkształceniu lub zatarciu pod wpływem obciążeń udarowych, co obniża niezawodność urządzenia w rzeczywistych warunkach użytkowania.
Miękkie, niezabezpieczone powierzchnie z czasem ulegały odkształceniom, co skracało żywotność podzespołów i wymuszało ich wcześniejszą wymianę.
Wymiary pomiędzy seriami różniły się, co zaburzało spójność montażu i powodowało stratę czasu inżynierów na ponowne ustalanie tolerancji.
Dostawcy żądali dużych minimalnych ilości zamówień, przez co szybkie tworzenie nowych projektów było kosztowne i powolne.
Brak informacji zwrotnej od DFM na temat mikrocech, wyboru materiałów i obróbki powierzchni — problemy ujawniły się dopiero po dostarczeniu części.
Zespół wału i tulei wykonany metodą mikroobróbki Stal nierdzewna SUS304, zaprojektowany dla odporność na upadek, okrągłość rzędu mikronów I długoterminowa sprawność życiowa — produkowane z pełną obróbką mechaniczną w zakładzie, utwardzaniem powierzchni i 100% kontrolą wymiarów, od szybkich iteracji w małych partiach do produkcji wielkoseryjnej.

Różnica nigdy nie polegała na pojedynczej maszynie — był to kompletny system mikroobróbki zbudowany wokół jednego zespołu.
Obudowa odporna na uderzenia i zużycie — odpowiednia klasa odporności na obciążenia udarowe, korozję i długą żywotność w kompaktowych systemach mechanicznych.
Precyzyjne mikrogeometrie obrabiane na dedykowanych 5-osiowych i tokarskich centrach obróbczych, przy użyciu ścieżek narzędzi o niskim naprężeniu, które chronią elementy o cienkich ściankach.
Precyzyjne szlifowanie po obróbce mechanicznej pozwala na utrzymanie okrągłości w zakresie ±0,01 mm — weryfikowane na maszynie CMM dla każdej części, a nie na podstawie próbek.
Twardość powierzchni kontrolowana zgodnie ze specyfikacją odporności na zużycie, wydłużająca żywotność dzięki tysiącom cykli roboczych.
Pomiary okrągłości, średnicy i długości każdej części oraz archiwizacja danych dla każdej partii produkcyjnej.
Elastyczne planowanie pozwala na szybką iterację i testowanie sprzętu na małą skalę przed wdrożeniem produkcji masowej.
Prawdziwe problemy z mikroobróbką — przyczyna źródłowa, sposób rozwiązania oraz efekt końcowy, jaki uzyskujemy dzisiaj.
Każdy etap jest dokumentowany za pomocą kontroli w trakcie procesu, dzięki czemu jakość jest wbudowana, a nie kontrolowana na końcu.
Pręty ze stali nierdzewnej SUS304 wyselekcjonowane ze względu na odporność na uderzenia, odporność na korozję i możliwość obróbki w skali mikro.
Precyzyjne toczenie i frezowanie pozwalają uzyskać mikrogeometrię — otwory, powierzchnie czołowe i powierzchnie nośne, obrabiane przy użyciu ścieżek narzędzi o niskim naprężeniu.
Szlifowanie pozwala uzyskać okrągłość i gładkość powierzchni z dokładnością ±0,01 mm dzięki pomiarom w trakcie procesu.
Kontrolowana obróbka powierzchni zapewnia równomierne utwardzenie powierzchni ściernej, wydłużając żywotność dzięki tysiącom cykli.
Pomiary okrągłości, średnic i długości każdej części za pomocą CMM — dane archiwizowane dla każdej partii w celu zapewnienia identyfikowalności.
Części są czyszczone, zabezpieczane przed korozją i pakowane pojedynczo, aby były gotowe do montażu.
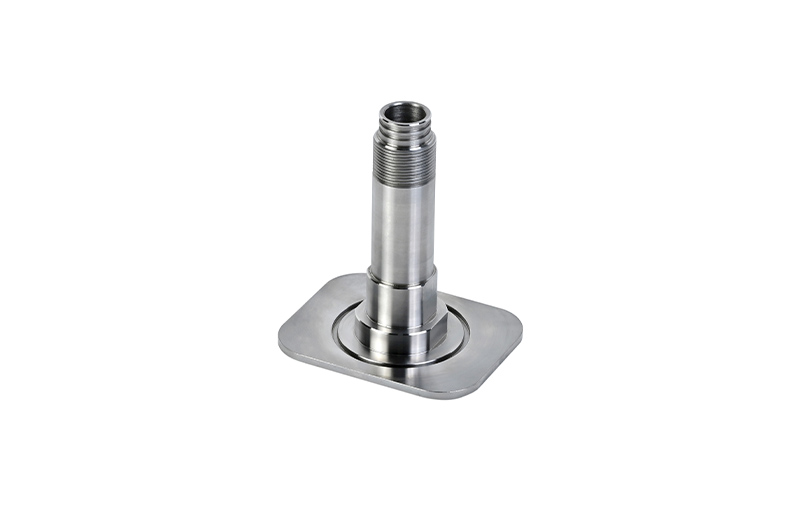
Mikrotuleje ze stali nierdzewnej — okrągłość i wykończenie sprawdzone na każdej części.
Kilka mikronów odchyłki od okrągłości oznacza, że wałek z czasem się zacina, chwieje lub luzuje. Utrzymanie dokładności ±0,01 mm na każdej części sprawia, że komponent staje się niezawodnym systemem — i jest to standard, który utrzymywaliśmy od pierwszego egzemplarza do pełnej produkcji.
Każda kluczowa specyfikacja jest weryfikowana w każdej partii produkcyjnej — dane są archiwizowane dla każdej partii w celu zapewnienia pełnej identyfikowalności.
| Specyfikacja | Wymóg | Osiągnięto | Metoda |
|---|---|---|---|
| Okrągłość | ±0,01 mm | ±0,01 mm | Pomiar CMM |
| Krytyczne średnice | Na rysunek | 100% w specyfikacji | Pomiar CMM |
| Twardość powierzchni | Zgodnie ze specyfikacją zużycia | Mundur | Twardościomierz |
| Odporność na upadek | Zdać test | Przeszedł | Test udarności |
| Odporność na mgłę solną | 48 godz. bez korozji | Przeszedł | ASTM B117 |
| Spójność partii | 100% kontrola wymiarów | 100% zaliczenia | Pełnowymiarowa współrzędnościowa maszyna pomiarowa (CMM) |
Klient porównał nas ze sklepami, które twierdziły, że mają mikrokompetencje. Oto, co sfinalizowało transakcję.
Przeanalizujemy rysunek i oznaczymy problemy dotyczące mikrocech, materiałów i powierzchni, zanim wydasz pieniądze na narzędzia — bezpłatnie i standardowo dla każdego projektu.
Okrągłość i wymiary krytyczne są mierzone za pomocą CMM dla każdej części — wada nigdy nie pojawi się na Twojej linii produkcyjnej.
Szybka iteracja i testowanie sprzętu na małą skalę bez konieczności spełniania dużych minimalnych wymagań dotyczących zamówienia — a następnie czysta ścieżka skalowania.
Rozmawiasz bezpośrednio z ludźmi, którzy obsługują maszyny i cały proces — otrzymujesz odpowiedzi techniczne w ciągu kilku godzin, a nie obietnice sprzedaży w ciągu kilku tygodni.
Pierwsza partia w pełni spełniła wymagania klienta dotyczące odporności na upadki i trwałości, a od tego czasu kolejne produkcje były jeszcze szybsze.
Bezpośrednie cytaty od osób zarządzających tym programem po stronie klienta.
„Każda część jest sprawdzana pod kątem okrągłości — przestaliśmy się martwić o dopasowanie, gdy tylko dotarła pierwsza partia”.
„Zatwierdziliśmy trzy iteracje projektu w ciągu sześciu tygodni. Żaden inny dostawca nie zapewnił nam takiej szybkości i precyzji”.
„Test odporności na upadek przeszedł z dużym marginesem bezpieczeństwa za pierwszym razem. Utwardzenie powierzchni znacząco wpłynęło na nasze wskaźniki niezawodności”.
Prześlij nam swój CAD i otrzymaj bezpłatną kontrolę DFM wraz ze szczegółową wyceną w ciągu 24 godzin.


