

Производителю портативного диагностического оборудования требовалась микровтулка, способная выдерживать многократные удары при падении без заедания или износа. Компания Rejin изготовила на станках с ЧПУ втулки из нержавеющей стали SUS304 с точностью до ±0,01 мм — с поверхностной закалкой, полным контролем размеров и возможностью мелкосерийного производства для быстрой итерации проектирования.
Реальная инженерная история — компонент, измеряемый в микронах, и поставщик, который в итоге обеспечил соблюдение требуемого допуска.
Некоторые компоненты настолько малы, что вы их никогда не увидите — пока они не выйдут из строя. В этом проекте узел вала и втулки находится внутри портативного устройства, где износ в несколько микрон или едва заметная деформация превращают плавную работу в люфт, заедание и преждевременный выход из строя.
Заказчик разрабатывал новое поколение портативного диагностического оборудования — компактного, работающего от батарей, предназначенного для использования в полевых условиях и рассчитанного на гораздо более частую переноску и падение, чем это необходимо. Вал-втулка должен был выдерживать вращающуюся нагрузку в течение тысяч циклов, противостоять ударам от многократных падений и сохранять свою форму на протяжении всего срока службы устройства. Для компонента, едва превышающего по ширине грифель карандаша, это очень жесткие требования.
Образцы первого поставщика выглядели приемлемо под лупой. Однако при тестировании они оказались неудовлетворительными: округлость вышла за пределы допустимых параметров, втулка заклинила на валу после нескольких десятков циклов, а удары при падении привели к ослаблению соединения. Вторая компания предложила более дешевый материал, который заедал под нагрузкой. Никто из них не понимал, чего требует микрообработка на станках с ЧПУ в таких масштабах.
Затем инженерная группа заказчика была направлена в компанию Rejin CNC. Вместо того чтобы составлять смету, основываясь только на чертеже, наши инженеры провели предварительную оценку сборки с учетом требований DFM (проектирование для производства): выбор материала, упрочнение поверхности для увеличения износостойкости и стратегия шлифовки для обеспечения округлости в пределах ±0,01 мм — а затем предложили план мелкосерийного производства, чтобы заказчик мог быстро доработать конструкцию, прежде чем принимать решение о серийном производстве.
Как первые образцы изменили программу. Первая партия прибыла с проверенной округлостью каждой детали — измеренной, а не предполагаемой. Испытания на ударопрочность прошли с запасом, а посадка деталей при сборке была одинаковой во всех образцах. График мелкосерийного производства позволил заказчику проверить три варианта конструкции за шесть недель вместо шести месяцев, и каждый вариант демонстрировал одинаковую точность. Эта первая партия задала стандарт для всего последующего.
Шесть проблем, из-за которых две компании-кандидата не прошли отбор перед компанией Rejin CNC.
Округлость втулки превышала допустимые значения на несколько микрон, что приводило к заеданию и неравномерному износу после сборки с валом.
Детали деформировались или заедали под воздействием ударных нагрузок, что снижало надежность устройства в реальных условиях эксплуатации.
Необработанные мягкие поверхности со временем изнашивались, сокращая срок службы узла и вынуждая его преждевременно заменять.
Размеры отклонялись от заданного значения между партиями, что нарушало стабильность сборки и приводило к потере времени инженеров на повторную настройку допусков.
Поставщики требовали больших минимальных объемов заказа, что делало быструю итерацию проектирования дорогостоящей и медленной.
Отсутствовала обратная связь по DFM относительно микроэлементов, выбора материалов или обработки поверхности — проблемы выявились только после получения деталей.
Сборка валы и втулки, изготовленная методом микромеханической обработки. нержавеющая сталь SUS304разработан для ударопрочность, округлость микронного класса и длительный срок службы — Производится с использованием полностью собственной механической обработки, поверхностного упрочнения и 100% контроля размеров, от быстрой мелкосерийной обработки до серийного производства.

Разница заключалась не в одном конкретном станке, а в целостной системе микрообработки, построенной на основе одного узла.
Ударопрочный и износостойкий корпус — оптимальный вариант для работы в условиях ударных нагрузок, коррозионной стойкости и длительного срока службы в компактных механических системах.
Высокоточные микрогеометрические детали обрабатываются на специализированных 5-осевых и токарных центрах с использованием траекторий движения инструмента с низким уровнем напряжения, что обеспечивает сохранность тонкостенных элементов.
Точная шлифовка после механической обработки обеспечивает округлость в пределах ±0,01 мм — это проверяется на координатно-измерительной машине для каждой детали, а не отбирается отдельно.
Твердость поверхности контролируется в соответствии со спецификацией для обеспечения износостойкости, что продлевает срок службы при посадке на тысячи циклов эксплуатации.
Проверялись округлость, диаметр и длина каждой детали, данные архивировались по каждой производственной партии.
Гибкое планирование позволяет быстро проводить итерации и тестирование оборудования в малых объемах перед масштабированием до массового производства.
Реальные проблемы из цеха микрообработки — первопричина, решение и результат, которого мы достигли сегодня.
Каждый этап документируется с помощью контроля качества на всех этапах производства, поэтому качество обеспечивается на этапе изготовления, а не проверяется в конце.
Для изготовления прутков из нержавеющей стали SUS304 были выбраны материалы, обладающие ударопрочностью, коррозионной стойкостью и обрабатываемостью в микромасштабе.
Высокоточная токарная и фрезерная обработка позволяет получить микрогеометрию — отверстия, торцы и опорные поверхности, которые удерживаются с помощью траекторий движения инструмента с низким уровнем напряжения.
Шлифовка обеспечивает округлость и чистоту поверхности с точностью до ±0,01 мм, что подтверждается измерениями в процессе обработки.
Контролируемая обработка поверхности обеспечивает равномерное упрочнение износостойкой поверхности, продлевая срок службы до тысяч циклов.
Округлость, диаметр и длина каждой детали измеряются с помощью координатно-измерительной машины (КИМ) — данные архивируются по каждой партии для обеспечения прослеживаемости.
Детали очищены, обработаны антикоррозийным покрытием и упакованы индивидуально, чтобы быть готовыми к сборке.
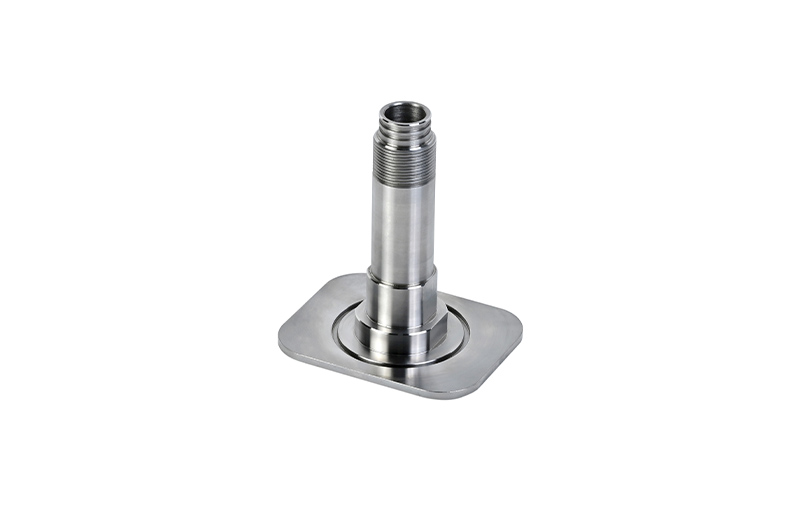
Микрошлифованные втулки из нержавеющей стали — округлость и качество обработки каждой детали проверены.
Отклонение в несколько микрон от круглости означает, что вал будет заедать, шататься или изнашиваться со временем. Соблюдение точности ±0,01 мм для каждой детали превращает компонент в надежную систему — и именно этого стандарта мы придерживались от первого образца до полномасштабного производства.
Каждая ключевая спецификация проверяется в каждой производственной партии — данные архивируются по каждой партии для обеспечения полной отслеживаемости.
| Спецификация | Требование | Достигнуто | Метод |
|---|---|---|---|
| Округлость | ±0,01 мм | ±0,01 мм | Измерение с помощью КИМ |
| Критические диаметры | Согласно чертежу | 100% соответствует спецификации | Измерение с помощью КИМ |
| Твердость поверхности | В соответствии со спецификациями износа | Униформа | Твердомер |
| Ударопрочность | Пройден тест | Прошедший | Испытание на удар |
| Устойчивость к солевому туману | 48 ч, без коррозии | Прошедший | ASTM B117 |
| Стабильность партии | Проверка размеров на 100%. | 100% сдача | Полноразмерная КИМ |
Клиент сравнил нас с магазинами, которые заявляли о своих возможностях в микротехнологиях. Вот что помогло заключить сделку.
Мы проверяем чертеж и выявляем проблемы, связанные с микроэлементами, материалами и поверхностью, прежде чем вы потратите деньги на оснастку — это бесплатно и входит в стандартную комплектацию каждого проекта.
Округлость и критические размеры измеряются на каждой детали с помощью координатно-измерительной машины (КИМ) — дефектная деталь никогда не попадет на вашу производственную линию.
Быстрая итерация и тестирование оборудования в малых объемах без больших минимальных заказов — а затем плавный путь масштабирования.
Вы общаетесь напрямую с людьми, которые управляют оборудованием и процессом — технические ответы предоставляются в течение нескольких часов, а не коммерческие обещания — через несколько недель.
Первая партия полностью соответствовала стандартам заказчика по ударопрочности и долговечности, а с тех пор процесс доработки только ускорился.
Прямые цитаты от людей, которые управляют этой программой со стороны клиента.
«Округлость проверяется по каждой детали — мы перестали беспокоиться о точности подгонки, как только получили первую партию».
«За шесть недель мы проверили три варианта конструкции. Ни один другой поставщик не обеспечил нам такую скорость и точность».
«Испытания на ударопрочность прошли с запасом с первой попытки. Упрочнение поверхности существенно улучшило показатели надежности».
Отправьте нам свой CAD-файл, и вы получите бесплатную проверку DFM с подробным расчетом стоимости в течение 24 часов.


