

携帯型診断機器メーカーは、繰り返し落下衝撃を受けても固着したり緩んだりしないマイクロシャフトスリーブアセンブリを必要としていました。Rejin社は、SUS304ステンレス鋼製のスリーブをCNC加工で±0.01mmの真円度に仕上げ、表面硬化処理を施し、全寸法検査を実施し、少量生産に対応することで迅速な設計反復を可能にしました。
まさにエンジニアリングの真髄を描いた物語――ミクロン単位で計測される部品と、最終的にその公差を守り抜いたサプライヤーの物語。
部品の中には、故障するまで目に見えないほど小さなものもあります。今回のプロジェクトで使用したシャフトスリーブアセンブリは携帯機器内部に搭載されており、わずか数ミクロンの摩耗や微細な歪みでも、スムーズな動作がぐらつき、引っかかり、早期故障へとつながってしまいます。
顧客は、新世代の携帯型診断機器を開発していた。小型でバッテリー駆動、現場での使用を想定して設計されており、想定以上に頻繁に持ち運びや落下に耐えられるよう設計されていた。シャフトスリーブアセンブリは、数千回の回転サイクルに耐え、繰り返しの落下による衝撃に強く、機器の寿命まで適合性を維持する必要があった。鉛筆の芯よりわずかに太い程度の部品にとって、これは非常に厳しい仕様だった。
最初のサプライヤーから送られてきたサンプルは、ルーペで見ると許容範囲内に見えた。しかし、テストでは不合格だった。真円度が規格外にずれ、スリーブが数十回のサイクル後にシャフトに引っかかり、落下衝撃でアセンブリが緩んでしまった。2番目の業者は、より安価な材料を提示したが、負荷がかかると焼き付きを起こした。 両者とも、この規模のマイクロCNC加工に何が求められるのかを理解していなかった。
顧客のエンジニアリングチームはその後、Rejin CNCを紹介されました。当社のエンジニアは、図面のみに基づいて見積もりを出すのではなく、DFM(設計製造性)を最優先に、材料選定、耐摩耗性を高めるための表面硬化処理、真円度を±0.01mm以内に維持するための研削戦略など、アセンブリ全体を精査しました。そして、顧客が量産に踏み切る前に迅速に設計を反復できるよう、少量生産計画を提案しました。
 p
最初のサンプルがプログラムをどのように変えたか。 最初のロットは、すべての部品の真円度が測定済みで(推測ではなく)、落下衝撃試験も余裕をもって合格し、すべてのサンプルで組み立て精度も一貫していました。少量生産のスケジュールのおかげで、顧客は6か月ではなく6週間で3回の設計変更を検証でき、どの変更でも同じ精度で製品が返送されました。この最初のロットが、その後のすべての基準となりました。
Rejin CNCの前に候補に挙がった2つの工場が抱えていた6つの問題点。
スリーブの真円度が仕様をミクロン単位で超過したため、シャフトと組み立てた際に引っかかりや不均一な摩耗が発生した。
衝撃荷重によって部品が変形したり、摩耗したりすることで、実際の使用環境における機器の信頼性が損なわれる。
未処理の柔らかい表面は、繰り返し使用することで摩耗し、アセンブリの適合寿命を縮め、早期交換を余儀なくされる。
寸法が製造工程ごとにずれが生じ、組み立ての一貫性が損なわれ、公差の再調整にエンジニアリング時間が浪費された。
サプライヤーは大量の最低発注数量(MOQ)を要求したため、迅速な設計反復はコストがかかり、時間もかかった。
微細構造、材料選定、表面処理に関するDFM(製造性設計)フィードバックは一切なく、問題は部品が到着してから初めて明らかになった。
マイクロ加工されたシャフトスリーブアセンブリ SUS304ステンレス鋼設計により 落下衝撃耐性, ミクロン単位の真円度 そして 長期的な健康的な生活 ― 小規模生産から量産まで、社内での機械加工、表面硬化、100%寸法検査をすべて実施して製造しています。

違いは単一の機械にあったのではなく、一つのアセンブリを中心に構築された完全なマイクロマシニングシステムにあったのだ。
耐衝撃性と耐摩耗性に優れたボディ ― コンパクトな機械システムにおいて、衝撃荷重、耐腐食性、そして長寿命を実現するのに最適なグレードです。
専用の5軸加工機と旋盤加工機で精密な微細形状を加工し、低応力のツールパスによって薄肉部を保護します。
機械加工後の精密研削により、真円度は±0.01mm以内に維持されます。これは、抜き取り検査ではなく、すべての部品について三次元測定機(CMM)で検証されています。
表面硬度を仕様通りに制御することで耐摩耗性を高め、数千回の動作サイクルにわたって装着寿命を延ばします。
真円度、直径、長さはすべての部品について測定され、データは製造ロットごとに記録される。
柔軟なスケジュール設定により、量産化前に迅速な反復開発と少量のハードウェアテストが可能になります。
マイクロマシニング現場で実際に発生した問題 ― 根本原因、解決策、そして今日私たちが手にしている成果。
すべての工程は工程内検査によって記録されるため、品質は最初から組み込まれており、最後に検査して品質を確保するものではありません。
SUS304ステンレス鋼棒材は、耐衝撃性、耐食性、および微細スケールでの被削性を考慮して選定されています。
精密旋削加工とフライス加工により、低応力の工具経路で、穴、面、ベアリング面などの微細な形状が作られます。
研削加工により、工程内測定で真円度と表面粗さを±0.01mmの仕様値に収めることができます。
制御された表面処理により、摩耗面が均一に硬化し、数千回のサイクルにわたって嵌合寿命が延長されます。
すべての部品について、真円度、直径、長さを三次元測定機(CMM)で測定し、トレーサビリティのためにロットごとにデータをアーカイブします。
部品は洗浄、防錆処理が施され、個別に梱包されているため、組み立て後すぐに使用できます。
 p
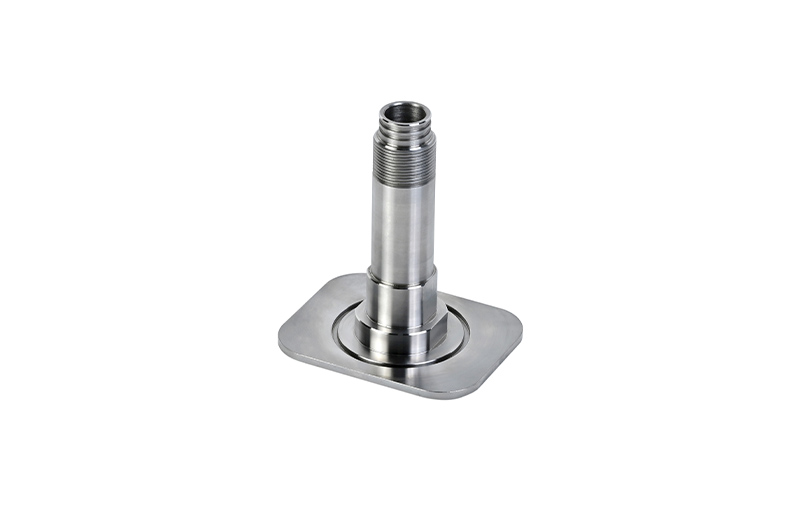
マイクロステンレス鋼スリーブ ― すべての部品について真円度と表面仕上げが検証済み。
数ミクロンの真円度誤差は、シャフトの固着、ぐらつき、または経年劣化による摩耗につながります。すべての部品において±0.01mmの精度を維持することが、部品を信頼性の高いシステムへと変える鍵であり、これは最初の試作品から量産に至るまで、当社が一貫して守り続けてきた基準です。
すべての主要仕様は、各生産バッチごとに検証され、完全なトレーサビリティを確保するためにロットごとにデータがアーカイブされます。
| 仕様 | 要件 | 達成 | 方法 |
|---|---|---|---|
| 丸み | ±0.01 mm | ±0.01 mm | CMM測定 |
| 臨界直径 | 図面通り | 仕様通り100% | CMM測定 |
| 表面硬度 | 摩耗仕様 | 均一 | 硬度計 |
| 落下衝撃耐性 | 合格テスト | 合格した | 衝撃試験 |
| 耐塩水噴霧性 | 48時間経過、腐食なし | 合格した | ASTM B117 |
| バッチの一貫性 | 寸法チェック100% | 合格率100% | フルサイズCMM |
お客様は、マイクロレベルのサービスを提供していると謳う他社と当社を比較検討されました。そして、最終的に契約に至った要因は以下のとおりです。
金型製作に費用をかける前に、図面を精査し、微細な形状、材質、表面に関する問題点を指摘します。これはすべてのプロジェクトにおいて無料かつ標準サービスです。
すべての部品について、真円度と重要な寸法をCMM(三次元測定機)で測定します。そのため、欠陥のある部品がお客様の生産ラインに出荷されることはありません。
迅速な反復開発と少量のハードウェアテストを、大規模な最低発注義務なしで実現し、その後、スムーズなスケールアップの道筋を切り開く。
機械や製造工程を実際に操作している担当者と直接話せるので、数週間もかかる販売約束ではなく、数時間以内に技術的な回答が得られます。
最初のロットは顧客の落下衝撃耐性とフィット寿命に関する基準を完全に満たしており、それ以降、改良のスピードはさらに速くなっている。
顧客側でこのプログラムを運営している人々の直接の発言。
「すべての部品の真円度を確認済みです。最初のロットが届いた瞬間から、適合性については心配する必要がなくなりました。」
「私たちは6週間で3つの設計案を検証しました。これほどのスピードと精度で対応してくれたサプライヤーは他にいませんでした。」
「落下衝撃試験は初回で余裕をもって合格しました。表面硬化処理は信頼性の数値に大きな違いをもたらしました。」
CADデータをお送りいただければ、24時間以内に詳細な見積もりと無料のDFMチェックをご提供いたします。


