
Ensemble arbre-bague en acier inoxydable micro-usiné pour dispositifs portables
Ensemble arbre-douille en acier inoxydable micro-usiné — ±0,005 mm La circularité au service de la résistance aux chocs de chute
Un fabricant d'équipements de diagnostic portables avait besoin d'un ensemble arbre-douille miniature capable de survivre à des chocs de chute répétés sans grippage ni desserrage par usure. Rejin CNC a usiné des douilles en acier inoxydable SUS304 avec une circularité de ±0.005 mm — durcies en surface, contrôlées sur toutes les dimensions et adaptées aux petites séries pour une itération rapide de la conception.
Comment ce projet a réellement commencé
Une véritable histoire d'ingénierie — un composant mesuré en microns et le fournisseur qui a enfin tenu la tolérance.
Certains composants sont si petits qu'on ne les voit jamais — jusqu'à ce qu'ils tombent en panne. L'ensemble arbre-douille de ce projet se trouve à l'intérieur d'un appareil portable, où quelques microns d'usure ou une déformation infime transforment un fonctionnement fluide en faux-rond, grippage et défaillance précoce.
Le client développait une nouvelle génération d'équipements de diagnostic portables — compacts, alimentés par batterie, conçus pour le terrain et destinés à être transportés et échappés bien plus souvent que de raison. L'ensemble arbre-douille devait supporter une charge rotative sur des milliers de cycles, résister aux chocs de chutes répétées et conserver son ajustement pendant toute la durée de vie de l'appareil. Sur un composant à peine plus large qu'une mine de crayon, c'est une spécification exigeante.
Les échantillons d’un premier fournisseur semblaient acceptables à la loupe. Aux essais, ils ont échoué : la circularité dérivait hors spécifications, la douille se grippait sur l'arbre après quelques dizaines de cycles et les chocs de chute laissaient l'ensemble desserré. Un second atelier a proposé un matériau moins cher qui s'est grippé sous charge. Aucun des deux n'avait saisi ce que le micro-usinage CNC exige à cette échelle.
L’équipe d'ingénierie du client a alors été orientée vers Rejin CNC. Au lieu de chiffrer à partir du seul plan, nos ingénieurs ont examiné l'ensemble avec un regard DFM prioritaire : choix du matériau, durcissement de surface pour la tenue à l'usure et stratégie de rectification pour maintenir la circularité à ±0.005 mm — puis ont proposé un plan de production en petites séries permettant au client d'itérer rapidement la conception avant de s'engager sur le volume.
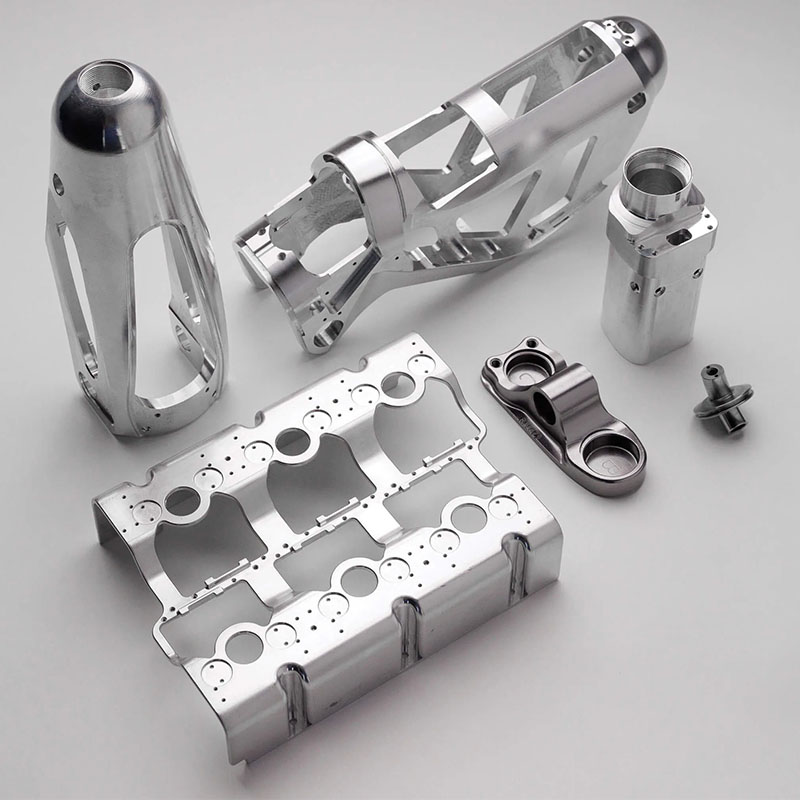
Comment les premiers échantillons ont changé le programme. Le premier lot est arrivé avec une circularité vérifiée sur chaque pièce — mesurée, et non supposée. Les essais de chute ont été passés avec marge et l'ajustement à l'assemblage était constant sur tous les échantillons. Le calendrier en petites séries a permis au client de valider trois itérations de conception en six semaines au lieu de six mois, chacune revenant avec la même précision. Ce premier lot a fixé la norme pour tout ce qui a suivi.
Pourquoi les fournisseurs précédents n'ont pas pu livrer
Six problèmes qui ont mis en échec deux ateliers candidats avant Rejin CNC.
Dérive des micro-tolérances
La circularité de la douille dépassait les spécifications de quelques microns, provoquant grippage et usure irrégulière une fois assemblée à l'arbre.
Défaillance aux chocs de chute
Les pièces se déformaient ou se gripaient sous les charges de choc, ruinant la fiabilité de l'appareil en usage réel.
Usure de surface
Des surfaces tendres non traitées se desserraient par usure au fil des cycles, raccourcissant la durée de vie d’ajustement de l'ensemble et imposant un remplacement précoce.
Variation entre lots
Les cotes dérivaient d'une série à l'autre, rompant la régularité de l'assemblage et gaspillant du temps d'ingénierie en reprises de tolérances.
Aucune souplesse pour les petites séries
Les fournisseurs imposaient de gros MOQ, rendant l'itération rapide de la conception coûteuse et lente.
Support ingénierie limité
Aucun retour DFM sur les micro-caractéristiques, le choix du matériau ou le traitement de surface : les problèmes n'apparaissaient qu'après réception des pièces.
Ensemble arbre-douille miniature en acier inoxydable pour systèmes d'appareils portables
Un ensemble arbre-douille micro-usiné en acier inoxydable SUS304, conçu pour la résistance aux chocs de chute, une circularité de niveau micronique et une longue durée de vie d'ajustement — produit avec usinage entièrement interne, durcissement de surface et contrôle dimensionnel à 100 %, de l'itération rapide en petites séries jusqu'au volume.
- Acier inoxydable SUS304, corps résistant aux chocs et homologué à l'usure
- Circularité maîtrisée à ±0.005 mm, vérifiée par CMM
- Dureté de surface maîtrisée pour une tenue à l'usure prolongée
- Contrôle à 100 % sur toutes les dimensions, avec données par lot
- Approvisionnement en petites séries pour une validation et une itération rapides de la conception
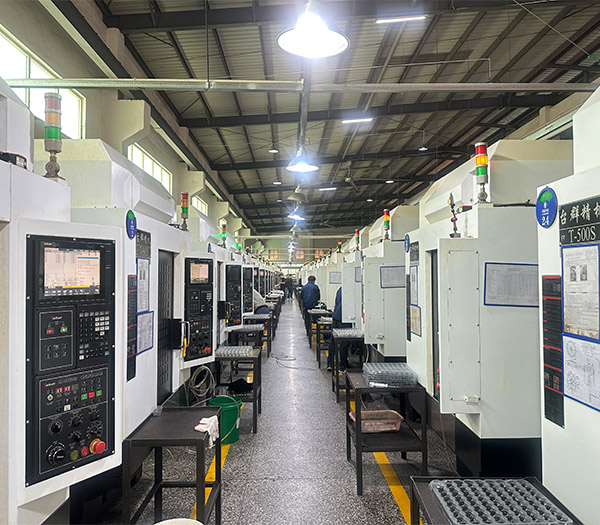
Comment nous avons conçu la pièce pour une production reproductible
La différence n'a jamais tenu à une seule machine : c'est un système complet de micro-usinage bâti autour d'un seul ensemble.
Acier inoxydable SUS304
Corps résistant aux chocs et homologué à l'usure — la nuance adaptée aux charges de choc, à la résistance à la corrosion et à une longue durée de vie d'ajustement dans les systèmes mécaniques compacts.
Micro-tournage & fraisage CNC
Micro-géométries de précision usinées sur des centres 5 axes et de tournage dédiés, avec des parcours d'outil à faible contrainte qui protègent les parois minces.
Rectification à ±0.005 mm
La rectification de précision après usinage maintient la circularité à ±0.005 mm — vérifiée au CMM sur chaque pièce, et non par échantillonnage.
Durcissement de surface maîtrisé
Dureté de surface maîtrisée selon les spécifications pour la résistance à l'usure, prolongeant la durée de vie d'ajustement sur des milliers de cycles de fonctionnement.
Contrôle dimensionnel à 100 %
Circularité, diamètres et longueurs mesurés sur chaque pièce, avec données archivées par lot de production.
Production en petites séries
Une planification souple favorise l'itération rapide et les essais de matériel en petits volumes avant le passage à la production en série.
Quatre batailles de production, et comment nous avons gagné chacune
De vrais problèmes venus de l'atelier de micro-usinage — cause racine, correctif et résultat que nous tenons aujourd'hui.
Déformation des micro-parois minces
Dérive de circularité
Usure de surface & grippage
Économie des petites séries
De la barre à la micro-douille en 6 étapes maîtrisées
Chaque étape est documentée avec une inspection en cours de process, si bien que la qualité est intégrée — et non contrôlée a posteriori.
1 Choix du matériau
Barre en acier inoxydable SUS304 retenue pour sa résistance aux chocs, sa résistance à la corrosion et son usinabilité à l'échelle micronique.
2 Micro-usinage CNC
Le tournage et le fraisage de précision produisent la micro-géométrie — alésages, faces et surfaces de roulement maintenus par des parcours d'outil à faible contrainte.
3 Rectification de précision
La rectification amène circularité et état de surface à la spécification de ±0.005 mm, avec mesure en cours de processus.
4 Durcissement de surface
Un traitement de surface maîtrisé durcit uniformément la surface d'usure, prolongeant la durée de vie d'ajustement sur des milliers de cycles.
5 Contrôle dimensionnel à 100 %
Circularité, diamètres et longueurs mesurés au CMM sur chaque pièce — données archivées par lot pour la traçabilité.
6 Emballage anticorrosion
Pièces nettoyées, protégées contre la rouille et emballées individuellement pour arriver prêtes à l'assemblage.
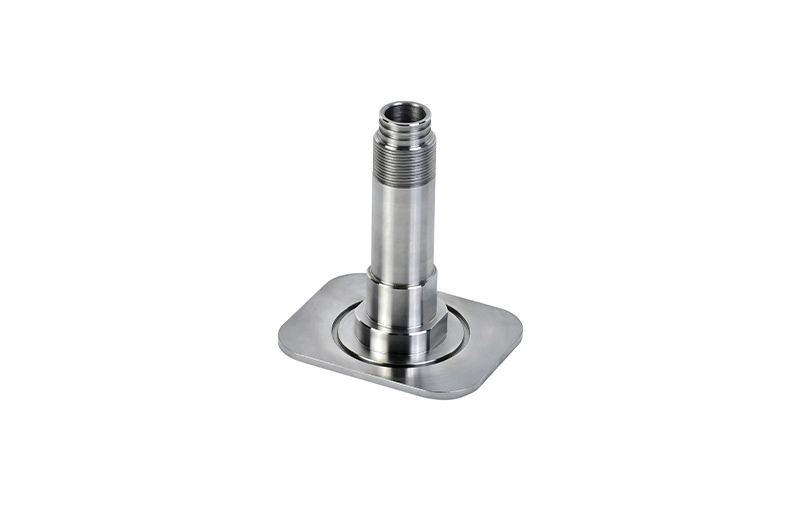
Micro-douilles en acier inoxydable — circularité et finition vérifiées sur chaque pièce.
Pourquoi une circularité de niveau micronique compte
Quelques microns de défaut de circularité se traduisent par un arbre qui se coince, oscille ou se desserre par usure avec le temps. Maintenir ±0.005 mm sur chaque pièce est ce qui transforme un composant en système fiable — et c'est la norme que nous avons tenue du premier échantillon à la production complète.
Des résultats mesurés, pas des promesses
Chaque spécification clé est vérifiée sur chaque lot de production — données archivées par lot pour une traçabilité totale.
| Spécification | Exigence | Obtenu | Méthode |
|---|---|---|---|
| Circularité | ±0,005 mm | ±0,005 mm | Mesure CMM |
| Diamètres critiques | Selon le plan | 100 % dans les spécifications | Mesure CMM |
| Dureté de surface | Selon la spécification d'usure | Uniforme | Duromètre |
| Résistance aux chocs de chute | Essais réussis | Conforme | Essai de choc |
| Résistance au brouillard salin | 48 h, sans corrosion | Conforme | ASTM B117 |
| Régularité des lots | Contrôle dimensionnel à 100 % | 100 % conformes | CMM toutes dimensions |
Ce qui nous différencie d'un atelier d'usinage banalisé
Le client nous a comparés à des ateliers qui se disaient capables de micro-usinage. Voici ce qui a emporté la décision.
DFM avant la commande
Nous examinons le plan et signalons les problèmes de micro-caractéristiques, de matériau et de surface avant que vous n'investissiez dans l'outillage — gratuit et systématique pour chaque projet.
Contrôle dimensionnel à 100 %
La circularité et les cotes critiques sont mesurées au CMM sur chaque pièce : aucun défaut n'arrive sur votre ligne.
Souplesse des petites séries
Itération rapide et essais de matériel en petits volumes sans engagement de commande minimale élevé, puis une montée en échelle sans heurt.
Des ingénieurs répondent à vos questions
Vous parlez directement aux personnes qui font tourner les machines et pilotent le procédé — des réponses techniques en quelques heures, pas des promesses commerciales en plusieurs semaines.
Ce qu'a apporté le programme de micro-usinage
Le premier lot a pleinement satisfait aux normes de choc de chute et de durée de vie d’ajustement du client, et l'itération n'a cessé de s'accélérer depuis.
Ce que disent les ingénieurs du constructeur
Citations directes des personnes qui pilotent ce programme côté client.
“La circularité est vérifiée sur chaque pièce : nous avons cessé de nous soucier de l'ajustement dès l'arrivée du premier lot.”
“Nous avons validé trois itérations de conception en six semaines. Aucun autre fournisseur ne nous a offert cette rapidité avec la même précision.”
“Les essais de chute ont été réussis avec marge dès la première tentative. Le durcissement de surface a réellement amélioré nos chiffres de fiabilité.”
Vous avez un projet similaire de composant micro-CNC ?
Envoyez-nous votre CAO et recevez une revue DFM gratuite avec un devis détaillé sous 24 heures.
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com
Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.