
Les ingénieurs aérospatiaux recherchent désormais une meilleure efficacité énergétique, une charge utile accrue et des structures plus robustes. Cela conduit à des conceptions de pièces plus complexes. Les structures d'aéronefs comportent souvent des courbes douces, des cavités profondes, des sections minces et des pliages multicouches. Ces caractéristiques permettent de réduire le poids tout en préservant la solidité. La fabrication de telles pièces exige des machines capables de garantir des tolérances serrées sur des métaux durs. L'usinage CNC 5 axes s'est imposé comme la norme de référence pour la fabrication de composants aérospatiaux critiques. En tant que leader de l'usinage CNC de précision, CNC de Rejin utilise des stratégies d'usinage CNC aérospatiales avancées pour répondre à ces normes industrielles strictes.
L'évolution de l'ingénierie et de la fabrication aérospatiales
Les ingénieurs aérospatiaux recherchent désormais des pièces beaucoup plus légères tout en conservant leur résistance aux contraintes. L'usinage standard s'avère souvent insuffisant pour la réalisation de pièces aux géométries complexes.
Complexité géométrique des structures de vol modernes
Le passage à des formes solides uniques au lieu de nombreuses pièces assemblées met en évidence les limites des méthodes plus anciennes.
- Conception monolithique intégrée : les pièces monoblocs remplacent les assemblages soudés ou rivetés. Cela permet de réduire le poids et d’éliminer les points faibles des pièces aérospatiales de précision.
- Courbures complexes et parois minces : des pièces telles que les pales de turbines, les turbines et les nervures de drones présentent des courbes douces et des parois d’une épaisseur inférieure à 1,5 mm. Elles nécessitent un contact stable avec l’outil afin d’éviter les vibrations lors de l’usinage CNC de géométries complexes.
- Canaux de fluides internes intégrés : Les carters de refroidissement et les collecteurs hydrauliques de pointe comportent des passages internes disposés selon des angles complexes. Sur un centre d’usinage 5 axes, cela nécessite un accès simultané des outils depuis plusieurs directions.
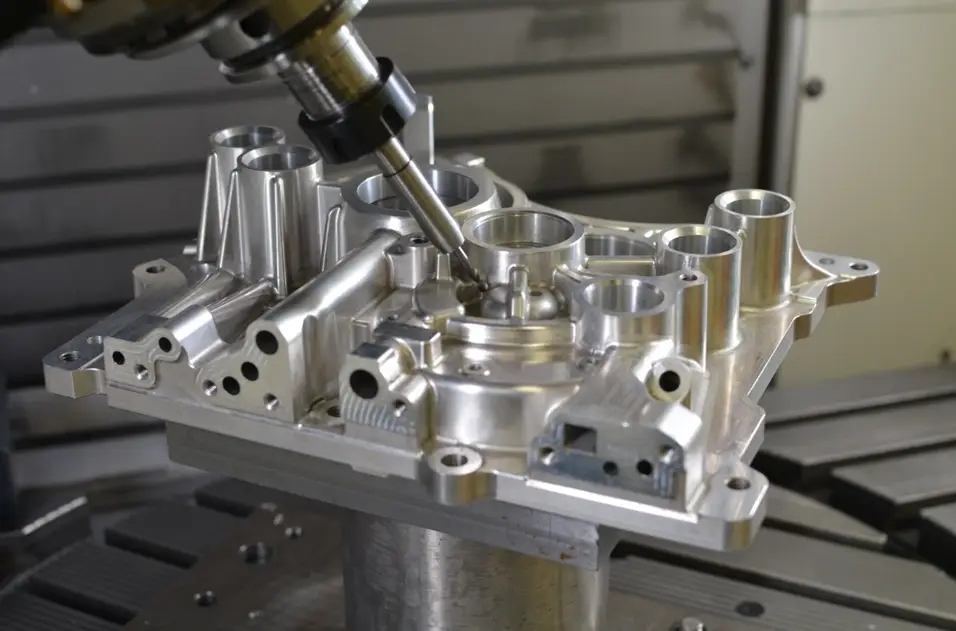
Limites du fraisage traditionnel à 3 et 4 axes
En usinage 3 axes, les réglages répétés accumulent souvent de petites erreurs. Il devient alors difficile de maintenir des tolérances serrées sur les composants de haute précision.
- Erreurs cumulatives de montage : Une pièce à plusieurs faces nécessite 4 à 6 déplacements manuels sur une fraiseuse 3 axes. Chaque nouvelle position décale légèrement les points de référence, ce qui rend difficile le maintien de tolérances de ±0,01 mm sur des pièces aérospatiales de précision.
- Porte-à-faux excessif de l'outil : les cavités profondes ou les faces en contre-dépouille nécessitent des fraises longues et fines. Ces outils se plient et vibrent davantage, ce qui dégrade la finition de surface.
- Allongement du délai de production : les dispositifs et alignements supplémentaires allongent le temps d’inactivité entre les coupes. Cela augmente le coût unitaire et le risque d’erreurs de l’opérateur.
Avantages techniques de l'usinage CNC 5 axes dans l'aérospatiale
Le mouvement simultané sur 5 axes révolutionne la production de pièces. Il combine rotation et mouvements rectilignes en une seule configuration.
Contrôle de précision et de tolérance à réglage unique
Moins de changements de dispositifs permettent de maintenir la stabilité des lignes de référence sur des formes complexes.
- Intégrité du point de référence unique : Usinage de pièces aérospatiales 5 axes L'outil est aligné simultanément sur les axes X, Y, Z, A et B/C. Ceci permet de réaliser des pièces à plusieurs faces en une seule opération et d'éliminer les erreurs liées aux réglages répétés.
- Supérieur Finition de surface Qualité : La fraise s'incline de manière constante pour aborder la pièce sous le bon angle tout au long de la coupe. Ceci permet d'obtenir des finitions jusqu'à Ra 0,8 µm et élimine le besoin de polissage manuel.
- Réduction des taux de rebuts lors des contrôles : des trajectoires multi-axes stables garantissent la constance de chaque lot. Par conséquent, le nombre de pièces non conformes aux contrôles sur la machine à mesurer tridimensionnelle (MMT) diminue pour tout fabricant de pièces aérospatiales.
Dynamique de coupe optimisée et durée de vie des outils
L'orientation continue de l'outil maintient une vitesse de coupe optimale et réduit les contraintes sur les alliages aérospatiaux spécialisés.
- Alignement à vitesse de coupe constante : le positionnement de la fraise à un angle idéal par rapport aux surfaces organiques empêche la coupe au centre de la pointe de la fraise où la vitesse de coupe chute à zéro, prolongeant ainsi la durée de vie de l’outil lors de l’usinage CNC aérospatial.
- Outils de coupe plus courts pour une rigidité accrue : l’inclinaison de la table ou de la broche de la machine rapproche le porte-outil de la pièce à usiner, permettant ainsi l’utilisation de fraises plus courtes et plus épaisses qui minimisent les vibrations et la déviation.
- Évacuation optimisée des copeaux : l’orientation multi-axes permet une chute des copeaux assistée par gravité lors du fraisage de poches profondes, évitant ainsi le recoupage des copeaux et les entailles de surface sur les matières premières coûteuses.
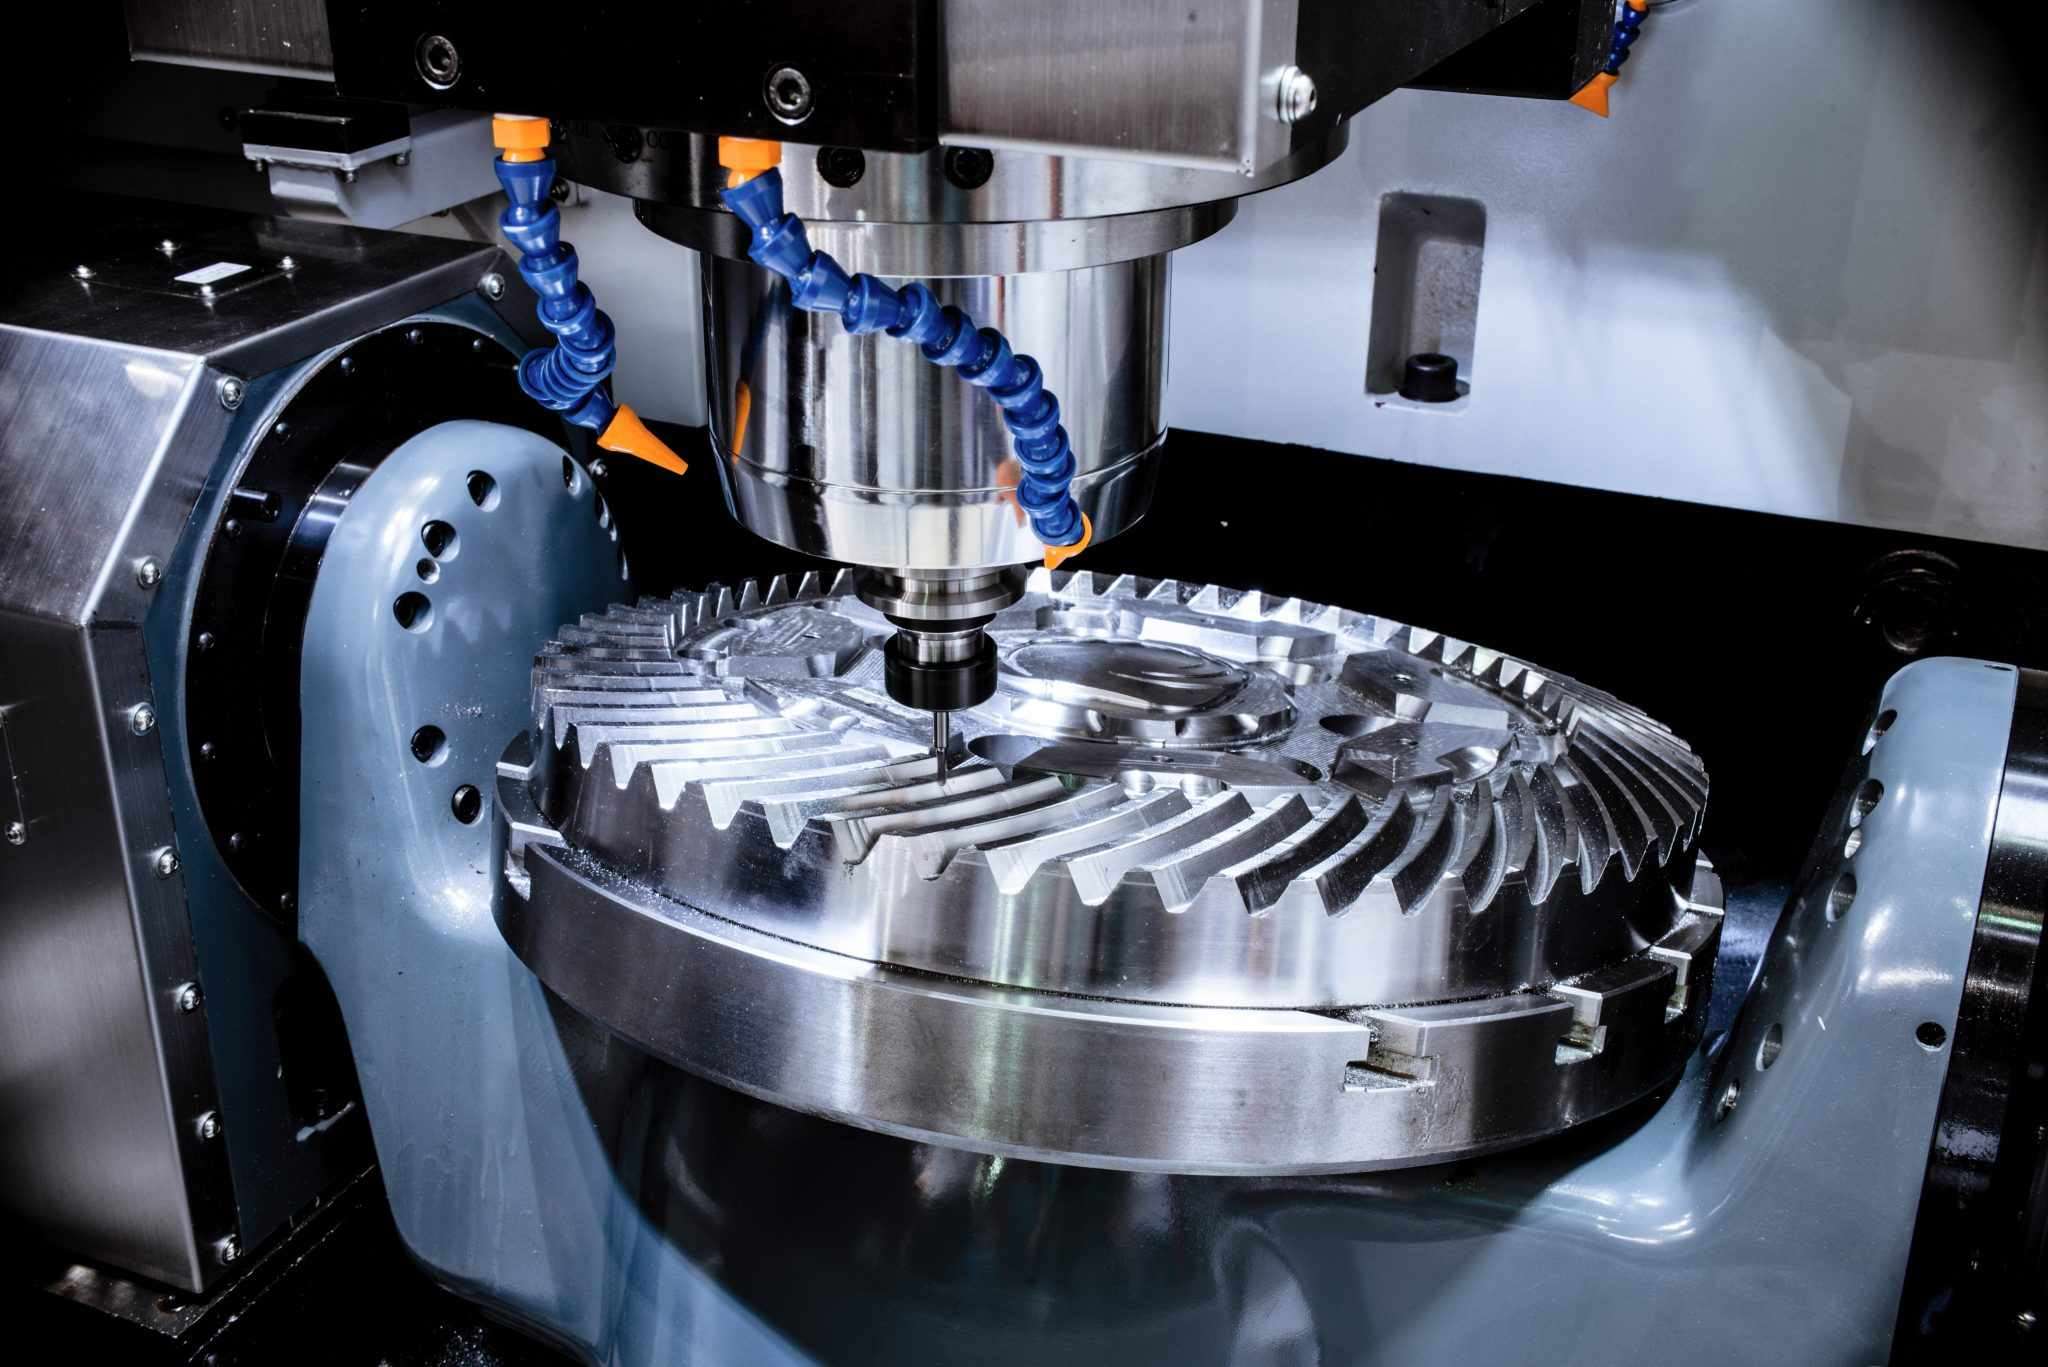
Considérations relatives aux matériaux et seuils de décision en ingénierie
Les décisions d'approvisionnement dépendent de l'évaluation de l'usinabilité des matériaux, des compromis en matière de coûts et des seuils de volume des lots.
Usinage d'alliages aérospatiaux de pointe
L'usinage des superalliages résistants à la chaleur exige une dissipation thermique précise et des trajectoires d'outils multi-axes rigides.
- Contrôle thermique de l'alliage de titane (Ti-6Al-4V) : La faible conductivité thermique du titane concentre la chaleur au niveau de l'arête de coupe. L'usinage CNC du titane par mouvement continu sur 5 axes assure une épaisseur de copeau constante et un apport de liquide de refroidissement régulier, évitant ainsi toute accumulation de chaleur localisée.
- Allègement des contraintes en aluminium haute résistance (7075-T6) : Les cadres structurels de précision nécessitent des taux d'enlèvement de matière contrôlés pour éviter la libération de contraintes internes, évitant ainsi la déformation des pièces lors de l'usinage CNC de géométries complexes.
- Acier inoxydable et superalliages de nickel : l’Inconel et l’acier inoxydable 17-4PH exigent une rigidité machine élevée et des vitesses d’avance stables pour atténuer l’écrouissage lors de l’usinage CNC aérospatial.
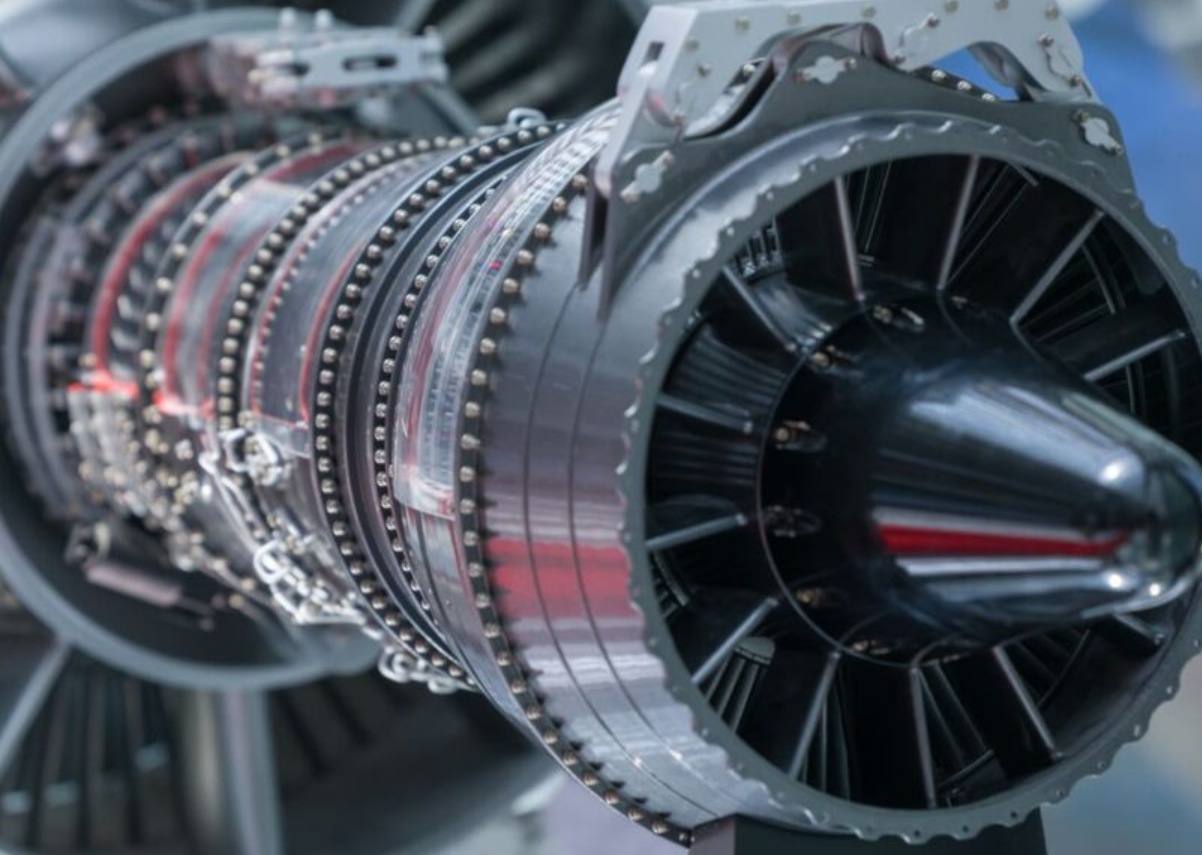
Seuil de décision pour les achats B2B : 3 axes vs 5 axes vs estampage
L'identification précise des points de basculement aide les équipes d'approvisionnement travaillant avec un fournisseur d'usinage CNC pour le secteur aérospatial à équilibrer les coûts d'outillage et les temps de production unitaires.
- Comparaison entre l'usinage et l'emboutissage : Pour les supports structurels fins, l'emboutissage de précision de la tôle offre une rentabilité accrue pour des volumes supérieurs à 5 000 unités par an. Pour des quantités inférieures à 1 000 unités, ou pour des pièces nécessitant des profils d'épaisseur variable (> 3,0 mm), l'usinage CNC 5 axes pour l'aérospatiale permet d'éviter les coûts initiaux d'outillage (10 000 à 30 000 USD) et d'offrir des délais de production plus courts.
- Comparaison entre les systèmes 3 axes et 5 axes : Si la conception d’une pièce nécessite plus de 3 montages ou présente des faces à angles composés (>15°)◦), le passage à un centre d'usinage 5 axes réduit le coût unitaire global malgré des taux horaires de machine plus élevés.
- Délais de prototypage : Le prototypage rapide via l'usinage de pièces aérospatiales à 5 axes permet de fournir des composants métalliques fonctionnels en 3 à 7 jours, contre 4 à 6 semaines pour l'outillage moulé sur mesure.
Capacités de fabrication OEM éprouvées et études de cas
La mise en œuvre concrète nécessite des équipements aux capacités vérifiées, une gestion rigoureuse de la qualité et une capacité OEM évolutive d'un fabricant expérimenté de machines d'usinage 5 axes.
Étude de cas OEM de précision : Structure légère pour drone
Examiner un vrai composant de drone Cette commande illustre comment les stratégies multi-axes permettent de résoudre les problèmes de poids et de tolérance.
- Contexte du projet : Un fabricant européen de drones commerciaux avait besoin d'un châssis central intégré en aluminium (7075-T6) avec des faces de montage internes complexes et des nervures structurelles minces.
- Défi initial : Le fraisage 3 axes traditionnel nécessitait 5 configurations de montage distinctes, ce qui entraînait une variance cumulative élevée (±0,3 mm) et une variation inacceptable de l'épaisseur de paroi lors de la production par lots.
- Solution d'ingénierie : Rejin CNC, fournisseur de confiance de pièces d'usinage pour l'aérospatiale (OEM), a repensé la stratégie de fabrication en utilisant une configuration d'usinage 5 axes de haute précision avec des dispositifs de serrage sous vide personnalisés.
- Résultats mesurés : Le temps de cycle d'usinage est passé de 120 minutes à 45 minutes par pièce, les tolérances serrées ont été maintenues de manière constante à ±0,08 mm et le poids unitaire a diminué de 18 % grâce à des profils de paroi plus minces et uniformes pour ces pièces aérospatiales de précision.
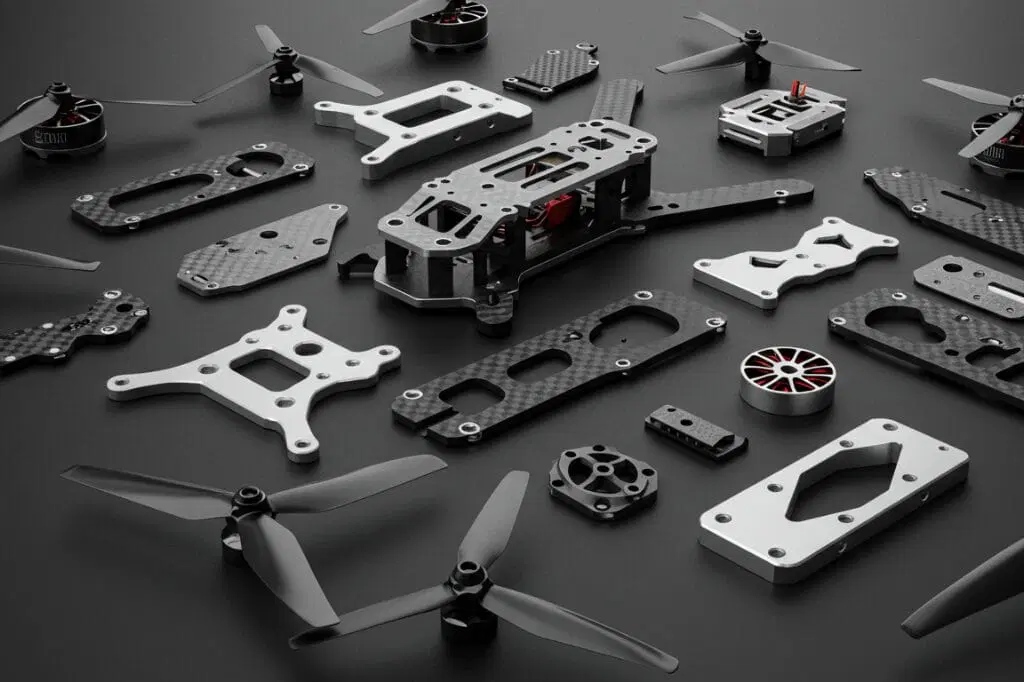
Base de référence pour l'approvisionnement et la fabrication CNC de Rejin
Grâce à ces chiffres de production, les acheteurs internationaux peuvent adapter la taille de leurs commandes à la production des usines.
- Parc de machines de pointe : L’atelier dispose de plus de 100 centres d’usinage CNC haut de gamme. Parmi ceux-ci figurent des modèles multiaxes de DMG MORI et Mazak atteignant une précision de ±0,01 mm.
- Certifications de qualité : L’usine est conforme aux normes ISO 9001:2015 et IATF 16949. Ceci garantit une traçabilité complète des lots ainsi que des certificats de matériaux pour toutes les pièces usinées destinées à l’aérospatiale.
- Capacité et flexibilité de production : La production dépasse 150 000 pièces de précision par mois. Les commandes vont des lots de prototypes de 1 à 5 unités aux productions mensuelles de plus de 10 000 unités.
Approvisionnement stratégique en composants aérospatiaux
Choisir un fournisseur qualifié en usinage CNC pour l'aérospatiale implique d'évaluer ses capacités techniques, ses systèmes de gestion de la qualité et sa réactivité. Grâce à l'utilisation de machines CNC 5 axes simultanées, les ingénieurs et les équipes d'approvisionnement peuvent repousser les limites de la conception tout en réduisant les risques liés à la production.
En tant qu'entreprise certifiée d'usinage CNC de précision et fabricant spécialisé de pièces aérospatiales, Rejin CNC fournit des solutions d'usinage aérospatiales OEM complètes, depuis l'analyse initiale de conception pour la fabrication (DFM) jusqu'à la production en série à grande échelle.
Prêt à optimiser vos composants aérospatiaux de haute précision ?
- Phone: +86 13790500374
- Email: info@rejincnc.com
FAQ (questions fréquentes)
Q : Quelle est la principale différence technique entre le positionnement 3+2 et l'usinage CNC simultané sur 5 axes ?
A : Le positionnement 3+2 maintient les deux axes rotatifs à un angle fixe. Les trois axes linéaires effectuent ensuite la découpe. L'usinage CNC 5 axes simultané, utilisé dans le secteur aérospatial, permet le déplacement simultané des cinq axes. Ce mouvement permet l'usinage de géométries complexes telles que des courbes organiques continues, des turbines et des surfaces aérospatiales complexes.
Q : Comment l'usinage 5 axes améliore-t-il la rentabilité des commandes aérospatiales en petites séries ?
A: Les composants usinés pour l'aérospatiale sont livrés en une seule opération. L'usinage 5 axes élimine les coûts liés à la conception de montages sur mesure. Il réduit également les temps d'arrêt entre les opérations. Parallèlement, il diminue les rebuts dus aux repositionnements et aux défauts d'alignement.
Q : Quels alliages aérospatiaux sont les mieux adaptés au fraisage CNC 5 axes ?
A: Le fraisage CNC 5 axes est parfaitement adapté à l'usinage CNC du titane Ti-6Al-4V. Les alliages d'aluminium haute résistance tels que le 7075-T6 et le 6061-T6 s'y prêtent également très bien. Les aciers inoxydables comme le 17-4PH et le 316L sont compatibles avec ce procédé. Les superalliages à base de nickel comme l'Inconel complètent la gamme des options courantes.
Q : Quels délais de livraison et quelles quantités minimales de commande les acheteurs doivent-ils prévoir pour des pièces de précision sur mesure ?
A: Les délais de réalisation des prototypes sont généralement de 3 à 7 jours. Les délais de production en série dépendent du volume requis. En tant que fabricant agile de machines d'usinage 5 axes, Rejin CNC accepte les commandes de prototypes à partir d'une seule unité. L'entreprise assure également des productions mensuelles stables supérieures à 10 000 unités.


 Ils étaient









