
يسعى مهندسو الطيران والفضاء اليوم إلى تحسين كفاءة استهلاك الوقود، وزيادة الحمولة، وتعزيز متانة الهياكل. يدفع هذا الأمر تصميمات الأجزاء إلى أشكال أكثر تعقيدًا. غالبًا ما تتضمن هياكل الطائرات منحنيات انسيابية، وتجاويف عميقة، ومقاطع رقيقة، وانحناءات متعددة الطبقات. تُسهم هذه الميزات في تقليل الوزن مع الحفاظ على المتانة. يتطلب تصنيع هذه الأجزاء آلات ذات دقة عالية في التعامل مع المعادن الصلبة. وقد برزت تقنية التصنيع باستخدام الحاسب الآلي خماسي المحاور في مجال الطيران والفضاء كمعيار أساسي لتصنيع المكونات الميكانيكية الحيوية في هذا القطاع. وبصفتنا شركة رائدة في مجال التصنيع الدقيق باستخدام الحاسب الآلي، ريجين CNC تستخدم استراتيجيات التصنيع المتقدمة باستخدام الحاسوب في مجال الطيران والفضاء لتلبية هذه المعايير الصناعية الصارمة.
تطور هندسة الطيران والفضاء وتحديات التصنيع
يسعى مهندسو الطيران والفضاء اليوم إلى تطوير أجزاء أخف وزنًا بكثير مع الحفاظ على قدرتها على تحمل الضغط. غالبًا ما تعجز عمليات التصنيع التقليدية عن مواكبة متطلبات التصنيع ذات الأشكال الهندسية المعقدة.
التعقيد الهندسي في هياكل الطيران الحديثة
يُظهر التحول إلى أشكال صلبة مفردة بدلاً من العديد من القطع المتصلة مواطن الضعف في الطرق القديمة.
- تكامل التصميم المتجانس: تحل الأجزاء المكونة من قطعة واحدة محل التجميعات المثبتة باللحام أو المسامير. هذا يقلل الوزن ويزيل نقاط الضعف في أجزاء الطيران الدقيقة.
- الانحناءات المركبة والأجزاء ذات الجدران الرقيقة: تتميز أجزاء مثل شفرات التوربينات والمراوح وأضلاع الطائرات بدون طيار بانحناءات ناعمة وجدران لا يتجاوز سمكها 1.5 مم. وهي تتطلب تلامسًا ثابتًا مع أداة القطع لتجنب الاهتزاز أثناء تشكيل الأشكال الهندسية المعقدة باستخدام آلات CNC.
- قنوات السوائل الداخلية المتكاملة: تحتوي أغلفة التبريد المتقدمة والمشعبات الهيدروليكية على ممرات داخلية مثبتة بزوايا غير منتظمة. ويتطلب ذلك الوصول إلى الأدوات من عدة اتجاهات في وقت واحد على مركز تشغيل خماسي المحاور.
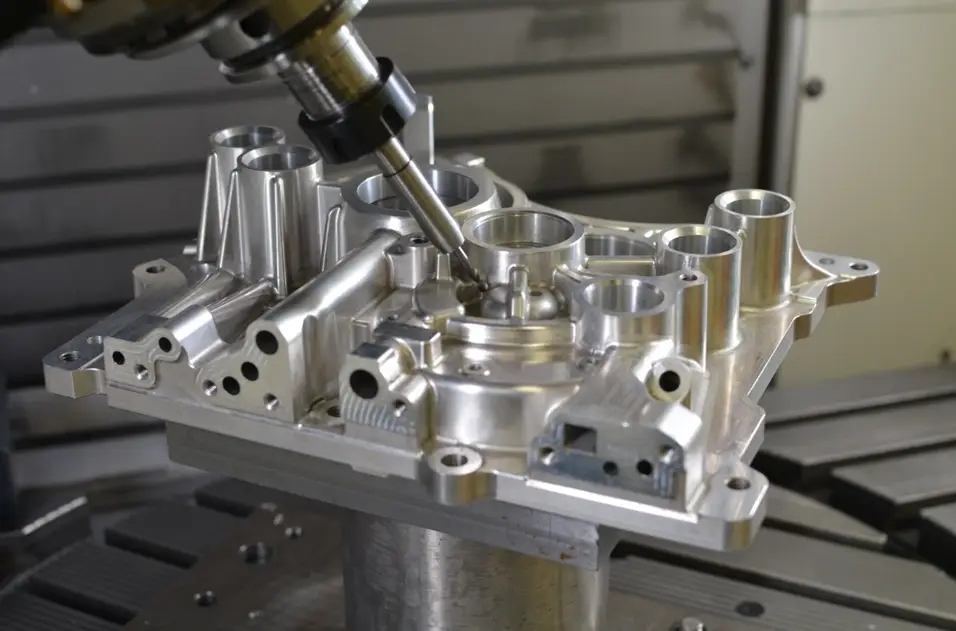
قيود عمليات الطحن التقليدية ثلاثية المحاور ورباعية المحاور
في العمل ثلاثي المحاور، غالباً ما تتراكم أخطاء صغيرة الحجم نتيجة عمليات الإعداد المتكررة. وهذا يجعل من الصعب الحفاظ على دقة عالية في المكونات عالية الدقة.
- أخطاء التثبيت التراكمية: يحتاج الجزء متعدد الأوجه إلى 4 إلى 6 حركات يدوية على آلة طحن ثلاثية المحاور. كل وضع جديد يُغيّر نقاط المرجعية قليلاً، لذا فإن الحفاظ على دقة ±0.01 مم عبر أجزاء الطيران الدقيقة يظل غير متسق.
- بروز مفرط للأداة: تتطلب التجاويف العميقة أو الأسطح المقطوعة قواطع طويلة ورفيعة. تنحني هذه الأدوات وتصدر اهتزازات أكثر، مما ينتج عنه سطح نهائي رديء.
- زيادة وقت الإنتاج: تؤدي التجهيزات الإضافية وعمليات المحاذاة إلى زيادة وقت التوقف بين عمليات القطع. وهذا يرفع تكلفة الوحدة ويزيد من احتمالية أخطاء المشغل.
المزايا التقنية للتصنيع باستخدام الحاسوب خماسي المحاور في مجال الطيران والفضاء
تُغير الحركة المتزامنة ذات المحاور الخمسة طريقة إنتاج الأجزاء، إذ تجمع بين الحركة الدورانية والحركة المستقيمة في عملية واحدة.
التحكم في الدقة والتفاوتات من خلال إعداد واحد
يساهم تقليل تغييرات التركيب في الحفاظ على ثبات خطوط المرجع على الأشكال المعقدة.
- سلامة نقطة مرجعية واحدة: تصنيع أجزاء الطيران والفضاء بخمسة محاور يقوم هذا النظام بمحاذاة الأداة على المحاور X و Y و Z و A و B/C في آن واحد. يُنهي هذا العمل الأجزاء متعددة الأوجه دفعة واحدة، ويتجنب الأخطاء الناتجة عن عمليات الإعداد المتكررة.
- أرقى تشطيب السعر الجودة: تميل أداة القطع بثبات لتلامس القطعة بالزاوية الصحيحة طوال عملية القطع. ينتج عن ذلك تشطيبات تصل خشونة سطحها إلى 0.8 ميكرومتر، مما يغني عن الحاجة إلى التلميع اليدوي.
- انخفاض معدلات الهدر أثناء الفحص: تضمن المسارات متعددة المحاور الثابتة اتساق كل دفعة. ونتيجة لذلك، يقل عدد القطع التي تفشل في فحوصات جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) لدى أي مصنّع لقطع غيار الطائرات.
تحسين ديناميكيات القطع وإطالة عمر الأداة
يساهم التوجيه المستمر للأداة في الحفاظ على سرعة القطع المثلى ويقلل من الإجهاد على سبائك الفضاء الجوي المتخصصة.
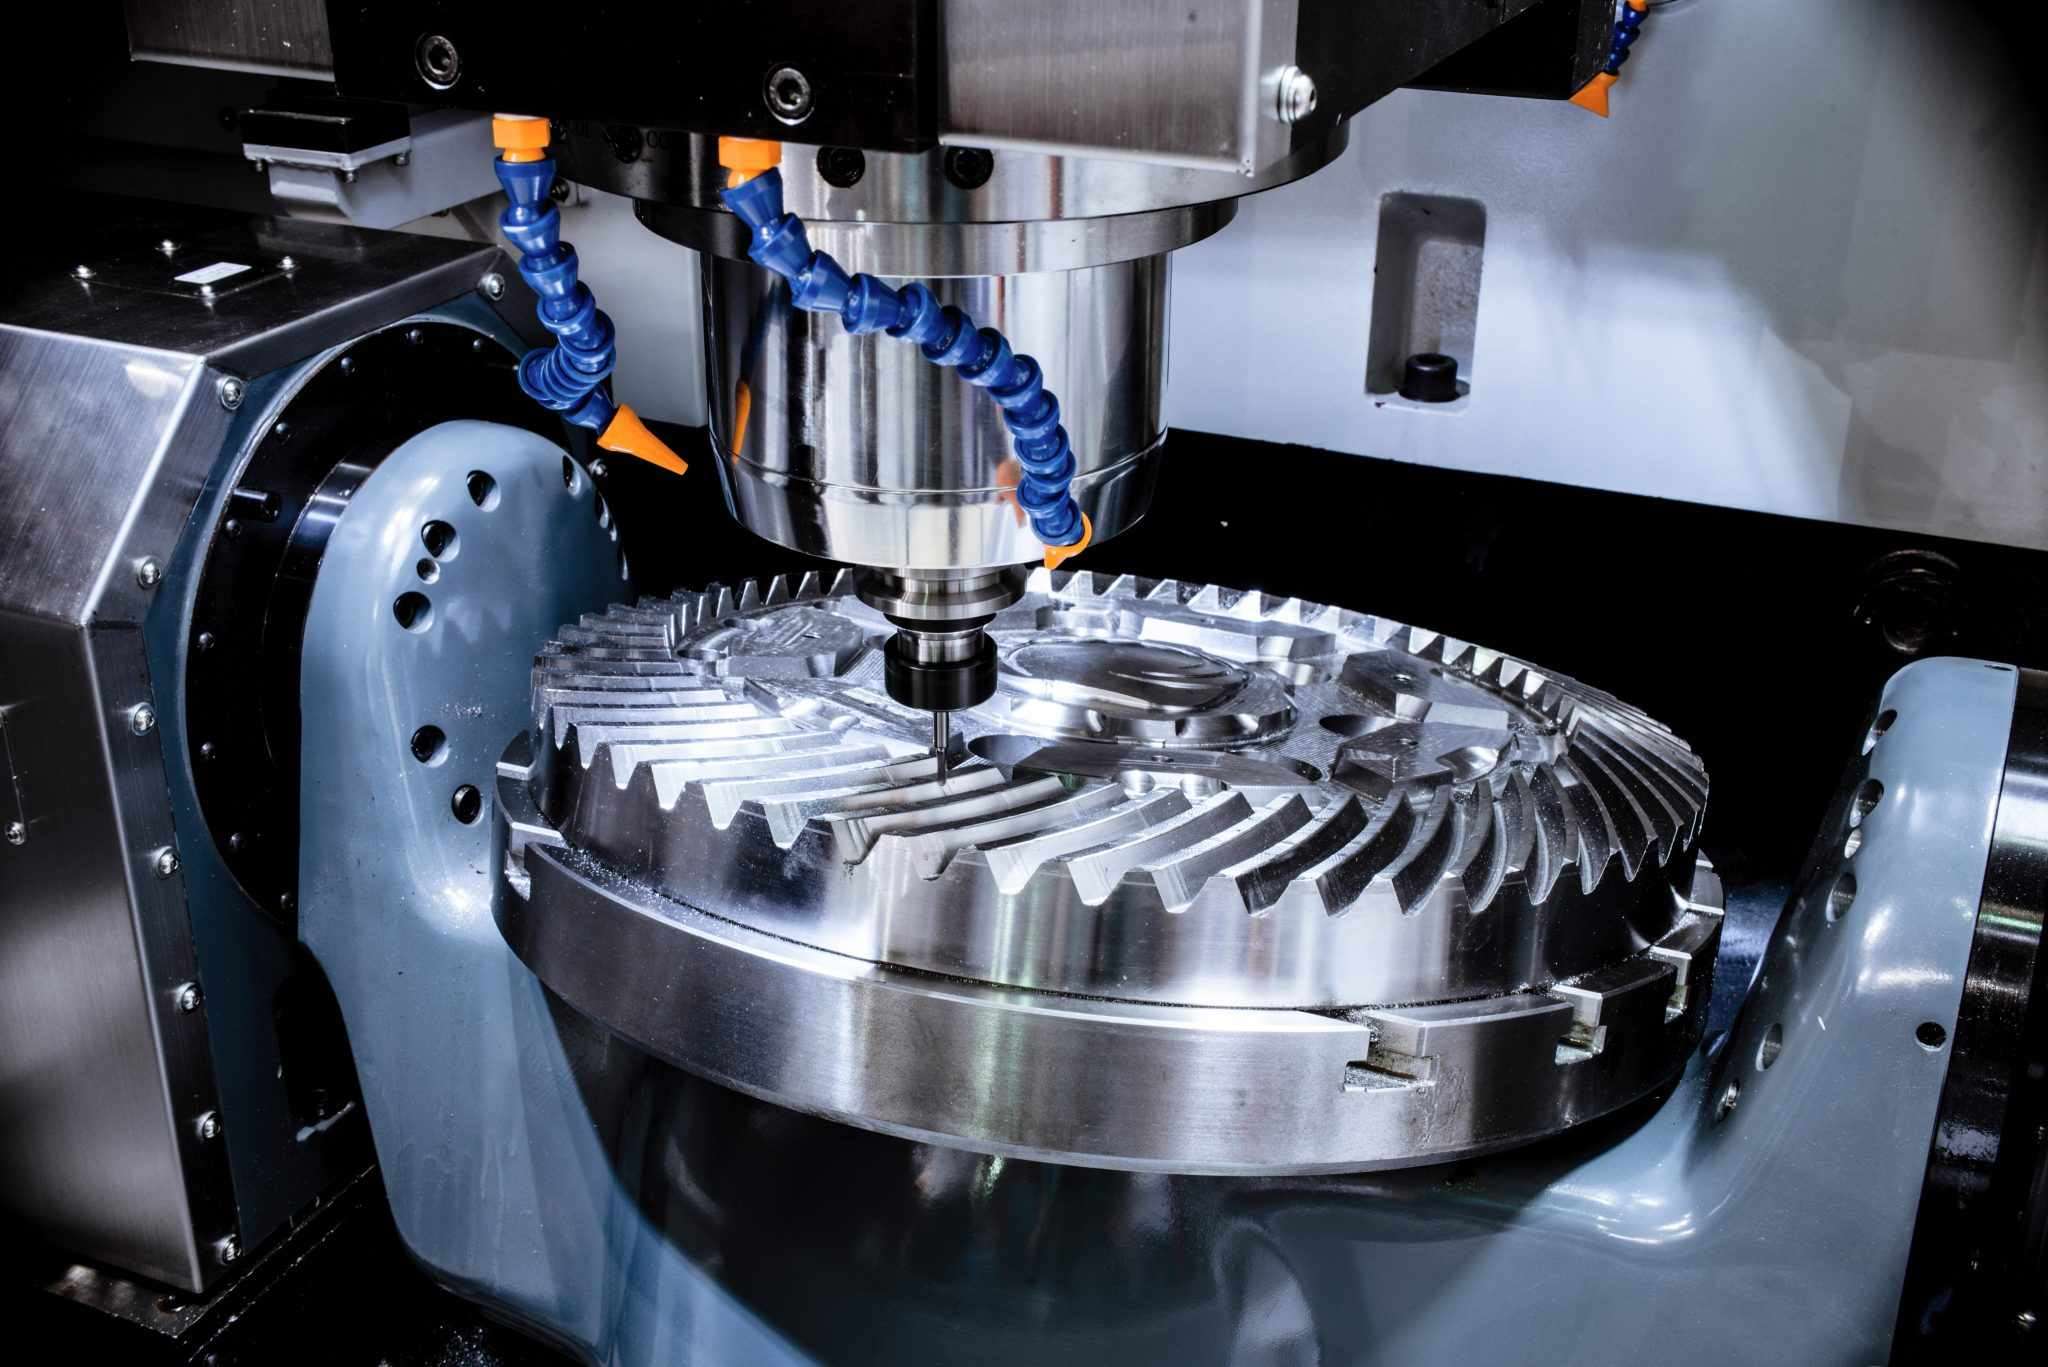
- محاذاة سرعة القطع الثابتة: إن وضع القاطع بزاوية مثالية بالنسبة للأسطح العضوية يمنع القطع عند الطرف المركزي لأداة القطع حيث تنخفض سرعة القطع إلى الصفر، مما يطيل عمر الأداة أثناء عمليات التصنيع باستخدام الحاسب الآلي في صناعة الطيران.
- أدوات قطع أقصر لصلابة أعلى: إن إمالة طاولة الماكينة أو المغزل تجعل حامل الأداة أقرب إلى ميزة قطعة العمل، مما يتيح استخدام قواطع أقصر وأكثر سمكًا تقلل من الاهتزاز والانحراف.
- إخلاء الرقائق الأمثل: يسمح التوجيه متعدد المحاور بسقوط الرقائق بمساعدة الجاذبية أثناء عملية الطحن العميق، مما يمنع إعادة قطع الرقائق وخدش السطح على المواد الخام باهظة الثمن.
الاعتبارات المادية وعتبات اتخاذ القرارات الهندسية
تعتمد قرارات التوريد على تقييم قابلية المواد للتشغيل الآلي، والمفاضلات المتعلقة بالتكلفة، وحدود حجم الدفعات.
تشكيل سبائك الفضاء المتقدمة
تتطلب عملية تشكيل السبائك الفائقة المقاومة للحرارة تبديدًا دقيقًا للحرارة ومسارات أدوات متعددة المحاور صلبة.
- التحكم الحراري في سبيكة التيتانيوم (Ti-6Al-4V): تعمل الموصلية الحرارية المنخفضة للتيتانيوم على تركيز الحرارة عند حافة القطع. ويضمن تشغيل التيتانيوم باستخدام آلات CNC عبر حركة مستمرة بخمسة محاور الحفاظ على سماكة ثابتة للرقاقة وتوصيل سائل التبريد بشكل منتظم لمنع تراكم الحرارة الموضعي.
- تخفيف الإجهاد في الألومنيوم عالي القوة (7075-T6): تتطلب الإطارات الهيكلية الدقيقة معدلات إزالة مواد مضبوطة لمنع إطلاق الإجهاد الداخلي، وتجنب تشوه الأجزاء عند تشكيل الأشكال الهندسية المعقدة باستخدام آلات CNC.
- الفولاذ المقاوم للصدأ وسبائك النيكل الفائقة: يتطلب الفولاذ المقاوم للصدأ من نوع Inconel و 17-4PH صلابة عالية للآلة ومعدلات تغذية مستقرة للتخفيف من تصلب العمل أثناء التصنيع باستخدام الحاسب الآلي في صناعة الطيران.
عتبات اتخاذ القرار في عمليات الشراء بين الشركات: 3 محاور مقابل 5 محاور مقابل الختم
يساعد تحديد نقاط التقاطع الدقيقة فرق المشتريات التي تعمل مع مورد آلات CNC في مجال الطيران على تحقيق التوازن بين تكاليف الأدوات وأوقات إنتاج الوحدة.
- مقارنة بين التصنيع الآلي والتشكيل بالضغط: بالنسبة للأقواس الهيكلية الرقيقة، يوفر التشكيل بالضغط الدقيق للصفائح المعدنية كفاءةً من حيث التكلفة للأحجام التي تتجاوز 5000 وحدة سنويًا. أما بالنسبة للكميات الأقل من 1000 وحدة، أو الأجزاء التي تتطلب سماكات متغيرة (أكثر من 3.0 مم)، فإن عمليات التصنيع باستخدام آلات CNC خماسية المحاور في صناعة الطيران تتجنب تكاليف الأدوات الأولية (10000 - 30000 دولار أمريكي) وتوفر سرعةً أكبر في التنفيذ.
- التحويل بين نظام 3 محاور ونظام 5 محاور: إذا كان تصميم القطعة يتطلب أكثر من 3 تجهيزات تثبيت أو يحتوي على أسطح بزوايا مركبة (>15 درجة).◦يؤدي التحول إلى مركز تشغيل بخمسة محاور إلى تقليل التكلفة الإجمالية للوحدة على الرغم من ارتفاع معدلات أجر الماكينة بالساعة.
- عتبات وقت إنتاج النماذج الأولية: يوفر الإنتاج السريع للنماذج الأولية عبر تشغيل أجزاء الفضاء الجوي بخمسة محاور مكونات معدنية وظيفية في غضون 3 إلى 7 أيام، مقارنة بـ 4 إلى 6 أسابيع لأدوات الصب المخصصة.
قدرات تصنيعية مثبتة للمصنعين الأصليين ورؤى حول الحالات
يتطلب التنفيذ في العالم الحقيقي قدرات معدات موثقة، وإدارة جودة صارمة، وقدرة تصنيع أصلية قابلة للتطوير من شركة تصنيع آلات ذات خبرة بخمسة محاور.
دراسة حالة دقيقة لمصنعي المعدات الأصلية: إطار هيكلي خفيف الوزن للطائرات بدون طيار
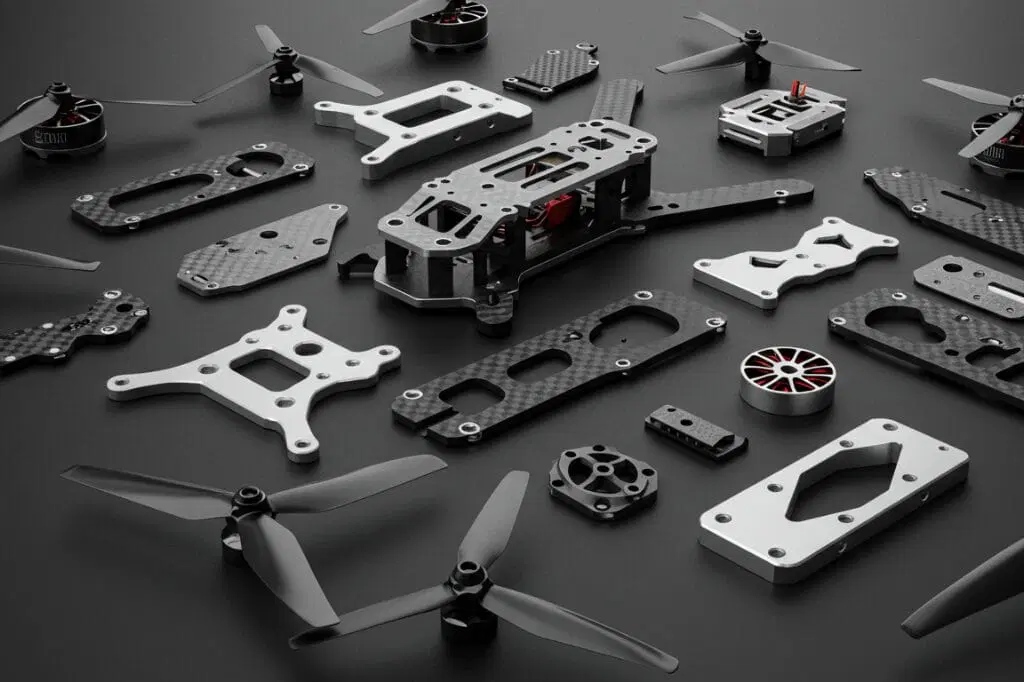
فحص حقيقي مكون الطائرة بدون طيار يوضح هذا الترتيب كيف تحل استراتيجيات المحاور المتعددة تحديات الوزن والتحمل.
- سياق المشروع: احتاجت شركة تصنيع طائرات بدون طيار تجارية أوروبية إلى هيكل مركزي متكامل من الألومنيوم (7075-T6) مع أسطح تثبيت داخلية معقدة وأضلاع هيكلية رقيقة.
- التحدي الأولي: تطلبت عملية الطحن التقليدية ثلاثية المحاور 5 إعدادات تثبيت منفصلة، مما أدى إلى تباين تراكمي عالٍ (±0.3 مم) وتفاوت غير مقبول في سمك الجدار عبر إنتاج الدفعات.
- الحل الهندسي: قامت شركة Rejin CNC، وهي شركة موثوقة في مجال تصنيع المعدات الأصلية لقطاع الطيران، بإعادة تصميم استراتيجية التصنيع باستخدام إعداد تصنيع عالي الدقة بخمسة محاور مع تجهيزات تثبيت فراغية مخصصة.
- النتائج المقاسة: انخفض وقت دورة التشغيل من 120 دقيقة إلى 45 دقيقة لكل جزء، وتم الحفاظ على التفاوتات الدقيقة باستمرار عند ±0.08 مم، وانخفض وزن الوحدة بنسبة 18٪ بسبب استخدام جدران أرق وأكثر تجانسًا لهذه الأجزاء الدقيقة المستخدمة في صناعة الطيران.
خط الأساس لتوريد وتصنيع منتجات ريجين CNC
يمكن للمشترين العالميين مطابقة أحجام طلباتهم مع إنتاج المصنع باستخدام أرقام الإنتاج هذه.
- أسطول معدات متطورة: يضم المصنع أكثر من 100 مركز تشغيل CNC عالي الجودة. وتشمل هذه المراكز نماذج متعددة المحاور من شركتي DMG MORI وMazak تصل دقتها إلى ±0.01 مم.
- شهادات الجودة: يفي المصنع بمعايير ISO 9001:2015 و IATF 16949. وهذا يوفر تتبعًا كاملاً للدفعات بالإضافة إلى شهادات المواد لجميع مكونات صناعة الطيران.
- الطاقة الإنتاجية والمرونة: يتجاوز الإنتاج 150,000 قطعة دقيقة شهريًا. تتراوح الطلبات من دفعات نماذج أولية من 1 إلى 5 وحدات إلى دفعات شهرية تزيد عن 10,000 وحدة.
التوريد الاستراتيجي لمكونات صناعة الطيران
يتطلب اختيار مورد مؤهل لتصنيع ماكينات CNC في مجال الطيران تقييم القدرات التقنية وأنظمة إدارة الجودة ومرونة الإنتاج. وباستخدام تجهيزات تصنيع ماكينات CNC خماسية المحاور المتزامنة في مجال الطيران، يستطيع المهندسون وفرق المشتريات توسيع آفاق التصميم مع تقليل مخاطر الإنتاج الإجمالية.
بصفتها شركة معتمدة في مجال التصنيع الدقيق باستخدام الحاسوب (CNC) ومصنعة متخصصة لقطع غيار الطيران، تقدم شركة Rejin CNC حلولاً شاملة للتصنيع في مجال الطيران - بدءًا من تحليل التصميم الأولي للتصنيع (DFM) وحتى الإنتاج على نطاق واسع.
هل أنت مستعد لتحسين مكوناتك الفضائية عالية الدقة؟
- Phone: +86 13790500374
- Email: info@rejincnc.com
أسئلة متكررة
س: ما هو الفرق التقني الأساسي بين تحديد المواقع 3+2 والتصنيع باستخدام الحاسوب ذي المحاور الخمسة المتزامنة؟
أ: في نظام تحديد المواقع 3+2، يُثبّت المحوران الدورانيان بزاوية ثابتة واحدة، بينما تقوم المحاور الخطية الثلاثة بعملية القطع. أما في عمليات التصنيع باستخدام الحاسوب (CNC) خماسية المحاور المتزامنة في صناعة الطيران، فتُحرّك المحاور الخمسة جميعها في آنٍ واحد. تدعم هذه الحركة تصنيع الأشكال الهندسية المعقدة، مثل المنحنيات العضوية المتصلة، والمراوح، والأسطح المعقدة في صناعة الطيران.
س: كيف تُحسّن عملية التصنيع بخمسة محاور من كفاءة التكلفة لطلبات صناعة الطيران ذات الحجم المنخفض؟
أ: تُنجز مكونات صناعة الطيران في عملية إعداد واحدة. وتُغني عملية التصنيع بخمسة محاور عن تكلفة تصميم تجهيزات مخصصة، كما تُقلل من وقت التوقف بين العمليات، وتُخفف في الوقت نفسه من الهدر الناتج عن إعادة التثبيت المتكررة وعدم المحاذاة.
س: ما هي سبائك الفضاء الجوي الأنسب لعملية الطحن باستخدام آلات CNC خماسية المحاور؟
ج: تعمل عملية الطحن باستخدام الحاسوب خماسي المحاور بكفاءة عالية مع تشكيل التيتانيوم باستخدام الحاسوب من نوع Ti-6Al-4V. كما تستجيب أنواع الألومنيوم عالية القوة مثل 7075-T6 و6061-T6 بشكل جيد. وتناسب أنواع الفولاذ المقاوم للصدأ مثل 17-4PH و316L هذه العملية. وتُكمل السبائك الفائقة القائمة على النيكل مثل إنكونيل الخيارات الشائعة.
س: ما هي فترات التسليم والحد الأدنى لكميات الطلب التي يجب أن يتوقعها المشترون لقطع الغيار الدقيقة المصممة حسب الطلب؟
ج: تتراوح مدة تجهيز النماذج الأولية عادةً بين 3 و7 أيام. أما دفعات الإنتاج الكاملة فتعتمد على الكمية المطلوبة. وبصفتها شركة تصنيع مرنة تعتمد على آلات CNC خماسية المحاور، تقبل شركة Rejin CNC طلبات النماذج الأولية بدءًا من وحدة واحدة. كما تدعم الشركة أيضًا عمليات إنتاج شهرية مستقرة تتجاوز 10,000 وحدة.


 كانت









