
航空宇宙エンジニアは現在、燃費の向上、積載量の増加、そしてより強固な構造を求めています。これにより、部品設計はより複雑な形状へと進化しています。航空機のフレームには、滑らかな曲線、深い空洞、薄い断面、積層曲げなどがよく用いられます。これらの特徴は、強度を維持しながら軽量化を実現します。このような部品を製造するには、硬い金属に対して厳しい公差を維持できる機械が必要です。5軸CNC加工による航空宇宙技術は、重要な航空宇宙機械部品の製造における決定的な標準として確立されています。当社は、精密CNC加工のリーディングカンパニーとして、 Rejin CNC これらの厳しい業界基準を満たすために、高度な航空宇宙用CNC加工技術を採用しています。
航空宇宙工学と製造における課題の進化
航空宇宙エンジニアは現在、負荷に耐えつつも軽量な部品を求めている。しかし、複雑な形状の加工においては、従来の機械加工では対応しきれないことが多い。
現代の航空機構造における幾何学的複雑性
複数の部品を接合するのではなく、単一の立体形状に変更することで、従来の方法の限界が明らかになる。
- 一体型設計統合:溶接やリベットで固定されたアセンブリ部品を、一体成形部品に置き換える。これにより、軽量化が図られ、精密な航空宇宙部品の弱点が解消される。
- 複合曲面と薄肉部:タービンブレード、インペラ、UAVリブなどの部品は、滑らかな曲面と1.5mm以下の肉厚を持つ。複雑な形状をCNC加工する際に振動を避けるため、工具との安定した接触が必要となる。
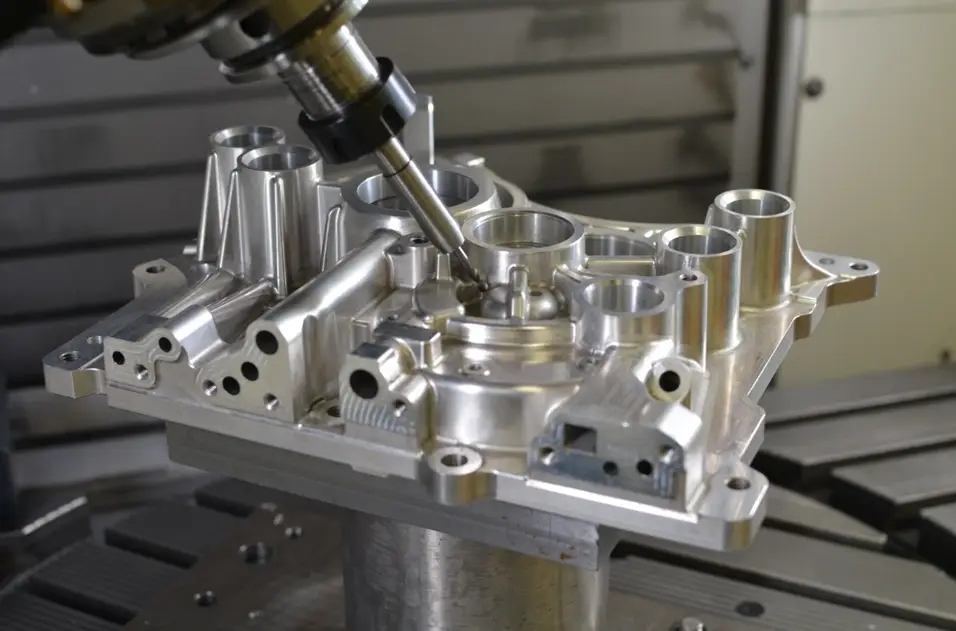
- 一体型内部流体通路:先進的な冷却ハウジングや油圧マニホールドには、様々な角度で配置された内部通路が設けられています。そのため、5軸加工センターでは、複数の方向から同時に工具にアクセスする必要があります。
従来の3軸および4軸フライス加工の限界
3軸加工では、繰り返し段取り替えを行うことで小さな誤差が蓄積されやすくなります。そのため、高精度部品の厳しい公差を維持することが難しくなります。
- 累積的な治具誤差:多面体の部品を3軸フライス盤で加工する場合、4~6回の手動移動が必要になります。位置を変更するたびに基準点がわずかにずれるため、精密な航空宇宙部品において±0.01mmの公差を維持することが困難になります。
- 工具の突き出し量が多すぎる場合:深い空洞やアンダーカット面には、長くて細い切削工具が必要です。このような工具は曲がりやすく、振動も大きくなるため、表面仕上げが悪くなります。
- 生産リードタイムの増加:追加の治具や位置合わせ作業により、切削工程間の待機時間が増加します。これにより、単位コストが上昇し、作業員のミスが発生する可能性が高まります。
航空宇宙分野における5軸CNC加工の技術的利点
同時5軸動作は、部品の製造方法を変革します。回転動作と直線動作を1つのセットアップで同時に実行できるのです。
単一セットアップでの高精度および公差管理
治具の交換回数を減らすことで、複雑な形状でも基準線を安定させることができます。
- 単一点データ整合性: 5軸航空宇宙部品加工 工具をX、Y、Z、A、B/C軸に同時に位置合わせします。これにより、多面体の部品を一度に加工でき、繰り返しセットアップすることによる誤差をなくすことができます。
- 優れた 表面仕上げ 品質:カッターは安定した角度で傾斜するため、切断全体を通して常に適切な角度でワークに接触します。これにより、Ra 0.8μmまでの仕上げ面が得られ、手作業による研磨が不要になります。
- 検査不良率の低減:安定した多軸パスにより、すべてのバッチで一貫性が保たれます。その結果、航空宇宙部品メーカーであれば、CMMによる検査で不合格となる部品の数が減少します。
切削ダイナミクスの最適化と工具寿命の延長
工具の向きを一定に保つことで、最適な切削速度を維持し、特殊な航空宇宙用合金にかかる応力を軽減します。
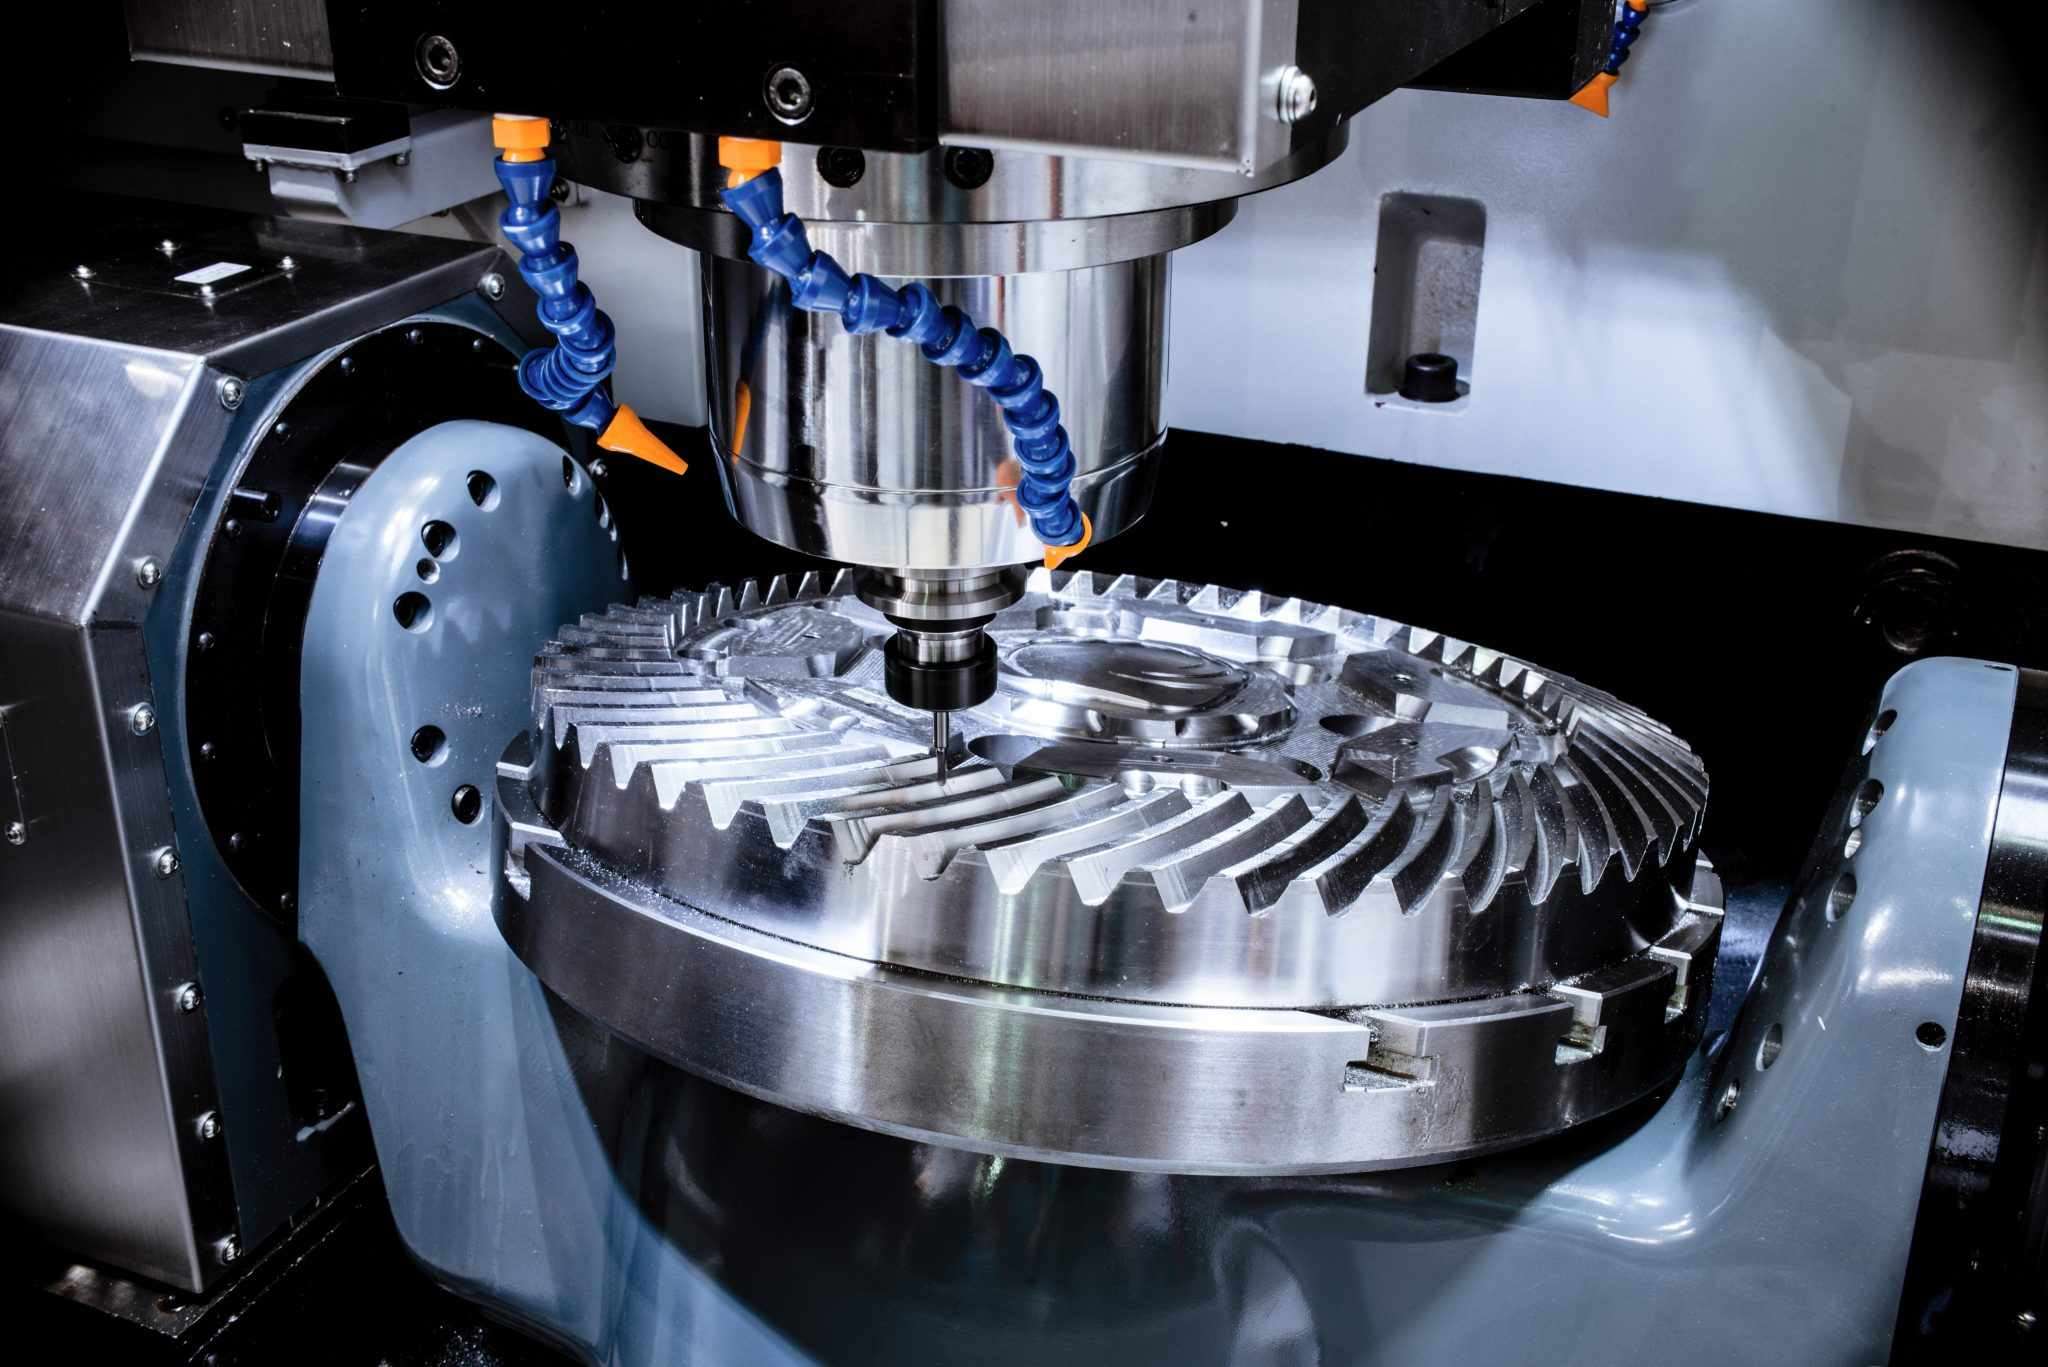
- 一定切削速度アライメント:有機表面に対してカッターを理想的な角度に配置することで、切削速度がゼロになるエンドミルの先端中央部での切削を防ぎ、航空宇宙CNC加工における工具寿命を延ばします。
- 剛性を高めるための短い切削工具:機械テーブルまたはスピンドルを傾けることで、工具ホルダが加工対象物に近づき、振動やたわみを最小限に抑える、より短く厚い切削工具を使用できるようになります。
- 最適化された切りくず排出:多軸配置により、深溝加工時に重力による切りくずの落下が促進され、切りくずの再切削や高価な原材料の表面の削り込みを防ぎます。
材料に関する考慮事項と工学的判断基準
調達に関する決定は、材料の加工性、コストのトレードオフ、およびバッチ生産量の閾値を評価することによって左右される。
先進航空宇宙合金の機械加工
耐熱超合金の機械加工には、精密な放熱と剛性の高い多軸工具経路が必要となる。
- チタン合金(Ti-6Al-4V)の熱制御:チタンは熱伝導率が低いため、切削刃に熱が集中します。チタンのCNC加工を5軸連続動作で行うことで、切削厚さを一定に保ち、冷却液の供給を安定させ、局所的な熱の蓄積を防ぎます。
- 高強度アルミニウム(7075-T6)による応力除去:精密な構造フレームでは、複雑な形状をCNC加工する際に部品の歪みを防ぐため、内部応力の解放を防ぐために材料除去率を制御する必要があります。
- ステンレス鋼およびニッケル超合金:インコネルおよび17-4PHステンレス鋼は、航空宇宙分野のCNC加工において加工硬化を軽減するために、高い機械剛性と安定した送り速度を必要とします。
B2B調達における意思決定の閾値:3軸加工 vs. 5軸加工 vs. プレス加工
正確なクロスオーバーポイントを特定することで、航空宇宙分野のCNC加工サプライヤーと連携する調達チームは、工具コストと単位生産時間のバランスを取ることができる。
- 機械加工とプレス加工のクロスオーバー:薄型構造ブラケットの場合、年間5,000個を超える生産量であれば、精密板金プレス加工がコスト効率に優れています。1,000個未満の生産量、または厚さが変化する形状(3.0mm以上)の部品の場合は、5軸CNC機械加工による航空宇宙産業向け加工では、初期費用(10,000~30,000米ドル)を抑え、納期を短縮できます。
- 3軸と5軸のクロスオーバー:部品設計で3つ以上の治具設定が必要な場合、または複合角度面(>15)がある場合◦5軸加工センターに切り替えることで、機械の稼働時間単価は高くなるものの、全体的な単位コストは削減される。
- 試作リードタイムの目安:5軸航空宇宙部品加工による迅速な試作では、機能的な金属部品を3~7日で納品できます。これは、カスタム鋳造金型の場合の4~6週間と比較して大幅に短縮されています。
実績のあるOEM製造能力と事例紹介
実際の運用には、経験豊富な5軸加工メーカーによる、検証済みの機器性能、厳格な品質管理、および拡張可能なOEM生産能力が不可欠です。
精密OEM事例研究:軽量UAV構造フレーム
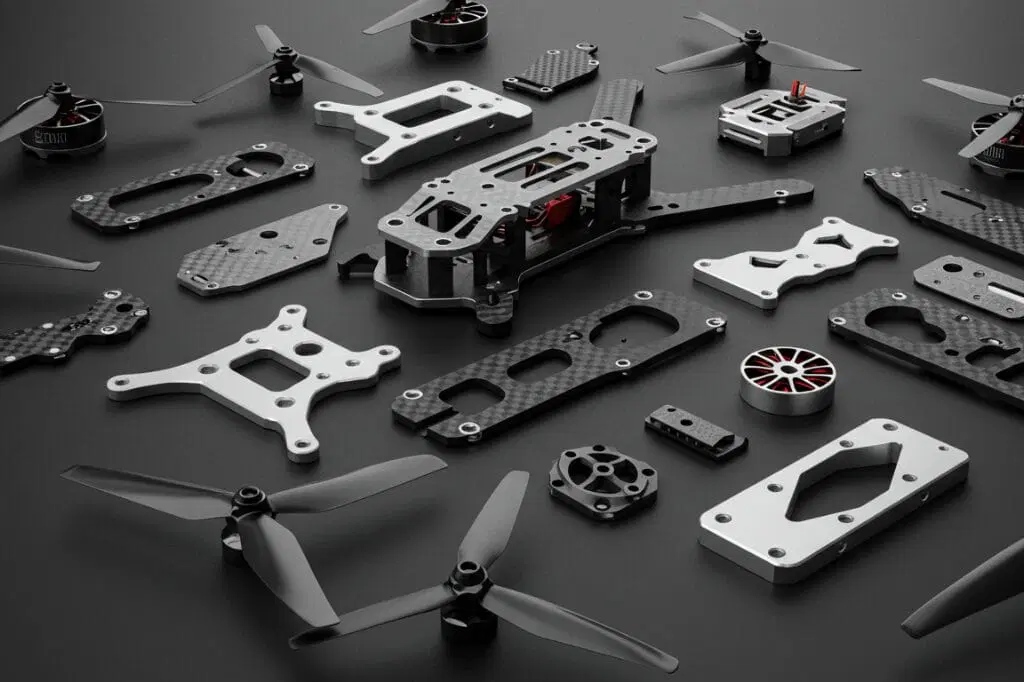
実際の UAVコンポーネント この事例は、多軸戦略が重量と公差に関する課題をどのように解決するかを示している。
- プロジェクトの背景:あるヨーロッパの商用ドローンメーカーは、複雑な内部取り付け面と薄い構造リブを備えた、一体型のアルミニウム(7075-T6)製中央シャーシを必要としていた。
- 当初の課題:従来の3軸フライス加工では、5つの異なる治具設定が必要となり、その結果、累積的なばらつきが大きく(±0.3 mm)、バッチ生産全体で許容できない肉厚のばらつきが生じていた。
- エンジニアリングソリューション:信頼できる航空宇宙機械加工のOEMプロバイダーであるRejin CNCは、カスタム真空クランプ治具を備えた高精度5軸加工装置を使用して製造戦略を再設計しました。
- 測定結果:精密航空宇宙部品において、加工サイクル時間が部品1個あたり120分から45分に短縮され、±0.08mmという厳しい公差が常に維持され、肉厚が薄く均一になったことで単位重量が18%減少しました。
Rejin CNCの調達および製造基準
世界のバイヤーは、これらの生産量データに基づいて、注文規模と工場の生産量を調整することができます。
- 最新鋭の設備群:当工場では、100台以上のハイエンドCNCマシニングセンターを稼働させています。これには、±0.01mmの精度を誇るDMG MORI社製およびMazak社製の多軸モデルが含まれます。
- 品質認証:当工場はISO 9001:2015およびIATF 16949規格に適合しています。これにより、すべての航空宇宙機械加工部品について、完全なバッチ追跡と材料証明書が提供されます。
- 生産能力と柔軟性:毎月15万個以上の精密部品を生産。注文は1~5個の試作品から、月間1万個以上の量産まで幅広く対応可能です。
航空宇宙部品の戦略的調達
航空宇宙分野のCNC加工において、信頼できるサプライヤーを選定するには、技術力、品質管理システム、生産の柔軟性を評価する必要があります。5軸同時CNC加工機を活用することで、エンジニアと調達チームは設計の限界を押し広げつつ、生産リスク全体を低減することができます。
Rejin CNCは、認定された精密CNC加工会社であり、航空宇宙部品専門メーカーとして、初期の製造性設計(DFM)分析から本格的な量産まで、エンドツーエンドのOEM航空宇宙加工ソリューションを提供しています。
高精度航空宇宙部品の最適化をお考えですか?
- Phone: +86 13790500374
- Email: info@rejincnc.com
FAQ
Q:3+2位置決めと同時5軸CNC加工の主な技術的な違いは何ですか?
A:3+2位置決めでは、2つの回転軸を一定の角度に保持します。その後、3つの直線軸が切削加工を行います。同時5軸CNC加工による航空宇宙加工では、5つの軸すべてが同時に動きます。この動作により、連続的な有機曲線、インペラ、複雑な航空宇宙表面など、複雑な形状の加工が可能になります。
Q:5軸加工は、少量生産の航空宇宙関連製品のコスト効率をどのように向上させるのでしょうか?
A:航空宇宙分野の機械加工部品は、1回の段取りで完成します。5軸加工により、特注治具の設計コストが削減されます。また、工程間の待機時間も短縮されます。同時に、治具の再調整や位置ずれによる不良品の発生も削減されます。
Q:5軸CNCフライス加工に最適な航空宇宙用合金はどれですか?
A:5軸CNCフライス加工は、Ti-6Al-4VチタンのCNC加工に最適です。7075-T6や6061-T6などの高強度アルミニウム合金も良好な結果が得られます。17-4PHや316Lなどのステンレス鋼も加工に適しています。インコネルなどのニッケル基超合金も一般的な選択肢です。
Q:特注精密部品の納期と最小注文数量はどのくらいでしょうか?
A:試作品の納期は通常3~7日です。量産ロットの納期は、必要な数量によって異なります。Rejin CNCは、機動性に優れた5軸加工機メーカーとして、1台からの試作品注文を受け付けています。また、月間1万台を超える安定生産にも対応しています。


 彼らはいた









