
Inżynierowie lotnictwa i kosmonautyki dążą obecnie do zmniejszenia zużycia paliwa, zwiększenia ładowności i uzyskania bardziej wytrzymałych konstrukcji. To wymusza bardziej skomplikowane kształty projektów części. Kadłuby samolotów często charakteryzują się płynnymi krzywiznami, głębokimi wnękami, cienkimi przekrojami i warstwowymi zagięciami. Te cechy pozwalają na redukcję masy przy jednoczesnym zachowaniu wytrzymałości. Produkcja takich części wymaga maszyn o wąskich tolerancjach dla twardych metali. Technologia 5-osiowej obróbki CNC w lotnictwie i kosmonautyce stała się ostatecznym standardem w produkcji kluczowych komponentów obrabianych mechanicznie. Jako wiodąca firma oferująca precyzyjną obróbkę CNC, Rejin CNC wykorzystuje zaawansowane strategie obróbki CNC stosowane w lotnictwie, aby sprostać surowym standardom branżowym.
Ewolucja inżynierii lotniczej i wyzwania produkcyjne
Inżynierowie lotnictwa i kosmonautyki poszukują obecnie znacznie lżejszych części, które nadal wytrzymują obciążenia. Standardowa obróbka często nie sprawdza się w przypadku obróbki złożonej geometrii.
Złożoność geometryczna w nowoczesnych konstrukcjach lotniczych
Zmiana z wielu połączonych ze sobą elementów na pojedyncze bryły pokazuje, gdzie starsze metody zawodzą.
- Monolityczna integracja konstrukcji: Jednoczęściowe części zastępują zespoły mocowane spawami lub nitami. Pozwala to obniżyć wagę i wyeliminować słabe punkty w precyzyjnych częściach lotniczych.
- Złożone krzywizny i cienkościenne elementy: Elementy takie jak łopatki turbin, wirniki i żebra bezzałogowych statków powietrznych (UAV) mają gładkie krzywizny i ścianki o grubości poniżej 1,5 mm. Wymagają one stabilnego kontaktu narzędzia z powierzchnią, aby uniknąć wibracji podczas obróbki CNC złożonych geometrii.
- Zintegrowane wewnętrzne kanały płynu: Zaawansowane obudowy chłodzące i kolektory hydrauliczne zawierają wewnętrzne kanały ustawione pod nietypowymi kątami. Wymagają one dostępu narzędzi z kilku kierunków jednocześnie w 5-osiowym centrum obróbczym.
Ograniczenia tradycyjnego frezowania 3-osiowego i 4-osiowego
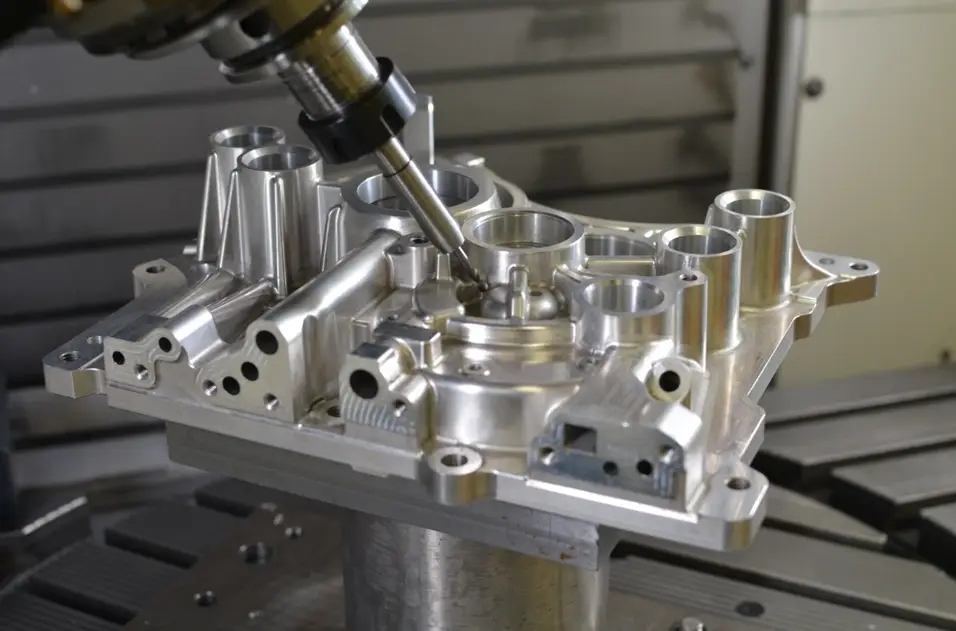
W obróbce 3-osiowej powtarzające się ustawienia często powodują niewielkie błędy. Utrudnia to utrzymanie ścisłych tolerancji w przypadku komponentów o wysokiej precyzji.
- Kumulatywne błędy mocowania: Element wielostronny wymaga od 4 do 6 ręcznych ruchów na frezarce 3-osiowej. Każda nowa pozycja nieznacznie przesuwa punkty odniesienia, przez co utrzymanie tolerancji ±0,01 mm w precyzyjnych częściach lotniczych pozostaje niespójne.
- Nadmierny wysięg narzędzia: Głębokie wgłębienia lub podcięcia wymagają długich, smukłych frezów. Narzędzia te wyginają się i drgają bardziej, co powoduje gorsze wykończenie powierzchni.
- Wydłużony czas realizacji produkcji: Dodatkowe oprzyrządowanie i ustawienia wydłużają przestoje między cięciami. To podnosi koszt jednostkowy i zwiększa ryzyko błędów operatora.
Zalety techniczne obróbki CNC 5-osiowej w przemyśle lotniczym
Jednoczesny ruch 5-osiowy zmienia sposób produkcji części. Łączy ruch obrotowy i ruchy proste w jednym ustawieniu.
Kontrola precyzji i tolerancji w jednym ustawieniu
Mniejsza liczba zmian osprzętu pozwala zachować stabilność linii odniesienia w przypadku złożonych kształtów.
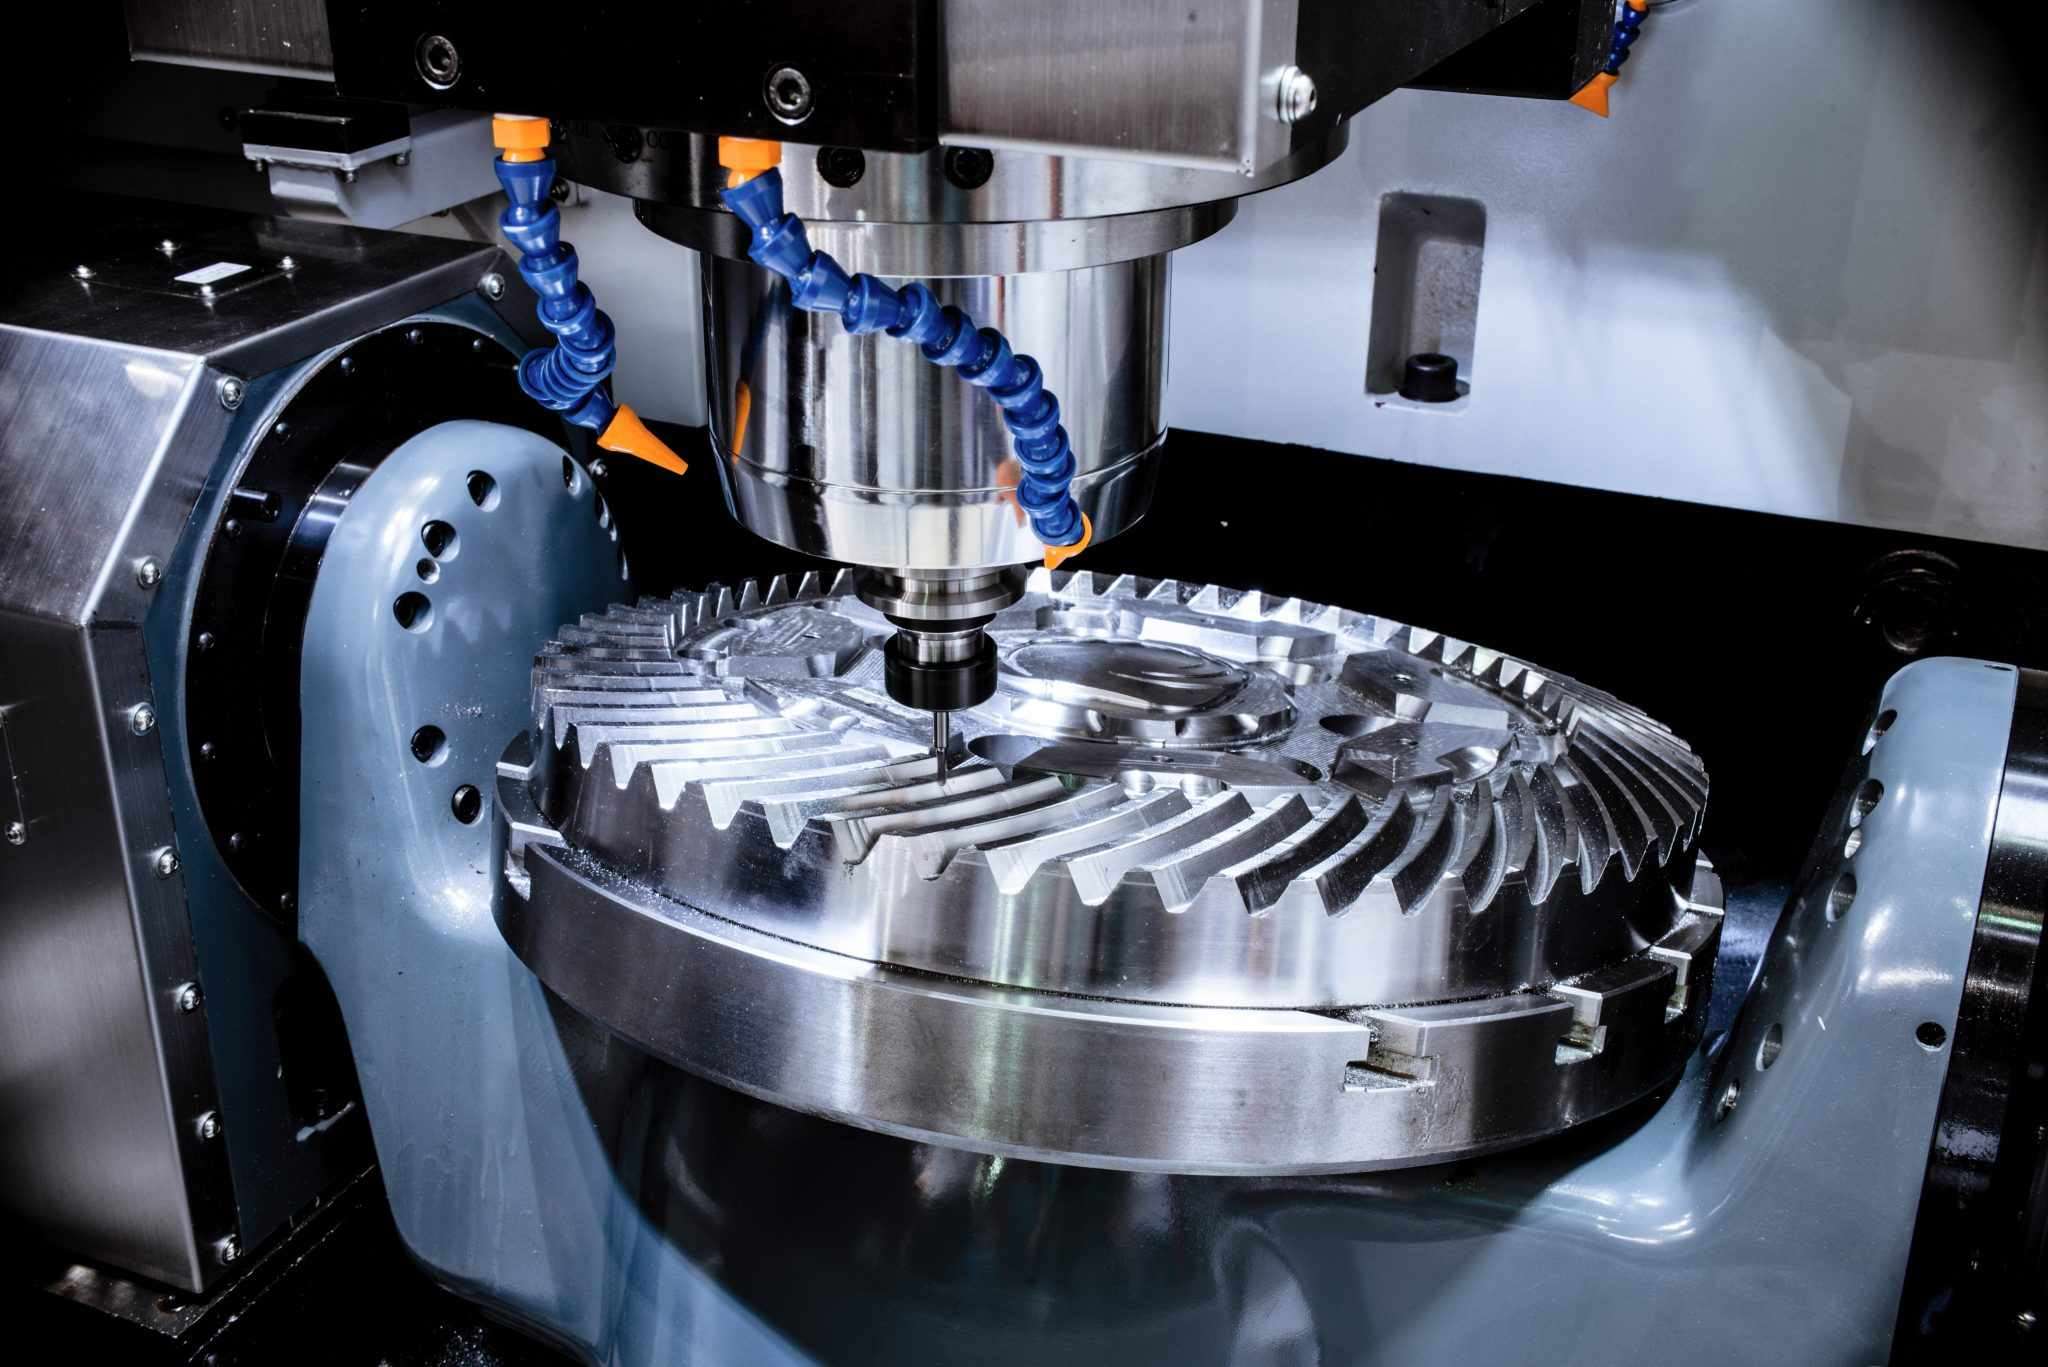
- Integralność pojedynczego punktu odniesienia: Obróbka części lotniczych w 5 osiach ustawia narzędzie na osiach X, Y, Z, A i B/C jednocześnie. Pozwala to na jednoczesne wykończenie części wielostronnych i eliminuje błędy wynikające z powtarzających się ustawień.
- Znakomity Wykończenie powierzchni Jakość: Frez pochyla się równomiernie, dzięki czemu styka się z elementem pod kątem prostym na całej długości cięcia. Pozwala to uzyskać wykończenie o chropowatości do Ra 0,8 μm i eliminuje konieczność ręcznego polerowania.
- Niższy wskaźnik braków z kontroli: Stałe ścieżki wieloosiowe zapewniają spójność każdej partii. W rezultacie, mniej części nie przechodzi kontroli na współrzędnościowej maszynie pomiarowej (CMM) u dowolnego producenta części lotniczych.
Zoptymalizowana dynamika cięcia i trwałość narzędzia
Ciągła orientacja narzędzia pozwala na utrzymanie optymalnej prędkości skrawania i redukuje naprężenia w specjalistycznych stopach stosowanych w przemyśle lotniczym.
- Stała prędkość skrawania: Ustawienie frezu pod idealnym kątem względem powierzchni organicznych zapobiega skrawaniu w środkowej części frezu walcowo-czołowego, gdzie prędkość skrawania spada do zera, wydłużając żywotność narzędzia podczas obróbki CNC w przemyśle lotniczym.
- Krótsze narzędzia skrawające zapewniające większą sztywność: Pochylenie stołu maszyny lub wrzeciona powoduje przybliżenie uchwytu narzędzia do obrabianego przedmiotu, co pozwala na stosowanie krótszych, grubszych frezów, które minimalizują wibracje i ugięcia.
- Zoptymalizowane odprowadzanie wiórów: Wieloosiowa orientacja pozwala na wspomagany grawitacją opadanie wiórów podczas frezowania głębokich kieszeni, zapobiegając ponownemu przecinaniu wiórów i powstawaniu wyżłobień na powierzchni drogich surowców.
Rozważania dotyczące materiałów i progi decyzji inżynieryjnych
Decyzje o wyborze dostawców zależą od oceny obrabialności materiału, kompromisów w zakresie kosztów i progów wielkości partii.
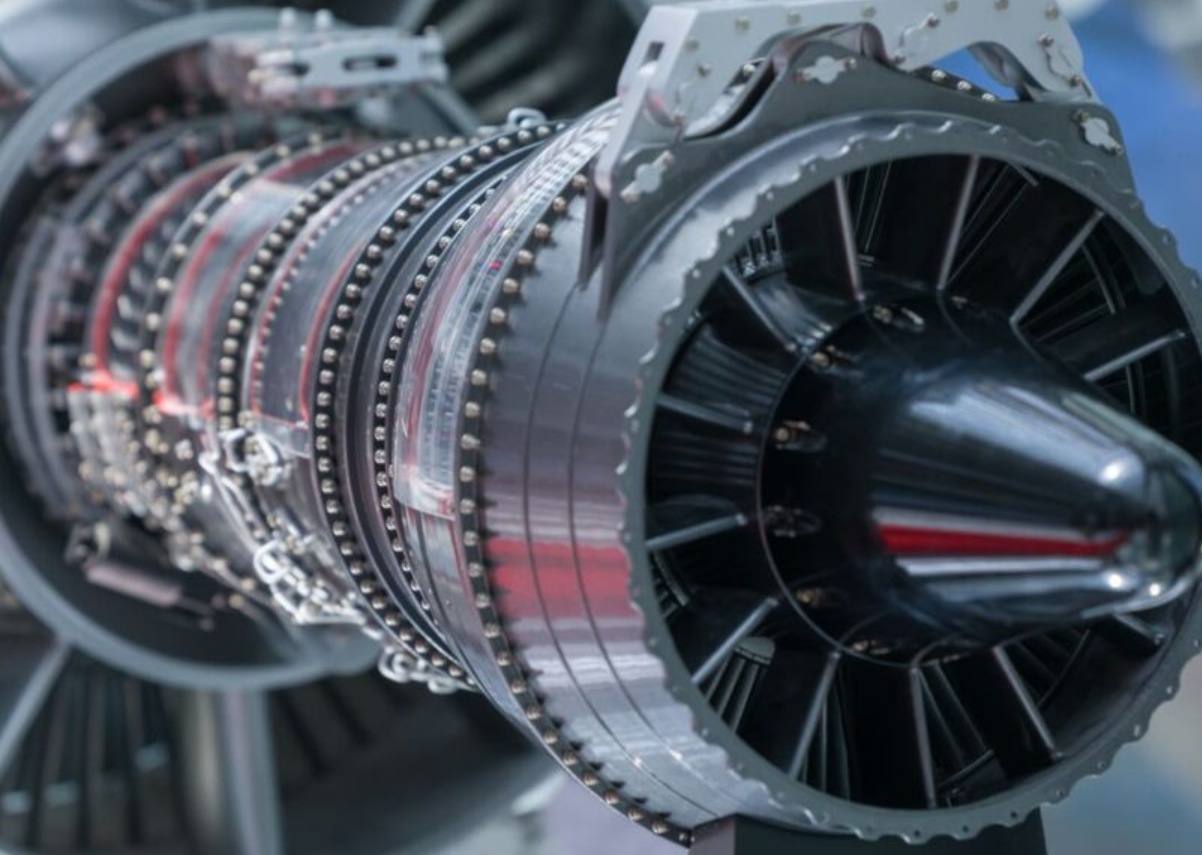
Obróbka mechaniczna zaawansowanych stopów lotniczych
Obróbka stopów żaroodpornych wymaga precyzyjnego odprowadzania ciepła i sztywnych, wieloosiowych ścieżek narzędzi.
- Kontrola termiczna stopu tytanu (Ti-6Al-4V): Niska przewodność cieplna tytanu koncentruje ciepło na krawędzi skrawającej. Obróbka tytanu metodą CNC z wykorzystaniem ciągłego ruchu 5-osiowego zapewnia stałą grubość wióra i równomierne dostarczanie chłodziwa, zapobiegając lokalnemu gromadzeniu się ciepła.
- Wysoka wytrzymałość aluminium (7075-T6) Odciążenie: Precyzyjne ramy konstrukcyjne wymagają kontrolowanej szybkości usuwania materiału, aby zapobiec uwalnianiu naprężeń wewnętrznych, co pozwala uniknąć odkształceń części podczas obróbki CNC złożonych geometrii.
- Stal nierdzewna i superstopy niklu: Inconel i stal nierdzewna 17-4PH wymagają dużej sztywności maszyny i stabilnych prędkości posuwu, aby ograniczyć utwardzanie podczas obróbki CNC w przemyśle lotniczym.
Progi decyzyjne w zakupach B2B: 3-osiowe vs. 5-osiowe vs. tłoczenie
Określenie dokładnych punktów przecięcia pomaga zespołom ds. zaopatrzenia współpracującym z dostawcą maszyn CNC do obróbki lotniczej zrównoważyć koszty narzędzi z czasem produkcji jednostkowej.
- Porównanie obróbki skrawaniem i tłoczenia: W przypadku cienkich wsporników konstrukcyjnych precyzyjne tłoczenie blachy zapewnia opłacalność przy wolumenach przekraczających 5000 sztuk rocznie. W przypadku ilości poniżej 1000 sztuk lub części wymagających profili o zmiennej grubości (>3,0 mm), obróbka CNC 5-osiowa w przemyśle lotniczym pozwala uniknąć początkowych kosztów twardych narzędzi (10 000–30 000 USD) i zapewnia szybszy czas realizacji.
- Krzyżowanie 3-osiowe i 5-osiowe: Jeżeli projekt części wymaga więcej niż 3 konfiguracji uchwytów lub ma złożone kąty powierzchni (>15◦), przejście na centrum obróbcze 5-osiowe pozwala na obniżenie całkowitych kosztów jednostkowych, pomimo wyższych stawek godzinowych za maszynę.
- Terminy realizacji prototypów: Szybkie prototypowanie z wykorzystaniem obróbki 5-osiowej części lotniczych pozwala na uzyskanie funkcjonalnych elementów metalowych w ciągu 3–7 dni, podczas gdy w przypadku niestandardowych odlewów czas ten wynosi od 4 do 6 tygodni.
Sprawdzone możliwości produkcyjne OEM i spostrzeżenia dotyczące konkretnych przypadków
Realizacja w warunkach rzeczywistych wymaga zweryfikowanych możliwości sprzętu, rygorystycznego zarządzania jakością i skalowalnych możliwości OEM od doświadczonego producenta urządzeń do obróbki 5-osiowej.
Studium przypadku Precision OEM: Lekka rama konstrukcyjna bezzałogowego statku powietrznego
Badanie rzeczywistego Komponent UAV zamówienie pokazuje, w jaki sposób strategie wieloosiowe rozwiązują problemy związane z wagą i tolerancją.
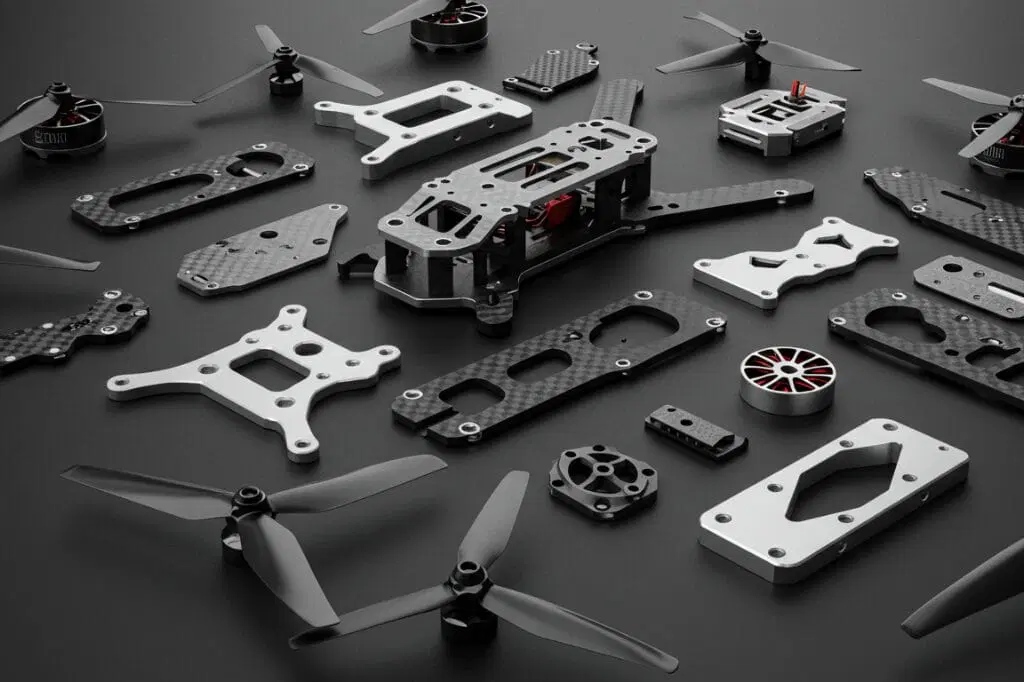
- Kontekst projektu: Europejski producent komercyjnych dronów potrzebował zintegrowanego centralnego podwozia aluminiowego (7075-T6) ze złożonymi wewnętrznymi powierzchniami montażowymi i cienkimi żebrami konstrukcyjnymi.
- Początkowe wyzwanie: Tradycyjne frezowanie 3-osiowe wymagało 5 oddzielnych konfiguracji uchwytów, co skutkowało dużą skumulowaną zmiennością (±0,3 mm) i niedopuszczalną zmiennością grubości ścianek w całej produkcji seryjnej.
- Rozwiązanie inżynieryjne: Rejin CNC, zaufany dostawca OEM w zakresie obróbki skrawaniem dla przemysłu lotniczego, zaprojektował na nowo strategię produkcji, wykorzystując precyzyjną maszynę 5-osiową z niestandardowymi uchwytami do mocowania próżniowego.
- Zmierzone wyniki: Czas cyklu obróbki skrócił się ze 120 minut do 45 minut na część, tolerancje były utrzymywane na poziomie ±0,08 mm, a masa jednostkowa spadła o 18% ze względu na cieńsze, jednolite profile ścianek tych precyzyjnych części lotniczych.
Podstawy zaopatrzenia i produkcji Rejin CNC
Dzięki tym liczbom produkcyjnym globalni nabywcy mogą dopasować wielkość swoich zamówień do wielkości produkcji fabrycznej.
- Zaawansowany park maszynowy: W warsztacie pracuje ponad 100 zaawansowanych centrów obróbczych CNC. Wśród nich znajdują się modele wieloosiowe firm DMG MORI i Mazak, osiągające dokładność obróbki ±0,01 mm.
- Certyfikaty jakości: Zakład spełnia normy ISO 9001:2015 i IATF 16949. Zapewnia to pełne śledzenie partii oraz certyfikaty materiałowe dla wszystkich obrabianych mechanicznie komponentów lotniczych.
- Zdolność produkcyjna i elastyczność: Produkcja przekracza 150 000 precyzyjnych części miesięcznie. Zamówienia wahają się od partii prototypów od 1 do 5 sztuk do miesięcznych serii powyżej 10 000 sztuk.
Strategiczne zaopatrzenie w komponenty lotnicze
Wybór wykwalifikowanego dostawcy maszyn do obróbki CNC dla przemysłu lotniczego wymaga oceny możliwości technicznych, systemów zarządzania jakością oraz elastyczności produkcji. Wykorzystując symultaniczne 5-osiowe systemy obróbki CNC dla przemysłu lotniczego, inżynierowie i zespoły ds. zaopatrzenia mogą przekraczać granice projektowania, jednocześnie zmniejszając ogólne ryzyko produkcyjne.
Jako certyfikowana firma zajmująca się precyzyjną obróbką CNC i wyspecjalizowany producent części lotniczych, Rejin CNC zapewnia kompleksowe rozwiązania w zakresie obróbki OEM części lotniczych — od początkowej analizy projektu pod kątem możliwości produkcji (DFM) po pełnoskalową produkcję seryjną.
Chcesz zoptymalizować swoje precyzyjne komponenty lotnicze?
- Phone: +86 13790500374
- Email: info@rejincnc.com
Często zadawane pytania
P: Jaka jest podstawowa różnica techniczna pomiędzy pozycjonowaniem 3+2 a jednoczesną obróbką CNC 5-osiową?
A: Pozycjonowanie 3+2 utrzymuje dwie osie obrotowe pod jednym, stałym kątem. Trzy osie liniowe wykonują następnie cięcie. Jednoczesna obróbka 5-osiowa CNC w przemyśle lotniczym i kosmicznym umożliwia jednoczesne poruszanie wszystkimi pięcioma osiami. Ten ruch obsługuje obróbkę złożonej geometrii, takiej jak ciągłe krzywe organiczne, wirniki i złożone powierzchnie lotnicze.
P: W jaki sposób obróbka 5-osiowa poprawia efektywność kosztową w przypadku zamówień niskoseryjnych w branży lotniczej?
A: Komponenty obrabiane mechanicznie dla przemysłu lotniczego są gotowe do użycia w jednym ustawieniu. Obróbka 5-osiowa eliminuje koszty projektowania niestandardowych oprzyrządowań. Skraca również przestoje między operacjami. Jednocześnie redukuje ilość odpadów powstających w wyniku wielokrotnych poprawek i niewspółosiowości.
P: Które stopy stosowane w lotnictwie najlepiej nadają się do frezowania CNC 5-osiowego?
A: 5-osiowe frezowanie CNC dobrze współpracuje z obróbką CNC tytanu Ti-6Al-4V. Wysokowytrzymałe gatunki aluminium, takie jak 7075-T6 i 6061-T6, również dobrze się sprawdzają. Do tego procesu nadają się gatunki stali nierdzewnej, takie jak 17-4PH i 316L. Superstopy na bazie niklu, takie jak Inconel, uzupełniają popularne opcje.
P: Jakiego czasu realizacji zamówienia i minimalnej ilości zamówienia mogą spodziewać się kupujący w przypadku niestandardowych, precyzyjnych części?
A: Czas realizacji prototypu zazwyczaj wynosi od 3 do 7 dni. Pełne partie produkcyjne zależą od wymaganej wielkości. Jako elastyczny producent obrabiarek 5-osiowych, Rejin CNC przyjmuje zamówienia na prototypy już od 1 sztuki. Firma obsługuje również stabilne miesięczne serie produkcyjne przekraczające 10 000 sztuk.


 Byli









