
Сегодня инженеры аэрокосмической отрасли стремятся к повышению топливной экономичности, увеличению полезной нагрузки и повышению прочности конструкций. Это приводит к созданию деталей более сложной формы. Каркасы самолетов часто включают плавные изгибы, глубокие полости, тонкие профили и многослойные изгибы. Эти особенности снижают вес, сохраняя при этом прочность. Изготовление таких деталей требует станков, обеспечивающих жесткие допуски при обработке твердые металлы. 5-осевая обработка на станках с ЧПУ в аэрокосмической отрасли стала определяющим стандартом для производства критически важных компонентов аэрокосмической техники. Будучи ведущей компанией в области прецизионной обработки на станках с ЧПУ, Rejin ЧПУ Для соответствия этим строгим отраслевым стандартам используются передовые методы обработки на станках с ЧПУ, применяемые в аэрокосмической отрасли.
Эволюция проблем аэрокосмической техники и производства.
Сегодня инженеры аэрокосмической отрасли стремятся создавать гораздо более легкие детали, которые при этом выдерживают нагрузки. Стандартные методы механической обработки часто не справляются с обработкой деталей сложной геометрии.
Геометрическая сложность в современных конструкциях летательных аппаратов
Переход от множества соединенных между собой деталей к цельным геометрическим фигурам наглядно демонстрирует недостатки старых методов.
- Монолитная конструкция: цельные детали заменяют узлы, скрепленные сваркой или заклепками. Это снижает вес и устраняет слабые места в прецизионных аэрокосмических деталях.
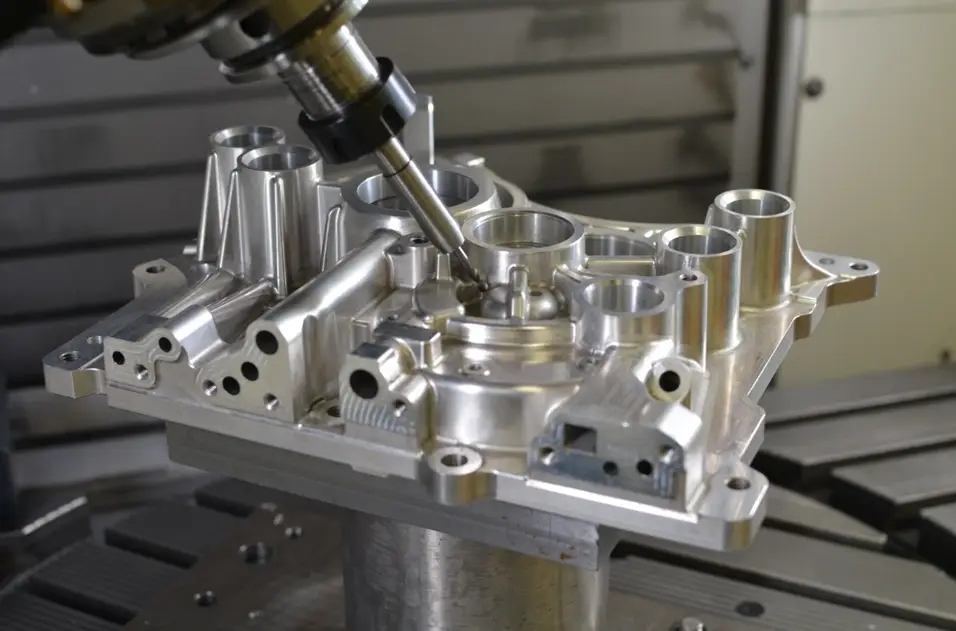
- Сложные кривизны и тонкостенные элементы: такие детали, как лопатки турбин, рабочие колеса и ребра БПЛА, имеют плавные изгибы и стенки толщиной менее 1,5 мм. Для предотвращения вибрации при обработке сложных геометрических форм на станках с ЧПУ необходим стабильный контакт инструмента с инструментом.
- Встроенные внутренние каналы для жидкости: В усовершенствованных корпусах систем охлаждения и гидравлических коллекторах имеются внутренние каналы, расположенные под необычными углами. Это требует одновременного доступа инструмента с нескольких сторон на 5-осевом обрабатывающем центре.
Ограничения традиционного 3-осевого и 4-осевого фрезерования
В трехкоординатной обработке многократные настройки часто приводят к накоплению небольших погрешностей. Это затрудняет соблюдение жестких допусков при изготовлении высокоточных компонентов.
- Накопительные погрешности крепления: для изготовления многогранной детали на 3-осевом фрезерном станке требуется от 4 до 6 ручных перемещений. Каждое новое положение немного смещает опорные точки, поэтому поддержание допусков ±0,01 мм для прецизионных деталей аэрокосмической отрасли остается непостоянным.
- Чрезмерный вылет инструмента: для обработки глубоких полостей или подрезанных поверхностей требуются длинные и тонкие фрезы. Такие инструменты сильнее изгибаются и вибрируют, что приводит к ухудшению качества поверхности.
- Увеличение времени выполнения производственного цикла: Дополнительные приспособления и выравнивания увеличивают время простоя между резками. Это повышает себестоимость единицы продукции и увеличивает вероятность ошибок оператора.
Технические преимущества 5-осевой обработки на станках с ЧПУ в аэрокосмической отрасли.
Одновременное перемещение по 5 осям меняет способ производства деталей. Оно объединяет вращение и прямолинейные перемещения в одной установке.
Точность и допуски за одну установку
Меньшее количество перестановок крепежных элементов позволяет сохранять стабильность базовых линий на сложных формах.
- Целостность одноточечной базовой системы: 5-осевая обработка деталей для аэрокосмической отрасли Одновременное выравнивание инструмента по осям X, Y, Z, A и B/C. Это позволяет обрабатывать многогранные детали за один раз и исключает ошибки, возникающие при повторных настройках.
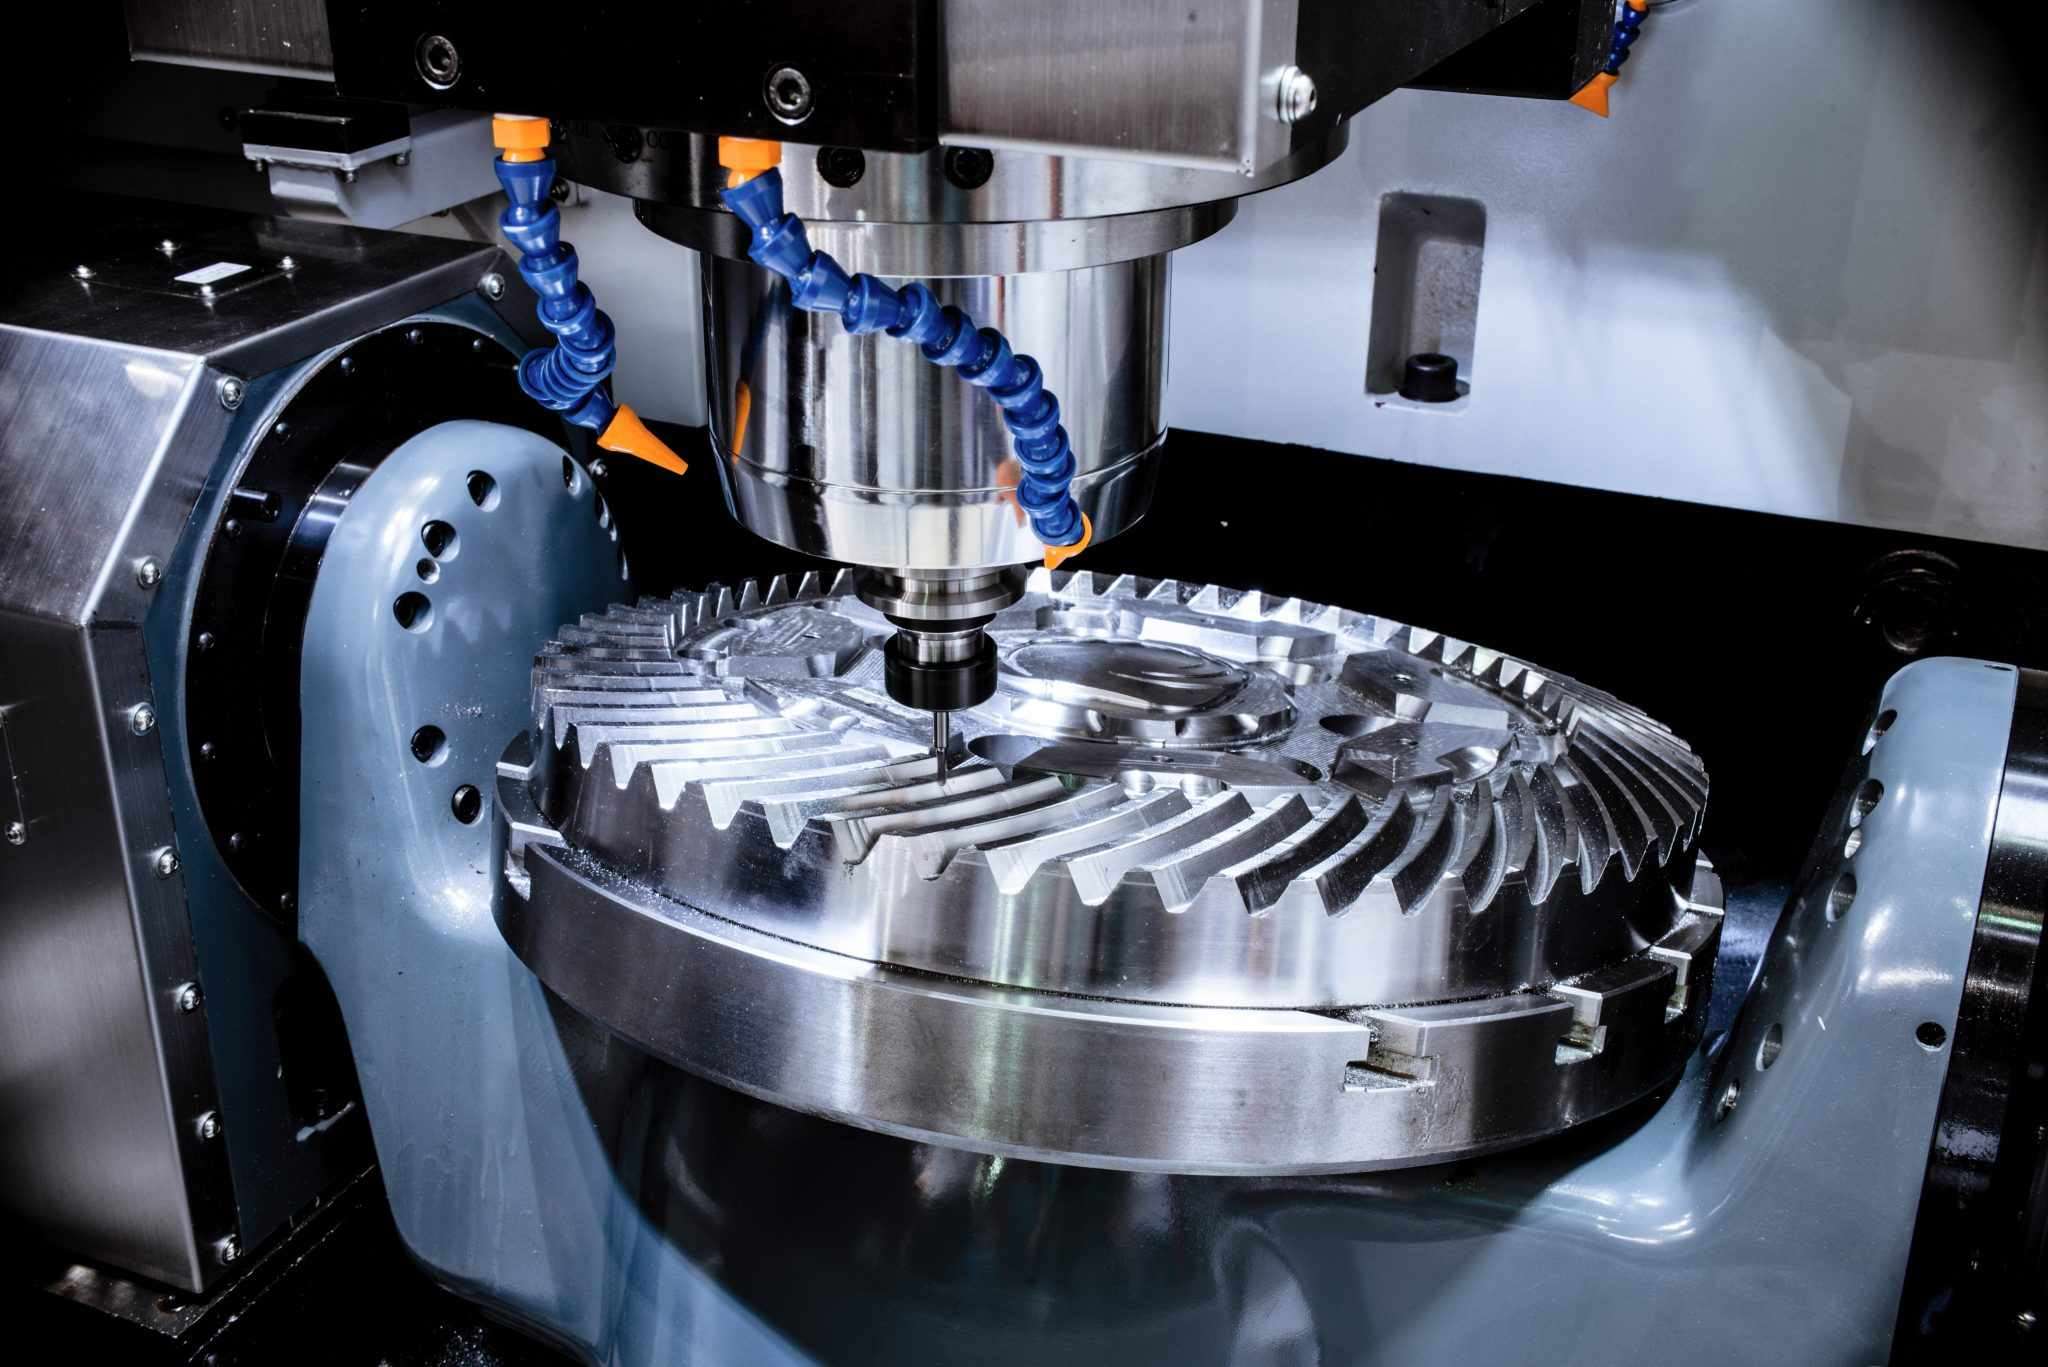
- Начальство Отделка поверхности Качество: Фреза плавно наклоняется, обеспечивая точное соприкосновение с деталью на протяжении всего процесса резки. Это позволяет получить чистоту поверхности до Ra 0,8 мкм и исключает необходимость ручной полировки.
- Снижение процента брака при контроле качества: стабильные многоосевые траектории обеспечивают единообразие каждой партии. В результате, на любом предприятии по производству аэрокосмических деталей снижается количество деталей, не прошедших проверку на координатно-измерительной машине.
Оптимизированная динамика резания и увеличенный срок службы инструмента.
Непрерывная ориентация инструмента обеспечивает оптимальную скорость резания и снижает нагрузку на специализированные аэрокосмические сплавы.
- Выравнивание с постоянной скоростью резания: позиционирование фрезы под идеальным углом относительно органических поверхностей предотвращает резание в центральной части концевой фрезы, где скорость резания падает до нуля, что продлевает срок службы инструмента при обработке на станках с ЧПУ в аэрокосмической отрасли.
- Использование более коротких режущих инструментов для повышения жесткости: наклон стола или шпинделя станка приближает держатель инструмента к обрабатываемой детали, что позволяет использовать более короткие и толстые фрезы, минимизирующие вибрацию и деформацию.
- Оптимизированное удаление стружки: многоосевая ориентация позволяет осуществлять отвод стружки под действием силы тяжести во время фрезерования глубоких карманов, предотвращая повторное срезание стружки и повреждение поверхности дорогостоящего сырья.
Материальные аспекты и пороговые значения для принятия инженерных решений.
Решения о выборе поставщика зависят от оценки обрабатываемости материала, компромиссов в отношении стоимости и пороговых значений объема партии.
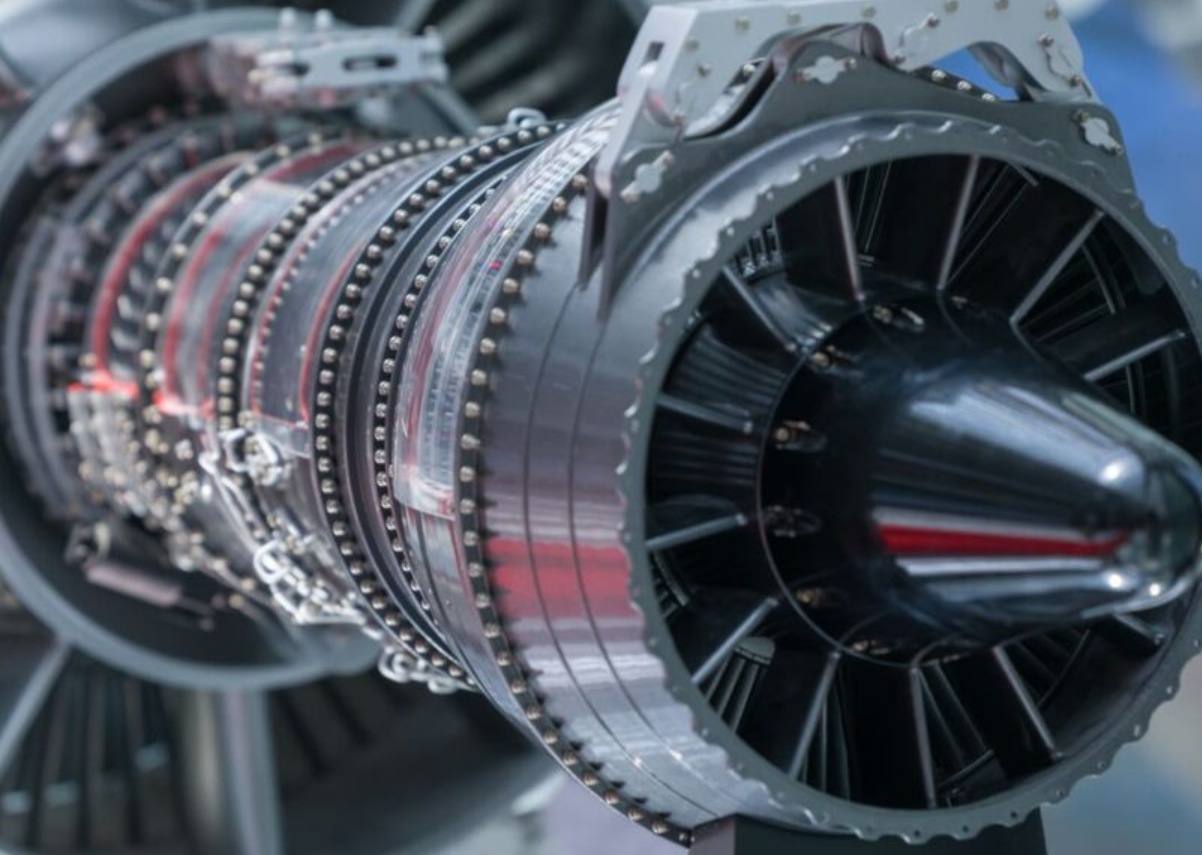
Обработка современных аэрокосмических сплавов
Обработка жаростойких суперсплавов требует точного отвода тепла и жестких многоосевых траекторий движения инструмента.
- Терморегулирование титанового сплава (Ti-6Al-4V): низкая теплопроводность титана концентрирует тепло на режущей кромке. Обработка титана на станках с ЧПУ с непрерывным 5-осевым перемещением обеспечивает постоянную толщину стружки и равномерную подачу охлаждающей жидкости, предотвращая локальное накопление тепла.
- Высокопрочный алюминий (7075-T6) для снятия внутренних напряжений: Для изготовления прецизионных несущих конструкций требуется контролируемая скорость удаления материала, чтобы предотвратить снятие внутренних напряжений и избежать деформации деталей при обработке сложных геометрических форм на станках с ЧПУ.
- Нержавеющая сталь и никелевые суперсплавы: для обработки на станках с ЧПУ в аэрокосмической отрасли требуются высокая жесткость и стабильная скорость подачи, что позволяет минимизировать упрочнение материала.
Пороговые значения для принятия решений в сфере закупок B2B: 3-осевая, 5-осевая и штамповка.
Точное определение точек пересечения помогает командам по закупкам, работающим с поставщиком оборудования для обработки на станках с ЧПУ в аэрокосмической отрасли, сбалансировать затраты на оснастку с временем производства единицы продукции.
- Пересечение механической обработки и штамповки: для тонких конструкционных кронштейнов прецизионная штамповка листового металла обеспечивает экономическую эффективность при объемах производства более 5000 единиц в год. Для объемов менее 1000 единиц или деталей, требующих профилей переменной толщины (>3,0 мм), 5-осевая обработка на станках с ЧПУ в аэрокосмической отрасли позволяет избежать первоначальных затрат на оснастку (10 000–30 000 долларов США) и обеспечивает более быструю обработку заказа.
- Пересечение 3-осевой и 5-осевой схем: Если конструкция детали требует более 3 вариантов крепления или имеет сложные угловые поверхности (>15°).◦Переход на 5-осевой обрабатывающий центр снижает общую себестоимость единицы продукции, несмотря на более высокую почасовую ставку станка.
- Пороговые значения сроков изготовления прототипов: Быстрое прототипирование с помощью 5-осевой обработки деталей для аэрокосмической отрасли позволяет изготавливать функциональные металлические компоненты за 3–7 дней, по сравнению с 4–6 неделями для литья под заказ.
Проверенные возможности OEM-производства и анализ конкретных примеров успешных проектов.
Для практического применения требуются проверенные возможности оборудования, строгий контроль качества и масштабируемые производственные мощности от опытного производителя 5-осевого оборудования.
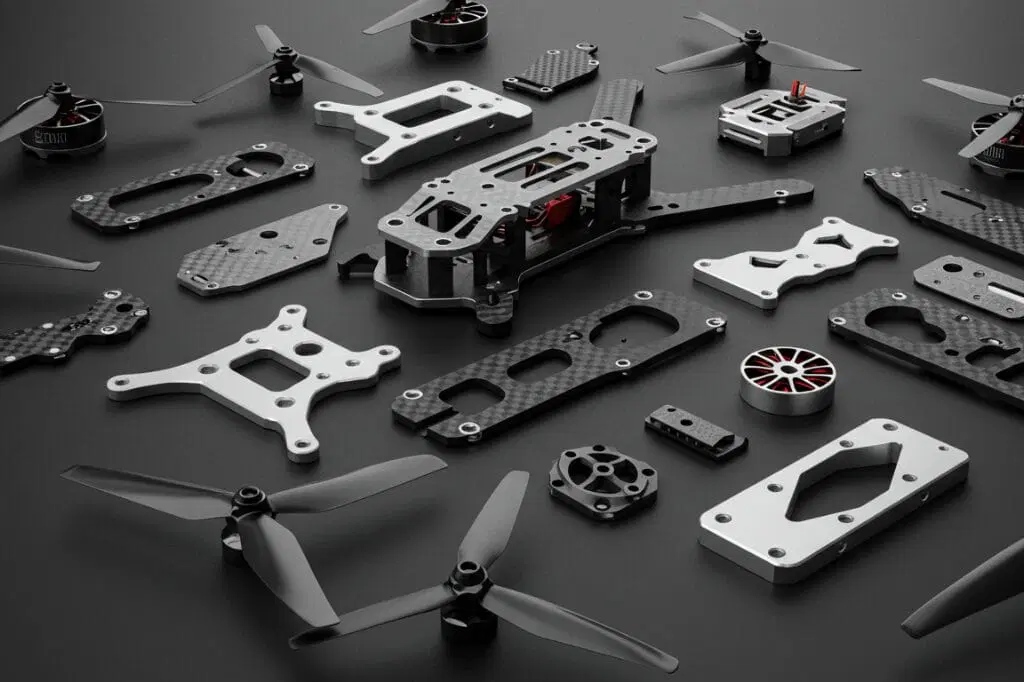
Пример успешного применения технологии Precision OEM: облегченная конструкция рамы для БПЛА.
Изучение реального компонент БПЛА В данном примере показано, как многоосевые стратегии позволяют решить проблемы, связанные с весом и переносимостью.
- Контекст проекта: Европейскому производителю коммерческих дронов требовалось интегрированное центральное шасси из алюминия (7075-T6) со сложными внутренними монтажными поверхностями и тонкими ребрами жесткости.
- Первоначальная проблема: Традиционное 3-осевое фрезерование требовало 5 отдельных настроек зажимных приспособлений, что приводило к высокой суммарной погрешности (±0,3 мм) и неприемлемому изменению толщины стенок в ходе серийного производства.
- Инженерное решение: Компания Rejin CNC, надежный поставщик оборудования для механической обработки в аэрокосмической отрасли, переработала стратегию производства, используя высокоточный 5-осевой станок с вакуумными зажимными приспособлениями, изготовленными на заказ.
- Измеренные результаты: время обработки детали сократилось со 120 минут до 45 минут, жесткие допуски стабильно поддерживались на уровне ±0,08 мм, а вес изделия снизился на 18% благодаря более тонким и однородным стенкам этих прецизионных деталей для аэрокосмической отрасли.
Базовый план закупок и производства станков с ЧПУ Rejin
Используя эти данные о производстве, покупатели по всему миру могут соотнести объемы своих заказов с объемом выпуска продукции завода.
- Современный парк оборудования: В цехе установлено более 100 высококлассных обрабатывающих центров с ЧПУ. В их число входят многоосевые модели от DMG MORI и Mazak, обеспечивающие точность ±0,01 мм.
- Сертификаты качества: Завод соответствует стандартам ISO 9001:2015 и IATF 16949. Это обеспечивает полный контроль за партиями продукции, а также наличие сертификатов на материалы для всех компонентов, обрабатываемых в аэрокосмической отрасли.
- Производственная мощность и гибкость: Ежемесячный объем производства превышает 150 000 прецизионных деталей. Заказы варьируются от опытных партий по 1–5 единиц до ежемесячных серий более 10 000 единиц.
Стратегические закупки компонентов для аэрокосмической отрасли
Выбор квалифицированного поставщика оборудования для обработки на станках с ЧПУ в аэрокосмической отрасли требует оценки технических возможностей, систем управления качеством и оперативности производства. Использование одновременной 5-осевой обработки на станках с ЧПУ в аэрокосмической отрасли позволяет инженерам и группам по закупкам расширять границы проектирования, одновременно снижая общие производственные риски.
Компания Rejin CNC, являясь сертифицированным предприятием по прецизионной обработке на станках с ЧПУ и специализированным производителем деталей для аэрокосмической отрасли, предоставляет комплексные решения по механической обработке деталей для OEM-производителей в аэрокосмической отрасли — от первоначального анализа технологичности производства (DFM) до полномасштабного серийного производства.
Готовы оптимизировать ваши высокоточные аэрокосмические компоненты?
- Phone: +86 13790500374
- Email: info@rejincnc.com
Часто задаваемые вопросы
В: В чем основное техническое различие между позиционированием по схеме 3+2 и одновременной 5-осевой обработкой на станках с ЧПУ?
A: Позиционирование 3+2 удерживает две вращательные оси под одним фиксированным углом. Затем три линейные оси осуществляют резку. Одновременная 5-осевая обработка на станках с ЧПУ в аэрокосмической отрасли перемещает все пять осей одновременно. Это движение позволяет обрабатывать сложные геометрические формы, такие как непрерывные органические кривые, рабочие колеса и сложные аэрокосмические поверхности.
В: Каким образом 5-осевая обработка повышает экономическую эффективность при выполнении мелкосерийных заказов в аэрокосмической отрасли?
А: Аэрокосмические детали обрабатываются за одну установку. 5-осевая обработка исключает затраты на разработку нестандартных приспособлений. Она также сокращает время простоя между операциями. В то же время она уменьшает количество брака, возникающего из-за многократной переналадки и смещения.
В: Какие аэрокосмические сплавы лучше всего подходят для 5-осевого фрезерования на станках с ЧПУ?
A: 5-осевое фрезерование на станках с ЧПУ хорошо подходит для обработки титана методом ЧПУ из сплава Ti-6Al-4V. Высокопрочные марки алюминия, такие как 7075-T6 и 6061-T6, также хорошо поддаются обработке. Нержавеющие стали, такие как 17-4PH и 316L, также подходят для этого процесса. Никелевые суперсплавы, такие как инконель, дополняют список распространенных вариантов.
В: Какие сроки выполнения заказа и минимальные объемы заказа следует ожидать покупателям для изготовления прецизионных деталей на заказ?
A: Сроки изготовления прототипов обычно составляют от 3 до 7 дней. Сроки серийного производства зависят от требуемого объема. Будучи гибким производителем 5-осевых станков, компания Rejin CNC принимает заказы на изготовление прототипов, начиная с 1 единицы. Компания также поддерживает стабильные ежемесячные производственные циклы, превышающие 10 000 единиц.


 Они были









