
Oggi gli ingegneri aerospaziali cercano una maggiore efficienza nei consumi di carburante, un carico utile più elevato e strutture più robuste. Questo spinge la progettazione dei componenti verso forme più complesse. Le strutture degli aeromobili spesso includono curve morbide, cavità profonde, sezioni sottili e piegature a strati. Queste caratteristiche riducono il peso mantenendo la resistenza. La realizzazione di tali componenti richiede macchine in grado di mantenere tolleranze ristrette su metalli resistenti. La tecnologia di lavorazione CNC a 5 assi per il settore aerospaziale si è affermata come lo standard definitivo per la produzione di componenti aerospaziali critici lavorati. In qualità di azienda leader nella lavorazione CNC di precisione, CNC di Rejin Utilizza strategie avanzate di lavorazione CNC aerospaziale per soddisfare questi severi standard di settore.
L'evoluzione dell'ingegneria aerospaziale e le sfide della produzione
Oggi gli ingegneri aerospaziali cercano componenti molto più leggeri che resistano comunque alle sollecitazioni. Le lavorazioni meccaniche standard spesso non sono in grado di gestire geometrie complesse.
Complessità geometrica nelle moderne strutture di volo
Il passaggio a forme solide uniche anziché a molti pezzi assemblati mostra dove i metodi più vecchi presentano delle lacune.
- Integrazione del design monolitico: i componenti monoblocco sostituiscono gli assemblaggi tenuti insieme da saldature o rivetti. Ciò riduce il peso ed elimina i punti deboli nei componenti aerospaziali di precisione.
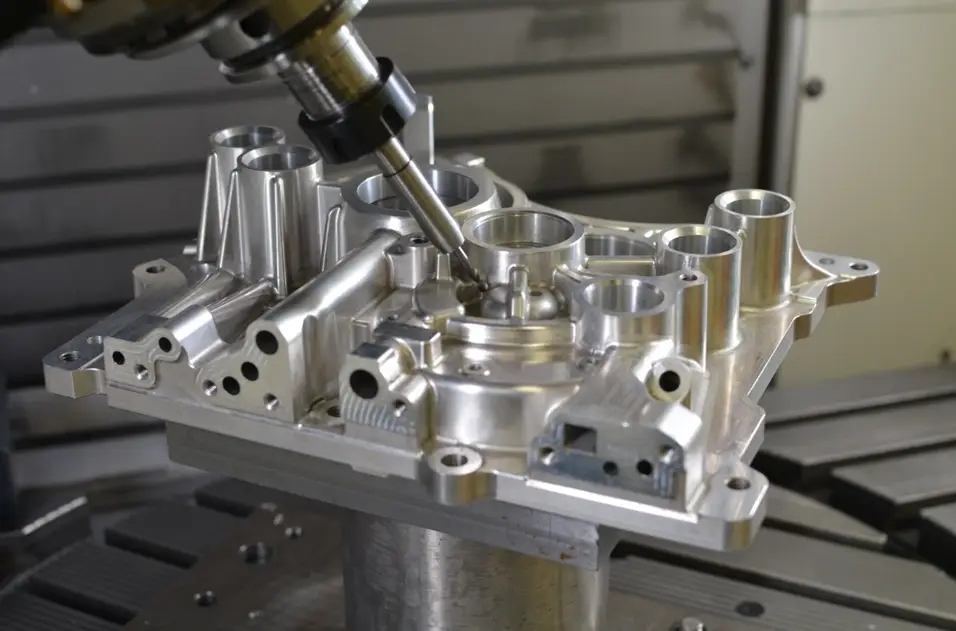
- Curve complesse e pareti sottili: componenti come pale di turbine, giranti e nervature di droni presentano curve lisce e pareti con spessore inferiore a 1,5 mm. Richiedono un contatto stabile con l'utensile per evitare vibrazioni durante la lavorazione CNC di geometrie complesse.
- Canali fluidici interni integrati: gli alloggiamenti di raffreddamento avanzati e i collettori idraulici contengono passaggi interni disposti ad angoli insoliti. Questi richiedono l'accesso degli utensili da più direzioni contemporaneamente su un centro di lavoro a 5 assi.
Limitazioni della fresatura tradizionale a 3 e 4 assi
Nella lavorazione a 3 assi, le ripetute operazioni di impostazione spesso accumulano piccoli errori. Ciò rende difficile mantenere tolleranze ristrette su componenti di alta precisione.
- Errori cumulativi di fissaggio: un pezzo con più lati richiede da 4 a 6 movimenti manuali su una fresatrice a 3 assi. Ogni nuova posizione sposta leggermente i punti di riferimento, pertanto il mantenimento di tolleranze di ±0,01 mm su componenti aerospaziali di precisione risulta incoerente.
- Sporgenza eccessiva dell'utensile: cavità profonde o superfici sottosquadre richiedono frese lunghe e sottili. Questi utensili si piegano e vibrano di più, con conseguente peggioramento della finitura superficiale.
- Tempi di produzione più lunghi: attrezzature e allineamenti aggiuntivi comportano tempi di inattività tra un taglio e l'altro. Ciò aumenta il costo unitario e la probabilità di errori da parte dell'operatore.
Vantaggi tecnici della lavorazione CNC a 5 assi nel settore aerospaziale
Il movimento simultaneo a 5 assi rivoluziona il modo in cui vengono prodotti i pezzi. Integra rotazione e movimenti rettilinei in un'unica configurazione.
Controllo di precisione e tolleranza in un'unica configurazione
Un minor numero di cambi di attrezzatura consente di mantenere stabili le linee di riferimento su forme complesse.
- Integrità del riferimento a punto singolo: Lavorazione di componenti aerospaziali a 5 assi Allinea l'utensile contemporaneamente sugli assi X, Y, Z, A e B/C. Questo permette di completare la lavorazione di pezzi con più lati in un'unica operazione, eliminando gli errori derivanti da ripetute regolazioni.
- Superiore Finitura superficiale Qualità: La fresa si inclina in modo costante, incontrando il pezzo con l'angolazione corretta durante tutto il taglio. Ciò consente di ottenere finiture fino a Ra 0,8 μm ed elimina la necessità di lucidatura manuale.
- Riduzione degli scarti di ispezione: i percorsi multiasse stabili mantengono ogni lotto uniforme. Di conseguenza, per qualsiasi produttore di componenti aerospaziali, si registra un minor numero di pezzi che non superano i controlli sulla macchina di misura a coordinate (CMM).
Dinamica di taglio ottimizzata e maggiore durata dell'utensile.
L'orientamento continuo dell'utensile mantiene una velocità di taglio ottimale e riduce le sollecitazioni sulle leghe aerospaziali speciali.
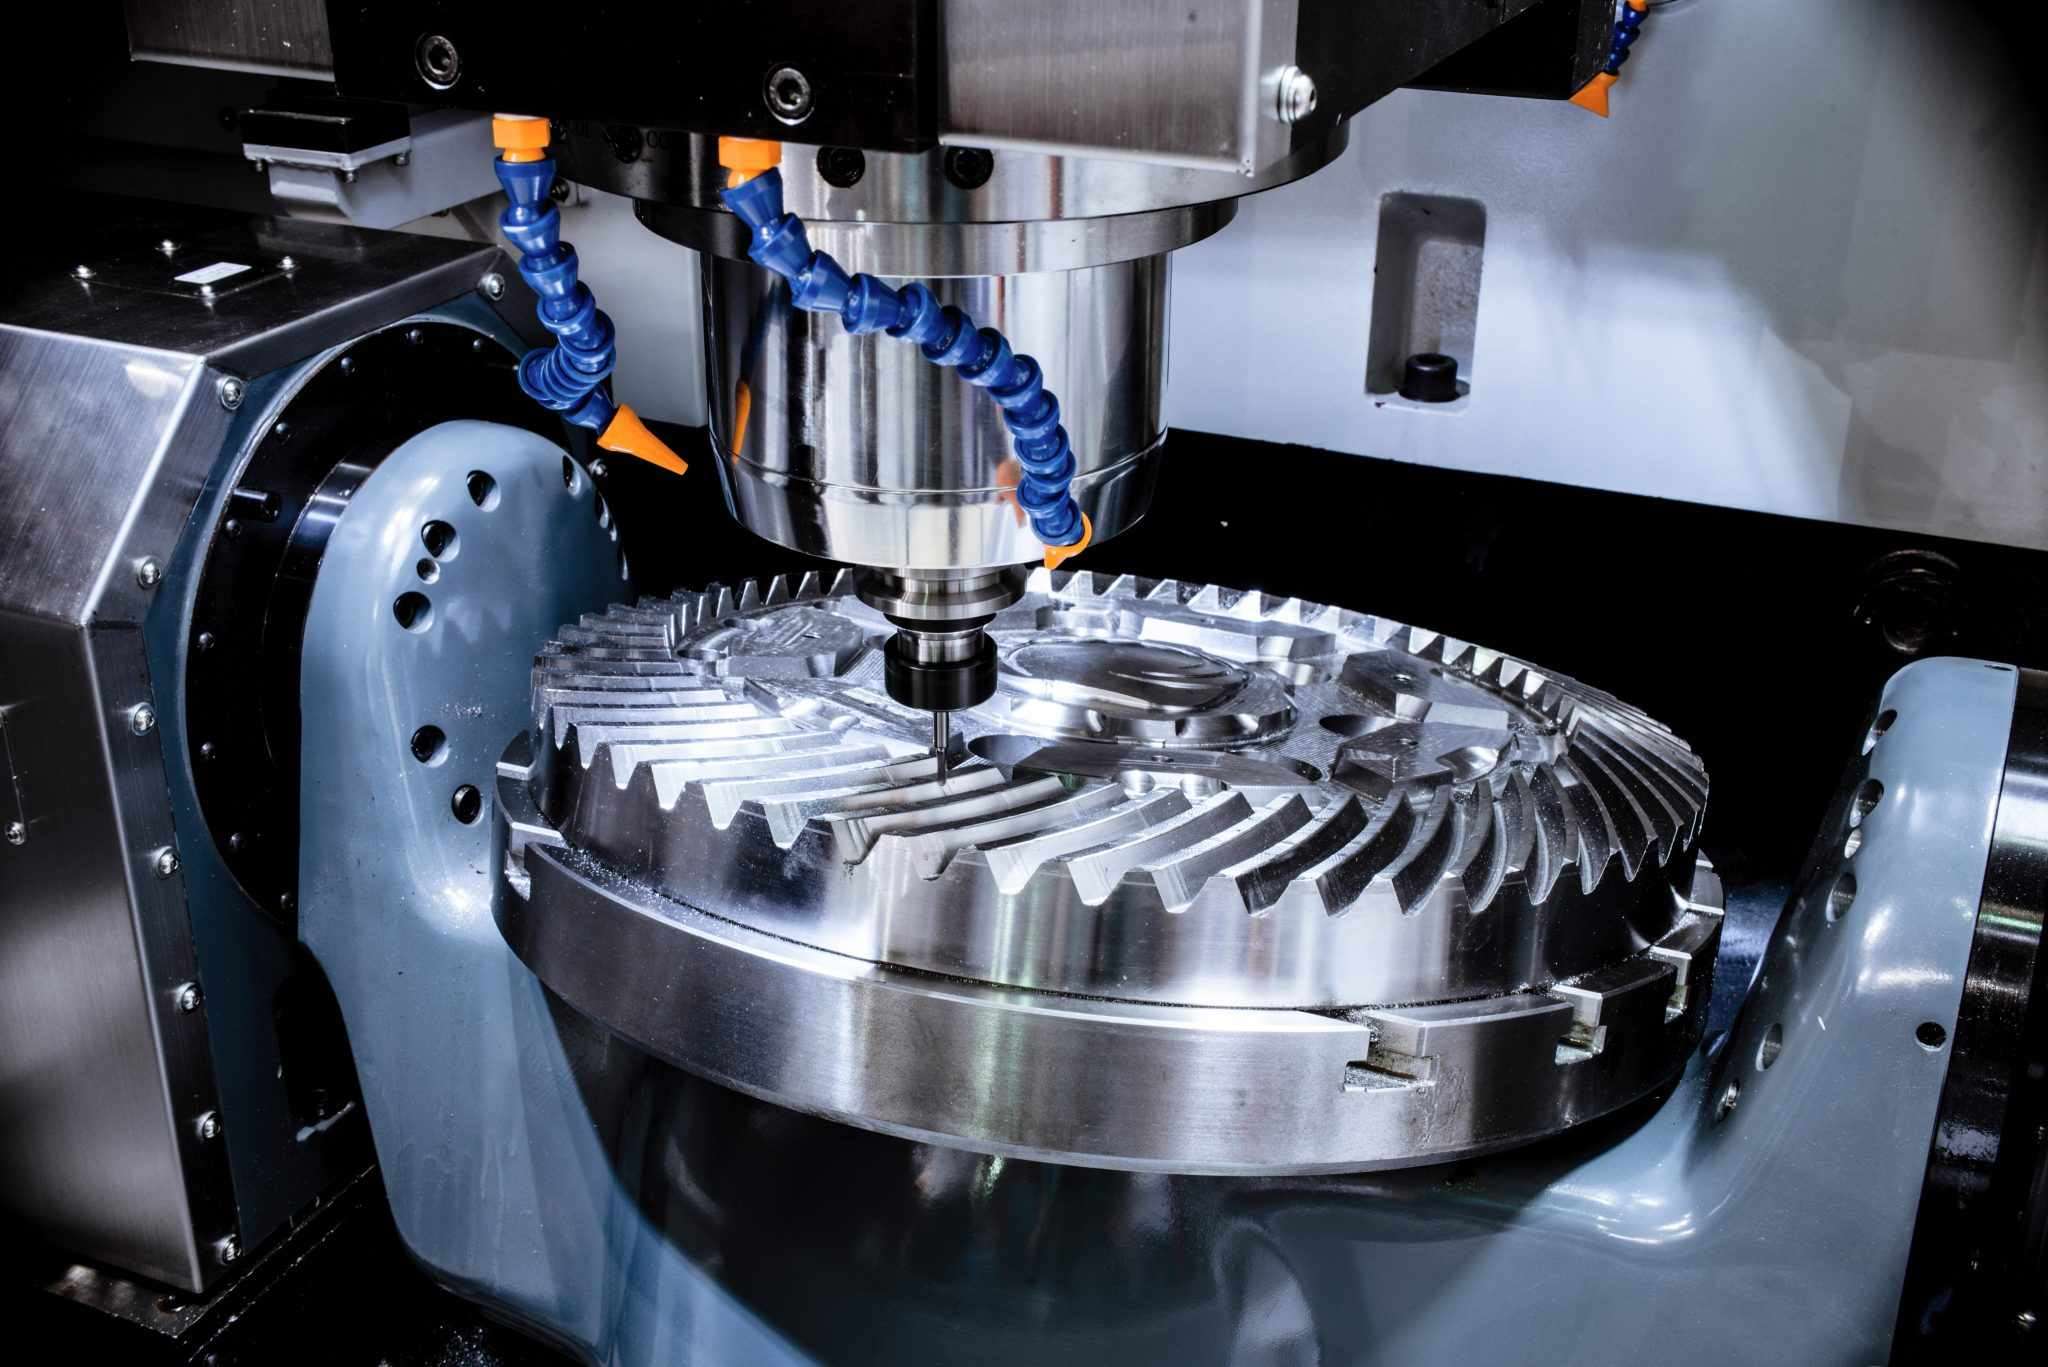
- Allineamento a velocità di taglio costante: il posizionamento della fresa con un angolo ideale rispetto alle superfici organiche impedisce il taglio al centro della punta della fresa, dove la velocità di taglio si riduce a zero, prolungando la durata dell'utensile durante le lavorazioni CNC in ambito aerospaziale.
- Utensili da taglio più corti per una maggiore rigidità: l'inclinazione del piano di lavoro o del mandrino avvicina il portautensili al pezzo in lavorazione, consentendo l'utilizzo di utensili da taglio più corti e spessi che riducono al minimo vibrazioni e flessioni.
- Aspirazione ottimizzata dei trucioli: l'orientamento multiassiale consente la caduta dei trucioli per gravità durante la fresatura di cavità profonde, prevenendo il ritaglio dei trucioli e l'abrasione della superficie di materie prime costose.
Considerazioni sui materiali e soglie decisionali ingegneristiche
Le decisioni relative all'approvvigionamento dipendono dalla valutazione della lavorabilità dei materiali, dei compromessi in termini di costi e delle soglie di volume di produzione.
Lavorazione di leghe aerospaziali avanzate
La lavorazione di superleghe resistenti al calore richiede una dissipazione del calore precisa e percorsi utensile multiasse rigidi.
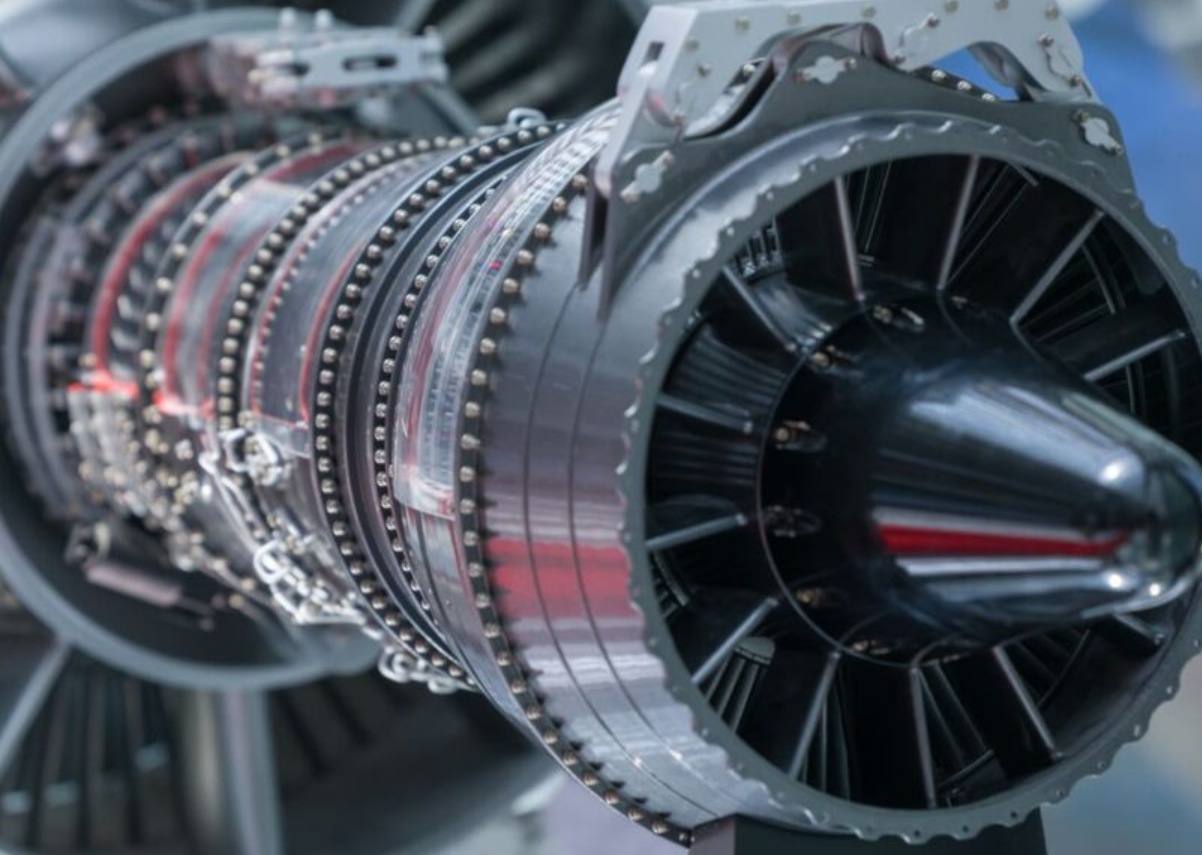
- Controllo termico della lega di titanio (Ti-6Al-4V): la bassa conduttività termica del titanio concentra il calore sul tagliente. L'esecuzione della lavorazione CNC del titanio tramite movimento continuo a 5 assi mantiene uno spessore del truciolo costante e un'erogazione uniforme del liquido di raffreddamento per prevenire l'accumulo di calore localizzato.
- Trattamento di distensione delle tensioni nell'alluminio ad alta resistenza (7075-T6): i telai strutturali di precisione richiedono velocità di asportazione del materiale controllate per prevenire il rilascio delle tensioni interne ed evitare la deformazione dei pezzi durante la lavorazione CNC di geometrie complesse.
- Acciaio inossidabile e superleghe di nichel: l'Inconel e l'acciaio inossidabile 17-4PH richiedono un'elevata rigidità della macchina e velocità di avanzamento stabili per ridurre al minimo l'incrudimento durante la lavorazione CNC in ambito aerospaziale.
Soglie decisionali per gli acquisti B2B: 3 assi vs. 5 assi vs. stampaggio
L'individuazione precisa dei punti di intersezione aiuta i team di approvvigionamento che collaborano con un fornitore di macchine CNC per il settore aerospaziale a bilanciare i costi degli utensili con i tempi di produzione unitari.
- Confronto tra lavorazione meccanica e stampaggio: per staffe strutturali sottili, lo stampaggio di precisione della lamiera offre un buon rapporto costi-benefici per volumi superiori a 5.000 unità all'anno. Per quantità inferiori a 1.000 unità, o per componenti che richiedono profili a spessore variabile (>3,0 mm), le lavorazioni CNC a 5 assi per il settore aerospaziale evitano i costi iniziali per gli stampi (10.000-30.000 dollari USA) e garantiscono tempi di consegna più rapidi.
- Incrocio tra 3 assi e 5 assi: se la progettazione di un pezzo richiede più di 3 configurazioni di fissaggio o presenta facce angolate composte (>15◦), il passaggio a un centro di lavoro a 5 assi riduce il costo unitario complessivo nonostante le tariffe orarie della macchina più elevate.
- Soglie di tempo per la prototipazione: la prototipazione rapida tramite lavorazione di componenti aerospaziali a 5 assi consente di ottenere componenti metallici funzionali in 3-7 giorni, rispetto alle 4-6 settimane necessarie per gli stampi di fusione personalizzati.
Comprovate capacità di produzione OEM e analisi di casi studio.
L'implementazione nel mondo reale richiede capacità delle apparecchiature verificate, una rigorosa gestione della qualità e una capacità OEM scalabile da parte di un produttore di macchine a 5 assi con esperienza.
Caso di studio OEM di precisione: telaio strutturale leggero per UAV.
Esaminando un reale componente UAV L'ordine dimostra come le strategie multiasse risolvano le problematiche relative al peso e alla tolleranza.
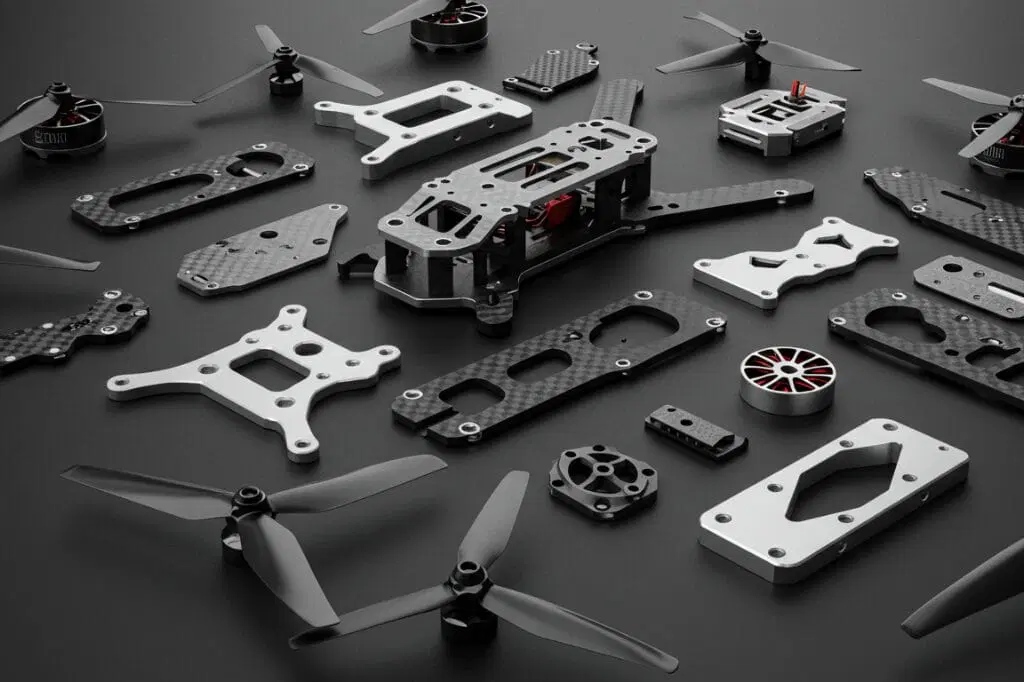
- Contesto del progetto: Un produttore europeo di droni commerciali necessitava di un telaio centrale integrato in alluminio (7075-T6) con complesse superfici di montaggio interne e sottili nervature strutturali.
- Sfida iniziale: la fresatura tradizionale a 3 assi richiedeva 5 diverse configurazioni di fissaggio, con conseguente elevata varianza cumulativa (±0,3 mm) e una variazione inaccettabile dello spessore della parete tra i lotti di produzione.
- Soluzione ingegneristica: Rejin CNC, fornitore OEM di fiducia per la lavorazione meccanica nel settore aerospaziale, ha riprogettato la strategia di produzione utilizzando un sistema di lavorazione a 5 assi ad alta precisione con dispositivi di bloccaggio a vuoto personalizzati.
- Risultati misurati: il tempo del ciclo di lavorazione è sceso da 120 minuti a 45 minuti per pezzo, le tolleranze ristrette sono state mantenute costantemente a ±0,08 mm e il peso unitario è diminuito del 18% grazie a profili di parete più sottili e uniformi per questi componenti aerospaziali di precisione.
Baseline di approvvigionamento e produzione CNC di Rejin
Grazie a questi dati di produzione, gli acquirenti di tutto il mondo possono adeguare le dimensioni dei loro ordini alla produzione della fabbrica.
- Flotta di attrezzature all'avanguardia: l'officina dispone di oltre 100 centri di lavoro CNC di alta gamma. Tra questi, modelli multiasse di DMG MORI e Mazak che raggiungono una precisione di ±0,01 mm.
- Certificazioni di qualità: Lo stabilimento è conforme agli standard ISO 9001:2015 e IATF 16949. Ciò garantisce la tracciabilità completa di ogni lotto e il rilascio di certificati dei materiali per tutti i componenti aerospaziali lavorati.
- Capacità produttiva e flessibilità: la produzione supera le 150.000 parti di precisione al mese. Gli ordini variano da lotti di prototipi da 1 a 5 unità a produzioni mensili superiori a 10.000 unità.
Approvvigionamento strategico per componenti aerospaziali
La scelta di un fornitore qualificato di macchine CNC per il settore aerospaziale richiede la valutazione delle capacità tecniche, dei sistemi di gestione della qualità e dell'agilità produttiva. Grazie all'utilizzo di configurazioni di lavorazione CNC simultanea a 5 assi per il settore aerospaziale, ingegneri e team di approvvigionamento possono spingere al limite le possibilità di progettazione, riducendo al contempo i rischi complessivi di produzione.
In qualità di azienda certificata per la lavorazione CNC di precisione e specializzata nella produzione di componenti aerospaziali, Rejin CNC offre soluzioni complete di lavorazione OEM per il settore aerospaziale, dall'analisi iniziale di fattibilità producibile (DFM) alla produzione in serie su larga scala.
Pronti a ottimizzare i vostri componenti aerospaziali di alta precisione?
- Phone: +86 13790500374
- Email: info@rejincnc.com
Domande frequenti
D: Qual è la principale differenza tecnica tra il posizionamento 3+2 e la lavorazione CNC simultanea a 5 assi?
A: Il posizionamento 3+2 mantiene i due assi rotanti a un angolo fisso. I tre assi lineari eseguono quindi il taglio. Le operazioni di lavorazione CNC simultanea a 5 assi per il settore aerospaziale muovono tutti e cinque gli assi contemporaneamente. Questo movimento supporta la lavorazione di geometrie complesse come curve organiche continue, giranti e superfici aerospaziali complesse.
D: In che modo la lavorazione a 5 assi migliora l'efficienza dei costi per gli ordini aerospaziali a basso volume?
A: I componenti aerospaziali lavorati vengono completati in un'unica fase di lavorazione. La lavorazione a 5 assi elimina i costi di progettazione di attrezzature personalizzate. Riduce inoltre i tempi di inattività tra le operazioni. Allo stesso tempo, diminuisce gli scarti derivanti da ripetuti riposizionamenti e disallineamenti.
D: Quali leghe aerospaziali sono più adatte alla fresatura CNC a 5 assi?
A: La fresatura CNC a 5 assi funziona bene con la lavorazione CNC del titanio Ti-6Al-4V. Anche le leghe di alluminio ad alta resistenza come 7075-T6 e 6061-T6 rispondono bene. Tipi di acciaio inossidabile come 17-4PH e 316L sono adatti al processo. Le superleghe a base di nichel come l'Inconel completano le scelte più comuni.
D: Quali sono i tempi di consegna e i quantitativi minimi d'ordine che gli acquirenti devono aspettarsi per i componenti di precisione personalizzati?
R: I tempi di realizzazione dei prototipi sono generalmente compresi tra 3 e 7 giorni. I lotti di produzione completi dipendono dal volume richiesto. In qualità di produttore agile di macchine a 5 assi, Rejin CNC accetta ordini di prototipi a partire da 1 unità. L'azienda supporta anche cicli di produzione mensili stabili superiori a 10.000 unità.


 Li avevamo









