
Luft- und Raumfahrtingenieure streben heute nach geringerer Treibstoffeffizienz, höherer Nutzlast und robusteren Konstruktionen. Dies führt zu komplexeren Bauteilformen. Flugzeugzellen weisen häufig sanfte Kurven, tiefe Hohlräume, dünne Wandstärken und mehrlagige Biegungen auf. Diese Merkmale reduzieren das Gewicht bei gleichbleibender Festigkeit. Die Herstellung solcher Bauteile erfordert Maschinen, die enge Toleranzen bei der Bearbeitung harter Metalle gewährleisten. Die 5-Achs-CNC-Bearbeitungstechnologie hat sich als Standard für die Fertigung kritischer Bauteile in der Luft- und Raumfahrt etabliert. Als führendes Unternehmen im Bereich der Präzisions-CNC-Bearbeitung CNC von Rejin nutzt fortschrittliche CNC-Bearbeitungsstrategien aus der Luft- und Raumfahrt, um diese strengen Industriestandards zu erfüllen.
Die Entwicklung der Herausforderungen in der Luft- und Raumfahrttechnik und -fertigung
Luft- und Raumfahrtingenieure suchen heute nach deutlich leichteren Bauteilen, die dennoch Belastungen standhalten. Standardbearbeitungsverfahren stoßen bei der Bearbeitung komplexer Geometrien oft an ihre Grenzen.
Geometrische Komplexität moderner Flugzeugstrukturen
Der Wechsel zu einzelnen massiven Formen anstelle vieler verbundener Teile zeigt, wo ältere Methoden an ihre Grenzen stoßen.
- Monolithische Designintegration: Einteilige Bauteile ersetzen Baugruppen, die durch Schweißnähte oder Nieten zusammengehalten werden. Dies reduziert das Gewicht und beseitigt Schwachstellen in Präzisionsbauteilen für die Luft- und Raumfahrt.
- Komplexe Krümmungen und dünnwandige Bauteile: Teile wie Turbinenschaufeln, Laufräder und UAV-Rippen weisen glatte Kurven und Wandstärken unter 1,5 mm auf. Um Vibrationen bei der CNC-Bearbeitung komplexer Geometrien zu vermeiden, ist ein gleichmäßiger Werkzeugkontakt erforderlich.
- Integrierte interne Fluidkanäle: Fortschrittliche Kühlgehäuse und Hydraulikverteiler enthalten interne Kanäle mit ungewöhnlichen Winkeln. Diese erfordern den Werkzeugzugang aus mehreren Richtungen gleichzeitig auf einem 5-Achs-Bearbeitungszentrum.
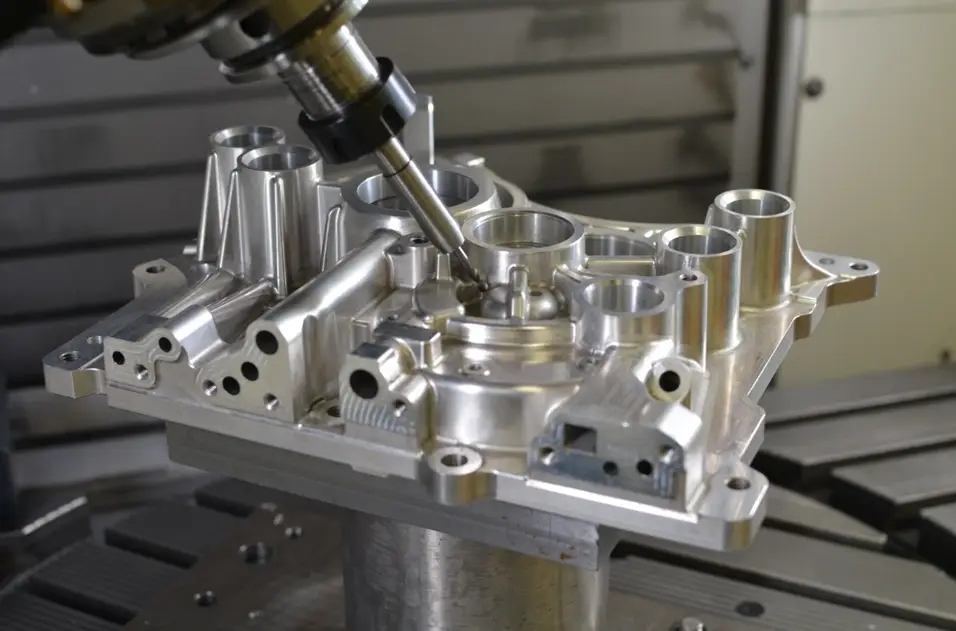
Grenzen der traditionellen 3- und 4-Achs-Frästechnik
Bei der 3-Achs-Bearbeitung summieren sich durch wiederholte Aufspannungen oft kleine Fehler. Dies erschwert die Einhaltung enger Toleranzen bei hochpräzisen Bauteilen.
- Kumulative Spannfehler: Ein mehrseitiges Bauteil erfordert 4 bis 6 manuelle Bewegungen auf einer 3-Achs-Fräsmaschine. Jede neue Position verschiebt die Referenzpunkte geringfügig, sodass die Einhaltung von Toleranzen von ±0,01 mm bei Präzisionsbauteilen für die Luft- und Raumfahrt nicht konstant bleibt.
- Zu großer Werkzeugüberstand: Tiefe Kavitäten oder Hinterschneidungen erfordern lange, schlanke Schneidwerkzeuge. Diese Werkzeuge verbiegen sich stärker und neigen eher zu Vibrationen, was zu einer schlechteren Oberflächengüte führt.
- Längere Produktionsvorlaufzeiten: Zusätzliche Vorrichtungen und Ausrichtungen führen zu längeren Leerlaufzeiten zwischen den Schnitten. Dies erhöht die Stückkosten und das Risiko von Bedienungsfehlern.
Technische Vorteile der 5-Achs-CNC-Bearbeitung in der Luft- und Raumfahrt
Die simultane 5-Achs-Bewegung verändert die Teilefertigung. Sie vereint Rotation und geradlinige Bewegungen in einer Aufspannung.
Präzisions- und Toleranzkontrolle in einer Aufspannung
Weniger Vorrichtungswechsel sorgen für gleichbleibende Bezugslinien auch bei komplexen Formen.
- Integrität des Einzelpunktbezugssystems: 5-Achs-Bearbeitung von Luft- und Raumfahrtteilen Das Werkzeug wird gleichzeitig an der X-, Y-, Z-, A- und B/C-Achse ausgerichtet. Dadurch werden mehrseitige Teile in einem Arbeitsgang bearbeitet und Fehler durch wiederholtes Aufspannen vermieden.
- Vorgesetzter Oberflächenbeschaffenheit Qualität: Der Fräser neigt sich gleichmäßig, sodass er während des gesamten Schnitts im richtigen Winkel auf das Werkstück trifft. Dies ermöglicht Oberflächenrauheiten bis zu Ra 0,8 μm und macht das manuelle Polieren überflüssig.
- Reduzierte Ausschussquoten bei der Inspektion: Gleichmäßige Mehrachsenbahnen gewährleisten eine gleichbleibende Qualität jeder Charge. Dadurch sinkt die Anzahl der Ausschussteile bei der Koordinatenmessmaschine (KMM) für jeden Hersteller von Luft- und Raumfahrtkomponenten.
Optimierte Schnittdynamik und Werkzeugstandzeit
Die kontinuierliche Werkzeugausrichtung gewährleistet eine optimale Schnittgeschwindigkeit und reduziert die Belastung spezieller Luft- und Raumfahrtlegierungen.
- Ausrichtung bei konstanter Schnittgeschwindigkeit: Durch die Positionierung des Fräsers in einem idealen Winkel zu organischen Oberflächen wird ein Schneiden an der Mittelspitze des Schaftfräsers verhindert, wo die Schnittgeschwindigkeit auf Null sinkt. Dies verlängert die Werkzeugstandzeit bei der CNC-Bearbeitung in der Luft- und Raumfahrt.
- Kürzere Schneidwerkzeuge für höhere Steifigkeit: Durch Neigen des Maschinentisches oder der Spindel rückt der Werkzeughalter näher an das Werkstückmerkmal heran, wodurch der Einsatz kürzerer, dickerer Schneidwerkzeuge ermöglicht wird, die Vibrationen und Durchbiegungen minimieren.
- Optimierter Spanabtransport: Die mehrachsige Ausrichtung ermöglicht einen schwerkraftunterstützten Spanabfluss beim Tieffräsen und verhindert so das erneute Schneiden von Spänen sowie Oberflächenbeschädigungen an teuren Rohmaterialien.
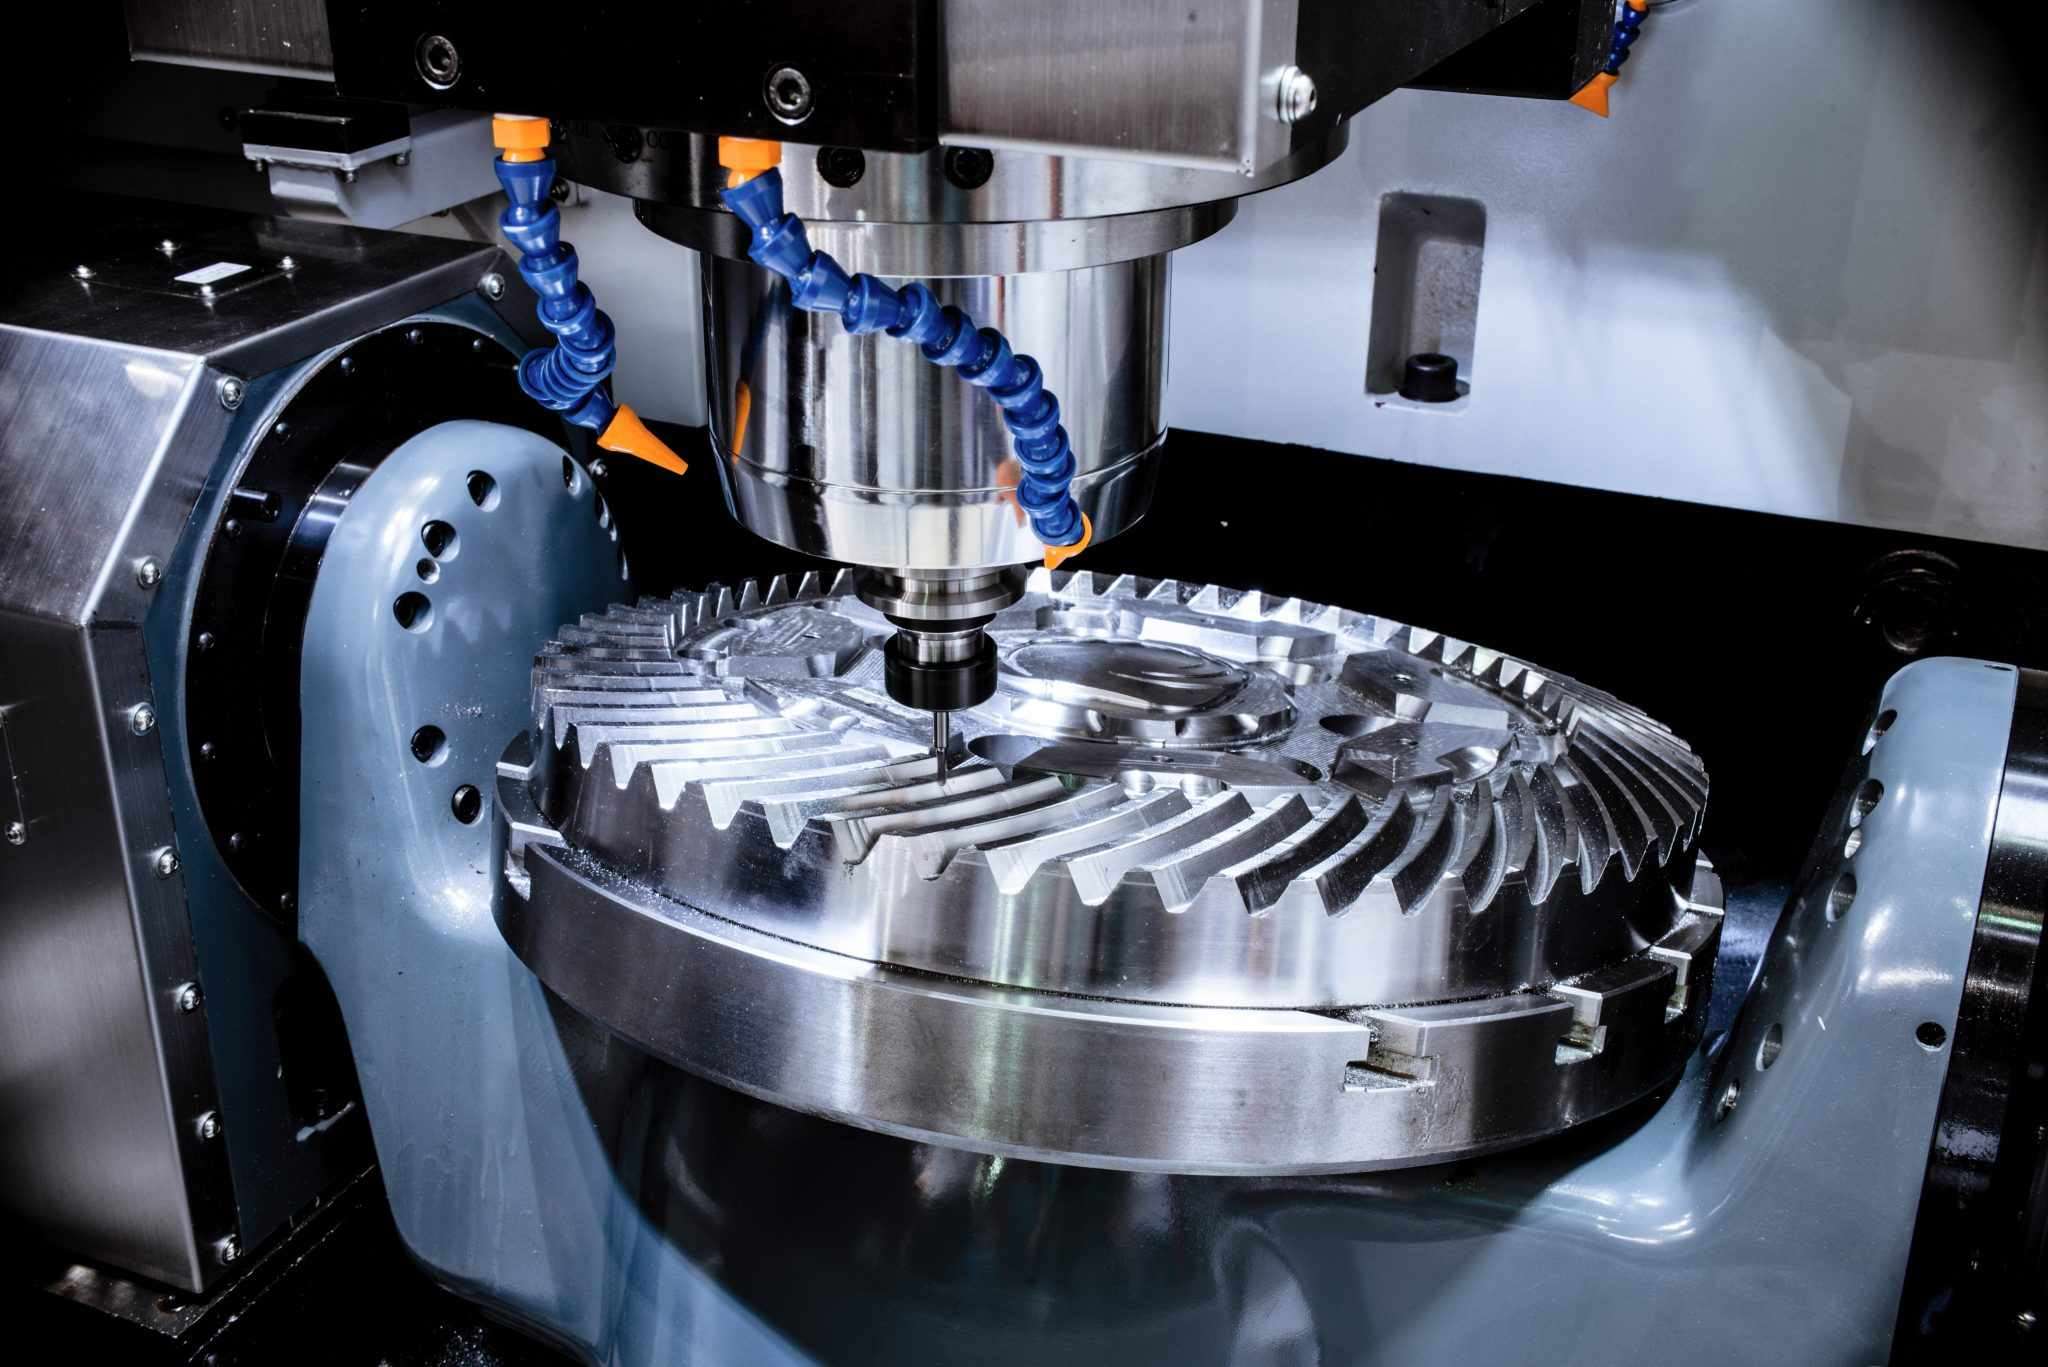
Materialbetrachtungen und technische Entscheidungsschwellenwerte
Die Beschaffungsentscheidungen hängen von der Bewertung der Bearbeitbarkeit des Materials, dem Kosten-Nutzen-Verhältnis und den Schwellenwerten für die Losgröße ab.
Bearbeitung von Hochleistungslegierungen für die Luft- und Raumfahrt
Die Bearbeitung hitzebeständiger Superlegierungen erfordert eine präzise Wärmeableitung und starre, mehrachsige Werkzeugwege.
- Thermische Kontrolle der Titanlegierung (Ti-6Al-4V): Aufgrund der geringen Wärmeleitfähigkeit von Titan konzentriert sich die Wärme an der Schneidkante. Die CNC-Bearbeitung von Titan mittels kontinuierlicher 5-Achs-Bewegung gewährleistet eine gleichmäßige Spandicke und eine konstante Kühlmittelzufuhr, um lokale Wärmestaus zu vermeiden.
- Spannungsarmglühen von hochfestem Aluminium (7075-T6): Präzisionsstrukturrahmen erfordern kontrollierte Materialabtragsraten, um eine innere Spannungsentladung zu verhindern und Bauteilverformungen bei der CNC-Bearbeitung komplexer Geometrien zu vermeiden.
- Edelstahl und Nickel-Superlegierungen: Inconel und 17-4PH-Edelstahl erfordern eine hohe Maschinensteifigkeit und stabile Vorschubgeschwindigkeiten, um die Kaltverfestigung bei der CNC-Bearbeitung in der Luft- und Raumfahrt zu minimieren.
Entscheidungsschwellenwerte im B2B-Beschaffungsprozess: 3-Achsen- vs. 5-Achsen- vs. Stanztechnik
Die genaue Ermittlung der Schnittpunkte hilft Beschaffungsteams, die mit einem Lieferanten von CNC-Bearbeitungsgeräten für die Luft- und Raumfahrt zusammenarbeiten, die Werkzeugkosten gegen die Produktionszeiten pro Einheit abzuwägen.
- Vergleich von Bearbeitung und Stanzen: Bei dünnen Strukturträgern bietet das Präzisionsstanzen von Blechen Kosteneffizienz für Stückzahlen über 5.000 pro Jahr. Bei Stückzahlen unter 1.000 oder Teilen mit variablen Dickenprofilen (> 3,0 mm) vermeiden 5-Achs-CNC-Bearbeitungsanlagen für die Luft- und Raumfahrt die hohen Vorlaufkosten für Werkzeuge (10.000–30.000 USD) und ermöglichen schnellere Lieferzeiten.
- Übergang von 3-Achsen- zu 5-Achsen-Bearbeitung: Wenn ein Bauteil mehr als 3 Vorrichtungseinstellungen erfordert oder komplexe Winkelflächen (>15°) aufweist.◦Durch den Wechsel zu einem 5-Achs-Bearbeitungszentrum werden die Gesamtstückkosten trotz höherer Maschinenstundensätze gesenkt.
- Schwellenwerte für die Vorlaufzeit bei der Prototypenfertigung: Durch schnelles Prototyping mittels 5-Achs-Bearbeitung von Luft- und Raumfahrtteilen lassen sich funktionsfähige Metallkomponenten in 3 bis 7 Tagen herstellen, im Vergleich zu 4 bis 6 Wochen für kundenspezifische Gusswerkzeuge.
Bewährte OEM-Fertigungskompetenzen und Fallstudien
Für die Umsetzung in der Praxis sind geprüfte Gerätefunktionen, ein strenges Qualitätsmanagement und skalierbare OEM-Kapazitäten eines erfahrenen Herstellers von 5-Achs-Bearbeitungsmaschinen erforderlich.
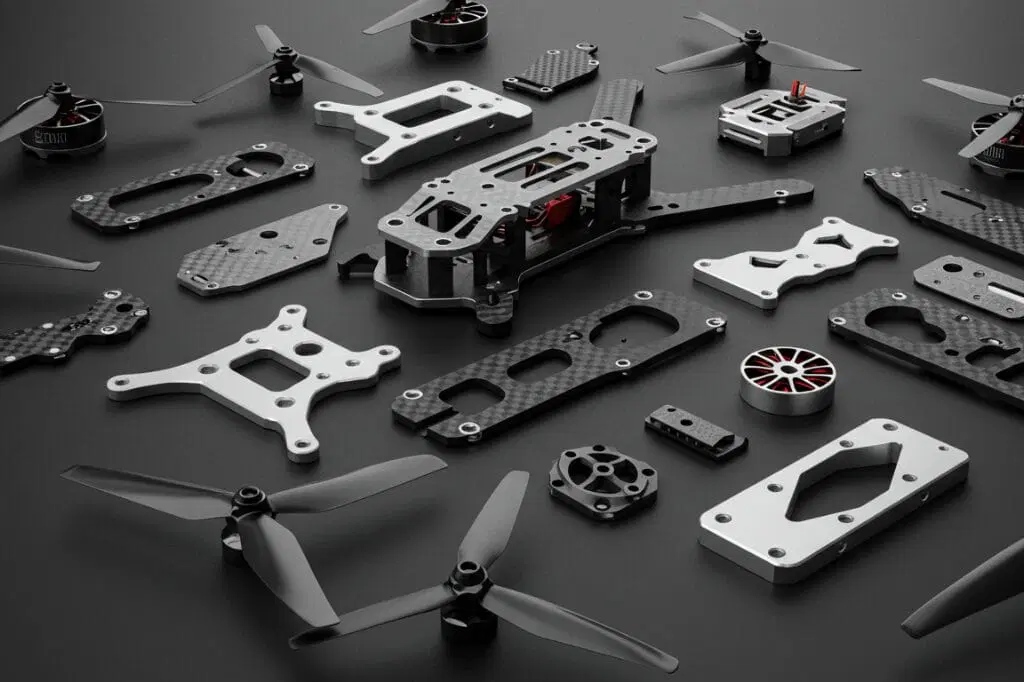
Fallstudie Präzisions-OEM: Leichter UAV-Strukturrahmen
Untersuchung eines realen UAV-Komponente Die Anordnung zeigt, wie mehrachsige Strategien Gewichts- und Toleranzprobleme lösen.
- Projektkontext: Ein europäischer Hersteller von kommerziellen Drohnen benötigte ein integriertes zentrales Chassis aus Aluminium (7075-T6) mit komplexen internen Montageflächen und dünnen Strukturrippen.
- Erste Herausforderung: Die traditionelle 3-Achs-Frästechnik erforderte 5 separate Vorrichtungseinstellungen, was zu einer hohen kumulativen Varianz (±0,3 mm) und einer inakzeptablen Wanddickenabweichung bei der Serienfertigung führte.
- Technische Lösung: Rejin CNC, ein zuverlässiger OEM-Anbieter für die Bearbeitung von Bauteilen in der Luft- und Raumfahrtindustrie, hat die Fertigungsstrategie mithilfe einer hochpräzisen 5-Achs-Bearbeitungsanlage mit kundenspezifischen Vakuumspannvorrichtungen neu gestaltet.
- Messergebnisse: Die Bearbeitungszeit pro Teil sank von 120 Minuten auf 45 Minuten, die engen Toleranzen wurden konstant bei ±0,08 mm gehalten, und das Stückgewicht sank um 18 % aufgrund dünnerer, gleichmäßiger Wandprofile für diese Präzisionsbauteile für die Luft- und Raumfahrt.
Rejin CNC Beschaffungs- und Fertigungsgrundlagen
Anhand dieser Produktionszahlen können globale Käufer ihre Bestellmengen an die Produktionskapazität der Fabrik anpassen.
- Modernster Maschinenpark: Die Werkstatt betreibt über 100 hochmoderne CNC-Bearbeitungszentren. Dazu gehören Mehrachsenmodelle von DMG MORI und Mazak mit einer Genauigkeit von ±0,01 mm.
- Qualitätszertifizierungen: Das Werk erfüllt die Normen ISO 9001:2015 und IATF 16949. Dies gewährleistet die vollständige Chargenverfolgung sowie Materialzertifikate für alle in der Luft- und Raumfahrt bearbeiteten Bauteile.
- Produktionskapazität und Flexibilität: Die monatliche Produktionsmenge beträgt über 150.000 Präzisionsteile. Die Aufträge reichen von Prototypen-Losnummern von 1–5 Stück bis hin zu monatlichen Serien von über 10.000 Stück.
Strategische Beschaffung von Luft- und Raumfahrtkomponenten
Die Auswahl eines qualifizierten Lieferanten für CNC-Bearbeitung in der Luft- und Raumfahrt erfordert die Bewertung der technischen Kompetenzen, der Qualitätsmanagementsysteme und der Produktionsflexibilität. Durch den Einsatz simultaner 5-Achs-CNC-Bearbeitungsanlagen für die Luft- und Raumfahrt können Ingenieure und Einkaufsteams die Grenzen des Designs erweitern und gleichzeitig die Produktionsrisiken insgesamt reduzieren.
Als zertifiziertes Präzisions-CNC-Bearbeitungsunternehmen und spezialisierter Hersteller von Luft- und Raumfahrtteilen bietet Rejin CNC umfassende OEM-Bearbeitungslösungen für die Luft- und Raumfahrt – von der ersten Design for Manufacturability (DFM)-Analyse bis hin zur Serienproduktion.
Sind Sie bereit, Ihre hochpräzisen Luft- und Raumfahrtkomponenten zu optimieren?
- Phone: +86 13790500374
- Email: info@rejincnc.com
FAQ (häufig gestellte Fragen)
F: Was ist der wichtigste technische Unterschied zwischen 3+2-Positionierung und simultaner 5-Achs-CNC-Bearbeitung?
A: Die 3+2-Positionierung hält die beiden Drehachsen in einem festen Winkel. Die drei Linearachsen führen dann den Schneidvorgang aus. Simultane 5-Achs-CNC-Bearbeitungsvorgänge in der Luft- und Raumfahrt bewegen alle fünf Achsen gleichzeitig. Diese Bewegung ermöglicht die Bearbeitung komplexer Geometrien wie z. B. durchgehende organische Kurven, Laufräder und komplexe Oberflächen in der Luft- und Raumfahrt.
F: Wie verbessert die 5-Achs-Bearbeitung die Kosteneffizienz bei Kleinserienaufträgen in der Luft- und Raumfahrt?
A: Bauteile für die Luft- und Raumfahrt werden in einer einzigen Aufspannung fertiggestellt. Die 5-Achs-Bearbeitung eliminiert die Kosten für die Entwicklung kundenspezifischer Vorrichtungen. Zudem werden Leerlaufzeiten zwischen den Arbeitsgängen reduziert. Gleichzeitig verringert sich der Ausschuss, der durch wiederholtes Nachspannen und Fehlausrichtungen entsteht.
F: Welche Legierungen aus der Luft- und Raumfahrt eignen sich am besten für die 5-Achs-CNC-Fräsbearbeitung?
A: Die 5-Achs-CNC-Fräsbearbeitung eignet sich gut für die CNC-Bearbeitung von Titan (Ti-6Al-4V). Auch hochfeste Aluminiumsorten wie 7075-T6 und 6061-T6 lassen sich gut bearbeiten. Edelstahlsorten wie 17-4PH und 316L sind ebenfalls geeignet. Nickelbasierte Superlegierungen wie Inconel runden die gängigen Optionen ab.
F: Welche Lieferzeiten und Mindestbestellmengen müssen Käufer für kundenspezifische Präzisionsteile erwarten?
A: Die Lieferzeiten für Prototypen liegen üblicherweise zwischen 3 und 7 Tagen. Die Produktionsmengen richten sich nach dem benötigten Volumen. Als flexibler Hersteller von 5-Achs-Bearbeitungsanlagen nimmt Rejin CNC Prototypenaufträge ab 1 Stück entgegen. Das Unternehmen unterstützt zudem stabile monatliche Produktionsläufe von über 10.000 Einheiten.


 Sie waren









