
Pourquoi choisir un fabricant d'usinage CNC pour les appareils intelligents à IA
-
Eren
- 10th juillet 2026
Réponse rapide
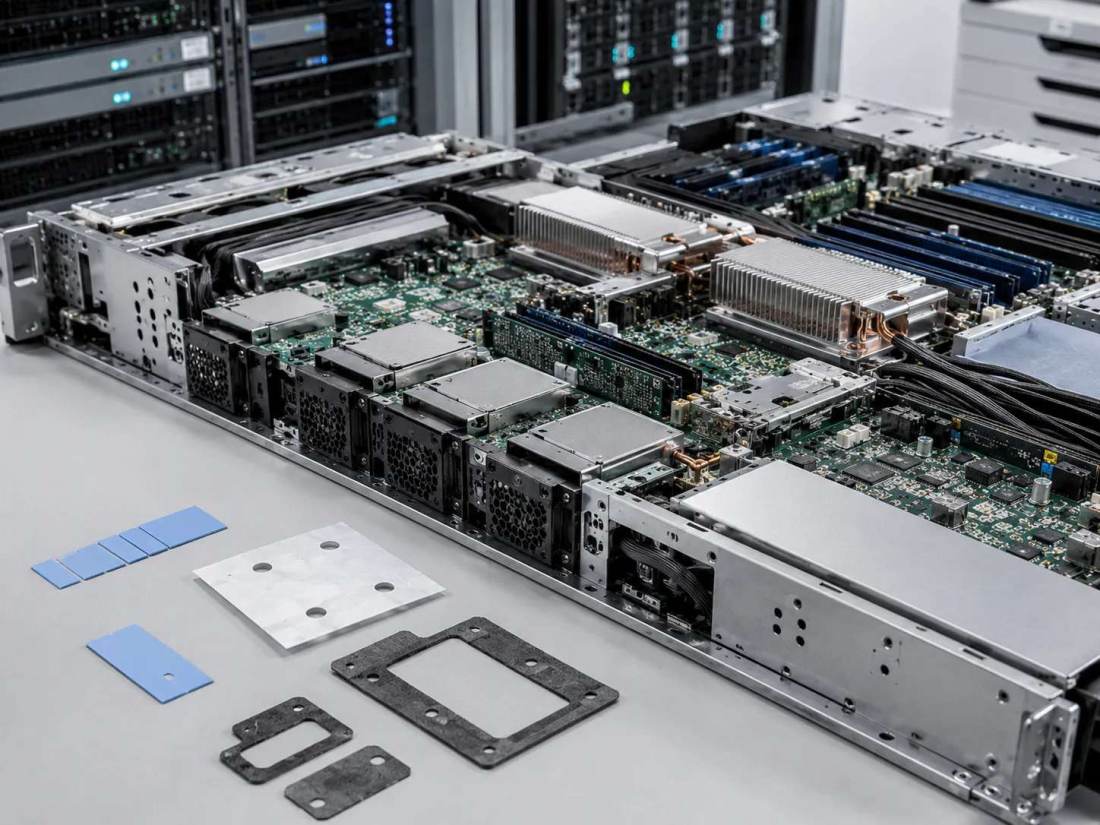
Les appareils d'IA en périphérie exigent une puissance de calcul extrême concentrée dans des formats compacts, créant des défis inédits de dissipation thermique et de signalisation RF. Choisir un fabricant spécialisé d'usinage CNC comme Rejin CNC permet aux équipes matérielles d'atteindre des tolérances de haute précision (jusqu'à ±0.005mm), des épaisseurs de paroi variables et des géométries complexes que le moulage sous pression ou l'emboutissage traditionnels ne peuvent offrir. Ce guide explique comment l'usinage CNC multi-axes de précision résout les goulots d'étranglement critiques du matériel d'IA, s'adapte aux modifications rapides de conception et offre une trajectoire claire du prototype à la production en série.
L'architecture physique des puces de silicium connaît une transformation radicale à mesure que l'intelligence artificielle migre des centres de données cloud centralisés vers les appareils périphériques. Les équipes d'ingénierie matérielle doivent désormais concentrer une puissance de calcul considérable dans des formats grand public et d'entreprise très compacts. Chez Rejin CNC, fabricant spécialisé d'usinage CNC, nous collaborons avec les innovateurs technologiques du monde entier pour résoudre précisément ces goulots d'étranglement. Construire du matériel d'IA haute performance n'est plus seulement un défi électronique : c'est un défi d'ingénierie mécanique où les tolérances structurelles dictent l'efficacité de traitement.
Le dilemme d'architecture matérielle des appareils intelligents de nouvelle génération
L'intégration d'unités de traitement d'IA locales provoque une hausse massive de la chaleur localisée et des interférences électromagnétiques. Les équipes d'ingénierie doivent concevoir des boîtiers qui font office simultanément de peaux protectrices, de châssis structurels et de dissipateurs thermodynamiques avancés.
Du boîtier aux systèmes actifs de gestion thermique
Les composants modernes d'IA en périphérie chauffent fortement, ce qui exige des châssis structurels capables de dissiper activement l'énergie thermique par couplage mécanique en contact direct.
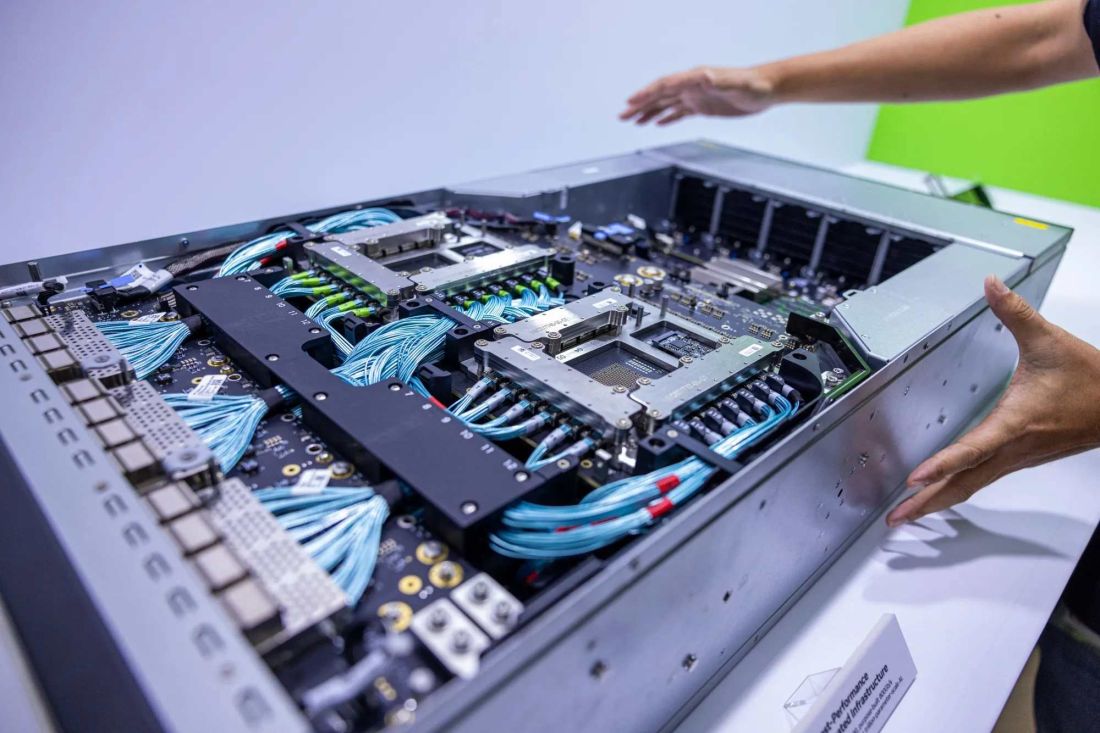
- Poches intégrées pour chambres à vapeur : fraisage de cavités profondes à fond plat, avec une planéité inférieure à 10 microns, directement dans l'aluminium du châssis afin d'améliorer sensiblement l'efficacité du transfert thermique sur les plaques de refroidissement multiphases.
- Ailettes de refroidissement à fort rapport d'aspect : usinage de nervures de refroidissement ultra-fines de 0.5 mm à pas serré directement sur les surfaces extérieures, afin d'accroître la surface de convection sans augmenter l'encombrement de l'appareil.
- Zones de compression du matériau d'interface thermique (TIM) : création de rainures à profondeur précisément contrôlée qui maintiennent une pression optimale et uniforme sur les coussinets thermiques élastomères, afin de réduire fortement les micro-vides d'air.
Concilier rigidité structurelle et transmissions de signaux à haute fréquence
Les appareils d'IA reposent sur un débit de données massif via le Wi-Fi 7, la 5G et les réseaux d'antennes à ondes millimétriques, ce qui signifie que les boîtiers métalliques doivent être conçus pour atténuer les problèmes de blindage radiofréquence.
- Évidements pour fenêtres d'antenne : utilisation du fraisage 3D à grande vitesse pour amincir certaines zones d'un châssis en aluminium jusqu'à 0.3 mm, permettant aux signaux RF de traverser efficacement lorsqu'elles sont associées à des inserts composites.
- Parois d'isolation de blindage RF : usinage de parois internes contiguës et ininterrompues qui s'ajustent précisément dans les boîtiers de blindage des PCB, minimisant la diaphonie interne entre le circuit de gestion de l'alimentation et les capteurs analogiques sensibles.
- Chemins de masquage pour anodisation : réalisation d'un masquage mécanique à micro-tolérance lors du post-traitement afin que certains plots de fixation internes restent en métal brut et conducteur pour une mise à la terre électrique très fiable.
Complexité structurelle : pourquoi les méthodes traditionnelles échouent face au matériel d'IA en périphérie
Lorsque les volumes passent du prototype à la production en série, le choix de la bonne méthode de fabrication détermine à la fois les performances du produit et sa viabilité financière.
Les limites géométriques du moulage sous pression et du moulage par injection
Le moulage sous pression et le moulage par injection traitent bien les pièces peu coûteuses à grand volume. Pourtant, ils n'atteignent souvent pas la résistance structurelle et la précision requises dans les assemblages d'appareils d'IA avancés.
- Porosité et vides structurels : le moulage sous pression a tendance à emprisonner de petites poches d'air dans le métal. Ces poches réduisent le transfert thermique et affaiblissent la pièce lors d'un choc.
- Contraintes de dépouille : le moulage par injection et le moulage sous pression exigent des parois légèrement inclinées, généralement de 1° à 3°, pour un démoulage facile. Les pièces internes d'IA, en revanche, exigent des parois droites à 90° pour préserver l'espace.
- Imperfections de l'état de surface : les pièces moulées présentent des lignes aux jonctions du moule et aux points de rencontre des flux de matière. Ces lignes exigent ensuite beaucoup de reprises manuelles, ce qui rend difficile l'aspect net recherché par les marques de rang 1.
La transition économique : usinage CNC et emboutissage progressif
Choisir l'usinage CNC plutôt que l'emboutissage progressif dépend de la complexité de la forme, du coût initial des outillages et du nombre d'unités prévues.
- Le seuil de rentabilité à 50,000 unités : lorsque la production annuelle reste inférieure à 50,000 unités, les matrices d'emboutissage peuvent coûter plus de $80,000 à mettre en place. l'usinage CNC multi-axes offre alors le meilleur rapport qualité-prix.
- Rapports d'épaisseur de paroi : l'emboutissage conserve la même épaisseur de tôle partout. fraisage CNC permet de la faire varier, par exemple avec 5.0 mm à un angle pour la résistance et 0.8 mm sur le côté.
- Agilité de conception pendant la montée en échelle : modifier une fonction dans un programme CNC ne prend que quelques minutes et n'ajoute presque aucun coût d'outillage. Modifier une matrice d'emboutissage, en revanche, peut interrompre la production pendant des semaines et engendrer des dizaines de milliers de dollars de frais.
Comment Rejin accompagne les projets de matériel d'IA
Rejin CNC propose un cadre intégré de bout en bout, spécifiquement adapté aux équipes d'achats et d'ingénierie de matériel d'IA à forts enjeux :
- Retour DFM sous 24 heures : téléchargez vos fichiers CAO et recevez une analyse détaillée de conception pour la fabrication (DFM) accompagnée d'un devis personnalisé sous 24 heures, éliminant les pièges de coût avant le lancement de la production.
- Accompagnement sur tout le cycle de vie : des tests de vérification précoce (EVT) et des tests de validation de la conception (DVT) avec des prototypes de 1–50 unités jusqu'à une production de masse stable en plusieurs équipes atteignant 45,000 unités par mois.
- Intégration verticale des procédés : fondée par l'ingénieur chevronné M. Zhang Yi, notre infrastructure couvre l'approvisionnement en matières premières haut de gamme jusqu'à nos propres lignes dédiées d'anodisation et de traitement de surface automatisé, garantissant une maîtrise absolue des délais et de l'homogénéité esthétique.
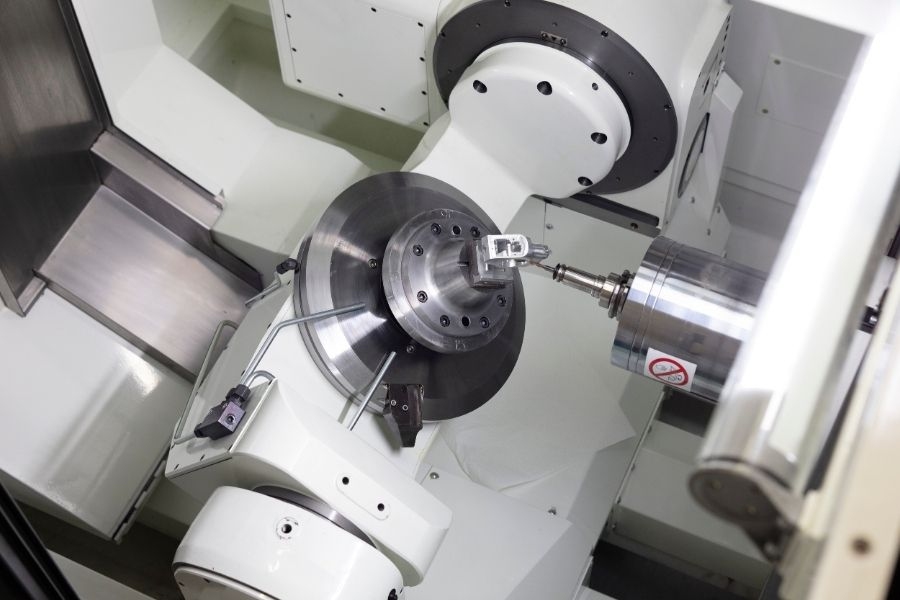
Comment Rejin CNC accompagne les innovateurs en appareils d'IA : ingénierie & taille du parc
En tant que fabricant dédié à l'usinage CNC, Rejin CNC comble l'écart entre un design industriel complexe et la faisabilité d'une production à grand volume. Nous nous spécialisons dans la transformation de géométries brutes complexes en composants mécaniques reproductibles et prêts pour le marché.
Fraisage CNC multi-axes d'ultra-précision pour géométries internes complexes
Les appareils d'IA avancés présentent des architectures internes très complexes que les configurations d'usinage 3 axes standard ne peuvent pas atteindre.
- Trajectoires 5 axes simultanées : en déplaçant la pièce selon cinq axes en même temps, nous usinons des contours organiques complexes, des contre-dépouilles et des orifices inclinés en une seule fixation, réduisant drastiquement les erreurs cumulées de montage.
- Micro-fraisage jusqu'à 0.2 mm : nos broches à haut régime nous permettent d'utiliser des fraises fragiles de micro-diamètre pour former des rayons d'angle internes vifs ($R\le0.1\text{ mm}$) et des filetages ultra-fins requis pour les fixations électroniques sub-miniatures.
- Maîtrise de la planéité à 0.01 mm : grâce à des outils à pointer au diamant, nous obtenons une planéité exceptionnelle sur les surfaces d'appariement, garantissant un contact fidèle avec les répartiteurs thermiques internes des processeurs.
Assemblages mécaniques clés en main et vérification qualité rigoureuse
Nous faisons bien plus que la simple découpe du métal. Nos équipes livrent des modules complets qui arrivent prêts à installer et s'intègrent directement dans les lignes de production des clients.
- Installation automatisée d'hélicoïls et d'inserts filetés : des outils pneumatiques insèrent des filetages en acier inoxydable dans des pièces en aluminium ou en magnésium. Cela offre une bonne résistance aux forces d'arrachement.
- Métrologie par MMT et balayage laser : chaque cote clé est contrôlée sur des machines à mesurer tridimensionnelles associées à des scanners optiques. Les contrôles confirment que les pièces sont conformes aux spécifications du modèle CAO d'origine.
- Essais au brouillard salin et environnementaux : les pièces revêtues subissent 96 heures d'exposition au brouillard salin. L'essai confirme une solide résistance à la corrosion pour un usage prolongé dans des conditions de terrain difficiles.
Coopération & validation avec des clients réels
La véritable compétence industrielle se prouve sur le terrain. Voici des cas concrets où nos interventions d'ingénierie transversales ont directement levé des obstacles critiques de montée en échelle pour nos partenaires de longue date.
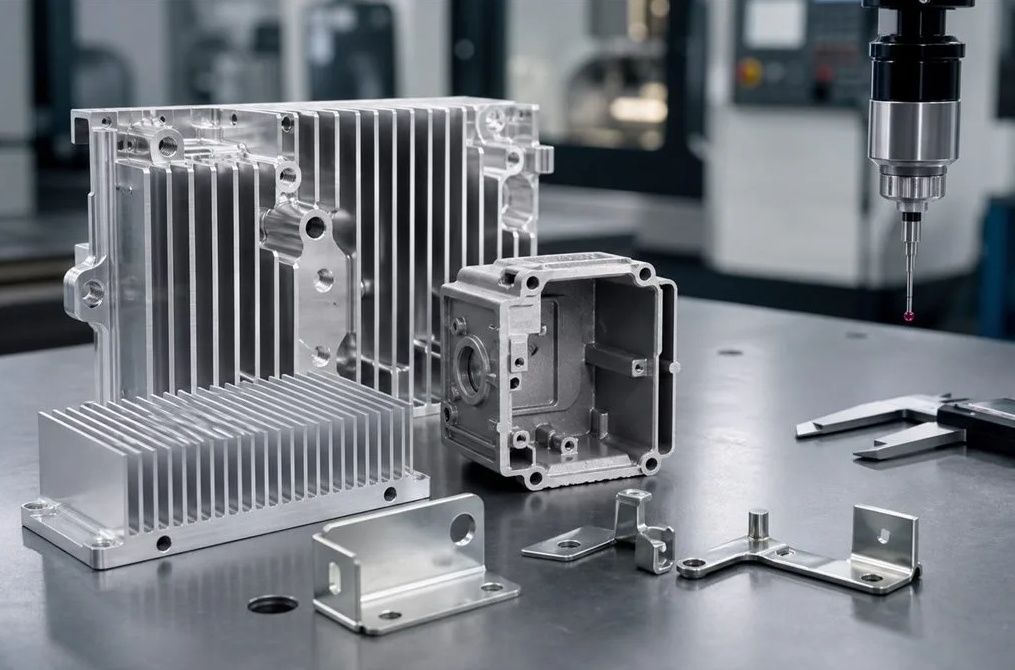
Étude de cas 1 : composants thermiques et structurels de haute précision pour l'informatique automobile d'IA
Un partenaire en électronique automobile exigeait des composants robustes, structurels de haute performance pour protéger des unités de calcul locales déployées sur plusieurs modèles de véhicules.
- Le référentiel d'achat : le client exigeait le strict respect des normes automobiles rigoureuses IATF 16949, des délais de prototypage très resserrés et une trajectoire fiable pour passer des essais pilotes à une production de masse stable.
- Le défi d'ingénierie : les composants structurels d'origine présentaient de légères variations de précision dimensionnelle d'un lot à l'autre, créant des jeux d'interface thermique qui risquaient de brider le processeur sous des charges de calcul soutenues.
- La solution Rejin CNC : en nous appuyant sur notre cadre qualité certifié IATF 16949:2016 et sur nos centres de fraisage CNC à grande vitesse, nous avons optimisé le parcours d'usinage pour atteindre un taux de rendement dimensionnel de ≥99.5%. Nous avons réduit avec succès le cycle de prototypage de 12 jours à 5 jours, établissant un flux de production de masse robuste qui a maintenu un taux de livraison à l'heure de 100 % et ramené le taux de retours produits du client sous 0.3%.
Étude de cas 2 : boîtiers acoustiques pour les marques haut de gamme d'équipements électroacoustiques
Fort de nos racines établies en 2003 dans le matériel électroacoustique et les composants d'enceintes, un fabricant d'appareils audio haut de gamme nous a confié la fabrication de chambres acoustiques internes complexes et irréprochables sur le plan esthétique.
- Le référentiel d'achat : le projet exigeait des finitions esthétiques haut de gamme associées au strict respect de géométries acoustiques complexes et à une structure de commande souple pour accompagner les lancements sur les marchés régionaux.
- Le défi d'ingénierie : les boîtiers acoustiques exigeaient des canaux internes à profondeur variable avec des exigences de dépouille strictes, proches de zéro, impossibles à obtenir par moulage traditionnel sans risquer des vides structurels ni altérer la finition externe sans défaut.
- La solution Rejin CNC : grâce à nos centres d'usinage CNC multi-axes, nous avons produit avec succès les cavités sonores sans aucune dépouille tout en conservant des épaisseurs de paroi uniformes. En faisant passer les pièces par nos lignes automatisées de sablage et d'anodisation internes, nous avons supprimé les aléas des reprises manuelles, livrant une finition mate haut de gamme qui a répondu efficacement aux spécifications strictes de résonance acoustique et d’esthétique de la marque.
Choisir son partenaire CNC : capacités de production et référentiels d'achat
Lors de la sélection d'un fabricant B2B d'usinage CNC, les équipes d'achats doivent vérifier que l'infrastructure d’actifs physiques et les capacités de volume du fournisseur correspondent réellement à leur feuille de route produit.
Parc de machines et caractéristiques techniques
Notre atelier de production est optimisé à la fois pour les modifications techniques à réponse rapide et pour la régularité d'une production à forte capacité en plusieurs équipes.
| Catégorie d'équipement | Marque / modèle de machine | Configuration des axes | Application principale | Secteur cible |
| Fraiseuse CNC d'ultra-précision | Mazak VCN-530C | 3 axes / 4 axes | Profilage à grande vitesse des châssis en aluminium | Électronique grand public |
| Centre d'usinage à grande vitesse | DMG MORI CMX 1100 V | 3 axes / 4 axes | Supports structurels & sous-châssis | Robotique & IA industrielle |
| Fraiseuse 5 axes simultanée | Hermle C 250 | 5 axes | Géométries internes complexes & contre-dépouilles | Aéronautique & audio haut de gamme |
| Tour de précision de type suisse | Tsugami B0328-II | Tournage 8 axes | Broches, connecteurs et fixations micro-miniatures | IoT & dispositifs médicaux |
Quantités minimales de commande (MOQ) et capacité de production mensuelle
Nous avons structuré nos limites opérationnelles pour accueillir avec souplesse les produits à chaque étape de leur cycle de vie, de la validation initiale au déploiement mondial.
- MOQ pour prototypes & NPI (introduction de nouveaux produits) : nous acceptons les petites séries à partir de 1 à 50 unités, permettant aux équipes matérielles de réaliser des tests fonctionnels de validation technique (EVT) sans lourde immobilisation de capital.
- Échelle de production pilote : pour les tests de validation de la conception (DVT) et les lancements régionaux, notre plage opérationnelle idéale standard va de 100 à 1,000 unités, livrées sur des délais raccourcis.
- Débit mensuel de production de masse : grâce à notre vaste parc de plus de 100 centres d'usinage haut de gamme fonctionnant en continu en plusieurs équipes, notre usine maintient une capacité mensuelle maximale pouvant atteindre 45,000 composants usinés de précision.
Collaborez avec Rejin CNC pour votre prochain projet d'IA
Surmonter les défis structurels, thermiques et esthétiques du matériel d'IA moderne exige un partenaire de fabrication qui traite la précision comme un indicateur fondamental. Chez Rejin CNC, nous associons un parc de machines avancé à une expertise approfondie en DFM (conception pour la fabrication) afin que vos appareils intelligents montent en cadence sans heurt, du concept initial au succès commercial à grand volume.
- E-mail : nicole@rejincnc.com
- WhatsApp/Tel: +86 18362358467
FAQ
Q : Quelle rugosité de surface (Ra) typique peut-on atteindre sur les surfaces d'appariement thermique sans recourir au polissage manuel ?
R : Nos centres d'usinage Mazak équipés d'outils à pointer au diamant produisent de façon fiable un Ra de 0.4 μm (16 μin) directement à la machine. Ce niveau de finition précis favorise un transfert thermique très efficace au point de contact des pièces.
Q : Comment un fabricant d'usinage CNC gère-t-il les modifications de conception technique (ECO) en cours de production par rapport aux fournisseurs de moulage sous pression ?
R : Les flux CNC reposent entièrement sur une programmation numérique. Nous ajustons le script de code G et poursuivons la série avec un délai minime. Le moulage sous pression, en revanche, impose de modifier des moules en acier trempé, ce qui entraîne des dépenses d'outillage considérables et des semaines d'arrêt.
Q : Quelles tolérances géométriques votre usine peut-elle maintenir de façon fiable sur des caractéristiques internes critiques tout au long d'une série de 10,000 unités ?
R : Nous maintenons de façon fiable des tolérances linéaires de ±0.005 mm (±0.0004 in), tandis que la position réelle et la circularité restent constamment dans les 0.02 mm. Des contrôles d'échantillonnage automatisés par MMT confirment ces valeurs sur toute la série de production.
Q : Quels alliages d'aluminium recommandez-vous pour les appareils intelligents d'IA exigeant à la fois rigidité structurelle et forte dissipation thermique ?
R : L'aluminium 6061-T6 fait office de norme sectorielle, offrant un équilibre optimal entre résistance structurelle, usinabilité nette et conductivité thermique élevée (167 W/m·K). Pour les composants exigeant un aspect esthétique haut de gamme après anodisation, les alliages 6061-T6 ou 6063 donnent les résultats les plus réguliers dans l'électronique grand public.
Articles récents

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
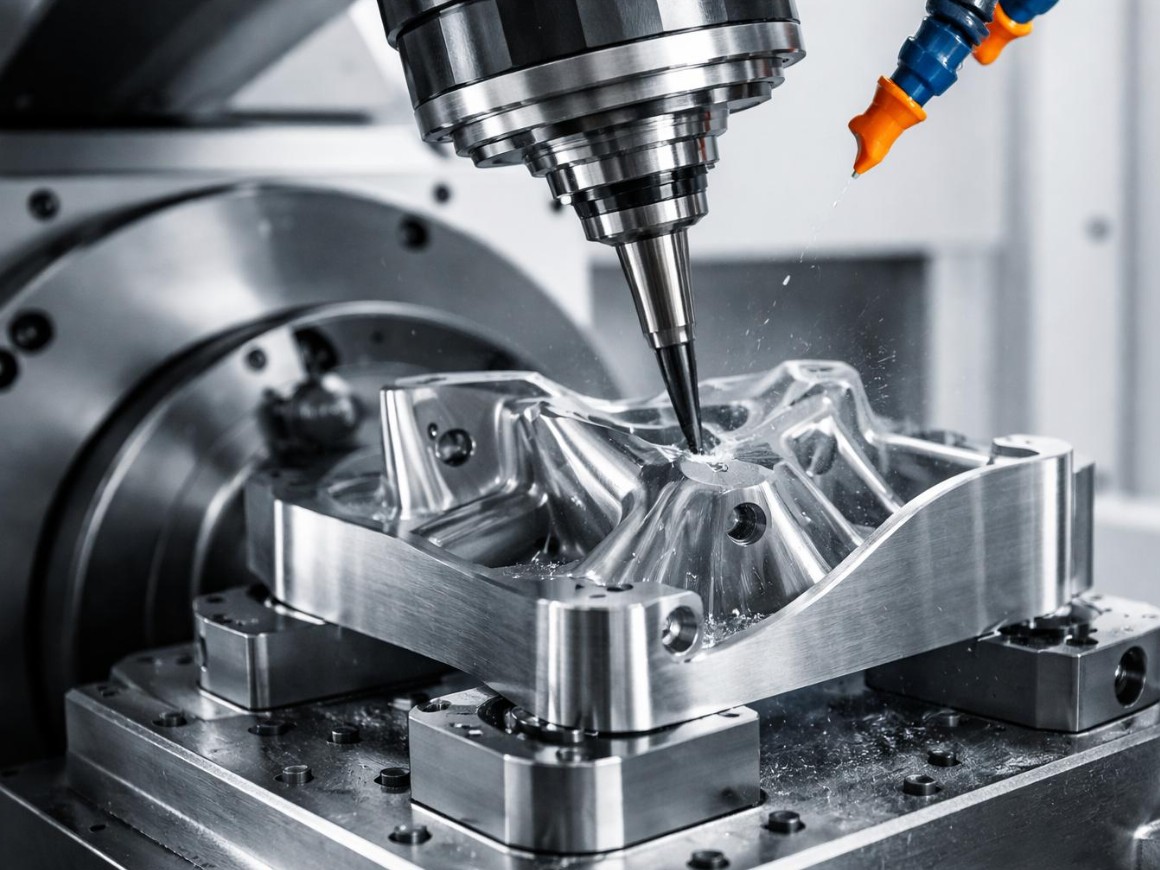
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
PRODUITS CONNEXES
Les pièces que nous usinons chaque jour
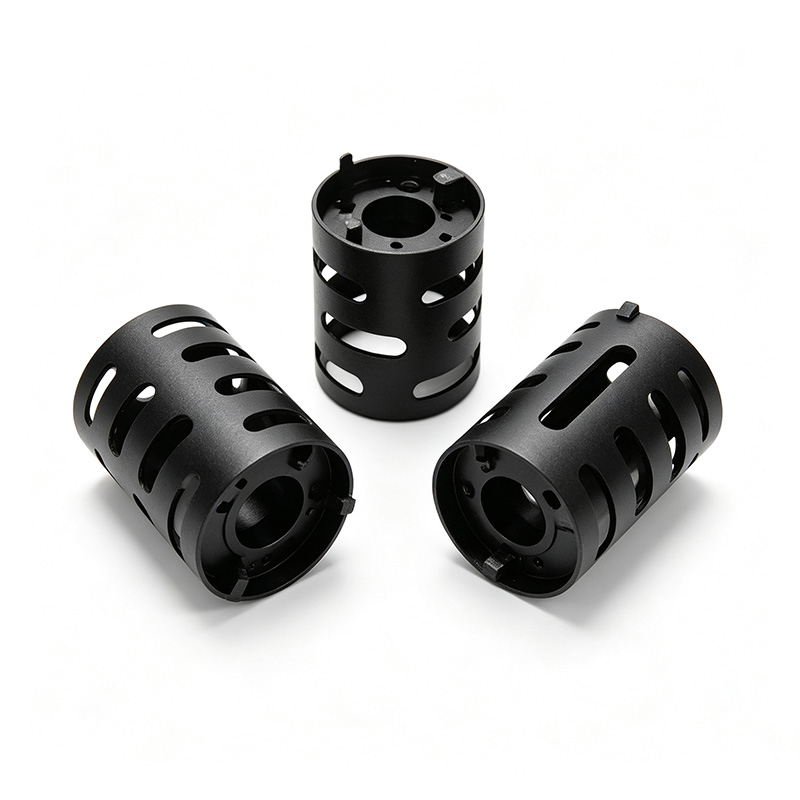
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
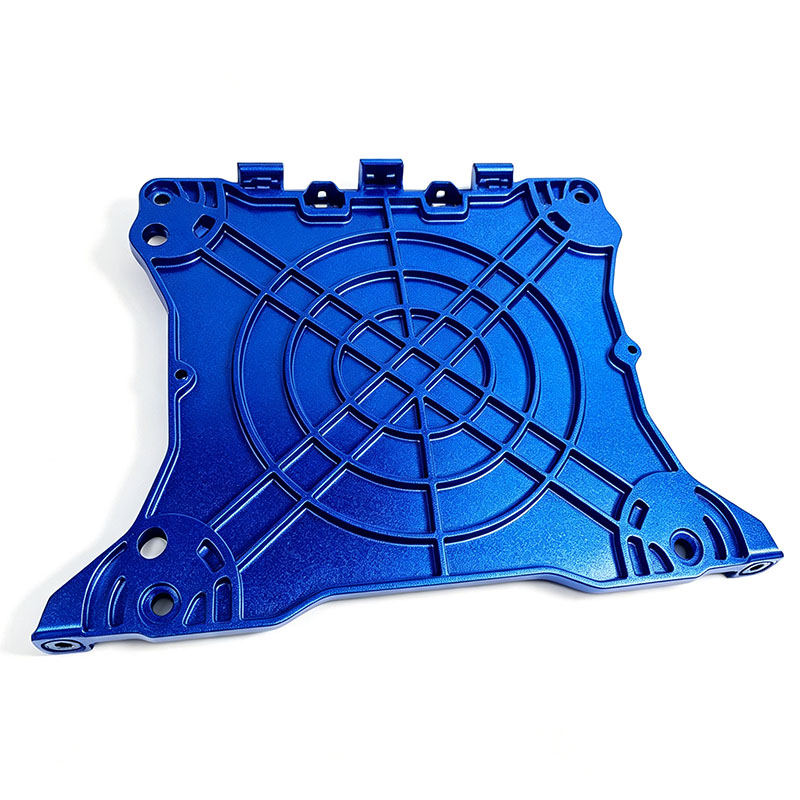
CNC Aluminum Automotive Brackets & Lightweight Structural Links
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.