Jawaban Singkat
Perangkat edge AI cerdas membutuhkan daya komputasi ekstrem yang dikemas dalam bentuk yang ringkas, menciptakan tantangan pembuangan panas dan pensinyalan RF yang belum pernah terjadi sebelumnya. Memilih produsen mesin CNC khusus seperti Rejin CNC memungkinkan tim perangkat keras untuk mencapai toleransi presisi tinggi (hingga ±0,005 mm), ketebalan dinding yang bervariasi, dan geometri kompleks yang tidak dapat diberikan oleh pengecoran atau pencetakan tradisional. Panduan ini menguraikan bagaimana pemesinan CNC multi-sumbu presisi memecahkan hambatan perangkat keras AI yang kritis, mengakomodasi perubahan desain teknik yang cepat, dan menyediakan jalur penskalaan yang jelas dari prototipe hingga produksi massal.
Arsitektur fisik chip silikon sedang mengalami transformasi radikal seiring dengan migrasi kecerdasan buatan dari pusat data cloud terpusat langsung ke perangkat edge. Tim rekayasa perangkat keras kini dipaksa untuk mengemas daya komputasi yang sangat besar ke dalam faktor bentuk konsumen dan perusahaan yang sangat ringkas. Rejin CNCSebagai produsen mesin CNC khusus, kami bermitra dengan inovator teknologi global untuk mengatasi hambatan manufaktur yang tepat ini. Membangun perangkat keras AI berkinerja tinggi bukan lagi sekadar tantangan elektronik; ini adalah tantangan teknik mesin di mana toleransi struktural menentukan efisiensi pemrosesan.
Dilema Arsitektur Perangkat Keras pada Perangkat Pintar Generasi Berikutnya
Integrasi unit pemrosesan AI lokal menghasilkan lonjakan besar pada keluaran panas lokal dan interferensi elektromagnetik. Tim teknik harus merancang wadah yang berfungsi sekaligus sebagai lapisan pelindung, sasis struktural, dan pendingin panas termodinamik canggih.
Pergeseran dari Penutup ke Sistem Manajemen Termal Aktif
Komponen AI tepi modern menghasilkan panas berlebih, sehingga memerlukan kerangka struktural untuk secara aktif menghilangkan energi termal melalui kopling mekanis kontak langsung.
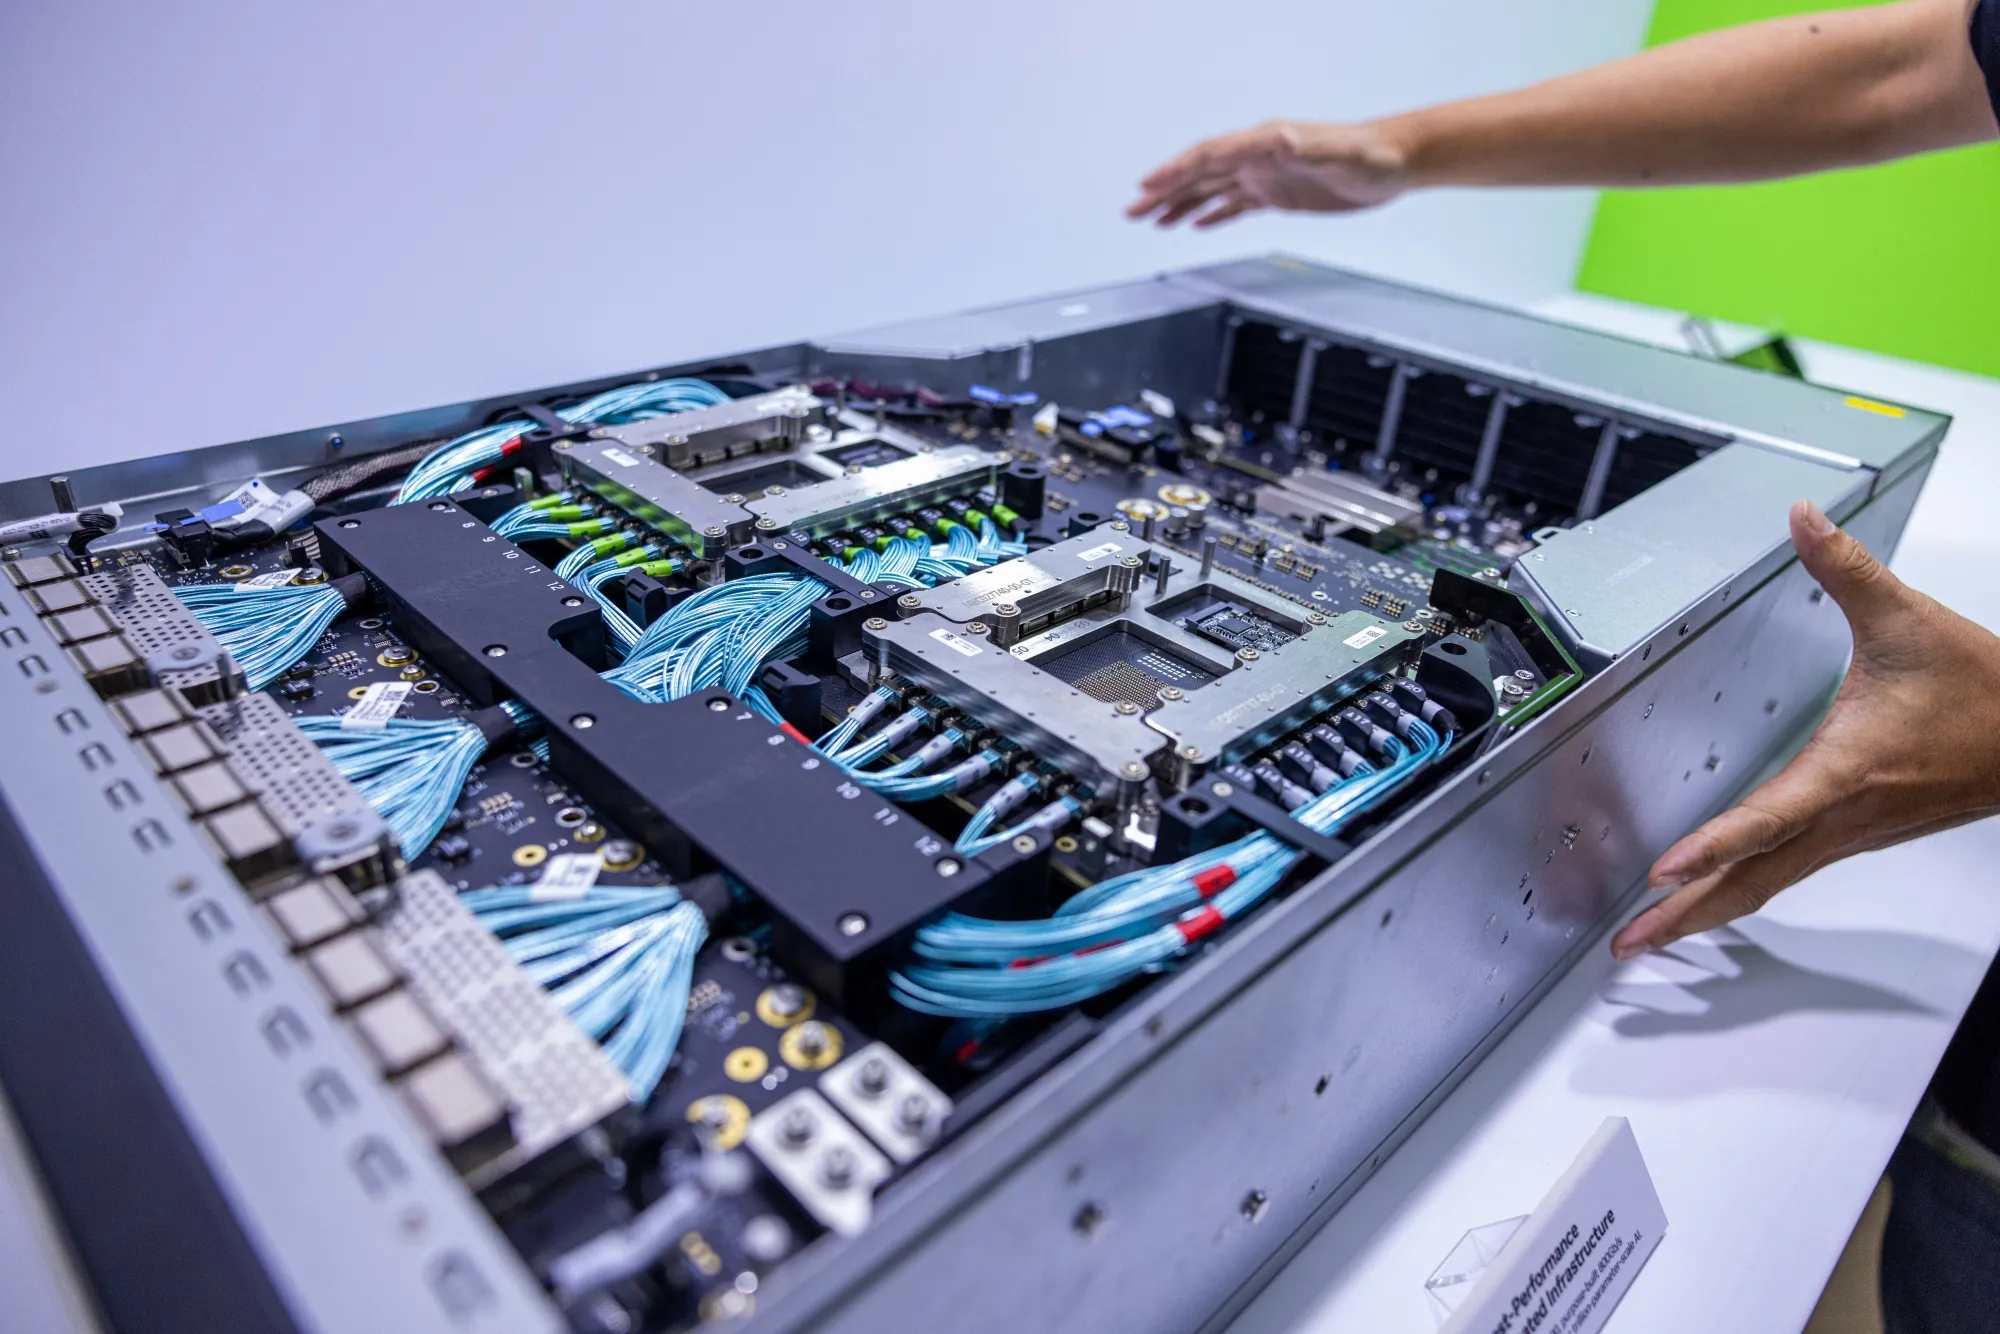
- Kantong ruang uap terintegrasi: Mengukir rongga dalam dan berdasar datar dengan kerataan di bawah 10 mikron langsung ke dalam aluminium sasis untuk secara signifikan meningkatkan efisiensi transfer termal di seluruh pelat pendingin multi-fase.
- Sirip pendingin dengan rasio aspek tinggi: Pembuatan sirip pendingin ultra-tipis dan rapat berukuran 0,5 mm langsung pada permukaan luar untuk memperluas area permukaan konvektif tanpa meningkatkan ukuran perangkat.
- Zona kompresi material antarmuka termal (TIM): Menciptakan lekukan dengan kedalaman yang terkontrol secara presisi untuk mempertahankan tekanan optimal dan seragam di seluruh bantalan termal elastomerik guna mengurangi secara signifikan kantong udara mikro.
Menyeimbangkan Kekakuan Struktural dengan Transmisi Sinyal Frekuensi Tinggi
Perangkat AI bergantung pada throughput data yang sangat besar melalui Wi-Fi 7, 5G, dan susunan gelombang milimeter, yang berarti wadah logam harus dirancang untuk mengurangi masalah perisai frekuensi radio.
- Pembuatan rongga jendela antena: Memanfaatkan penggilingan 3D berkecepatan tinggi untuk menipiskan zona tertentu pada sasis aluminium hingga 0,3 mm, memungkinkan sinyal RF untuk melewatinya secara efisien saat direkatkan dengan sisipan komposit.
- Dinding isolasi pelindung RF: Pembuatan dinding internal yang berkesinambungan dan tanpa putus yang pas dengan tepat ke dalam wadah pelindung PCB, meminimalkan interferensi internal antara IC manajemen daya dan sensor analog yang sensitif.
- Jalur penutupan anodisasi: Melakukan penutupan mekanis dengan toleransi mikro selama pasca-pemrosesan untuk memastikan tonjolan pemasangan internal tertentu tetap berupa logam mentah dan konduktif untuk pentanahan listrik yang sangat andal.
Kompleksitas Struktural: Mengapa Metode Tradisional Gagal pada Perangkat Keras AI Edge
Ketika volume produk beralih dari prototipe ke produksi massal, pemilihan metodologi fabrikasi yang tepat menentukan kinerja produk dan kelayakan finansial.
Batasan Geometris Pengecoran Cetakan dan Pencetakan Injeksi
Pengecoran dan pencetakan mampu menangani komponen berbiaya rendah dan bervolume tinggi dengan baik. Namun, metode ini seringkali kurang mampu memberikan kekuatan struktural dan presisi yang dibutuhkan dalam perakitan perangkat AI canggih.
- Porositas dan rongga struktural: Pengecoran die cenderung memerangkap kantung udara kecil di dalam logam. Kantung-kantung ini menurunkan perpindahan panas dan mengurangi kekuatan saat bagian tersebut terkena benturan.
- Batasan sudut kemiringan: Pencetakan injeksi dan pengecoran membutuhkan dinding dengan kemiringan sedikit, biasanya 1° hingga 3°, agar mudah dilepas dari cetakan. Namun, bagian AI di dalamnya membutuhkan dinding lurus 90° untuk menjaga ruang tetap rapat.
- Ketidaksempurnaan permukaan akhir: Bagian yang dicetak menunjukkan garis-garis di tempat cetakan bertemu dan tempat aliran material bergabung. Garis-garis ini membutuhkan banyak pengerjaan manual setelahnya. Hal itu menyulitkan untuk mencapai tampilan bersih yang diinginkan merek-merek Tier-1.
Transisi Ekonomi: Pemesinan CNC vs. Pencetakan Cetakan Progresif
Memilih pemesinan CNC dibandingkan dengan pencetakan cetakan progresif bergantung pada seberapa kompleks bentuknya, berapa biaya awal peralatannya, dan berapa banyak unit yang akan Anda produksi.
- Ambang batas titik impas 50.000 unit: Ketika produksi tahunan tetap di bawah 50.000 unit, biaya pembuatan cetakan stamping bisa mencapai lebih dari $80.000. permesinan CNC multi-sumbu maka menawarkan nilai yang lebih baik.
- Rasio ketebalan dinding: Proses pencetakan menjaga ketebalan lembaran logam tetap sama di semua bagian. Penggilingan CNC Memungkinkan Anda untuk memvariasikannya, misalnya menggunakan 5,0 mm di sudut untuk kekuatan dan 0,8 mm di sisi samping.
- Fleksibilitas desain selama penskalaan: Memperbarui fitur dalam program CNC hanya membutuhkan waktu beberapa menit dan hampir tidak menambah biaya alat tambahan. Sebaliknya, mengganti cetakan stamping dapat menghentikan pekerjaan selama berminggu-minggu dan meningkatkan biaya hingga puluhan ribu dolar.
Bagaimana Rejin Mendukung Proyek Perangkat Keras AI
Rejin CNC menyediakan kerangka kerja terintegrasi dan menyeluruh yang dirancang khusus untuk tim pengadaan dan rekayasa perangkat keras AI yang berisiko tinggi:
- Umpan Balik DFM dalam 24 Jam: Unggah file CAD Anda dan terima analisis Desain untuk Manufaktur (DFM) terperinci beserta penawaran harga yang dipersonalisasi dalam waktu 24 jam, sehingga menghilangkan jebakan biaya sebelum produksi dimulai.
- Dukungan Siklus Hidup Multi-Tahap: Mulai dari Pengujian Verifikasi Awal (EVT) dan Pengujian Verifikasi Desain (DVT) dengan prototipe hingga 1–50 unit, sampai produksi massal multi-shift yang stabil mencapai 45.000 unit per bulan.
- Integrasi Proses Vertikal: Didirikan oleh insinyur veteran Bapak Zhang Yi, infrastruktur kami mencakup mulai dari penyediaan bahan baku premium hingga lini anodisasi khusus dan perawatan permukaan otomatis milik kami sendiri, memastikan kendali mutlak atas waktu tunggu dan konsistensi estetika.
Bagaimana Rejin CNC Memberdayakan Inovator Perangkat AI: Rekayasa & Skala Armada
Sebagai produsen mesin CNC yang berdedikasi, Rejin CNC menjembatani kesenjangan antara desain industri yang kompleks dan kelayakan manufaktur volume tinggi. Kami mengkhususkan diri dalam mengubah geometri mentah yang kompleks menjadi komponen mekanik yang dapat diproduksi secara berulang dan siap dipasarkan.
Penggilingan CNC Multi-Axis Presisi Ultra untuk Geometri Internal yang Kompleks
Perangkat AI canggih memiliki arsitektur internal yang sangat kompleks yang tidak dapat dijangkau oleh konfigurasi permesinan 3 sumbu standar.
- Jalur pahat 5 sumbu simultan: Dengan memanipulasi benda kerja di sepanjang lima sumbu secara bersamaan, kami mengerjakan kontur organik yang kompleks, undercut, dan port bersudut dalam satu pengaturan, secara drastis mengurangi kesalahan penumpukan fixture kumulatif.
- Penggilingan mikro hingga 0,2 mm: Spindel berkecepatan tinggi kami memungkinkan kami menggunakan pemotong berdiameter mikro yang rapuh untuk membentuk radius sudut internal yang tajam (R ≤ 0,1 mm) dan ulir ultra-halus yang dibutuhkan untuk pengencang elektronik sub-miniatur.
- Kontrol kerataan permukaan dalam batas 0,01 mm: Dengan menggunakan pemotong putar berujung berlian, kami mencapai kerataan yang luar biasa pada permukaan yang saling bersentuhan, memastikan kontak yang sangat presisi dengan penyebar panas prosesor internal.
Perakitan Mekanik Siap Pakai dan Verifikasi Kualitas yang Ketat
Kami melakukan lebih dari sekadar pemotongan logam sederhana. Tim kami mengirimkan modul lengkap yang siap dipasang dan langsung terintegrasi ke dalam lini produksi pelanggan.
- Pemasangan ulir dan sisipan heliks otomatis: Alat pneumatik memasukkan ulir baja tahan karat ke dalam komponen aluminium atau magnesium. Ini memberikan ketahanan yang baik terhadap gaya tarik.
- Metrologi CMM dan pemindaian laser: Setiap dimensi kunci diperiksa pada Mesin Pengukur Koordinat (CMM) bersama dengan pemindai optik. Pemeriksaan tersebut memastikan bahwa komponen sesuai dengan spesifikasi model CAD asli.
- Pengujian semprotan garam dan lingkungan: Bagian yang dilapisi menjalani paparan kabut garam selama 96 jam. Pengujian ini menegaskan ketahanan korosi yang kuat untuk penggunaan jangka panjang dalam kondisi lapangan yang sulit.
Kerja Sama & Validasi Klien Nyata
Kompetensi manufaktur sejati dibuktikan melalui pelaksanaan di lapangan. Berikut adalah aplikasi dunia nyata di mana intervensi teknik lintas industri kami secara langsung menyelesaikan hambatan skala kritis bagi mitra jangka panjang kami.
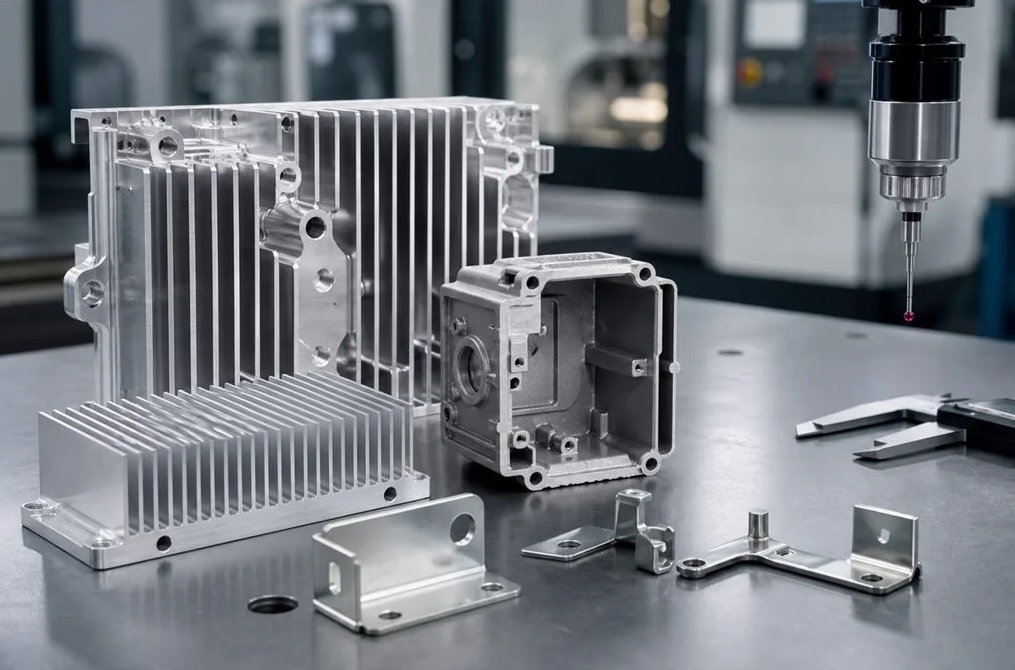
Studi Kasus 1: Komponen Termal dan Struktural Presisi Tinggi untuk Komputasi AI Otomotif
Mitra elektronik otomotif membutuhkan perangkat yang andal, komponen struktural berkinerja tinggi untuk melindungi unit komputasi lokal yang digunakan di berbagai model kendaraan.
- Tolok Ukur Pengadaan: Klien mensyaratkan kepatuhan ketat terhadap standar otomotif IATF 16949 yang ketat, waktu penyelesaian prototipe yang sangat singkat, dan jalur yang andal untuk transisi dari pengujian percontohan ke produksi massal yang stabil.
- Tantangan Rekayasa: Komponen struktural asli menunjukkan sedikit variasi dalam akurasi dimensi antar batch, yang mengakibatkan celah antarmuka termal yang berisiko menyebabkan penurunan kinerja prosesor di bawah beban komputasi yang berkelanjutan.
- Solusi CNC Rejin: Dengan memanfaatkan kerangka kerja kualitas bersertifikasi IATF 16949:2016 dan pusat penggilingan CNC berkecepatan tinggi, kami mengoptimalkan jalur pemesinan untuk mencapai tingkat hasil dimensi ≥99,5%. Kami berhasil memampatkan siklus pembuatan prototipe dari 12 hari menjadi 5 hari, membangun alur kerja produksi massal yang kuat yang mempertahankan tingkat pengiriman tepat waktu 100% dan mengurangi tingkat pengembalian produk klien hingga di bawah 0,3%.
Studi Kasus 2: Ruang Kedap Suara untuk Merek Peralatan Elektroakustik Premium
Dengan berbekal pengalaman mendalam yang telah kami bangun sejak tahun 2003 di bidang perangkat keras elektroakustik dan komponen speaker, sebuah produsen perangkat audio premium mempercayakan kami untuk memproduksi ruang kedap suara internal yang kompleks dan memiliki tampilan yang sempurna.
- Tolok Ukur Pengadaan: Proyek ini menuntut hasil akhir estetika premium yang dipadukan dengan kepatuhan ketat terhadap geometri akustik yang rumit dan struktur pemesanan yang fleksibel untuk mendukung peluncuran pasar regional.
- Tantangan Rekayasa: Penutup akustik membutuhkan saluran internal dengan kedalaman variabel dan persyaratan kemiringan mendekati nol yang ketat, yang tidak dapat dicapai melalui pencetakan tradisional tanpa risiko rongga struktural atau mengubah lapisan luar yang sempurna.
- Solusi CNC Rejin: Dengan memanfaatkan pusat permesinan CNC multi-sumbu kami, kami berhasil memproduksi rongga suara dengan sudut kemiringan nol sambil mempertahankan ketebalan dinding yang seragam. Dengan mengarahkan komponen melalui jalur produksi sandblasting otomatis dan anodisasi internal kami, kami menghilangkan variabel pasca-pemrosesan manual, menghasilkan permukaan akhir matte premium yang secara efektif memenuhi spesifikasi resonansi akustik dan estetika yang ketat dari merek tersebut.
Memilih Mitra CNC Anda: Kemampuan Produksi dan Tolok Ukur Pengadaan
Saat menyeleksi produsen mesin CNC B2B, tim pengadaan harus memverifikasi bahwa infrastruktur aset fisik dan kapasitas volume vendor selaras dengan peta jalan produk mereka.
Spesifikasi Armada Peralatan dan Mesin
Lantai produksi kami dioptimalkan untuk perubahan teknik yang responsif dan cepat, serta konsistensi produksi multi-shift dengan kapasitas tinggi.
| Klasifikasi Peralatan |
Merek/Model Mesin |
Konfigurasi Sumbu |
Aplikasi Utama |
Industri Sasaran |
| Mesin Penggiling CNC Ultra Presisi |
Mazak VCN-530C |
3-Axis / 4-Axis |
Pembuatan profil sasis aluminium berkecepatan tinggi |
Elektronik Konsumen |
| Pusat Pemesinan Kecepatan Tinggi |
DMG MORI CMX 1100 V |
3-Axis / 4-Axis |
Braket struktural & sub-rangka |
Robotika & AI Industri |
| Mesin Penggiling 5 Sumbu Simultan |
Hermle C 250 |
5-Axis |
Geometri internal yang kompleks & lekukan |
Dirgantara & Audio Premium |
| Mesin Bubut Presisi Tipe Swiss |
Tsugami B0328-II |
Pembubutan 8 Sumbu |
Pin, konektor, dan pengencang berukuran mikro-miniatur. |
IoT & Perangkat Medis |
Jumlah Pesanan Minimum (MOQ) dan Kapasitas Produksi Bulanan
Kami menyusun batasan operasional kami untuk secara fleksibel mengakomodasi produk di setiap tahap siklus hidupnya, mulai dari validasi awal hingga peluncuran global.
- MOQ Prototipe & NPI (Pengenalan Produk Baru): Kami menerima pesanan dalam jumlah kecil mulai dari 1 hingga 50 unit, memungkinkan tim perangkat keras untuk menjalankan uji validasi rekayasa fungsional (EVT) tanpa paparan modal awal yang besar.
- Skala Produksi Uji Coba: Untuk pengujian validasi desain (DVT) dan peluncuran produk regional, kisaran produksi standar kami yang ideal adalah 100 hingga 1.000 unit, yang dikirimkan dalam waktu tunggu yang singkat.
- Kapasitas Produksi Massal Bulanan: Didukung oleh armada ekstensif kami yang terdiri dari lebih dari 100 pusat permesinan canggih yang beroperasi secara terus menerus dalam beberapa shift, fasilitas kami mempertahankan kapasitas bulanan maksimum hingga 45.000 komponen yang dikerjakan dengan presisi.
Bekerjasamalah dengan Rejin CNC untuk Proyek AI Anda Selanjutnya
Mengatasi tantangan struktural, termal, dan kosmetik dari perangkat keras AI modern membutuhkan mitra manufaktur yang memperlakukan presisi sebagai metrik dasar. Di Rejin CNC, kami menggabungkan armada mesin canggih dengan keahlian DFM (Desain untuk Manufaktur) yang mendalam untuk memastikan perangkat pintar Anda berkembang dengan lancar dari konsep awal hingga kesuksesan pasar volume tinggi.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
Pertanyaan yang Sering Diajukan (FAQ)
T: Berapakah kekasaran permukaan (Ra) tipikal yang dapat dicapai pada permukaan kontak termal tanpa perlu pemolesan manual?
A: Pusat permesinan Mazak kami dengan pemotong berlian menghasilkan Ra sebesar 0,4 μm (16 μin) secara andal langsung dari mesin. Tingkat penyelesaian yang presisi ini mendukung transfer panas yang sangat efisien di tempat pertemuan komponen.
T: Bagaimana produsen mesin CNC menangani perubahan desain teknik (ECO) di tengah produksi dibandingkan dengan vendor pengecoran cetakan?
A: Alur kerja CNC sepenuhnya berjalan berdasarkan pemrograman digital. Kami menyesuaikan skrip G-code dan melanjutkan proses dengan penundaan minimal. Sebaliknya, pengecoran die membutuhkan modifikasi cetakan baja keras, yang menimbulkan pengeluaran perkakas yang besar dan waktu henti selama berminggu-minggu.
T: Toleransi geometris apa yang dapat dipertahankan secara andal oleh fasilitas Anda pada fitur internal kritis di seluruh proses produksi 10.000 unit?
A: Kami secara andal mempertahankan toleransi linier hingga ±0,01 mm (±0,0004 inci), sementara posisi sebenarnya dan silindrisitas secara konsisten tetap dalam batas 0,02 mm. Pemeriksaan sampel CMM otomatis mengkonfirmasi nilai-nilai ini sepanjang proses produksi.
T: Paduan aluminium mana yang direkomendasikan untuk perangkat pintar AI yang membutuhkan kekakuan struktural dan pembuangan panas yang tinggi?
A: Aluminium 6061-T6 berfungsi sebagai standar industri, menawarkan keseimbangan optimal antara kekuatan struktural, kemudahan pengerjaan, dan konduktivitas termal yang tinggi (167 W/m·K). Untuk komponen yang membutuhkan tampilan kosmetik premium setelah anodisasi, paduan 6061-T6 atau 6063 memberikan hasil yang paling konsisten dalam elektronik konsumen.


 Mereka adalah









