簡単な回答
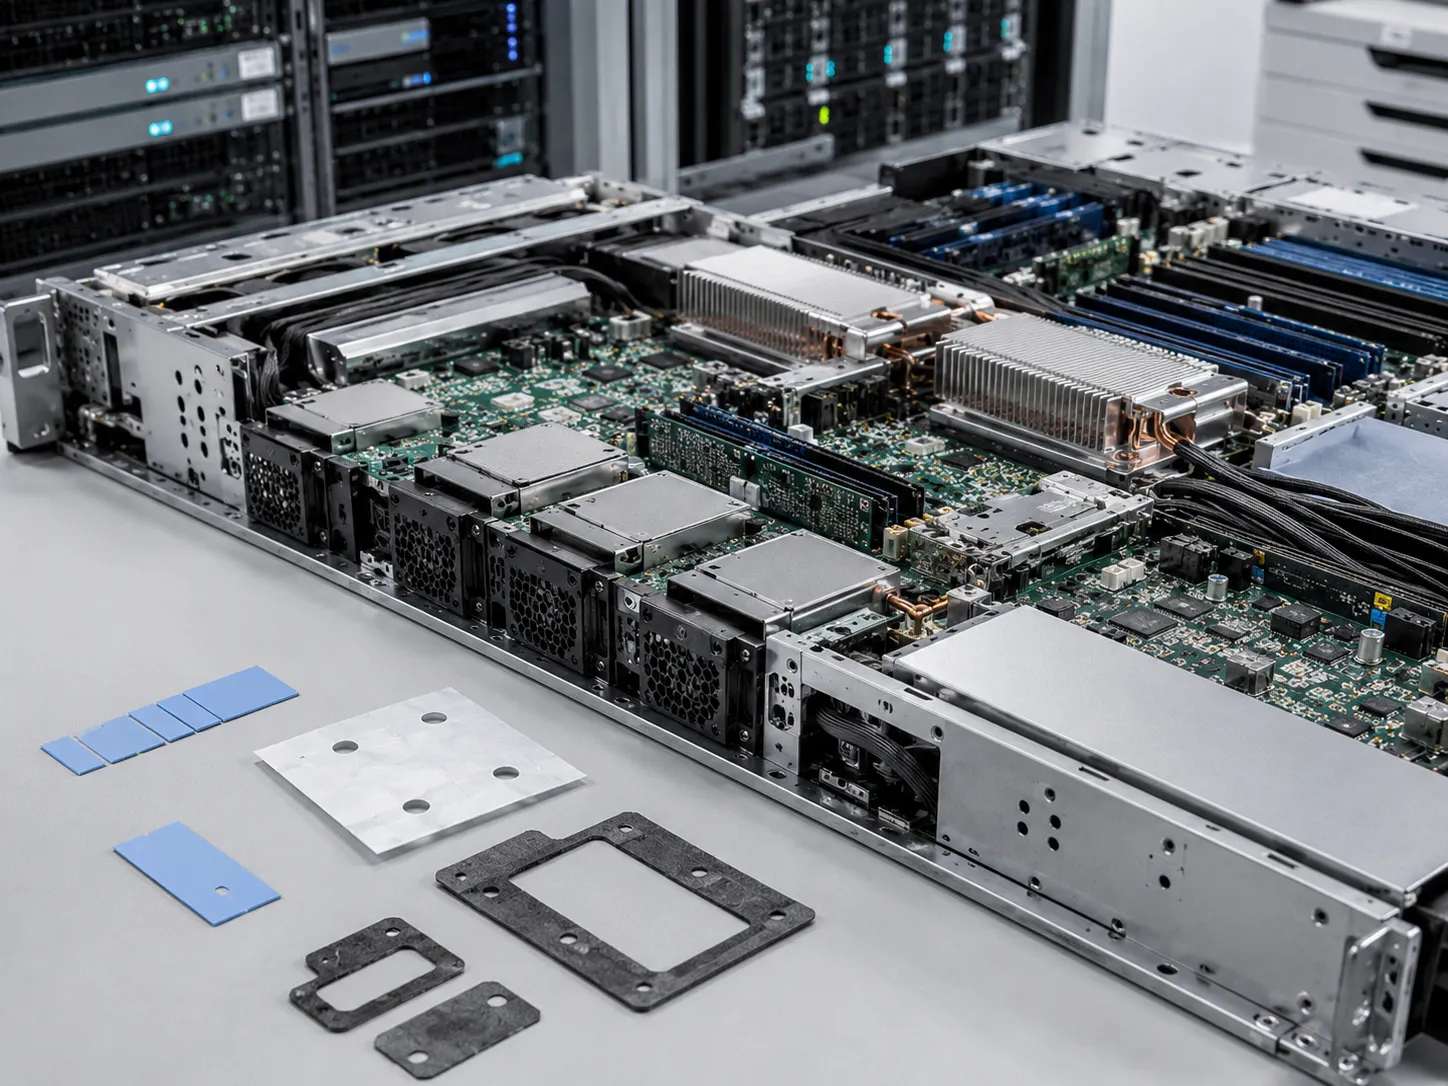
スマートAIエッジデバイスは、コンパクトな筐体に極めて高い演算能力を要求するため、これまでにない放熱とRF信号伝送の課題が生じています。Rejin CNCのような専門のCNC加工メーカーを選択することで、ハードウェアチームは、従来のダイカストやプレス加工では実現できない高精度公差(最大±0.005mm)、可変肉厚、複雑な形状を実現できます。このガイドでは、高精度多軸CNC加工が、AIハードウェアの重要なボトルネックをどのように解決し、迅速な設計変更に対応し、プロトタイプから量産への明確なスケールアップパスを提供するのかを概説します。
人工知能が中央集権型のクラウドデータセンターからエッジデバイスへと移行するにつれ、シリコンチップの物理アーキテクチャは根本的な変革を遂げています。ハードウェアエンジニアリングチームは、膨大な計算能力を非常にコンパクトなコンシューマー向けおよびエンタープライズ向けフォームファクタに詰め込むことを余儀なくされています。 Rejin CNC当社は、CNC加工に特化したメーカーとして、グローバルな技術革新企業と提携し、まさにこうした製造上のボトルネックを解決しています。高性能AIハードウェアの構築は、もはや電子機器だけの課題ではなく、構造公差が加工効率を左右する機械工学の課題となっています。
次世代スマートデバイスのハードウェアアーキテクチャにおけるジレンマ
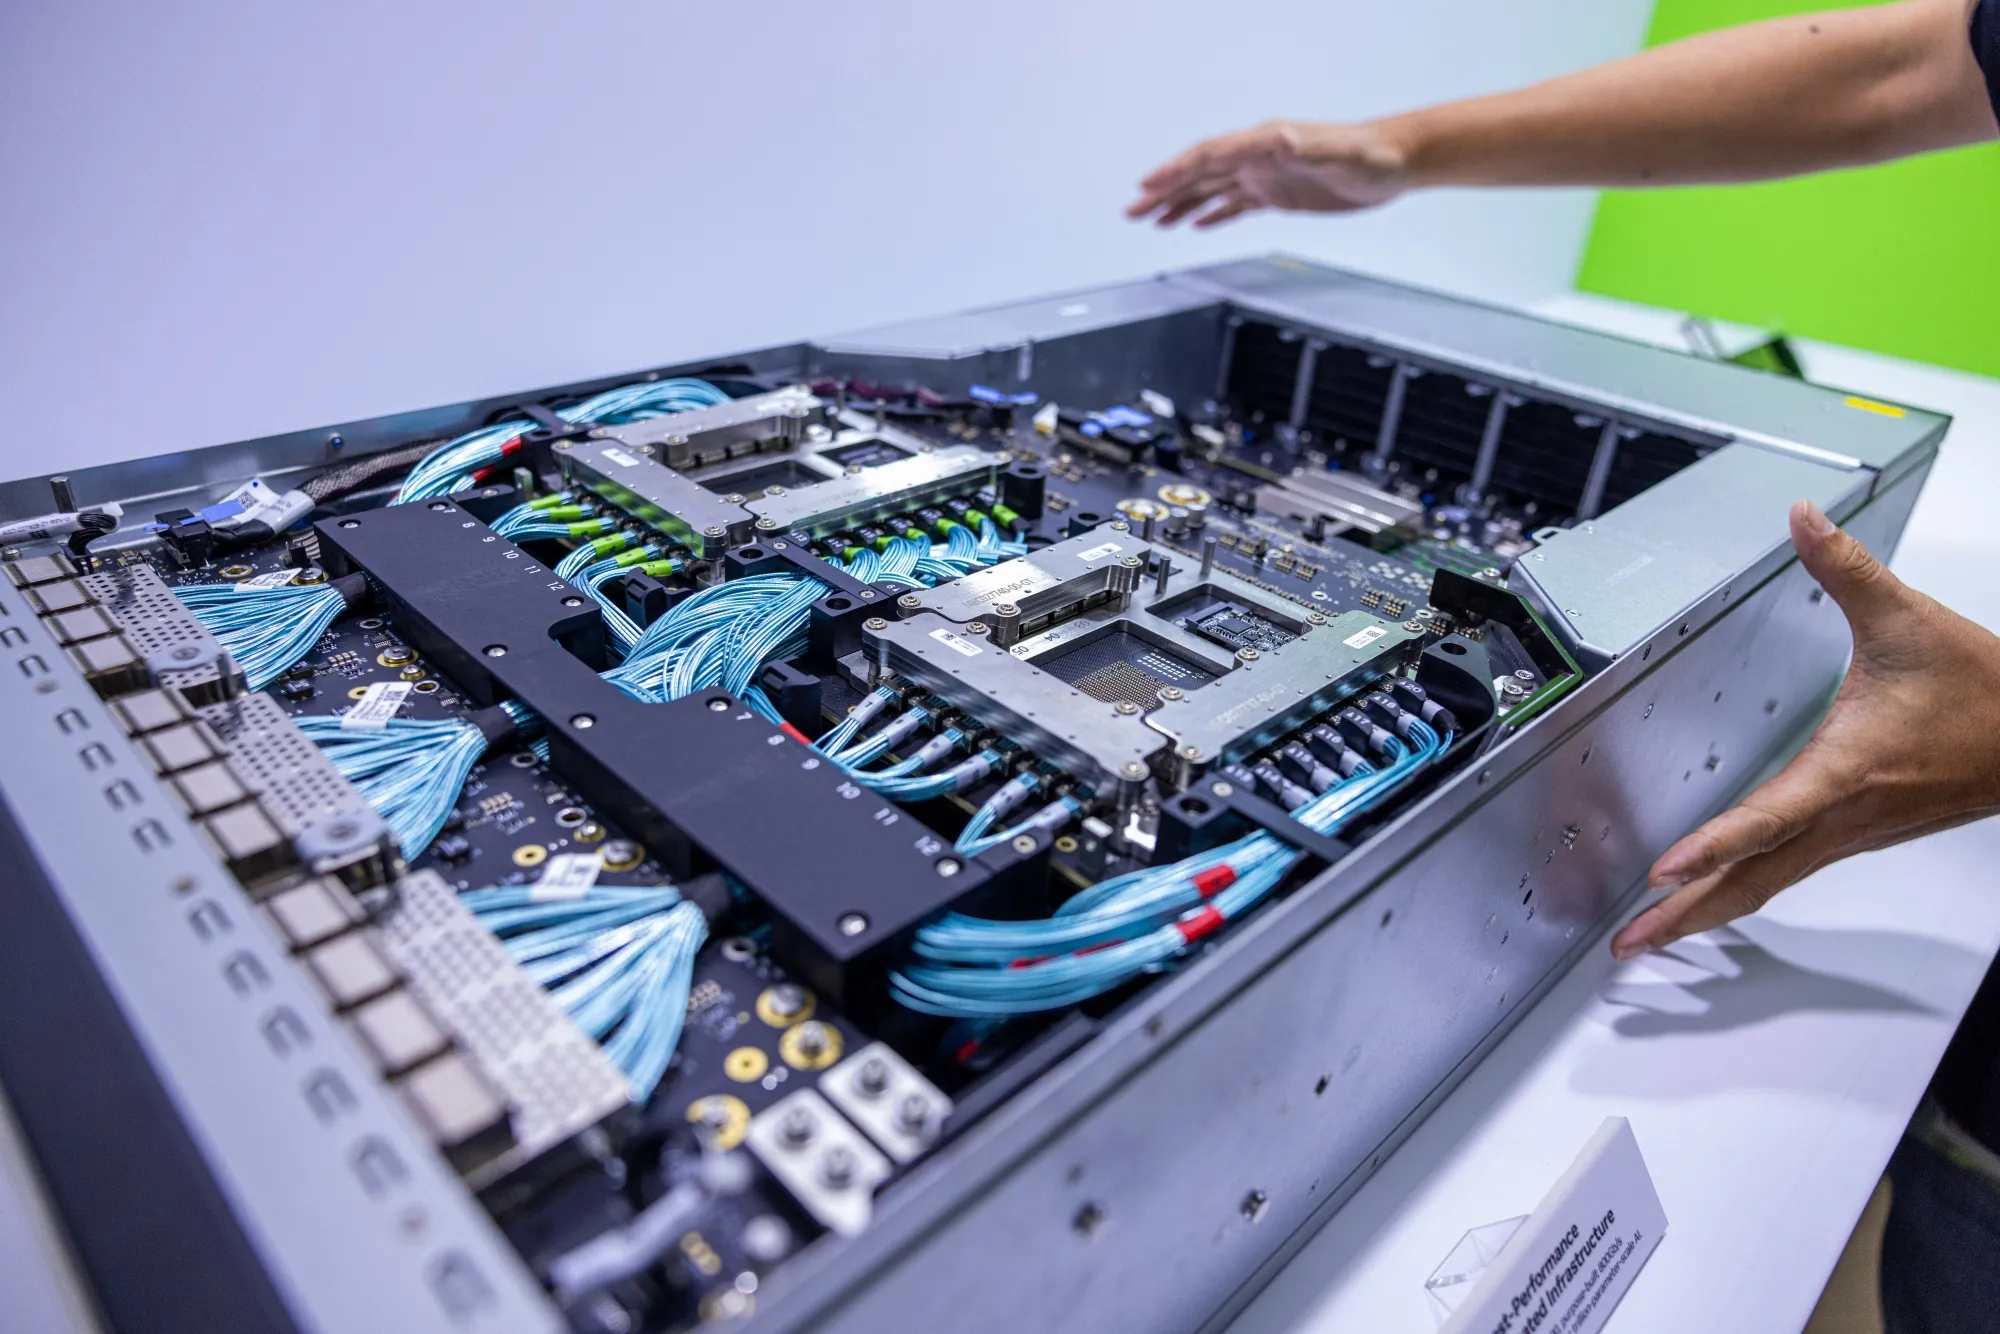
ローカルAI処理ユニットの統合により、局所的な熱出力と電磁干渉が大幅に増加する。エンジニアリングチームは、保護外装、構造シャーシ、高度な熱力学的ヒートシンクとして同時に機能する筐体を設計する必要がある。
筐体からアクティブ熱管理システムへの移行
最新のエッジAIコンポーネントは高温になるため、構造フレームが直接接触による機械的結合を通じて熱エネルギーを積極的に放散する必要がある。
- 一体型ベイパーチャンバーポケット:シャーシのアルミニウムに、10ミクロン以下の平面度を持つ深く平底の空洞を直接フライス加工することで、多相冷却プレート全体の熱伝達効率を大幅に向上させます。
- 高アスペクト比冷却フィン:デバイスの設置面積を増やすことなく対流表面積を拡大するために、極薄でピッチの狭い0.5mmの冷却リブを外面に直接加工します。
- 熱界面材料(TIM)の圧縮ゾーン:エラストマー製サーマルパッド全体にわたって最適な均一圧力を維持するように、深さを正確に制御した凹部を作成することで、微細な空隙による空気溜まりを大幅に削減します。
構造剛性と高周波信号伝送のバランス
AIデバイスは、Wi-Fi 7、5G、ミリ波アレイを介した膨大なデータスループットに依存しているため、金属製の筐体は無線周波数シールドの問題を軽減するように設計する必要がある。
- アンテナウィンドウのポケット加工:高速3Dフライス加工を用いてアルミニウムシャーシの特定部分を0.3mmまで薄くすることで、複合材インサートと接着した際にRF信号が効率的に通過できるようにする。
- RFシールド絶縁壁:PCBシールド缶に正確に収まる、連続した途切れのない内部壁を機械加工することで、電源管理ICと高感度アナログセンサー間の内部クロストークを最小限に抑えます。
- 陽極酸化マスキング経路:後処理中に微細な公差で機械的マスキングを実行することで、特定の内部取り付けボスが未加工の導電性金属として残り、非常に信頼性の高い電気的接地が確保されるようにします。
構造的複雑性:従来の手法がAIエッジハードウェアで失敗する理由
製品の製造量が試作品から量産に移行する際、適切な製造方法を選択することが、製品の性能と財務的な実現可能性の両方を左右する。
ダイカストと射出成形の幾何学的限界
鋳造や成形は、低コストで大量生産される部品には適している。しかし、高度なAI機器の組み立てに必要な構造強度や精度にはしばしば欠ける。
- 多孔性と構造的空隙:ダイカストでは、金属内部に小さな気泡が閉じ込められやすい傾向があります。これらの気泡は熱伝導を低下させ、部品が衝撃を受けた際の強度を低下させます。
- 抜き勾配の制約:射出成形や鋳造では、金型からの取り出しを容易にするため、通常1°~3°程度のわずかなテーパーを持つ壁が必要です。一方、内部のAI部品では、スペースを狭く保つために、90°の直線壁が求められます。
- 表面仕上げの不具合:成形品には、金型の接合部や材料の流れが合流する部分に線状の跡が残ります。これらの線は後処理で多くの手作業が必要となるため、一流ブランドが求めるような洗練された外観を実現するのは困難です。
経済の転換:CNC加工対プログレッシブダイスタンピング
CNC加工を選択するか、順送金型プレス加工を選択するかは、形状の複雑さ、初期工具費用、および製造予定数量によって決まります。
- 損益分岐点となる5万個の生産量:年間生産量が5万個を下回る場合、プレス金型の設置費用は8万ドルを超える可能性がある。 多軸CNC加工 そうすれば、よりお得な価格が手に入る。
- 肉厚比:プレス加工により、板金の厚みが全体的に均一になります。 CNCフライス加工 例えば、強度を高めるために角には5.0mm、側面には0.8mmといったように、厚さを変えることができます。
- スケールアップ時の設計の柔軟性:CNCプログラムの機能更新はわずか数分で完了し、追加の工具コストもほとんどかかりません。一方、プレス金型の変更は、数週間の作業停止を余儀なくされ、数万ドルのコスト増につながる可能性があります。
RejinがAIハードウェアプロジェクトをどのように支援しているか
Rejin CNCは、リスクの高いAIハードウェアの調達およびエンジニアリングチーム向けに特化して設計された、統合されたエンドツーエンドのフレームワークを提供します。
- 24時間以内にDFMフィードバックを提供:CADファイルをアップロードしていただくと、24時間以内に詳細な製造性設計(DFM)分析と個別の見積もりを受け取ることができ、生産開始前にコストの落とし穴を回避できます。
- 多段階ライフサイクルサポート:1~50台の試作品を用いた初期検証テスト(EVT)および設計検証テスト(DVT)から、月間45,000台に達する安定した複数シフト制の量産まで対応します。
- 垂直統合プロセス:ベテランエンジニアの張毅氏によって設立された当社は、高品質な原材料の調達から、自社専用の陽極酸化処理および自動表面処理ラインに至るまで、インフラストラクチャを網羅しており、リードタイムと外観の一貫性を完全に管理できます。
Rejin CNCがAIデバイスイノベーターを支援する方法:エンジニアリングとフリート規模
Rejin CNCは、CNC加工に特化したメーカーとして、複雑な工業デザインと大量生産の実現可能性との間のギャップを埋めます。当社は、複雑な形状の原材料を、再現性の高い、市場投入可能な機械部品へと変換することに特化しています。
複雑な内部形状に対応する超精密多軸CNCフライス加工
高度なAIデバイスは、標準的な3軸加工構成では加工できない、非常に複雑な内部構造を備えている。
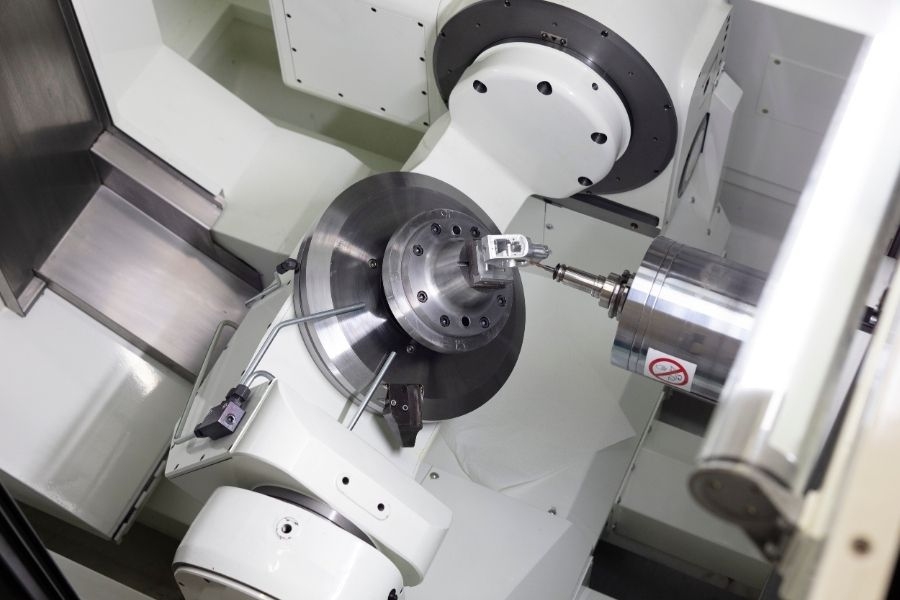
- 同時5軸ツールパス:ワークピースを5軸に沿って同時に操作することで、複雑な有機的な輪郭、アンダーカット、角度付きポートを1回のセットアップで加工でき、治具の積み重ねによる累積誤差を大幅に削減します。
- 0.2 mmまでのマイクロエンドミル加工:当社の高速回転スピンドルにより、繊細なマイクロ径カッターを使用して、超小型電子機器用ファスナーに必要な鋭利な内角半径($R\le0.1\text{ mm}$)と超微細ねじを形成できます。
- 0.01mm以内の表面平坦度制御:ダイヤモンドチップ付きフライカッターを使用することで、接合面の優れた平面度を実現し、内部プロセッサのヒートスプレッダとの高精度な接触を保証します。
ターンキー方式の機械組立と厳格な品質検証
当社は単なる金属切断にとどまりません。当社のチームは、設置準備が整った状態で納品され、お客様の生産ラインに直接組み込める完成モジュールを提供します。
- 自動ヘリコイルおよびねじインサート取り付け:空気圧工具を使用して、アルミニウムまたはマグネシウム部品にステンレス鋼のねじを挿入します。これにより、引き抜き力に対する優れた耐性が得られます。
- CMMとレーザースキャンによる計測:すべての主要寸法は、三次元測定機と光学スキャナーを用いて検査されます。これらの検査により、部品が元のCADモデルの仕様と一致していることが確認されます。
- 塩水噴霧試験および環境試験:コーティングされた部品は、96時間にわたる塩水噴霧試験を受けます。この試験により、過酷な現場環境下での長期使用に耐えうる確かな耐腐食性が確認されます。
真の顧客との協力と検証
真の製造能力は、現場での実績によって証明されます。以下に、当社の異業種横断的なエンジニアリング介入が、長期パートナー企業の事業拡大における重要な課題を直接解決した実例をご紹介します。
事例研究1:自動車AIコンピューティング向け高精度熱・構造部品
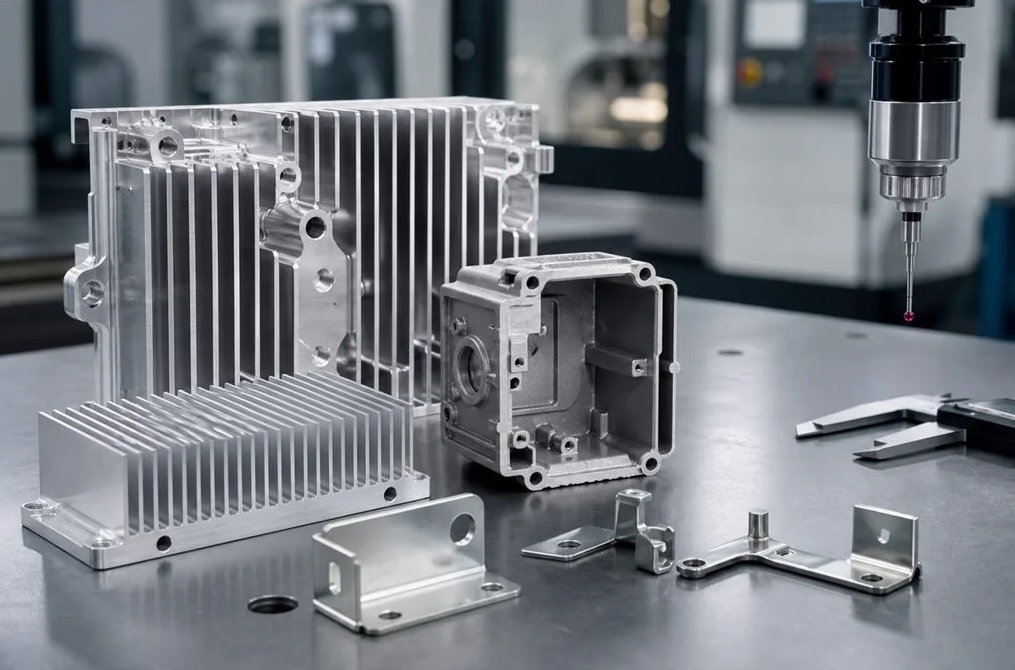
自動車用電子機器のパートナーは、堅牢で、 高性能構造部品 複数の車種に展開されているローカルコンピューティングユニットを保護するため。
- 調達ベンチマーク:クライアントは、厳格なIATF 16949自動車規格への厳密な準拠、極めて短い試作期間、そしてパイロットテストから安定した量産への移行を確実に実現する道筋を求めていました。
- 技術的な課題:元の構造部品は、製造ロット間で寸法精度にわずかなばらつきがあり、その結果、熱伝導界面に隙間が生じ、継続的な計算負荷下でプロセッサの性能低下を引き起こす恐れがあった。
- Rejin CNCソリューション:IATF 16949:2016認証取得済みの品質フレームワークと高速CNCフライス盤を活用し、加工経路を最適化することで、寸法歩留まり率99.5%以上を達成しました。プロトタイプ製作期間を12日から5日に短縮し、納期遵守率100%を維持しながら、顧客からの製品返品率を0.3%未満に抑える堅牢な量産ワークフローを確立しました。
事例研究2:高級電気音響機器ブランド向け音響エンクロージャー
2003年に電気音響機器およびスピーカー部品の分野で築き上げた確固たる実績を活かし、当社は高級オーディオ機器メーカーから、複雑かつ外観的に完璧な内部音響チャンバーの製造を依頼されました。
- 調達基準:このプロジェクトでは、複雑な音響形状における厳格なコンプライアンスと、地域市場への展開を支援するための柔軟な発注構造に加え、優れた美的仕上げが求められました。
- 技術的な課題:音響エンクロージャーには、内部に可変深さのチャンネルが必要であり、構造的な空隙を生じさせたり、傷のない外装仕上げを損なったりすることなく、従来の成形方法では実現できない、ほぼゼロに近いドラフト要件を満たす必要がありました。
- RejinのCNCソリューション:多軸CNC加工センターを活用することで、均一な肉厚を維持しながら、抜き勾配ゼロの音響空洞の製造に成功しました。自動サンドブラストおよび社内陽極酸化処理ラインを通して部品を加工することで、手作業による後処理のばらつきを排除し、ブランドの厳しい音響共鳴および外観仕様を効果的に満たす、上質なマット仕上げを実現しました。
CNCパートナーの選定:生産能力と調達基準
B2BのCNC加工メーカーを選定する際、調達チームは、ベンダーの物理的な資産インフラと生産能力が自社の製品ロードマップと効果的に整合していることを確認する必要があります。
設備・機械仕様
当社の生産現場は、迅速なエンジニアリング変更への対応と、高生産能力かつ複数シフト制による安定した生産の両方に対応できるよう最適化されています。
| 機器の分類 |
機械のブランド/モデル |
軸構成 |
主な用途 |
対象業界 |
| 超精密CNCフライス盤 |
マザック VCN-530C |
3軸/4軸 |
高速アルミニウムシャーシプロファイリング |
家電 |
| 高速加工センター |
DMG MORI CMX 1100 V |
3軸/4軸 |
構造ブラケットおよびサブフレーム |
ロボティクスと産業用AI |
| 同時5軸フライス加工 |
ヘルムレ C 250 |
5軸 |
複雑な内部形状とアンダーカット |
航空宇宙およびプレミアムオーディオ |
| スイス型精密旋盤 |
ツガミ B0328-II |
8軸旋削 |
超小型ピン、コネクタ、ファスナー |
IoTと医療機器 |
最小注文数量(MOQ)と月間処理能力
当社は、初期検証からグローバル展開まで、製品ライフサイクルのあらゆる段階において柔軟に対応できるよう、運用上の制限を設計しました。
- 試作品およびNPI(新製品導入)の最小発注数量:1~50個からの小ロット注文を受け付けており、ハードウェアチームは多額の初期投資をすることなく、機能エンジニアリング検証テスト(EVT)を実行できます。
- 試作生産規模:設計検証テスト(DVT)および地域別製品発売の場合、当社の標準的な運用最適規模は100台から1,000台で、短納期で納品いたします。
- 大量生産における月間生産量:100台を超える高性能加工センターを擁し、複数シフト制で連続稼働している当社の施設は、最大で月間45,000個の精密加工部品を生産する能力を維持しています。
次回のAIプロジェクトはRejin CNCと提携しましょう。
現代のAIハードウェアが抱える構造、熱、外観上の課題を克服するには、精度を基本指標として捉える製造パートナーが必要です。Rejin CNCでは、高度な機械設備と高度なDFM(製造性設計)の専門知識を組み合わせることで、お客様のスマートデバイスが初期コンセプトから大量生産による市場での成功までスムーズにスケールアップできるよう支援します。
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
FAQ
Q:手作業による研磨を行わずに、熱接合面で達成可能な典型的な表面粗さ(Ra)はどのくらいですか?
A:当社のマザック製マシニングセンタは、ダイヤモンドフライカッターを搭載し、機械加工直後からRa値0.4μm(16μin)という高精度な表面仕上げを実現します。この高精度な表面仕上げにより、部品接合部における効率的な熱伝達が可能になります。
Q:CNC加工メーカーは、ダイカストメーカーと比べて、生産途中の設計変更(ECO)にどのように対応するのでしょうか?
A:CNC加工は完全にデジタルプログラミングで行われます。Gコードスクリプトを調整すれば、最小限の遅延で加工を再開できます。一方、ダイカスト加工では硬質鋼製の金型を改造する必要があり、多額の工具費用と数週間の操業停止期間が発生します。
質問:貴社の工場では、1万個の生産ロットにおいて、重要な内部形状に関してどの程度の幾何公差を確実に維持できますか?
A:当社では、直線公差を±0.01 mm(±0.0004インチ)以内に確実に維持し、真位置と真円度も常に0.02 mm以内に収まっています。自動CMMサンプリングチェックにより、生産工程全体を通してこれらの値が確認されています。
Q:構造的な剛性と高い放熱性の両方が求められるAIスマートデバイスには、どのアルミニウム合金が推奨されますか?
A:アルミニウム6061-T6は業界標準として広く用いられており、構造強度、加工性、高い熱伝導率(167 W/m・K)の最適なバランスを実現しています。陽極酸化処理後に優れた外観が求められる部品には、6061-T6または6063合金が民生用電子機器において最も安定した性能を発揮します。


 彼らはいた









