
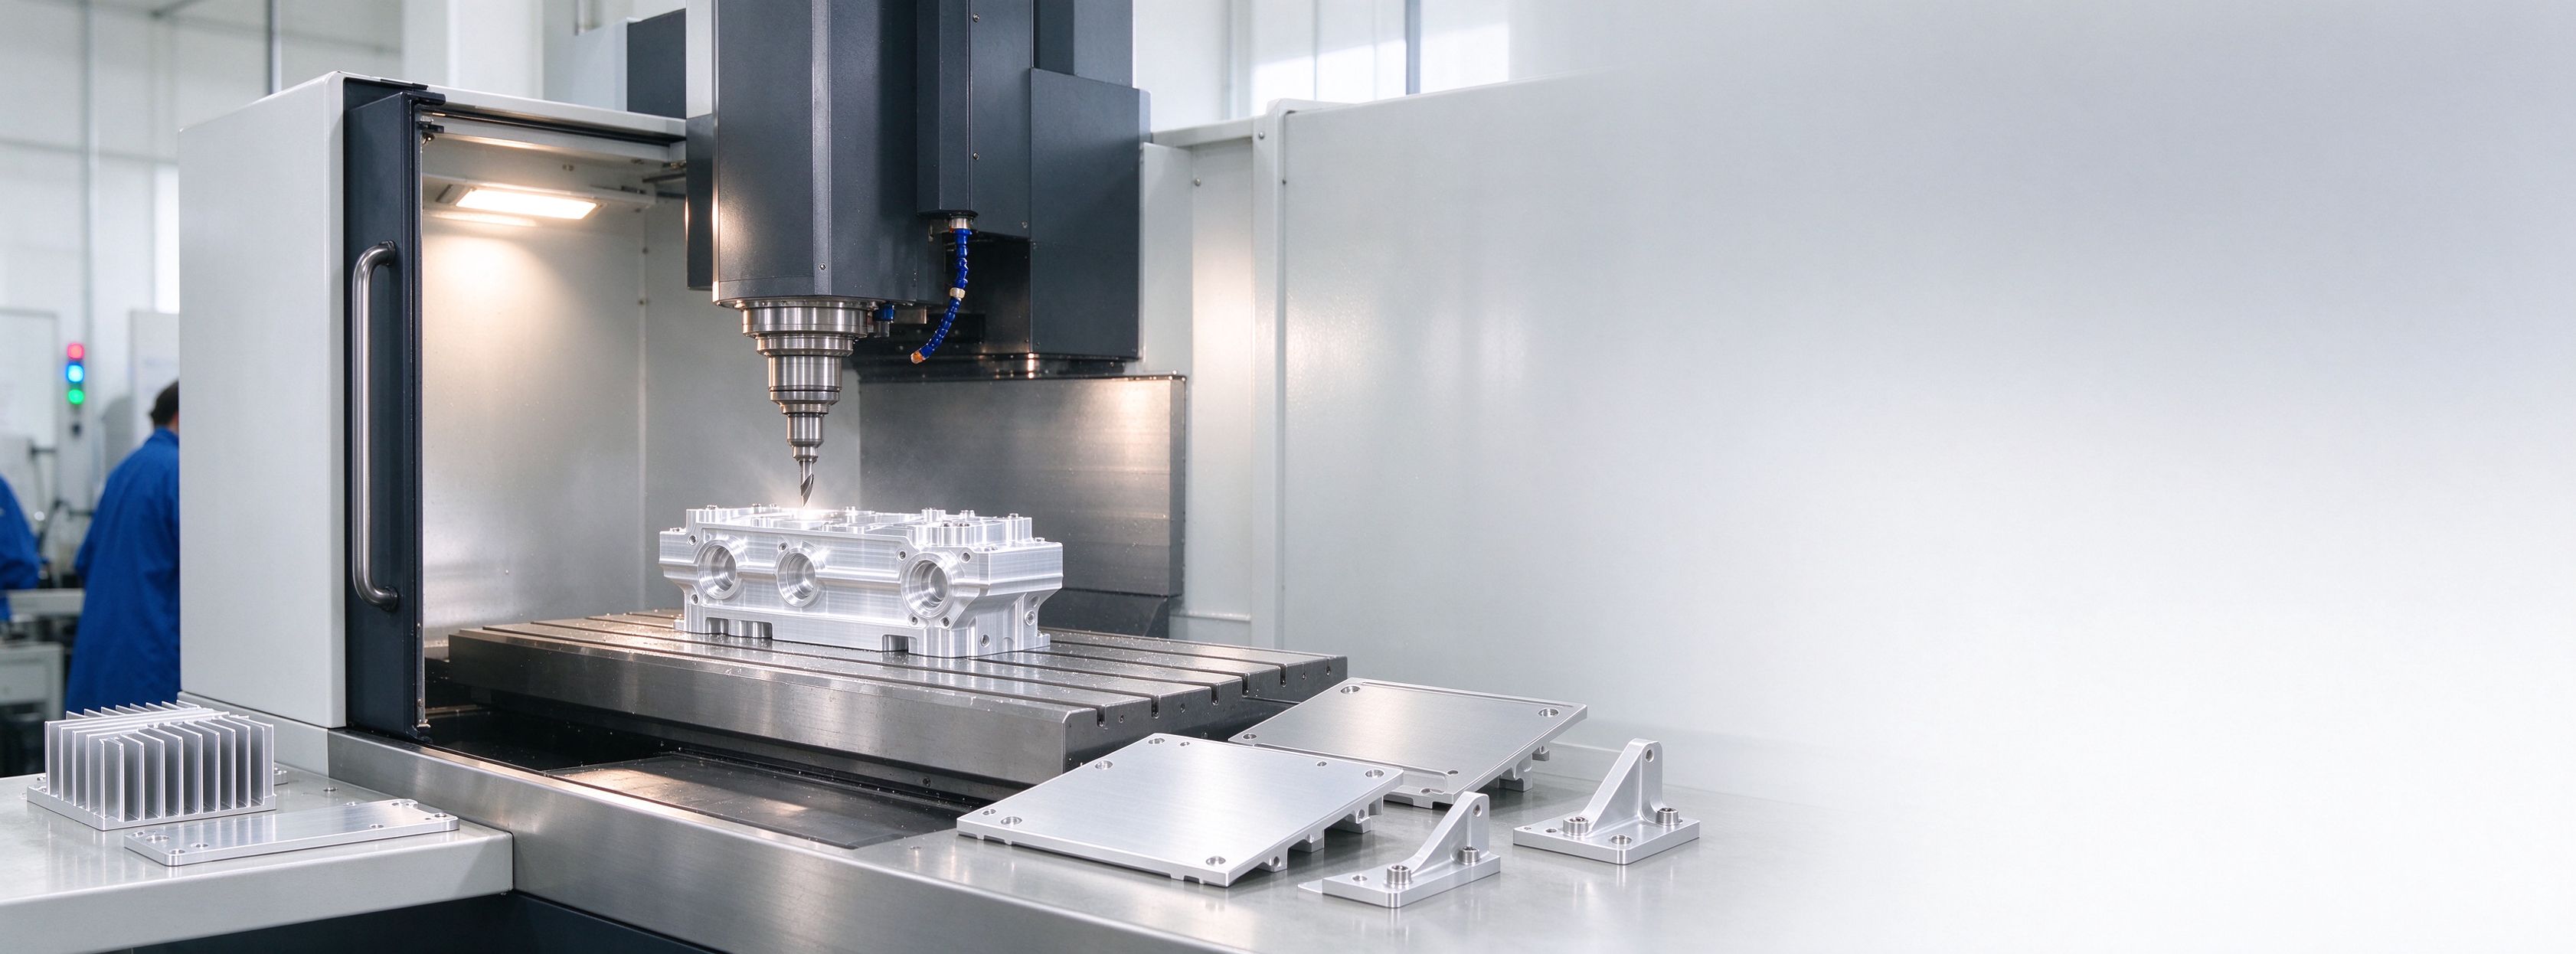
Perché scegliere un produttore di lavorazione CNC per dispositivi smart AI
-
Eren
- 10 Luglio 2026
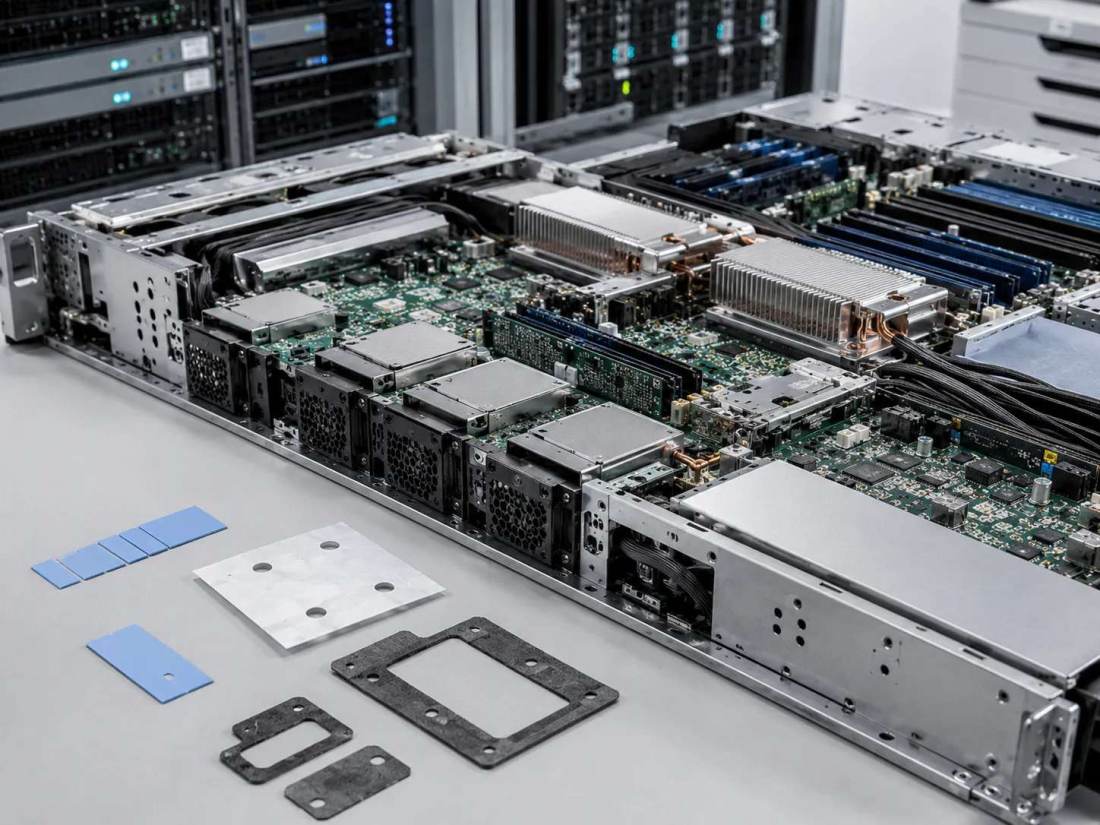
Risposta rapida
I dispositivi edge AI intelligenti richiedono una potenza di calcolo estrema racchiusa in fattori di forma compatti, creando sfide senza precedenti per la dissipazione termica e la segnalazione RF. Scegliere un produttore specializzato di lavorazioni CNC come Rejin CNC consente ai team hardware di ottenere tolleranze ad alta precisione (fino a ±0.005mm), spessori di parete variabili e geometrie complesse che la pressofusione o lo stampaggio tradizionali non possono offrire. Questa guida illustra come la lavorazione CNC multi-asse di precisione risolva i colli di bottiglia critici dell'hardware AI, si adatti a rapide modifiche progettuali e offra un percorso di scalabilità chiaro dal prototipo alla produzione in serie.
L'architettura fisica dei chip in silicio sta subendo una trasformazione radicale mentre l'intelligenza artificiale migra dai data center cloud centralizzati direttamente ai dispositivi edge. I team di ingegneria hardware sono ora costretti a concentrare un'enorme potenza di calcolo in fattori di forma estremamente compatti, per il consumo e per l'impresa. Presso Rejin CNC, produttore specializzato di lavorazioni CNC, collaboriamo con innovatori tecnologici globali per risolvere proprio questi colli di bottiglia produttivi. Costruire hardware AI ad alte prestazioni non è più solo una sfida elettronica: è una sfida di ingegneria meccanica in cui le tolleranze strutturali determinano l'efficienza di elaborazione.
Il dilemma architetturale dell'hardware dei dispositivi intelligenti di nuova generazione
L'integrazione di unità di elaborazione AI locali provoca un forte aumento del calore localizzato e delle interferenze elettromagnetiche. I team di ingegneria devono progettare contenitori che fungano contemporaneamente da rivestimenti protettivi, telai strutturali e dissipatori termodinamici avanzati.
Dal contenimento ai sistemi di gestione termica attiva
I moderni componenti edge-AI si surriscaldano, richiedendo telai strutturali che dissipino attivamente l'energia termica tramite accoppiamento meccanico a contatto diretto.
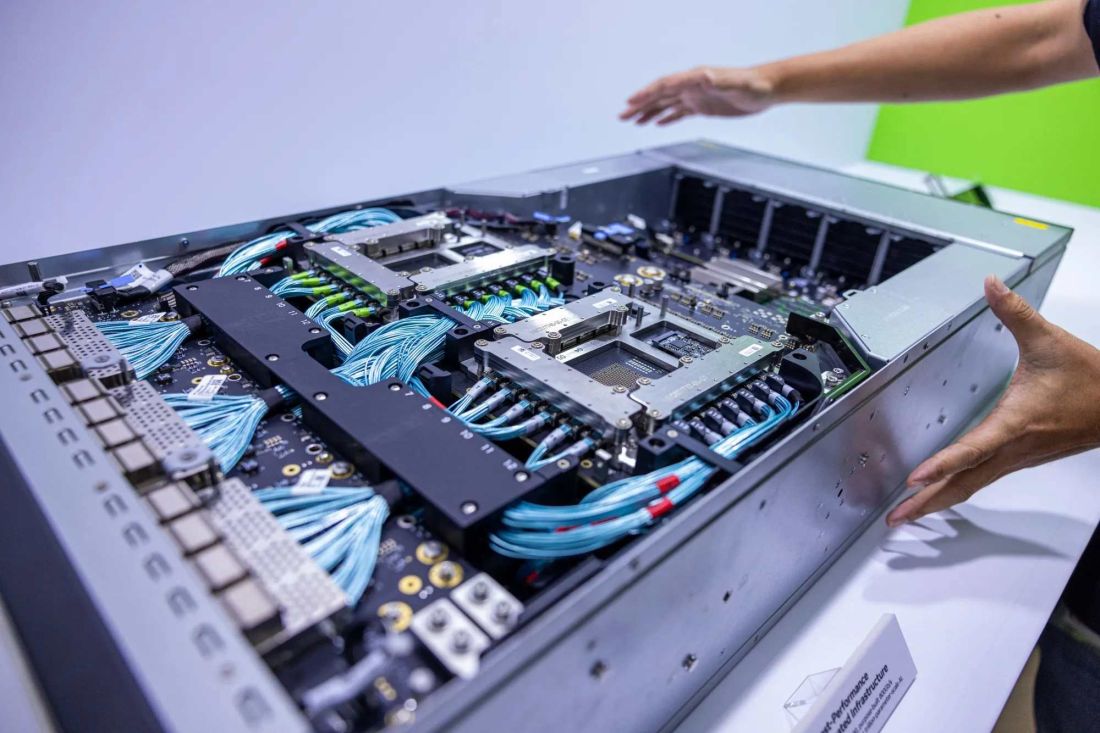
- Tasche integrate per camere di vapore: fresatura di cavità profonde a fondo piatto con planarità inferiore a 10 micron direttamente nell'alluminio del telaio, per migliorare sensibilmente l'efficienza del trasferimento termico sulle piastre di raffreddamento multifase.
- Alette di raffreddamento ad alto rapporto d'aspetto: lavorazione di nervature di raffreddamento ultrasottili da 0.5 mm con passo fitto direttamente sulle superfici esterne, per ampliare l'area di convezione senza aumentare l'ingombro del dispositivo.
- Zone di compressione del materiale di interfaccia termica (TIM): creazione di recessi con profondità controllata con precisione che mantengono una pressione ottimale e uniforme sui cuscinetti termici elastomerici, riducendo sostanzialmente le micro-cavità d'aria.
Bilanciare la rigidità strutturale con le trasmissioni di segnale ad alta frequenza
I dispositivi AI si basano su un enorme flusso dati tramite Wi-Fi 7, 5G e array a onde millimetriche, il che significa che i contenitori metallici devono essere progettati per mitigare i problemi di schermatura delle radiofrequenze.
- Tasche per finestre d'antenna: fresatura 3D ad alta velocità per assottigliare zone specifiche di un telaio in alluminio fino a 0.3 mm, consentendo ai segnali RF di passare efficientemente quando unite a inserti compositi.
- Pareti di isolamento per schermatura RF: lavorazione di pareti interne contigue e ininterrotte che si inseriscono con precisione nelle schermature PCB, riducendo al minimo il cross-talk interno tra il circuito integrato di gestione dell'alimentazione e i sensori analogici sensibili.
- Percorsi di mascheratura dell'anodizzazione: esecuzione di mascherature meccaniche con micro-tolleranze durante la post-lavorazione, per garantire che specifiche boccole di montaggio interne restino metallo grezzo e conduttivo ai fini di una messa a terra elettrica altamente affidabile.
Complessità strutturale: perché i metodi tradizionali falliscono con l'hardware AI edge
Quando i volumi di prodotto passano dal prototipo alla produzione in serie, la scelta del corretto metodo di fabbricazione determina sia le prestazioni del prodotto sia la sostenibilità economica.
I limiti geometrici della pressofusione e dello stampaggio a iniezione
Fusione e stampaggio gestiscono bene i pezzi a basso costo e alto volume. Eppure spesso mancano della resistenza strutturale e della precisione richieste negli assemblaggi avanzati dei dispositivi AI.
- Porosità e vuoti strutturali: la pressofusione tende a intrappolare piccole sacche d'aria nel metallo. Queste sacche riducono il trasferimento di calore e diminuiscono la resistenza quando il pezzo subisce un urto.
- Vincoli dell'angolo di sformo: stampaggio a iniezione e fusione richiedono pareti con una leggera conicità, di norma da 1° a 3°, per facilitare l'estrazione dallo stampo. Le parti interne dei dispositivi AI, però, richiedono pareti dritte a 90° per mantenere gli spazi compatti.
- Imperfezioni della finitura superficiale: i pezzi stampati mostrano linee nel punto di chiusura dello stampo e dove i flussi di materiale si uniscono. Queste linee richiedono molto lavoro manuale successivo. Questo rende difficile ottenere l'aspetto pulito che i marchi Tier-1 desiderano.
La transizione economica: lavorazione CNC vs. stampaggio progressivo
Scegliere la lavorazione CNC invece dello stampaggio progressivo dipende dalla complessità della forma, dal costo iniziale degli utensili e da quante unità prevedete di produrre.
- La soglia di pareggio di 50,000 unità: quando la produzione annua resta sotto le 50,000 unità, gli stampi possono costare oltre $80,000 per essere allestiti. la lavorazione CNC multi-asse offre allora il miglior rapporto qualità-prezzo.
- Rapporti di spessore delle pareti: lo stampaggio mantiene la lamiera dello stesso spessore in ogni punto. la fresatura CNC La lavorazione CNC consente invece di variarlo, ad esempio usando 5.0 mm in uno spigolo per la resistenza e 0.8 mm sul lato.
- Agilità progettuale durante la scalabilità: aggiornare una caratteristica in un programma CNC richiede solo pochi minuti e non aggiunge quasi alcun costo extra per gli utensili. Modificare uno stampo, al contrario, può bloccare il lavoro per settimane e far lievitare i costi di decine di migliaia di dollari.
Come Rejin supporta i progetti hardware AI
Rejin CNC offre un quadro integrato end-to-end pensato appositamente per i team di approvvigionamento e ingegneria dell'hardware AI ad alto rischio:
- Feedback DFM entro 24 ore: caricate i vostri file CAD e ricevete un'analisi dettagliata di progettazione per la produzione (DFM) insieme a un preventivo personalizzato entro 24 ore, eliminando le trappole di costo prima che la produzione inizi.
- Supporto al ciclo di vita in più fasi: dai test di verifica iniziale (EVT) e dai test di verifica del progetto (DVT) con prototipi da 1–50 unità, fino a una produzione in serie stabile su più turni che raggiunge 45,000 unità al mese.
- Integrazione verticale di processo: fondata dall'ingegnere veterano Sig. Zhang Yi, la nostra infrastruttura spazia dall'approvvigionamento di materie prime pregiate fino alle nostre linee dedicate di anodizzazione e trattamento superficiale automatizzato, garantendo il controllo assoluto sui tempi di consegna e sulla costanza estetica.
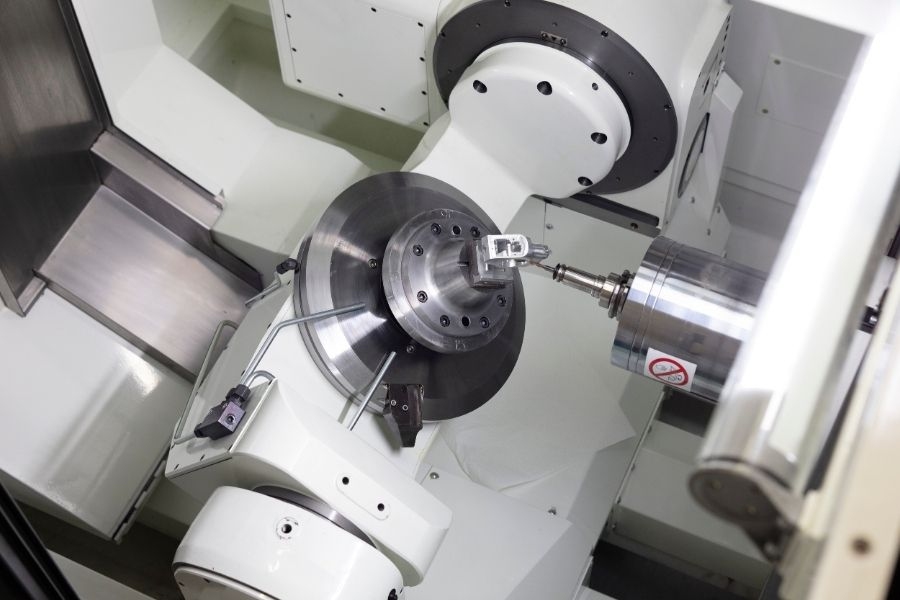
Come Rejin CNC supporta gli innovatori di dispositivi AI: ingegneria & scala di flotta
In qualità di produttore dedicato di lavorazioni CNC, Rejin CNC colma il divario tra il design industriale complesso e la fattibilità della produzione ad alto volume. Siamo specializzati nel trasformare geometrie grezze complesse in componenti meccanici ripetibili e pronti per il mercato.
Fresatura CNC multi-asse di ultra-precisione per geometrie interne complesse
I dispositivi AI avanzati presentano architetture interne estremamente complesse che non possono essere raggiunte dalle configurazioni di lavorazione standard a 3 assi.
- Percorsi utensile simultanei a 5 assi: movimentando il pezzo lungo cinque assi contemporaneamente, lavoriamo contorni organici complessi, sottosquadri e porte angolate in un'unica presa, riducendo drasticamente gli errori cumulativi di impilamento degli attrezzaggi.
- Micro-fresatura fino a 0.2 mm: i nostri mandrini ad alto numero di giri ci consentono di impiegare frese fragili di micro-diametro per formare raggi di spigolo interni vivi ($R\le0.1\text{ mm}$) e filettature ultrafini richieste per elementi di fissaggio elettronici sub-miniaturizzati.
- Controllo della planarità entro 0.01 mm: grazie a frese a disco con punta in diamante, otteniamo una planarità eccezionale sulle superfici di accoppiamento, garantendo un contatto ad alta fedeltà con gli spreader termici interni del processore.
Assemblaggi meccanici chiavi in mano e rigorosa verifica di qualità
Facciamo più del semplice taglio del metallo. I nostri team consegnano moduli completi che arrivano pronti da installare e si inseriscono direttamente nelle linee di produzione dei clienti.
- Installazione automatizzata di helicoil e inserti filettati: utensili pneumatici inseriscono filettature in acciaio inox in parti di alluminio o magnesio. Questo offre una buona resistenza alle forze di estrazione.
- Metrologia CMM e scansione laser: ogni dimensione chiave viene verificata su macchine di misura a coordinate insieme a scanner ottici. I controlli confermano che i pezzi corrispondono alle specifiche del modello CAD originale.
- Test in nebbia salina e ambientali: i pezzi rivestiti vengono sottoposti a 96 ore di esposizione alla nebbia salina. Il test conferma una solida resistenza alla corrosione per un uso prolungato in condizioni di campo gravose.
Collaborazione reale con i clienti & convalida
La vera competenza produttiva si dimostra sul campo. Di seguito applicazioni reali in cui i nostri interventi ingegneristici trasversali hanno risolto direttamente ostacoli critici di scalabilità per i nostri partner di lunga data.
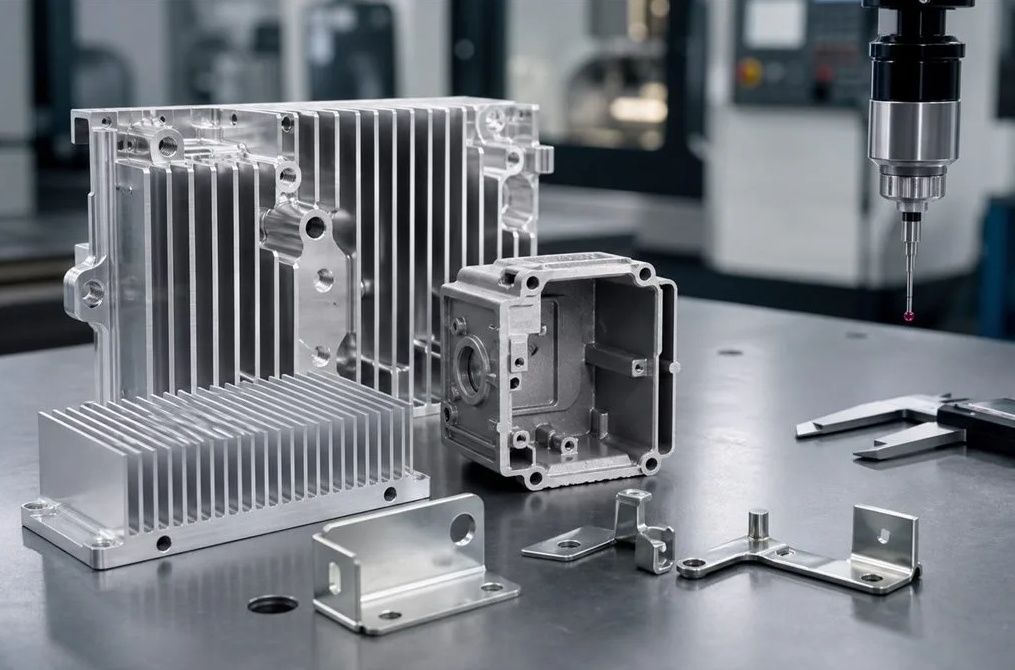
Caso di studio 1: componenti termici e strutturali ad alta precisione per il calcolo AI automotive
Un partner di elettronica automotive richiedeva componenti strutturali ad alte prestazioni per proteggere le unità di calcolo localizzate installate su più modelli di veicolo.
- Il parametro di riferimento per gli acquisti: il cliente richiedeva la rigorosa aderenza agli standard automotive IATF 16949, tempi di prototipazione estremamente compressi e un percorso affidabile per passare dai test pilota a una produzione in serie stabile.
- La sfida ingegneristica: i componenti strutturali originali mostravano lievi variazioni di precisione dimensionale tra i lotti, con conseguenti gap nell'interfaccia termica che rischiavano di provocare il throttling del processore sotto carichi di calcolo prolungati.
- La soluzione Rejin CNC: sfruttando il nostro quadro qualità certificato IATF 16949:2016 e i centri di fresatura CNC ad alta velocità, abbiamo ottimizzato il percorso di lavorazione fino a ottenere un tasso di resa dimensionale del ≥99.5%. Abbiamo compresso con successo il ciclo di prototipazione da 12 giorni a 5 giorni, stabilendo un solido flusso di produzione in serie che ha mantenuto un tasso di consegne puntuali del 100% e ridotto il tasso di reso del prodotto cliente a meno dello 0.3%.
Caso di studio 2: contenitori acustici per marchi premium di apparecchiature elettroacustiche
Forte delle nostre profonde radici risalenti al 2003 nell'hardware elettroacustico e nei componenti per altoparlanti, un produttore premium di dispositivi audio ci ha incaricato di realizzare camere acustiche sonore interne complesse e impeccabili dal punto di vista estetico.
- Il parametro di riferimento per gli acquisti: il progetto richiedeva finiture estetiche premium unite al rigoroso rispetto di geometrie acustiche intricate e a una struttura d'ordine flessibile per supportare i lanci sui mercati regionali.
- La sfida ingegneristica: i contenitori acustici richiedevano canali interni a profondità variabile con requisiti di sformo severi e prossimi allo zero, non realizzabili con lo stampaggio tradizionale senza rischiare vuoti strutturali o alterare la finitura esterna impeccabile.
- La soluzione Rejin CNC: utilizzando i nostri centri di lavoro CNC multi-asse, abbiamo realizzato con successo le cavità sonore con angoli di sformo nulli mantenendo spessori di parete uniformi. Instradando i pezzi attraverso le nostre linee automatiche di sabbiatura e di anodizzazione interna, abbiamo eliminato le variabili della post-lavorazione manuale, offrendo una finitura superficiale opaca premium che ha soddisfatto efficacemente le rigorose specifiche di risonanza acustica ed estetica del marchio’.
Scegliere il vostro partner CNC: capacità produttive e parametri di acquisto
Nel valutare un produttore B2B di lavorazioni CNC, i team di acquisto devono verificare che l'infrastruttura fisica e le capacità volumetriche del fornitore’ siano effettivamente allineate alla roadmap di prodotto.
Parco macchine e specifiche degli impianti
Il nostro reparto produttivo è ottimizzato sia per le modifiche ingegneristiche a risposta rapida sia per la costanza produttiva ad alta capacità su più turni.
| Classificazione delle attrezzature | Marca / modello della macchina | Configurazione assi | Applicazione principale | Settore di destinazione |
| Fresatrice CNC di ultra-precisione | Mazak VCN-530C | 3 assi / 4 assi | Profilatura ad alta velocità di telai in alluminio | Elettronica di consumo |
| Centro di lavoro ad alta velocità | DMG MORI CMX 1100 V | 3 assi / 4 assi | Staffe strutturali & sottotelai | Robotica & AI industriale |
| Fresatrice simultanea a 5 assi | Hermle C 250 | 5 assi | Geometria interna complessa & sottosquadri | Aerospaziale & audio premium |
| Tornio di precisione di tipo svizzero | Tsugami B0328-II | Tornitura a 8 assi | Perni, connettori, elementi di fissaggio micro-miniaturizzati | IoT & dispositivi medicali |
Quantitativi minimi d'ordine (MOQ) e capacità produttiva mensile
Abbiamo strutturato i nostri limiti operativi per accogliere con flessibilità i prodotti in ogni fase del loro ciclo di vita, dalla convalida iniziale al lancio globale.
- MOQ per prototipi & NPI (New Product Introduction): accettiamo ordini in piccole tirature a partire da 1 a 50 unità, consentendo ai team hardware di eseguire test funzionali di convalida ingegneristica (EVT) senza un pesante impegno di capitale iniziale.
- Scala produttiva dei lotti pilota: per i test di convalida del progetto (DVT) e i lanci regionali, il nostro punto operativo ideale standard va da 100 a 1,000 unità, consegnate con tempi compressi.
- Produttività mensile in produzione in serie: grazie al nostro ampio parco di oltre 100 centri di lavoro di fascia alta con cicli continui su più turni, il nostro stabilimento mantiene una capacità mensile massima fino a 45,000 componenti lavorati di precisione.
Collaborate con Rejin CNC per il vostro prossimo progetto AI
Superare le sfide strutturali, termiche ed estetiche dell'hardware AI moderno richiede un partner produttivo che consideri la precisione una metrica fondamentale. In Rejin CNC uniamo un parco macchine avanzato a una profonda competenza DFM (Design for Manufacturing) per garantire che i vostri dispositivi intelligenti scalino senza intoppi dal concetto iniziale al successo di mercato ad alto volume.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 18362358467
FAQ
D: Qual è la tipica rugosità superficiale (Ra) ottenibile sulle superfici di accoppiamento termico senza ricorrere alla lucidatura manuale?
R: I nostri centri di lavoro Mazak con frese a disco diamantate producono in modo affidabile un Ra di 0.4 μm (16 μin) direttamente dalla macchina. Questo livello di finitura preciso favorisce un trasferimento di calore altamente efficiente nei punti di contatto tra i pezzi.
D: In che modo un produttore di lavorazioni CNC gestisce le modifiche progettuali (ECO) a produzione avviata rispetto ai fornitori di pressofusione?
R: I flussi di lavoro CNC funzionano interamente con programmazione digitale. Modifichiamo lo script G-code e proseguiamo la produzione con ritardi minimi. Al contrario, la pressofusione richiede la modifica di stampi in acciaio duro, con spese di attrezzaggio ingenti e settimane di fermo.
D: Quali tolleranze geometriche può mantenere con affidabilità il vostro stabilimento su caratteristiche interne critiche in una produzione da 10,000 unità?
R: Manteniamo con affidabilità tolleranze lineari a ±0.005 mm (±0.0004 in), mentre la posizione vera e la cilindricità restano costantemente entro 0.02 mm. Controlli CMM automatici a campione confermano questi valori per l'intera produzione.
D: Quali leghe di alluminio sono consigliate per i dispositivi intelligenti AI che richiedono sia rigidità strutturale sia elevata dissipazione termica?
R: L'alluminio 6061-T6 è lo standard del settore e offre un equilibrio ottimale tra resistenza strutturale, lavorabilità pulita ed elevata conducibilità termica (167 W/m·K). Per i componenti che richiedono un aspetto estetico premium dopo l'anodizzazione, le leghe 6061-T6 o 6063 offrono i risultati più costanti nell'elettronica di consumo.
Articoli recenti

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
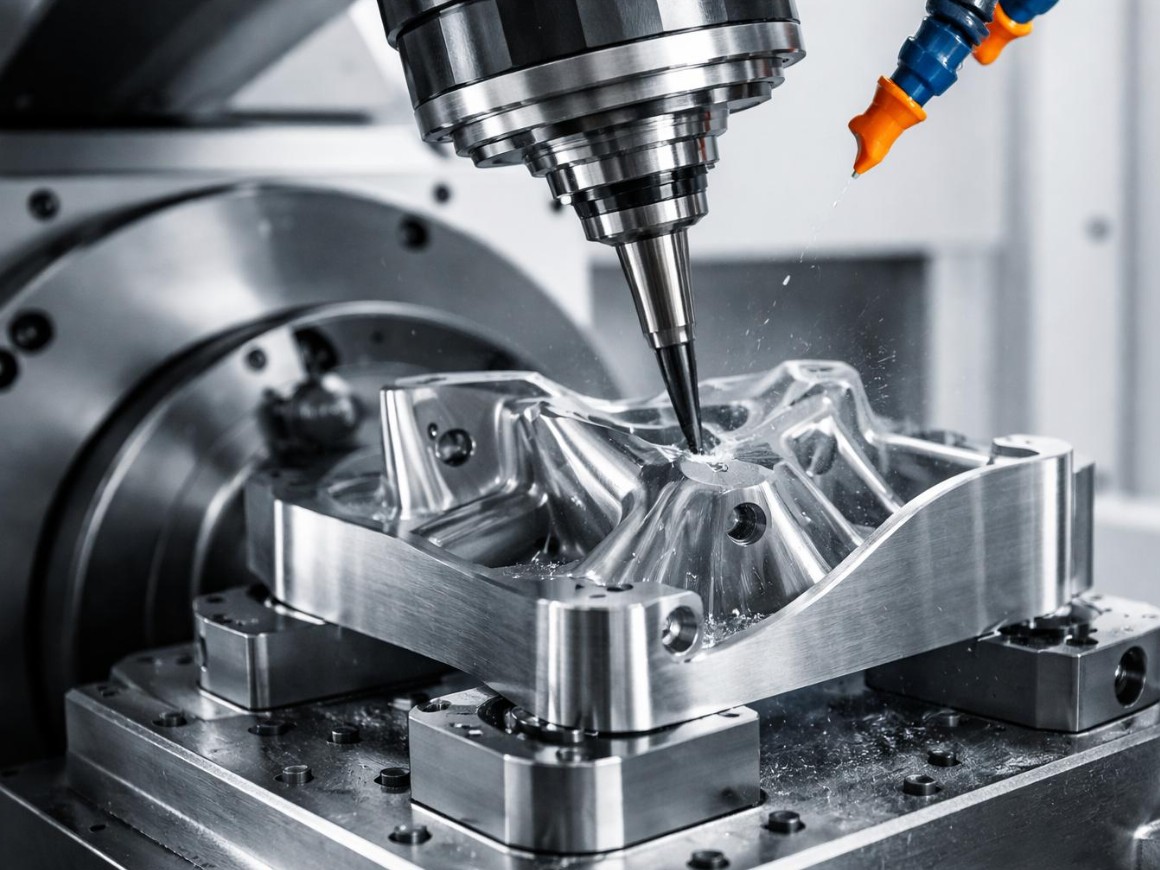
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
PRODOTTI CORRELATI
Parti che lavoriamo ogni giorno
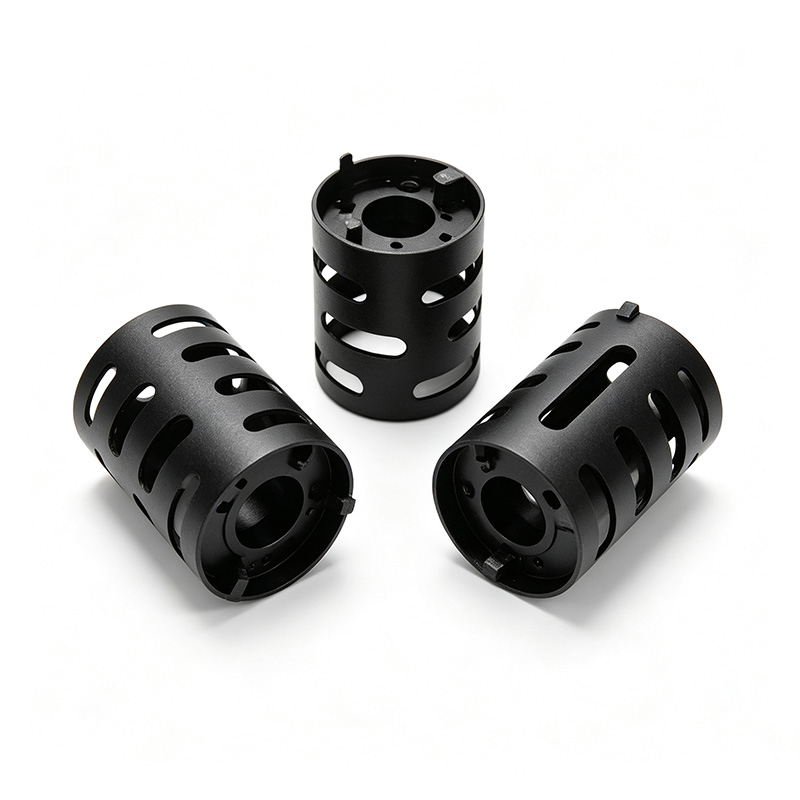
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
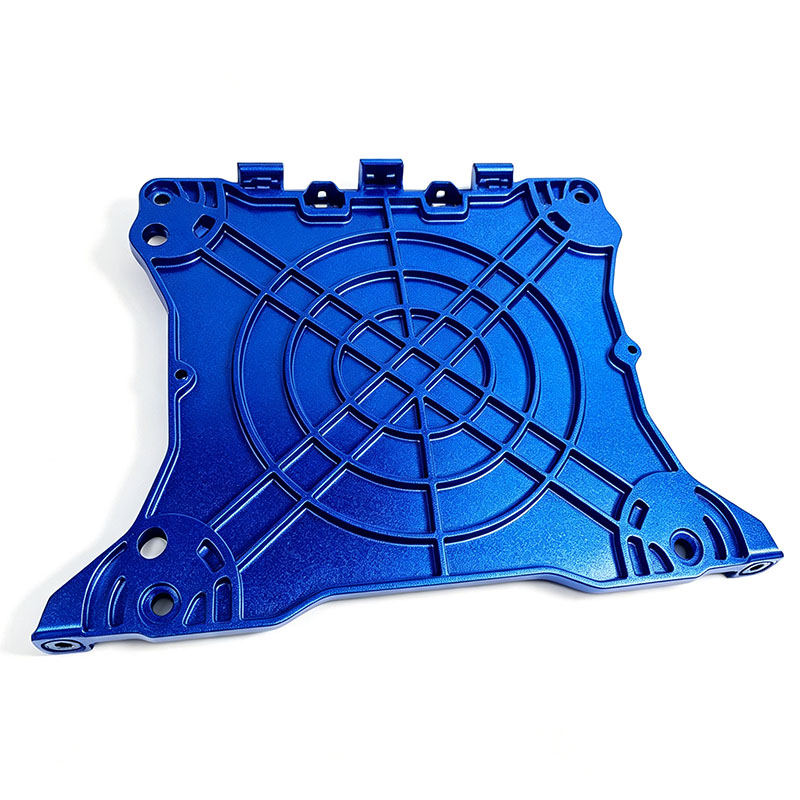
CNC Aluminum Automotive Brackets & Lightweight Structural Links
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
PROCESSO SEMPLICE
Cosa succede dopo che cliccate Invia?
Il vostro messaggio arriva direttamente ai nostri ingegneri senior — conferma immediata.
Studiamo i vostri requisiti e proponiamo una soluzione realizzabile con opzioni di materiale & processo.
Preventivo dettagliato con specifiche, opzioni e tempi di consegna — nessun costo nascosto.
Approvate il campione, quindi produciamo in serie con QC completo e spedizione puntuale.
WhatsApp: +86 13790500374
Email: info@rejincnc.com

Scansionate questo codice QR con la vostra app WeChat per aggiungerci come contatto — inviate disegni, ricevete preventivi entro 24 ore e chattate direttamente con i nostri ingegneri.
Preventivo personalizzato entro 24 ore
I vostri file CAD sono mantenuti strettamente riservati. Preventivo entro 24 ore.