Kurzantwort
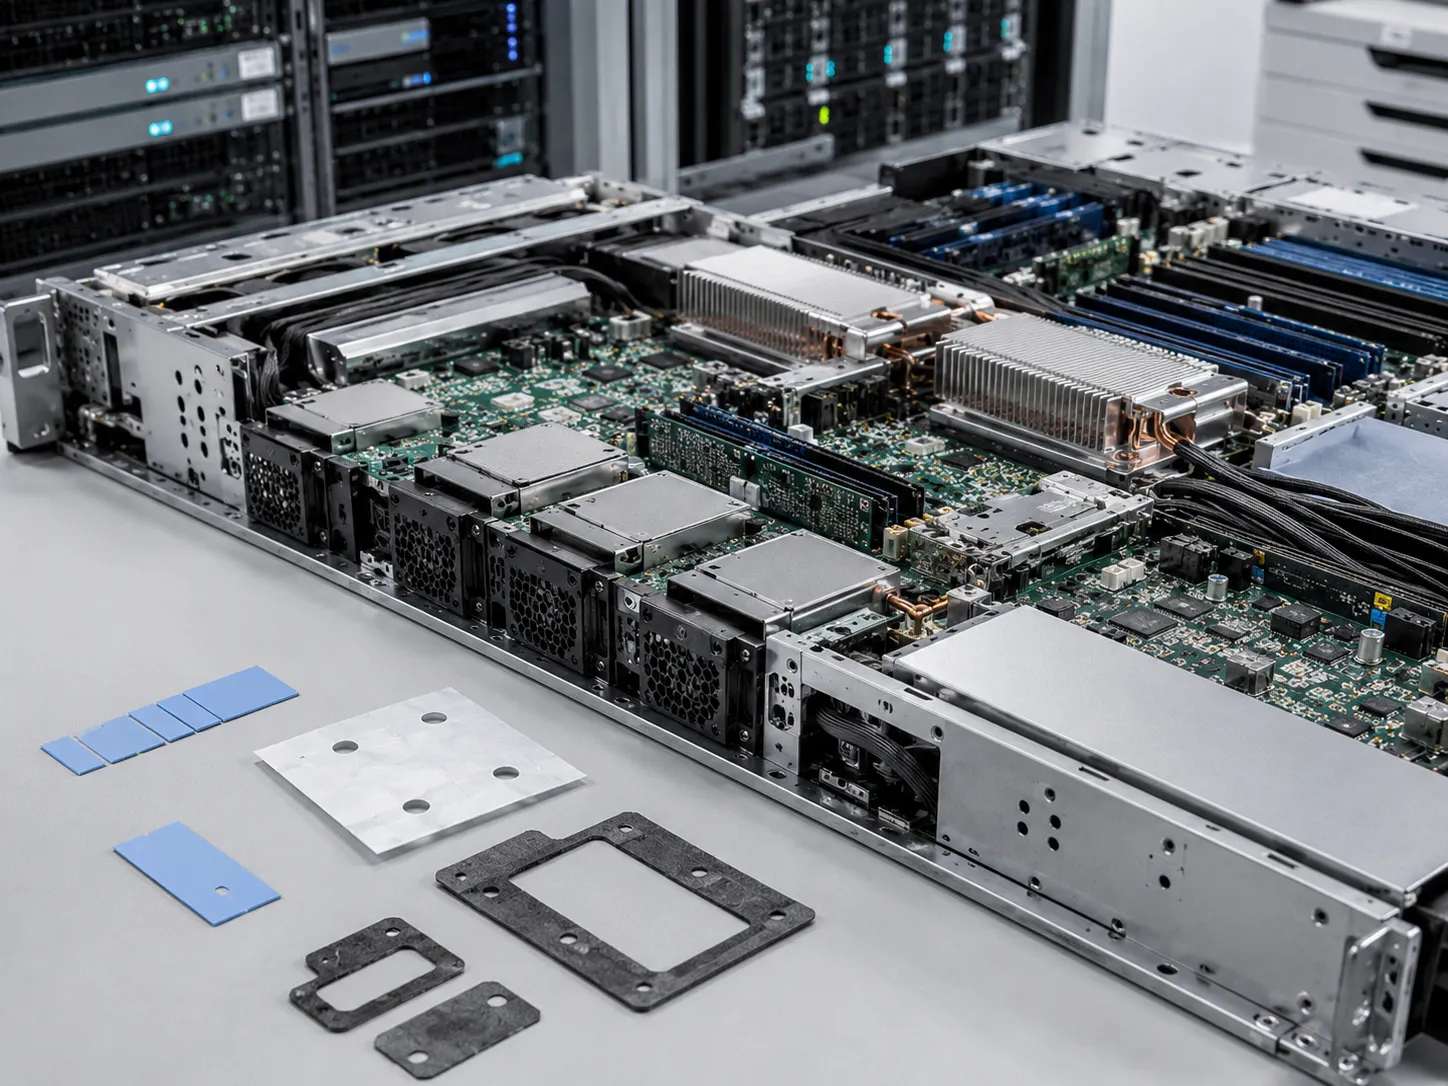
Intelligente KI-Edge-Geräte erfordern extrem hohe Rechenleistung auf kleinstem Raum, was beispiellose Herausforderungen an Wärmeableitung und HF-Signalisierung mit sich bringt. Die Wahl eines spezialisierten CNC-Bearbeitungsunternehmens wie Rejin CNC ermöglicht Hardware-Teams die Realisierung hochpräziser Toleranzen (bis zu ±0,005 mm), variabler Wandstärken und komplexer Geometrien, die mit herkömmlichen Druckguss- oder Stanzverfahren nicht möglich sind. Dieser Leitfaden beschreibt, wie die präzise mehrachsige CNC-Bearbeitung kritische Engpässe in der KI-Hardware behebt, schnelle Änderungen im Konstruktionsdesign ermöglicht und einen klaren Weg von der Prototypenentwicklung zur Serienproduktion aufzeigt.
Die physische Architektur von Siliziumchips erfährt einen radikalen Wandel, da künstliche Intelligenz von zentralisierten Cloud-Rechenzentren direkt auf Endgeräte verlagert wird. Hardware-Entwicklungsteams sind nun gezwungen, immense Rechenleistung in äußerst kompakte Formfaktoren für Endverbraucher und Unternehmen zu integrieren. CNC von RejinAls spezialisierter Hersteller von CNC-Bearbeitungsteilen arbeiten wir mit globalen Technologieinnovatoren zusammen, um genau diese Fertigungsengpässe zu lösen. Die Entwicklung leistungsstarker KI-Hardware ist nicht länger nur eine Herausforderung der Elektronik, sondern auch des Maschinenbaus, bei der strukturelle Toleranzen die Bearbeitungseffizienz bestimmen.
Das Hardware-Architektur-Dilemma von Smart-Geräten der nächsten Generation
Die Integration lokaler KI-Verarbeitungseinheiten führt zu einem massiven Anstieg der lokalen Wärmeentwicklung und elektromagnetischen Störungen. Ingenieurteams müssen Gehäuse entwickeln, die gleichzeitig als Schutzhülle, strukturelles Chassis und fortschrittliche thermodynamische Kühlkörper fungieren.
Der Wandel von Gehäusen zu aktiven Wärmemanagementsystemen
Moderne Edge-KI-Komponenten werden heiß, weshalb strukturelle Rahmen benötigt werden, um die thermische Energie durch direkte mechanische Kopplung aktiv abzuleiten.
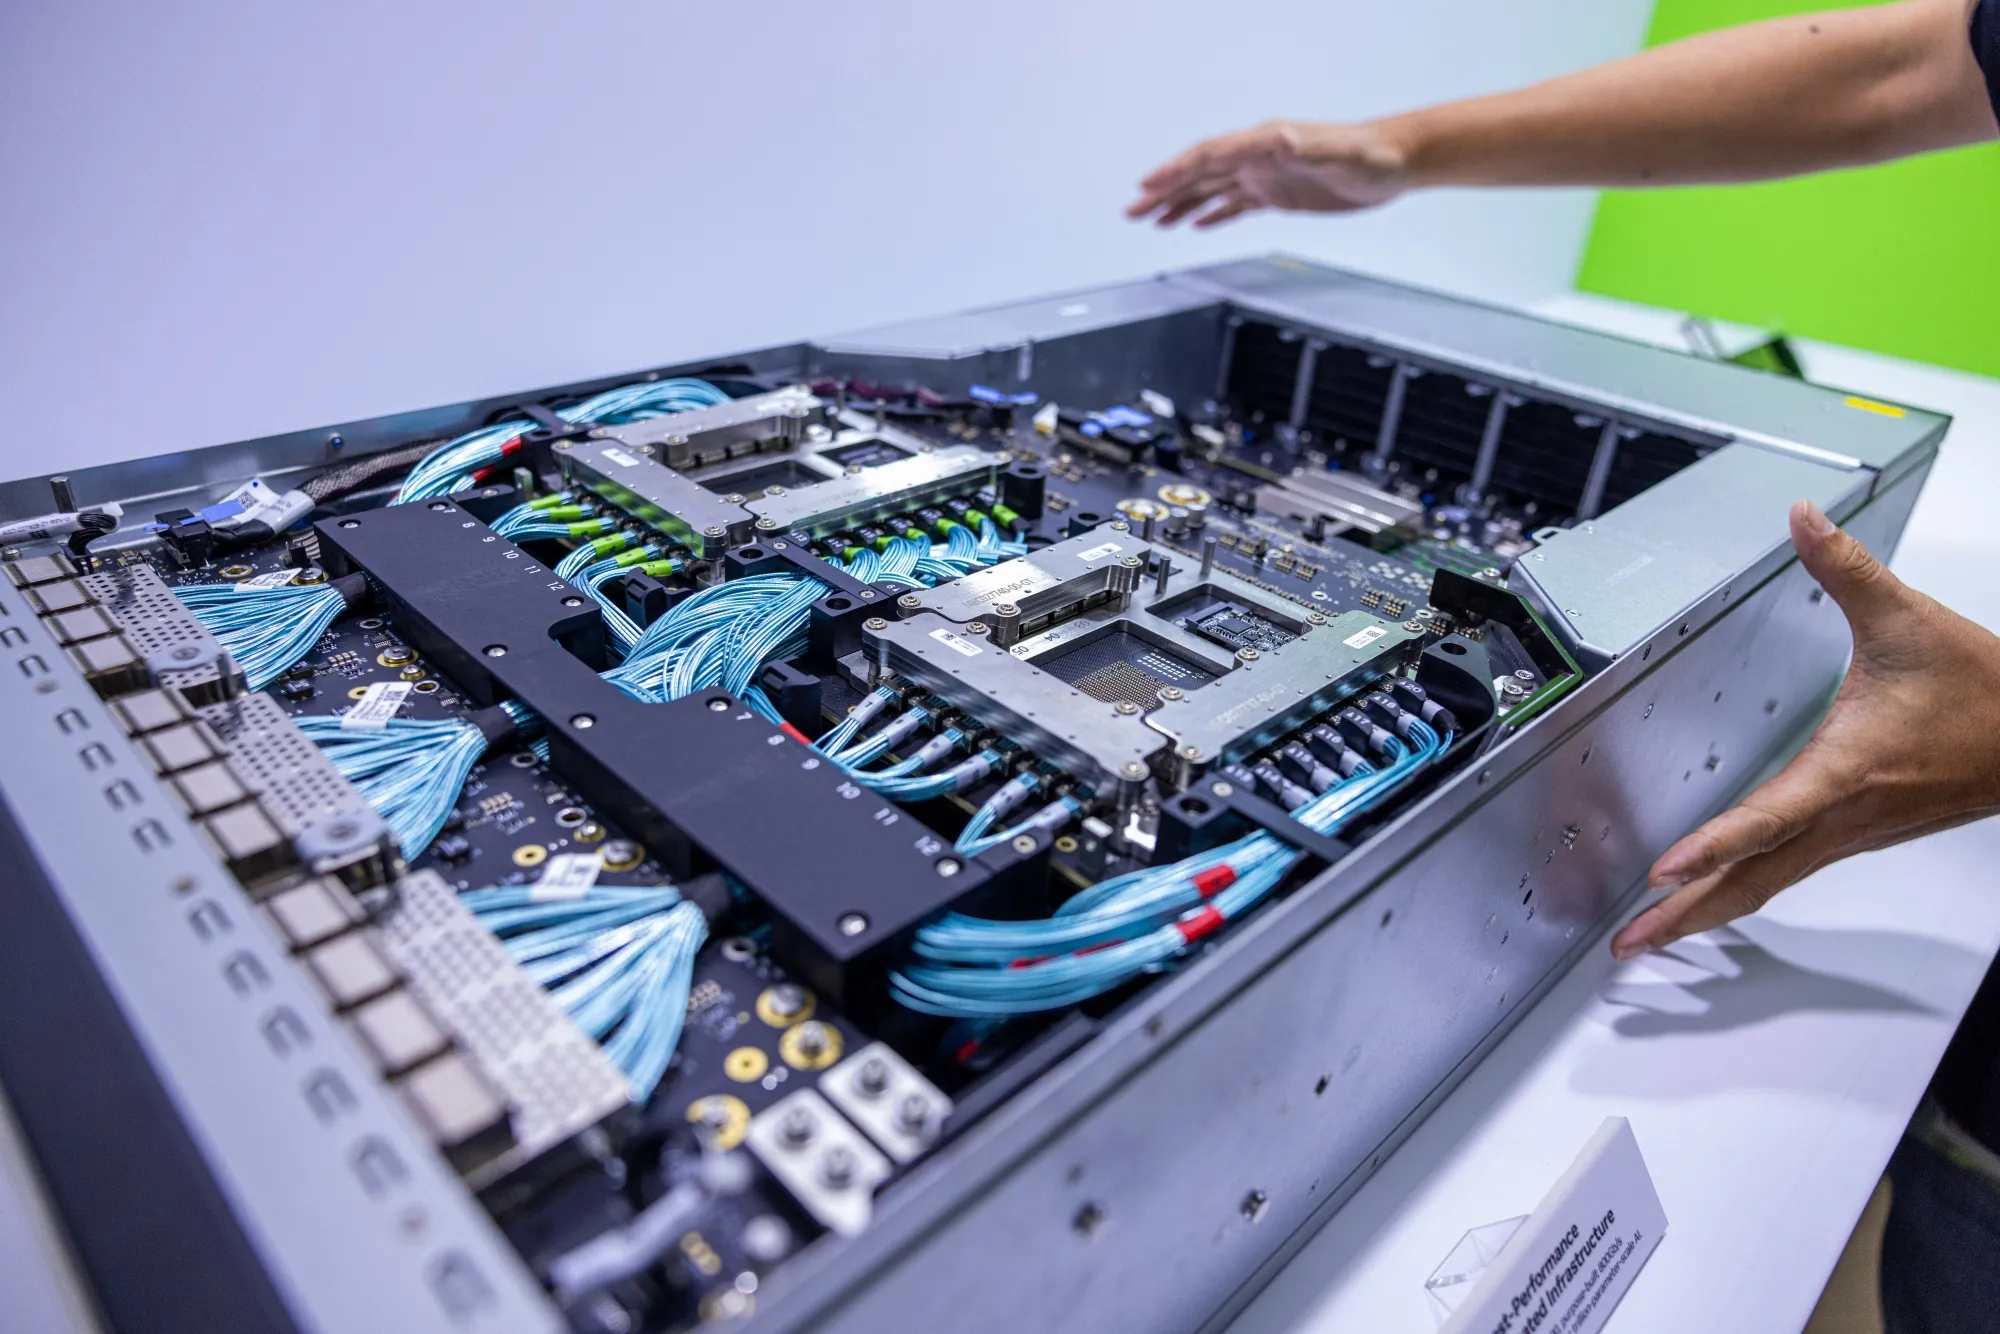
- Integrierte Dampfkammertaschen: Tiefe, flachbodige Vertiefungen mit einer Planarität von unter 10 Mikrometern werden direkt in das Aluminium des Chassis eingefräst, um die Wärmeübertragungseffizienz über die Mehrphasen-Kühlplatten deutlich zu verbessern.
- Kühlrippen mit hohem Aspektverhältnis: Durch die Bearbeitung ultradünner, eng beieinander liegender 0,5 mm Kühlrippen direkt auf den Außenflächen wird die konvektive Oberfläche vergrößert, ohne die Grundfläche des Geräts zu vergrößern.
- Kompressionszonen für Wärmeleitmaterial (TIM): Durch die Schaffung präzise tiefenkontrollierter Vertiefungen wird ein optimaler, gleichmäßiger Druck auf die elastomeren Wärmeleitpads aufrechterhalten, um Mikro-Lufteinschlüsse deutlich zu reduzieren.
Ausgleich zwischen struktureller Steifigkeit und Hochfrequenz-Signalübertragung
KI-Geräte sind auf einen massiven Datendurchsatz über Wi-Fi 7, 5G und Millimeterwellen-Arrays angewiesen, weshalb Metallgehäuse so konstruiert sein müssen, dass Probleme mit der Hochfrequenzabschirmung minimiert werden.
- Antennenfenster-Aussparungen: Durch den Einsatz von Hochgeschwindigkeits-3D-Fräsen werden bestimmte Bereiche eines Aluminiumchassis bis auf 0,3 mm ausgedünnt, sodass HF-Signale in Verbindung mit Verbundeinsätzen effizient durchgelassen werden können.
- HF-Abschirmungswände: Fertigung von durchgehenden, ununterbrochenen Innenwänden, die präzise in die PCB-Abschirmgehäuse passen und so das interne Übersprechen zwischen dem Power-Management-IC und empfindlichen analogen Sensoren minimieren.
- Anodisierungsmaskierungspfade: Durchführung einer mikro-toleranzgenauen mechanischen Maskierung während der Nachbearbeitung, um sicherzustellen, dass bestimmte interne Montagezapfen aus blankem, leitfähigem Metall bestehen bleiben, um eine hochzuverlässige elektrische Erdung zu gewährleisten.
Strukturelle Komplexität: Warum traditionelle Methoden bei KI-Edge-Hardware versagen
Bei der Umstellung von der Prototypen- auf die Massenproduktion ist die Wahl der richtigen Fertigungsmethode entscheidend für die Produktleistung und die Wirtschaftlichkeit.
Die geometrischen Grenzen des Druckgießens und Spritzgießens
Gießen und Formen eignen sich gut für die Herstellung kostengünstiger Teile in großen Stückzahlen. Allerdings erreichen sie oft nicht die für die Montage fortschrittlicher KI-Geräte erforderliche strukturelle Festigkeit und Präzision.
- Porosität und Strukturhohlräume: Beim Druckguss neigen die Metalle dazu, kleine Lufteinschlüsse zu bilden. Diese Einschlüsse verringern die Wärmeableitung und reduzieren die Festigkeit des Bauteils bei Stößen.
- Formschrägenbeschränkungen: Spritzguss- und Gussverfahren erfordern Wände mit einer leichten Verjüngung (üblicherweise 1° bis 3°) für ein einfaches Entformen. KI-Teile im Inneren benötigen hingegen gerade 90°-Wände, um den Platzbedarf gering zu halten.
- Oberflächenfehler: An den Formteilen sind Linien sichtbar, wo die Formteile aufeinandertreffen und das Material fließt. Diese Linien erfordern viel Nachbearbeitung von Hand. Dadurch ist es schwierig, das von Top-Marken gewünschte makellose Erscheinungsbild zu erzielen.
Der wirtschaftliche Wandel: CNC-Bearbeitung vs. Folgeverbundstanzen
Die Entscheidung zwischen CNC-Bearbeitung und Folgeverbundstanzen hängt von der Komplexität der Form, den Anschaffungskosten der Werkzeuge und der geplanten Stückzahl ab.
- Die Gewinnschwelle von 50.000 Einheiten: Wenn die jährliche Produktionsmenge unter 50.000 Einheiten bleibt, können die Einrichtungskosten für Stanzwerkzeuge über 80.000 US-Dollar betragen. Mehrachsige CNC-Bearbeitung dann bietet es das bessere Preis-Leistungs-Verhältnis.
- Wandstärkenverhältnisse: Durch das Stanzen behält das Blech überall die gleiche Dicke. CNC-Fräsen ermöglicht es Ihnen, die Stärke zu variieren, z. B. 5,0 mm an einer Ecke für mehr Stabilität und 0,8 mm an der Seite.
- Designflexibilität bei der Skalierung: Die Aktualisierung eines Features in einem CNC-Programm dauert nur wenige Minuten und verursacht kaum zusätzliche Werkzeugkosten. Der Austausch eines Stanzwerkzeugs hingegen kann die Arbeit wochenlang unterbrechen und die Kosten um Zehntausende von Dollar in die Höhe treiben.
Wie Rejin KI-Hardwareprojekte unterstützt
Rejin CNC bietet ein integriertes, durchgängiges Framework, das speziell auf die Bedürfnisse von KI-Hardware-Beschaffungs- und Entwicklungsteams mit hohem Einsatz zugeschnitten ist:
- DFM-Feedback innerhalb von 24 Stunden: Laden Sie Ihre CAD-Dateien hoch und erhalten Sie innerhalb von 24 Stunden eine detaillierte Design for Manufacturing (DFM)-Analyse sowie ein individuelles Angebot. So vermeiden Sie Kostenfallen, bevor die Produktion beginnt.
- Unterstützung über mehrere Lebenszyklusphasen: Von frühen Verifizierungstests (EVT) und Designverifizierungstests (DVT) mit Prototypen bis hin zu 1–50 Einheiten, bis hin zur stabilen Mehrschicht-Massenproduktion mit einer monatlichen Stückzahl von 45.000 Einheiten.
- Vertikale Prozessintegration: Gegründet vom erfahrenen Ingenieur Herrn Zhang Yi, erstreckt sich unsere Infrastruktur von der Bereitstellung erstklassiger Rohstoffe bis hin zu unseren eigenen, dedizierten Anodisierungs- und automatisierten Oberflächenbehandlungslinien, wodurch wir die absolute Kontrolle über Lieferzeiten und kosmetische Konsistenz gewährleisten.
Wie Rejin CNC KI-Geräteinnovatoren unterstützt: Engineering & Flottenskalierung
Als spezialisierter Hersteller von CNC-Bearbeitungsteilen schließt Rejin CNC die Lücke zwischen komplexem Industriedesign und der Machbarkeit einer Serienfertigung. Wir sind darauf spezialisiert, komplexe Rohgeometrien in wiederholgenaue, marktreife mechanische Bauteile umzuwandeln.
Hochpräzises mehrachsiges CNC-Fräsen für komplexe Innengeometrien
Moderne KI-Geräte verfügen über hochkomplexe interne Architekturen, die mit herkömmlichen 3-Achs-Bearbeitungskonfigurationen nicht erreicht werden können.
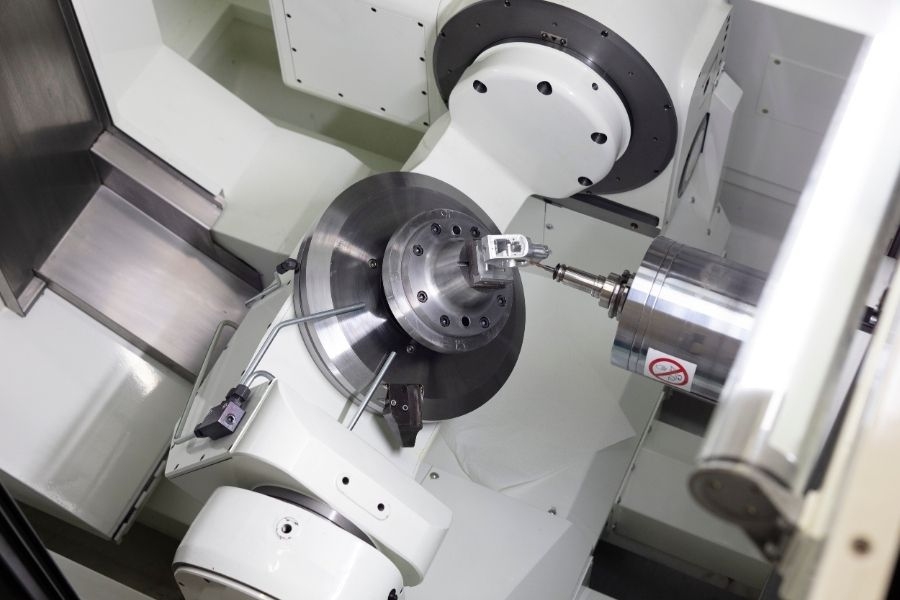
- Simultane 5-Achs-Werkzeugwege: Durch die gleichzeitige Bearbeitung des Werkstücks entlang fünf Achsen können wir komplexe organische Konturen, Hinterschnitte und abgewinkelte Öffnungen in einer einzigen Aufspannung bearbeiten und so kumulative Stapelfehler der Vorrichtungen drastisch reduzieren.
- Mikro-Schaftfräsen bis 0,2 mm: Unsere Hochdrehzahlspindeln ermöglichen es uns, empfindliche Fräser mit Mikrodurchmesser einzusetzen, um scharfe Inneneckenradien ($R\le0,1\text{ mm}$) und ultrafeine Gewinde herzustellen, die für subminiaturisierte elektronische Befestigungselemente erforderlich sind.
- Kontrolle der Oberflächenebenheit innerhalb von 0,01 mm: Durch den Einsatz diamantbestückter Fräser erreichen wir eine außergewöhnliche Planarität der Fügeflächen und gewährleisten so einen hochpräzisen Kontakt mit den internen Wärmeverteilern des Prozessors.
Schlüsselfertige mechanische Baugruppen und strenge Qualitätsprüfung
Wir bieten mehr als nur einfache Metallbearbeitung. Unsere Teams liefern komplette Module, die montagefertig sind und sich direkt in die Produktionslinien unserer Kunden integrieren lassen.
- Automatisierte Helicoil- und Gewindeeinsatzmontage: Pneumatische Werkzeuge setzen Edelstahlgewinde in Aluminium- oder Magnesiumteile ein. Dies gewährleistet eine hohe Widerstandsfähigkeit gegen Auszugskräfte.
- CMM- und Laserscanning-Messtechnik: Alle wichtigen Abmessungen werden mithilfe von Koordinatenmessgeräten und optischen Scannern überprüft. Die Prüfungen bestätigen, dass die Teile den Spezifikationen des ursprünglichen CAD-Modells entsprechen.
- Salzsprüh- und Umweltprüfung: Beschichtete Teile werden 96 Stunden lang einem Salzsprühtest unterzogen. Der Test bestätigt eine hohe Korrosionsbeständigkeit für den Langzeiteinsatz unter anspruchsvollen Feldbedingungen.
Echte Kundenkooperation & Validierung
Echte Fertigungskompetenz beweist sich in der Praxis. Nachfolgend finden Sie Beispiele aus der realen Welt, in denen unsere branchenübergreifenden Engineering-Lösungen kritische Skalierungsprobleme unserer langjährigen Partner direkt gelöst haben.
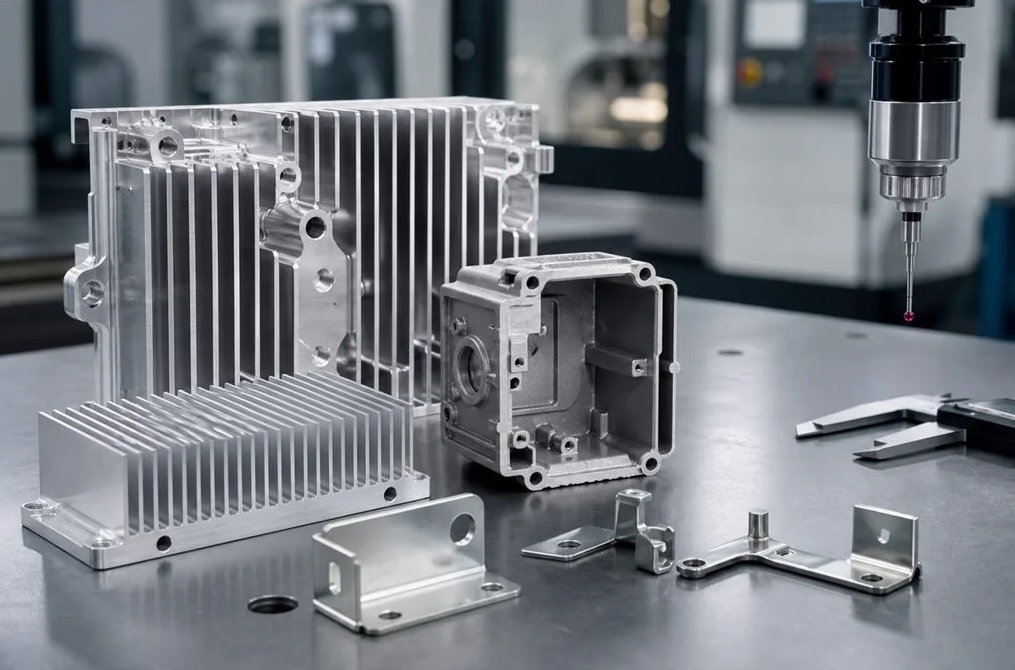
Fallstudie 1: Hochpräzise thermische und strukturelle Komponenten für KI-gestütztes Computing in der Automobilindustrie
Ein Partner für Automobilelektronik benötigte robuste Hochleistungsstrukturbauteile zum Schutz lokaler Recheneinheiten, die in verschiedenen Fahrzeugmodellen eingesetzt werden.
- Der Beschaffungsmaßstab: Der Kunde verlangte die strikte Einhaltung der strengen IATF 16949 Automobilnormen, eine sehr kurze Prototypenfertigungszeit und einen zuverlässigen Weg zum Übergang von der Pilotphase zur stabilen Serienproduktion.
- Die technische Herausforderung: Die ursprünglichen Strukturbauteile wiesen zwischen den Chargen geringfügige Abweichungen in der Maßgenauigkeit auf, was zu thermischen Schnittstellenspalten führte, die bei anhaltender Rechenlast das Risiko einer Drosselung des Prozessors bargen.
- Die Rejin CNC-Lösung: Dank unseres nach IATF 16949:2016 zertifizierten Qualitätsrahmens und unserer Hochgeschwindigkeits-CNC-Fräszentren optimierten wir den Bearbeitungsprozess und erreichten eine Maßgenauigkeit von ≥ 99,5 %. Wir verkürzten den Prototypenzyklus erfolgreich von 12 auf 5 Tage und etablierten einen robusten Produktionsablauf, der eine termingerechte Lieferung von 100 % gewährleistete und die Retourenquote auf unter 0,3 % senkte.
Fallstudie 2: Akustische Gehäuse für Premium-Marken elektroakustischer Geräte
Aufbauend auf unseren tiefen Wurzeln, die 2003 im Bereich elektroakustischer Hardware und Lautsprecherkomponenten begründet wurden, beauftragte uns ein Premium-Hersteller von Audiogeräten mit der Herstellung komplexer, optisch makelloser interner Akustikkammern.
- Der Beschaffungsmaßstab: Das Projekt erforderte hochwertige ästhetische Oberflächen in Verbindung mit der strikten Einhaltung komplexer akustischer Geometrien und einer flexiblen Bestellstruktur zur Unterstützung regionaler Markteinführungen.
- Die technische Herausforderung: Die Akustikgehäuse erforderten interne Kanäle mit variabler Tiefe und strengen Anforderungen an die Luftdichtheit, die mit herkömmlichen Formgebungsverfahren nicht erreicht werden konnten, ohne das Risiko von Hohlräumen in der Struktur oder die Beeinträchtigung der makellosen Außenoberfläche einzugehen.
- Die Rejin CNC-Lösung: Mithilfe unserer mehrachsigen CNC-Bearbeitungszentren fertigten wir die Resonanzkammern mit Null-Entformungsschrägen und gleichmäßiger Wandstärke. Durch die Bearbeitung der Teile in unseren automatisierten Sandstrahl- und hauseigenen Anodisierungsanlagen eliminierten wir manuelle Nachbearbeitungsschritte und erzielten eine hochwertige, matte Oberfläche, die die strengen Anforderungen der Marke an Akustik und Optik erfüllte.
Auswahl Ihres CNC-Partners: Produktionskapazitäten und Beschaffungskriterien
Bei der Überprüfung eines B2B-Herstellers von CNC-Bearbeitungsanlagen müssen die Beschaffungsteams sicherstellen, dass die physische Anlageninfrastruktur und die Produktionskapazitäten des Anbieters effektiv mit seiner Produktstrategie übereinstimmen.
Spezifikationen für Gerätepark und Maschinen
Unsere Produktionshalle ist sowohl auf schnelle technische Änderungen als auch auf eine gleichbleibende Produktionsleistung bei hoher Kapazität und im Mehrschichtbetrieb ausgelegt.
| Geräteklassifizierung |
Maschinenmarke / Modell |
Achsenkonfiguration |
Primäre Anwendung |
Zielbranche |
| Ultrapräzisions-CNC-Fräsmaschine |
Mazak VCN-530C |
3-Achsen / 4-Achsen |
Hochgeschwindigkeits-Aluminiumchassis-Profilierung |
Unterhaltungselektronik |
| Hochgeschwindigkeits-Bearbeitungszentrum |
DMG MORI CMX 1100 V |
3-Achsen / 4-Achsen |
Strukturelle Halterungen & Unterrahmen |
Robotik & industrielle KI |
| Simultan-5-Achs-Fräsmaschine |
Hermle C 250 |
5-Achsen |
Komplexe interne Geometrie & Hinterschneidungen |
Luft- und Raumfahrt & Premium-Audio |
| Schweizer Präzisionsdrehmaschine |
Tsugami B0328-II |
8-Achs-Drehen |
Mikrominiatur-Stifte, Steckverbinder, Befestigungselemente |
IoT- und Medizinprodukte |
Mindestbestellmengen (MOQ) und monatliche Durchsatzkapazität
Wir haben unsere Betriebsgrenzen so strukturiert, dass wir Produkte in jeder Phase ihres Lebenszyklus flexibel berücksichtigen können, von der ersten Validierung bis zur weltweiten Markteinführung.
- Prototypen & NPI (New Product Introduction) Mindestbestellmenge: Wir akzeptieren Kleinserienaufträge ab 1 bis 50 Einheiten, wodurch Hardware-Teams funktionale Validierungstests (EVT) ohne hohe Vorabinvestitionen durchführen können.
- Pilotproduktionsmaßstab: Für Designvalidierungstests (DVT) und regionale Produkteinführungen liegt unser optimaler Standardbetriebsumfang bei 100 bis 1.000 Einheiten, die mit verkürzten Lieferzeiten geliefert werden.
- Monatlicher Durchsatz in der Massenproduktion: Dank unserer umfangreichen Flotte von über 100 hochmodernen Bearbeitungszentren, die im kontinuierlichen Mehrschichtbetrieb laufen, erreicht unser Werk eine maximale monatliche Kapazität von bis zu 45.000 präzisionsgefertigten Bauteilen.
Arbeiten Sie mit Rejin CNC für Ihr nächstes KI-Projekt zusammen.
Die Bewältigung der strukturellen, thermischen und ästhetischen Herausforderungen moderner KI-Hardware erfordert einen Fertigungspartner, der Präzision als grundlegendes Kriterium betrachtet. Bei Rejin CNC kombinieren wir einen hochmodernen Maschinenpark mit umfassender DFM-Expertise (Design for Manufacturing), um sicherzustellen, dass Ihre intelligenten Geräte reibungslos vom ersten Konzept bis zum erfolgreichen Markteintritt skaliert werden.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
FAQ (häufig gestellte Fragen)
F: Welche typische Oberflächenrauheit (Ra) lässt sich bei thermisch zusammenpassenden Oberflächen ohne manuelles Polieren erreichen?
A: Unsere Mazak-Bearbeitungszentren mit Diamant-Planfräsern erzielen zuverlässig eine Oberflächenrauheit (Ra) von 0,4 μm (16 μin) direkt aus der Maschine. Diese präzise Oberflächengüte ermöglicht eine hocheffiziente Wärmeübertragung an den Werkstückübergängen.
F: Wie geht ein Hersteller von CNC-Bearbeitungsmaschinen im Vergleich zu Druckgussunternehmen mit Konstruktionsänderungen (ECOs) während der laufenden Produktion um?
A: CNC-Workflows laufen vollständig über digitale Programmierung ab. Wir passen das G-Code-Skript an und setzen den Lauf mit minimaler Verzögerung fort. Im Gegensatz dazu erfordert der Druckguss die Modifizierung von Hartstahlformen, was erhebliche Werkzeugkosten und wochenlange Ausfallzeiten zur Folge hat.
F: Welche geometrischen Toleranzen kann Ihre Anlage bei kritischen internen Merkmalen über eine Produktionsserie von 10.000 Einheiten zuverlässig einhalten?
A: Wir halten die linearen Toleranzen zuverlässig bei ±0,01 mm (±0,0004 Zoll), während die tatsächliche Position und die Zylindrizität konstant innerhalb von 0,02 mm liegen. Automatisierte Stichprobenprüfungen mit einem Koordinatenmessgerät bestätigen diese Werte während des gesamten Produktionsprozesses.
F: Welche Aluminiumlegierungen werden für KI-gestützte Smart-Geräte empfohlen, die sowohl strukturelle Steifigkeit als auch eine hohe Wärmeableitung erfordern?
A: Aluminium 6061-T6 gilt als Industriestandard und bietet ein optimales Verhältnis von Festigkeit, guter Bearbeitbarkeit und hoher Wärmeleitfähigkeit (167 W/m·K). Für Bauteile, die nach der Anodisierung ein hochwertiges Erscheinungsbild erfordern, liefern die Legierungen 6061-T6 oder 6063 in der Unterhaltungselektronik die konsistentesten Ergebnisse.


 Sie waren









