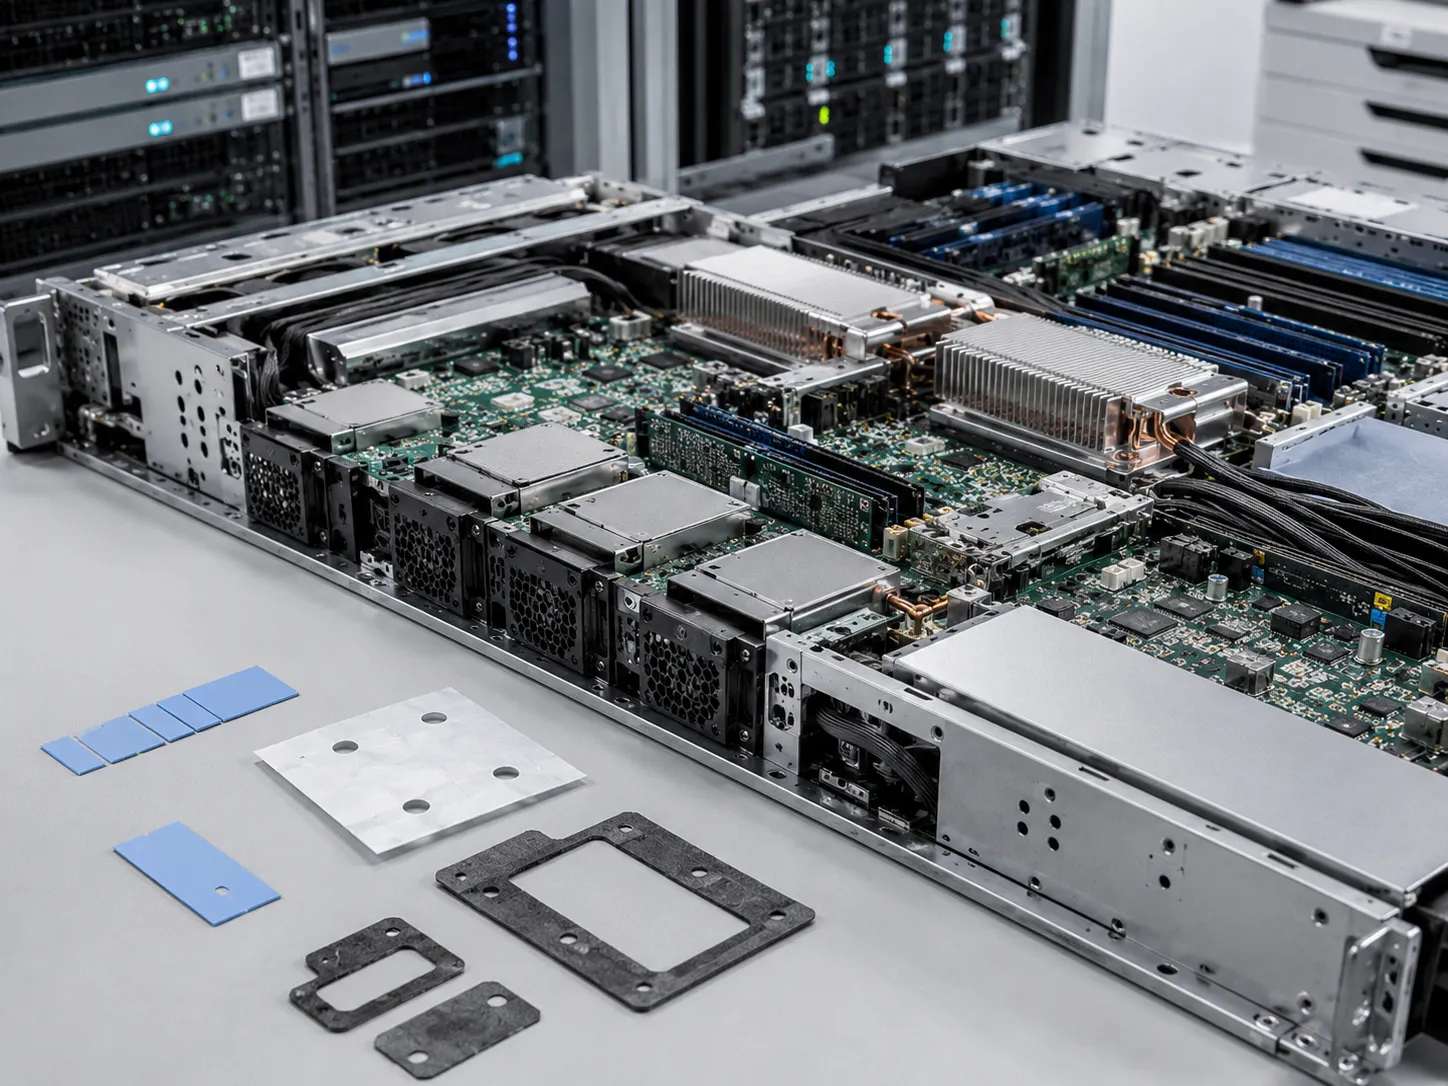
Быстрый ответ
Интеллектуальные периферийные устройства на основе ИИ требуют экстремальной вычислительной мощности, заключенной в компактные форм-факторы, что создает беспрецедентные проблемы с теплоотводом и передачей радиочастотных сигналов. Выбор специализированного производителя станков с ЧПУ, такого как Rejin CNC, позволяет командам разработчиков оборудования достигать высокой точности (до ±0,005 мм), переменной толщины стенок и сложных геометрических форм, недоступных при традиционном литье под давлением или штамповке. В этом руководстве описывается, как высокоточная многоосевая обработка на станках с ЧПУ решает критические проблемы аппаратного обеспечения ИИ, обеспечивает возможность быстрой адаптации к изменениям в проектировании и предлагает четкий путь масштабирования от прототипа до серийного производства.
Физическая архитектура кремниевых чипов претерпевает радикальные изменения, поскольку искусственный интеллект переходит из централизованных облачных центров обработки данных непосредственно на периферийные устройства. Теперь командам разработчиков аппаратного обеспечения приходится размещать огромные вычислительные мощности в очень компактных форм-факторах для потребительского и корпоративного сегментов. Rejin ЧПУБудучи специализированным производителем оборудования для обработки на станках с ЧПУ, мы сотрудничаем с мировыми технологическими новаторами для решения именно этих производственных проблем. Создание высокопроизводительного оборудования для ИИ — это уже не просто задача электроники, а задача машиностроения, где допуски на конструкцию определяют эффективность обработки.
Дилемма аппаратной архитектуры интеллектуальных устройств следующего поколения
Интеграция локальных блоков обработки данных с использованием искусственного интеллекта приводит к резкому увеличению локального тепловыделения и электромагнитных помех. Инженерные группы должны проектировать корпуса, которые одновременно выполняют функции защитной оболочки, несущего шасси и усовершенствованных термодинамических радиаторов.
Переход от корпусных конструкций к активным системам терморегулирования.
Современные компоненты периферийных систем искусственного интеллекта сильно нагреваются, поэтому для их работы требуется активное рассеивание тепловой энергии за счет прямого механического контакта.
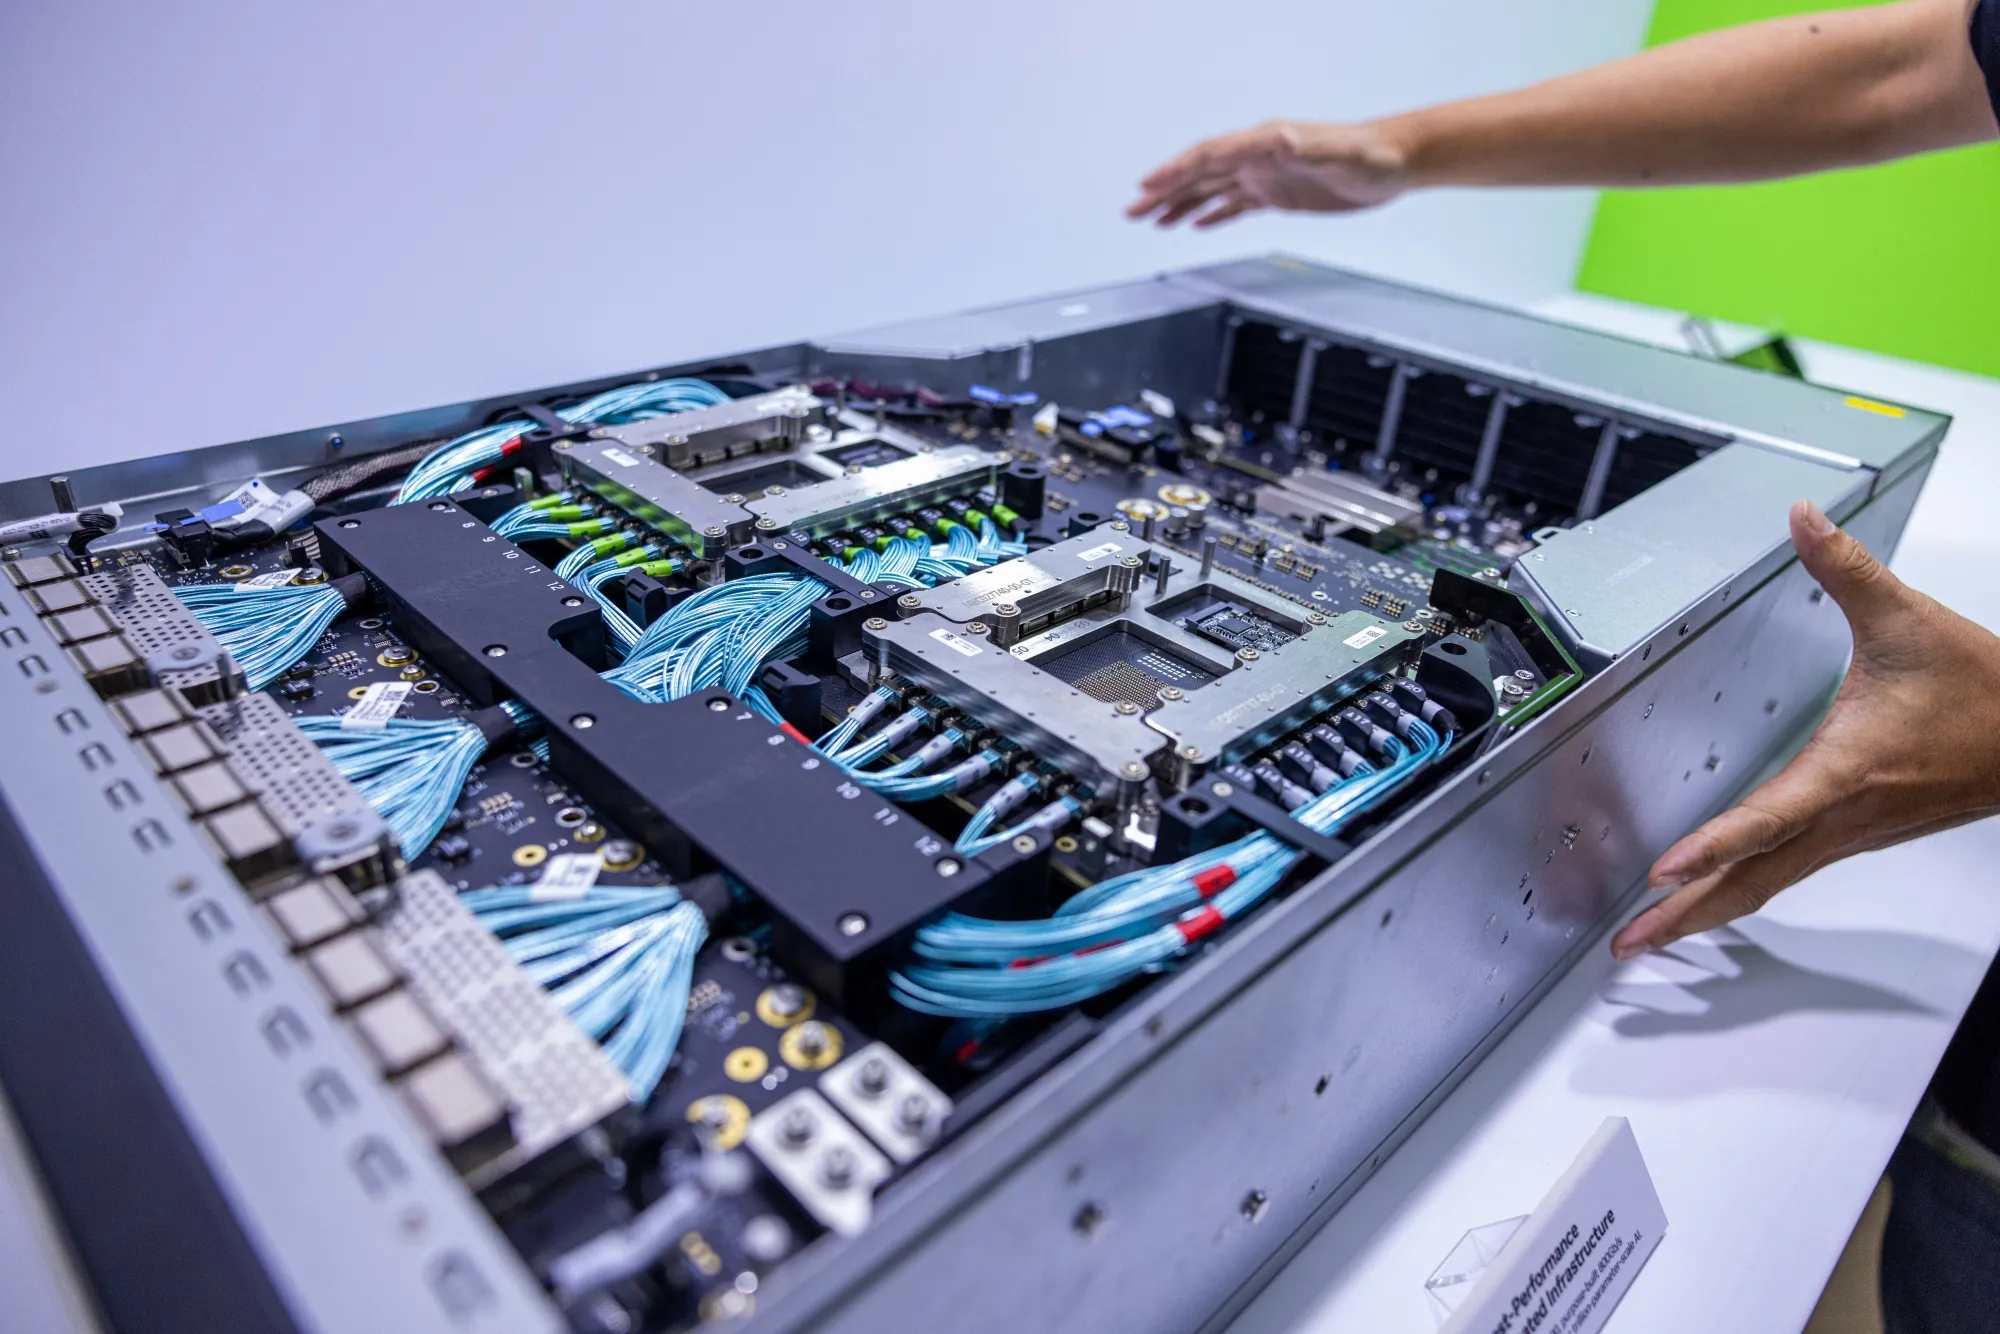
- Встроенные полости для паровой камеры: фрезеровка глубоких полостей с плоским дном и точностью до менее 10 микрон непосредственно в алюминиевом корпусе для значительного повышения эффективности теплопередачи через многофазные охлаждающие пластины.
- Охлаждающие ребра с высоким соотношением сторон: Изготовление сверхтонких, плотно расположенных охлаждающих ребер толщиной 0,5 мм непосредственно на внешних поверхностях для расширения площади конвективной поверхности без увеличения габаритов устройства.
- Зоны сжатия термоинтерфейсного материала (ТИМ): создание точно контролируемых по глубине углублений, которые поддерживают оптимальное, равномерное давление по всей поверхности эластомерных термопрокладок, что существенно уменьшает образование микропустот и воздушных карманов.
Баланс между жесткостью конструкции и передачей высокочастотных сигналов
Устройства с искусственным интеллектом полагаются на огромные объемы передаваемых данных через Wi-Fi 7, 5G и миллиметровые волновые сети, а это значит, что металлические корпуса должны быть спроектированы таким образом, чтобы минимизировать проблемы экранирования от радиочастот.
- Изготовление углублений для антенного окна: Использование высокоскоростного 3D-фрезерования для истончения определенных зон алюминиевого шасси до 0,3 мм, что позволяет радиочастотным сигналам эффективно проходить сквозь него при использовании композитных вставок.
- Виброизоляционные стенки для радиочастотного экранирования: Изготовление сплошных, непрерывных внутренних стенок, точно соответствующих корпусам экранов печатных плат, минимизирующих внутренние перекрестные помехи между микросхемой управления питанием и чувствительными аналоговыми датчиками.
- Процесс анодирования с использованием маскирующих материалов: выполнение микроточной механической маскировки в процессе постобработки для обеспечения сохранения чистоты и проводимости металла в определенных внутренних монтажных выступах, что гарантирует высоконадежное электрическое заземление.
Структурная сложность: почему традиционные методы неэффективны для аппаратного обеспечения периферийных вычислений в области ИИ.
При переходе от производства прототипов к серийному выпуску выбор правильной технологии изготовления определяет как эксплуатационные характеристики продукта, так и его финансовую целесообразность.
Геометрические пределы литья под давлением и инжекционного формования
Литье и формовка хорошо справляются с изготовлением недорогих деталей в больших объемах. Однако им часто не хватает прочности и точности, необходимых для сборки сложных устройств искусственного интеллекта.
- Пористость и структурные пустоты: При литье под давлением в металле образуются небольшие воздушные полости. Эти полости снижают теплопередачу и уменьшают прочность детали при ударе.
- Ограничения по углу уклона: при литье под давлением и отливке необходимы стенки с небольшим конусом, обычно от 1° до 3°, для облегчения извлечения из формы. Однако для деталей, изготовленных методом литья под давлением, требуются прямые стенки под углом 90°, чтобы минимизировать пространство.
- Дефекты качества поверхности: на формованных деталях видны линии в местах соединения пресс-формы и мест соединения потоков материала. Эти линии требуют значительной ручной обработки после изготовления. Это затрудняет достижение безупречного внешнего вида, к которому стремятся ведущие производители.
Экономический переход: обработка на станках с ЧПУ против штамповки с прогрессивной матрицей.
Выбор между обработкой на станках с ЧПУ и штамповкой зависит от сложности формы, первоначальной стоимости инструментов и количества планируемых изделий.
- Порог безубыточности в 50 000 единиц: Когда годовой объем производства остается ниже 50 000 единиц, затраты на изготовление штамповочных форм могут превышать 80 000 долларов. многоосевая обработка на станках с ЧПУ тогда это предлагает лучшее соотношение цены и качества.
- Соотношение толщины стенок: Штамповка обеспечивает одинаковую толщину листового металла по всей его поверхности. фрезерование на станках с ЧПУ Это позволяет варьировать толщину, например, использовать 5,0 мм в углу для прочности и 0,8 мм сбоку.
- Гибкость проектирования при масштабировании: обновление элемента в программе ЧПУ занимает всего несколько минут и практически не увеличивает стоимость инструмента. С другой стороны, замена штамповочного штампа может остановить работу на недели и увеличить затраты на десятки тысяч долларов.
Как Rejin поддерживает проекты по разработке аппаратного обеспечения для искусственного интеллекта
Rejin CNC предоставляет интегрированную комплексную платформу, специально разработанную для команд, занимающихся закупкой и проектированием высокоэффективного оборудования для искусственного интеллекта:
- Анализ DFM-моделирования в течение 24 часов: Загрузите свои CAD-файлы и получите подробный анализ DFM-моделирования вместе с персонализированной сметой в течение 24 часов, что позволит избежать проблем с затратами до начала производства.
- Многоэтапная поддержка жизненного цикла: от раннего верификационного тестирования (EVT) и тестирования для проверки конструкции (DVT) прототипов в количестве от 1 до 50 единиц до стабильного многосменного массового производства с объемом 45 000 единиц в месяц.
- Вертикальная интеграция процессов: Основанная опытным инженером г-ном Чжан И, наша инфраструктура охватывает все этапы производства, от поставок высококачественного сырья до собственных специализированных линий анодирования и автоматизированной обработки поверхностей, что обеспечивает абсолютный контроль над сроками выполнения заказов и неизменно высоким качеством продукции.
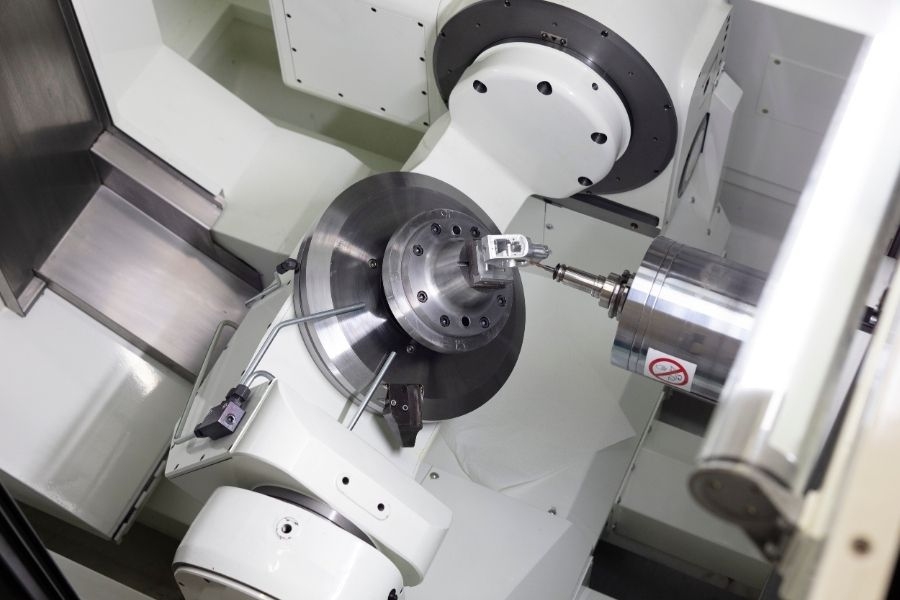
Как Rejin CNC расширяет возможности разработчиков устройств с искусственным интеллектом: проектирование и масштабирование парка оборудования
Компания Rejin CNC, специализирующаяся на обработке деталей на станках с ЧПУ, устраняет разрыв между сложным промышленным дизайном и возможностью крупномасштабного производства. Мы специализируемся на преобразовании сложных геометрических форм в воспроизводимые, готовые к выходу на рынок механические компоненты.
Сверхточная многоосевая фрезеровка с ЧПУ для обработки сложных внутренних геометрических форм.
Современные устройства с искусственным интеллектом отличаются чрезвычайно сложной внутренней архитектурой, недостижимой при использовании стандартных конфигураций 3-осевой обработки.
- Одновременная обработка по пяти осям: манипулируя заготовкой по пяти осям одновременно, мы обрабатываем сложные органические контуры, подрезы и угловые отверстия за одну установку, что значительно снижает суммарные ошибки, связанные с наложением приспособлений.
- Микрофрезерование до 0,2 мм: Наши шпиндели с высокой частотой вращения позволяют нам использовать хрупкие фрезы микродиаметра для формирования острых внутренних радиусов скругления углов ($R\le0.1\text{ мм}$) и сверхтонкой резьбы, необходимой для субминиатюрных электронных крепежных элементов.
- Контроль плоскостности поверхности с точностью до 0,01 мм: Использование алмазных фрез позволяет достичь исключительной ровности сопрягаемых поверхностей, обеспечивая высокоточный контакт с внутренними теплоотводящими элементами процессора.
Механические узлы «под ключ» и строгий контроль качества.
Мы занимаемся не только простой резкой металла. Наши специалисты поставляют готовые модули, которые поставляются в собранном виде и напрямую интегрируются в производственные линии заказчика.
- Автоматизированная установка резьбовых вставок и спиральных резьбонарезных элементов: пневматические инструменты ввинчивают резьбу из нержавеющей стали в детали из алюминия или магния. Это обеспечивает хорошую устойчивость к вырывным усилиям.
- Измерительная аппаратура (КИМ) и лазерное сканирование: каждый ключевой размер проверяется на координатно-измерительных машинах (КИМ) вместе с оптическими сканерами. Проверки подтверждают соответствие деталей спецификациям исходной CAD-модели.
- Испытания на воздействие солевого тумана и окружающей среды: Детали с покрытием подвергаются воздействию солевого тумана в течение 96 часов. Испытание подтверждает высокую коррозионную стойкость для длительного использования в суровых полевых условиях.
Реальное сотрудничество и проверка со стороны клиента
Истинная производственная компетентность подтверждается практической реализацией на местах. Ниже приведены примеры реальных применений, где наши межотраслевые инженерные решения напрямую устранили критические проблемы масштабирования для наших давних партнеров.
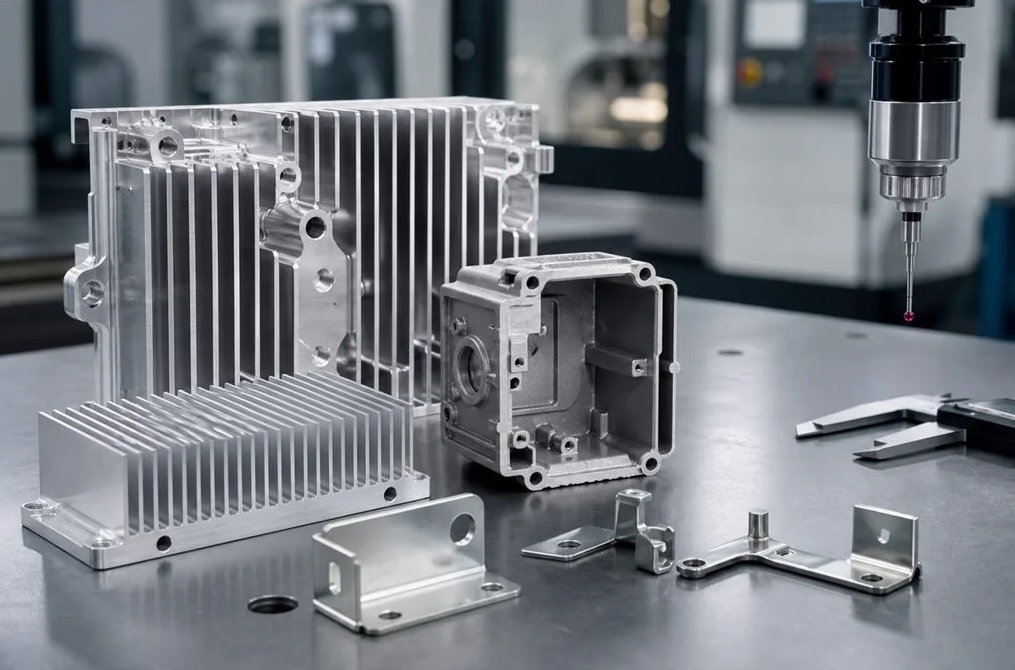
Пример из практики 1: Высокоточные тепловые и конструкционные компоненты для автомобильных вычислений с использованием искусственного интеллекта.
Партнеру в сфере автомобильной электроники требовались надежные... высокоэффективные конструкционные компоненты для защиты локальных вычислительных блоков, развернутых в различных моделях транспортных средств.
- Критерии отбора: Заказчик требовал строгого соблюдения жестких автомобильных стандартов IATF 16949, очень сжатых сроков прототипирования и надежного пути перехода от пилотных испытаний к стабильному серийному производству.
- Инженерная задача: исходные конструктивные элементы демонстрировали незначительные отклонения в точности размеров от партии к партии, что приводило к образованию зазоров в тепловом интерфейсе и создавало риск снижения производительности процессора при длительных вычислительных нагрузках.
- Решение Rejin CNC: Используя нашу сертифицированную по стандарту IATF 16949:2016 систему контроля качества и высокоскоростные фрезерные центры с ЧПУ, мы оптимизировали траекторию обработки для достижения коэффициента текучести ≥99,5%. Мы успешно сократили цикл прототипирования с 12 дней до 5 дней, создав надежный рабочий процесс массового производства, который обеспечил 100% своевременную доставку и снизил процент возврата продукции клиентам до менее 0,3%.
Пример из практики 2: Акустические кожухи для электроакустического оборудования премиум-класса
Опираясь на наш богатый опыт, накопленный в 2003 году в области электроакустического оборудования и компонентов для акустических систем, мы получили заказ от производителя высококачественной аудиотехники на изготовление сложных, безупречно выглядящих внутренних акустических звуковых камер.
- Критерии закупок: Проект требовал высококачественной эстетической отделки в сочетании со строгим соблюдением требований к сложным акустическим геометрическим решениям и гибкой структурой заказов для поддержки запуска на региональных рынках.
- Инженерная задача: для акустических корпусов требовались внутренние каналы переменной глубины со строгими требованиями к практически нулевому уровню сквозняков, чего нельзя было достичь традиционным методом формования без риска образования структурных пустот или изменения безупречной внешней отделки.
- Решение Rejin CNC: Используя наши многоосевые обрабатывающие центры с ЧПУ, мы успешно изготовили звукоизолирующие полости с нулевым углом уклона, сохранив при этом равномерную толщину стенок. Благодаря автоматизированной пескоструйной обработке и собственному анодированию, мы исключили ручную постобработку, обеспечив высококачественную матовую поверхность, которая эффективно соответствует строгим требованиям бренда к акустическому резонансу и внешнему виду.
Выбор партнера по ЧПУ-обработке: производственные возможности и критерии закупок.
При выборе производителя станков с ЧПУ для бизнеса, закупочные группы должны убедиться, что инфраструктура физических активов и производственные мощности поставщика эффективно соответствуют его планам развития продукции.
Технические характеристики парка техники и оборудования
Наш производственный цех оптимизирован как для оперативного реагирования на изменения в проекте, так и для обеспечения высокой производительности и стабильности многосменного производства.
| Классификация оборудования |
Марка / Модель машины |
Конфигурация осей |
Основное приложение |
Целевая отрасль |
| Сверхточный фрезерный станок с ЧПУ |
Mazak VCN-530C |
3-осевой / 4-осевой |
Высокоскоростное профилирование алюминиевого шасси |
Бытовая электроника |
| Высокоскоростной обрабатывающий центр |
DMG MORI CMX 1100 V |
3-осевой / 4-осевой |
Конструкционные кронштейны и подрамники |
Робототехника и промышленный искусственный интеллект |
| Одновременная 5-осевая фрезерная обработка |
Hermle C 250 |
5-Ось |
Сложная внутренняя геометрия и подрезы |
Аэрокосмическая отрасль и высококачественное аудио |
| Швейцарский прецизионный токарный станок |
Цугами B0328-II |
8-осевая токарная обработка |
Микроминиатюрные штифты, разъемы, крепежные элементы |
Интернет вещей и медицинские устройства |
Минимальные объемы заказа (MOQ) и ежемесячная пропускная способность.
Мы структурировали наши операционные ограничения таким образом, чтобы гибко адаптироваться к продуктам на каждом этапе их жизненного цикла, от первоначальной проверки до глобального внедрения.
- Минимальный объем заказа для прототипов и внедрения новых продуктов (NPI): Мы принимаем заказы небольшими партиями от 1 до 50 единиц, что позволяет командам разработчиков оборудования проводить функциональные инженерные испытания (EVT) без значительных первоначальных капитальных затрат.
- Пилотный производственный масштаб: Для испытаний по проверке конструкции (DVT) и региональных запусков продукции оптимальный объем производства составляет от 100 до 1000 единиц, поставляемых в сжатые сроки.
- Ежемесячная производительность серийного производства: Благодаря нашему обширному парку из более чем 100 высокопроизводительных обрабатывающих центров, работающих в непрерывном многосменном режиме, наше предприятие поддерживает максимальную ежемесячную производительность до 45 000 прецизионных обработанных компонентов.
Сотрудничайте с Rejin CNC для вашего следующего проекта в области искусственного интеллекта.
Для преодоления структурных, тепловых и эстетических проблем современного оборудования для ИИ необходим партнер по производству, для которого точность является основополагающим показателем. В Rejin CNC мы объединяем передовой парк станков с глубокими знаниями в области DFM (проектирование для производства), чтобы обеспечить плавный масштаб производства ваших интеллектуальных устройств от первоначальной концепции до успешного выхода на рынок в больших объемах.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
Часто задаваемые вопросы
В: Какова типичная шероховатость поверхности (Ra), достижимая на поверхностях термического сопряжения без использования ручной полировки?
A: Наши обрабатывающие центры Mazak с алмазными фрезами обеспечивают надежное получение шероховатости Ra 0,4 мкм (16 мкм) непосредственно на станке. Такой точный уровень чистоты поверхности способствует высокоэффективной передаче тепла в местах соединения деталей.
В: Как производитель изделий, изготовленных на станках с ЧПУ, обрабатывает изменения в проектной документации (ECO) в процессе производства по сравнению с поставщиками, занимающимися литьем под давлением?
А: В станках с ЧПУ весь рабочий процесс осуществляется с помощью цифрового программирования. Мы корректируем G-код и продолжаем обработку с минимальной задержкой. В отличие от этого, литье под давлением требует модификации форм из твердой стали, что влечет за собой значительные затраты на оснастку и недели простоя.
В: Какие геометрические допуски ваше предприятие может надежно соблюдать для критически важных внутренних элементов при производственной партии в 10 000 единиц?
A: Мы надежно поддерживаем линейные допуски в пределах ±0,01 мм (±0,0004 дюйма), при этом истинное положение и цилиндричность постоянно остаются в пределах 0,02 мм. Автоматизированные выборочные проверки КИМ подтверждают эти значения на протяжении всего производственного цикла.
В: Какие алюминиевые сплавы рекомендуются для интеллектуальных устройств с искусственным интеллектом, требующих как жесткости конструкции, так и высокого теплоотвода?
A: Алюминий 6061-T6 является отраслевым стандартом, обеспечивая оптимальный баланс прочности, хорошей обрабатываемости и высокой теплопроводности (167 Вт/м·К). Для компонентов, требующих превосходного внешнего вида после анодирования, сплавы 6061-T6 или 6063 обеспечивают наиболее стабильные результаты в потребительской электронике.


 Они были









