Szybka odpowiedź
Inteligentne urządzenia brzegowe AI wymagają ekstremalnej mocy obliczeniowej zamkniętej w kompaktowych obudowach, co stwarza niespotykane dotąd wyzwania w zakresie rozpraszania ciepła i sygnalizacji radiowej. Wybór wyspecjalizowanego producenta obrabiarek CNC, takiego jak Rejin CNC, pozwala zespołom sprzętowym osiągnąć wysokie tolerancje precyzji (do ±0,005 mm), zmienną grubość ścianek i złożoną geometrię, której nie jest w stanie zapewnić tradycyjne odlewanie ciśnieniowe ani tłoczenie. Niniejszy przewodnik przedstawia, w jaki sposób precyzyjna wieloosiowa obróbka CNC rozwiązuje krytyczne wąskie gardła sprzętowe AI, umożliwia szybkie zmiany w projektach inżynieryjnych i zapewnia jasną ścieżkę skalowania od prototypu do produkcji masowej.
Architektura fizyczna układów scalonych przechodzi radykalną transformację, ponieważ sztuczna inteligencja migruje ze scentralizowanych centrów danych w chmurze bezpośrednio do urządzeń brzegowych. Zespoły inżynierów sprzętu są teraz zmuszone do pakowania ogromnej mocy obliczeniowej w niezwykle kompaktowe urządzenia konsumenckie i korporacyjne. Rejin CNCJako wyspecjalizowany producent obrabiarek CNC, współpracujemy z globalnymi innowatorami technologicznymi, aby rozwiązywać te wąskie gardła produkcyjne. Budowanie wysokowydajnego sprzętu AI nie jest już tylko wyzwaniem elektronicznym; to wyzwanie inżynierii mechanicznej, w którym tolerancje konstrukcyjne determinują wydajność przetwarzania.
Dylemat architektury sprzętowej inteligentnych urządzeń nowej generacji
Integracja lokalnych jednostek przetwarzania AI powoduje gwałtowny wzrost lokalnego wydzielania ciepła i zakłóceń elektromagnetycznych. Zespoły inżynierów muszą projektować obudowy, które jednocześnie pełnią funkcję powłok ochronnych, podwozi konstrukcyjnych i zaawansowanych termodynamicznych radiatorów.
Przejście od obudów do aktywnych systemów zarządzania temperaturą
Nowoczesne komponenty Edge-AI mocno się nagrzewają, dlatego wymagają ram konstrukcyjnych, które będą aktywnie rozpraszać energię cieplną poprzez bezpośrednie sprzężenie mechaniczne.
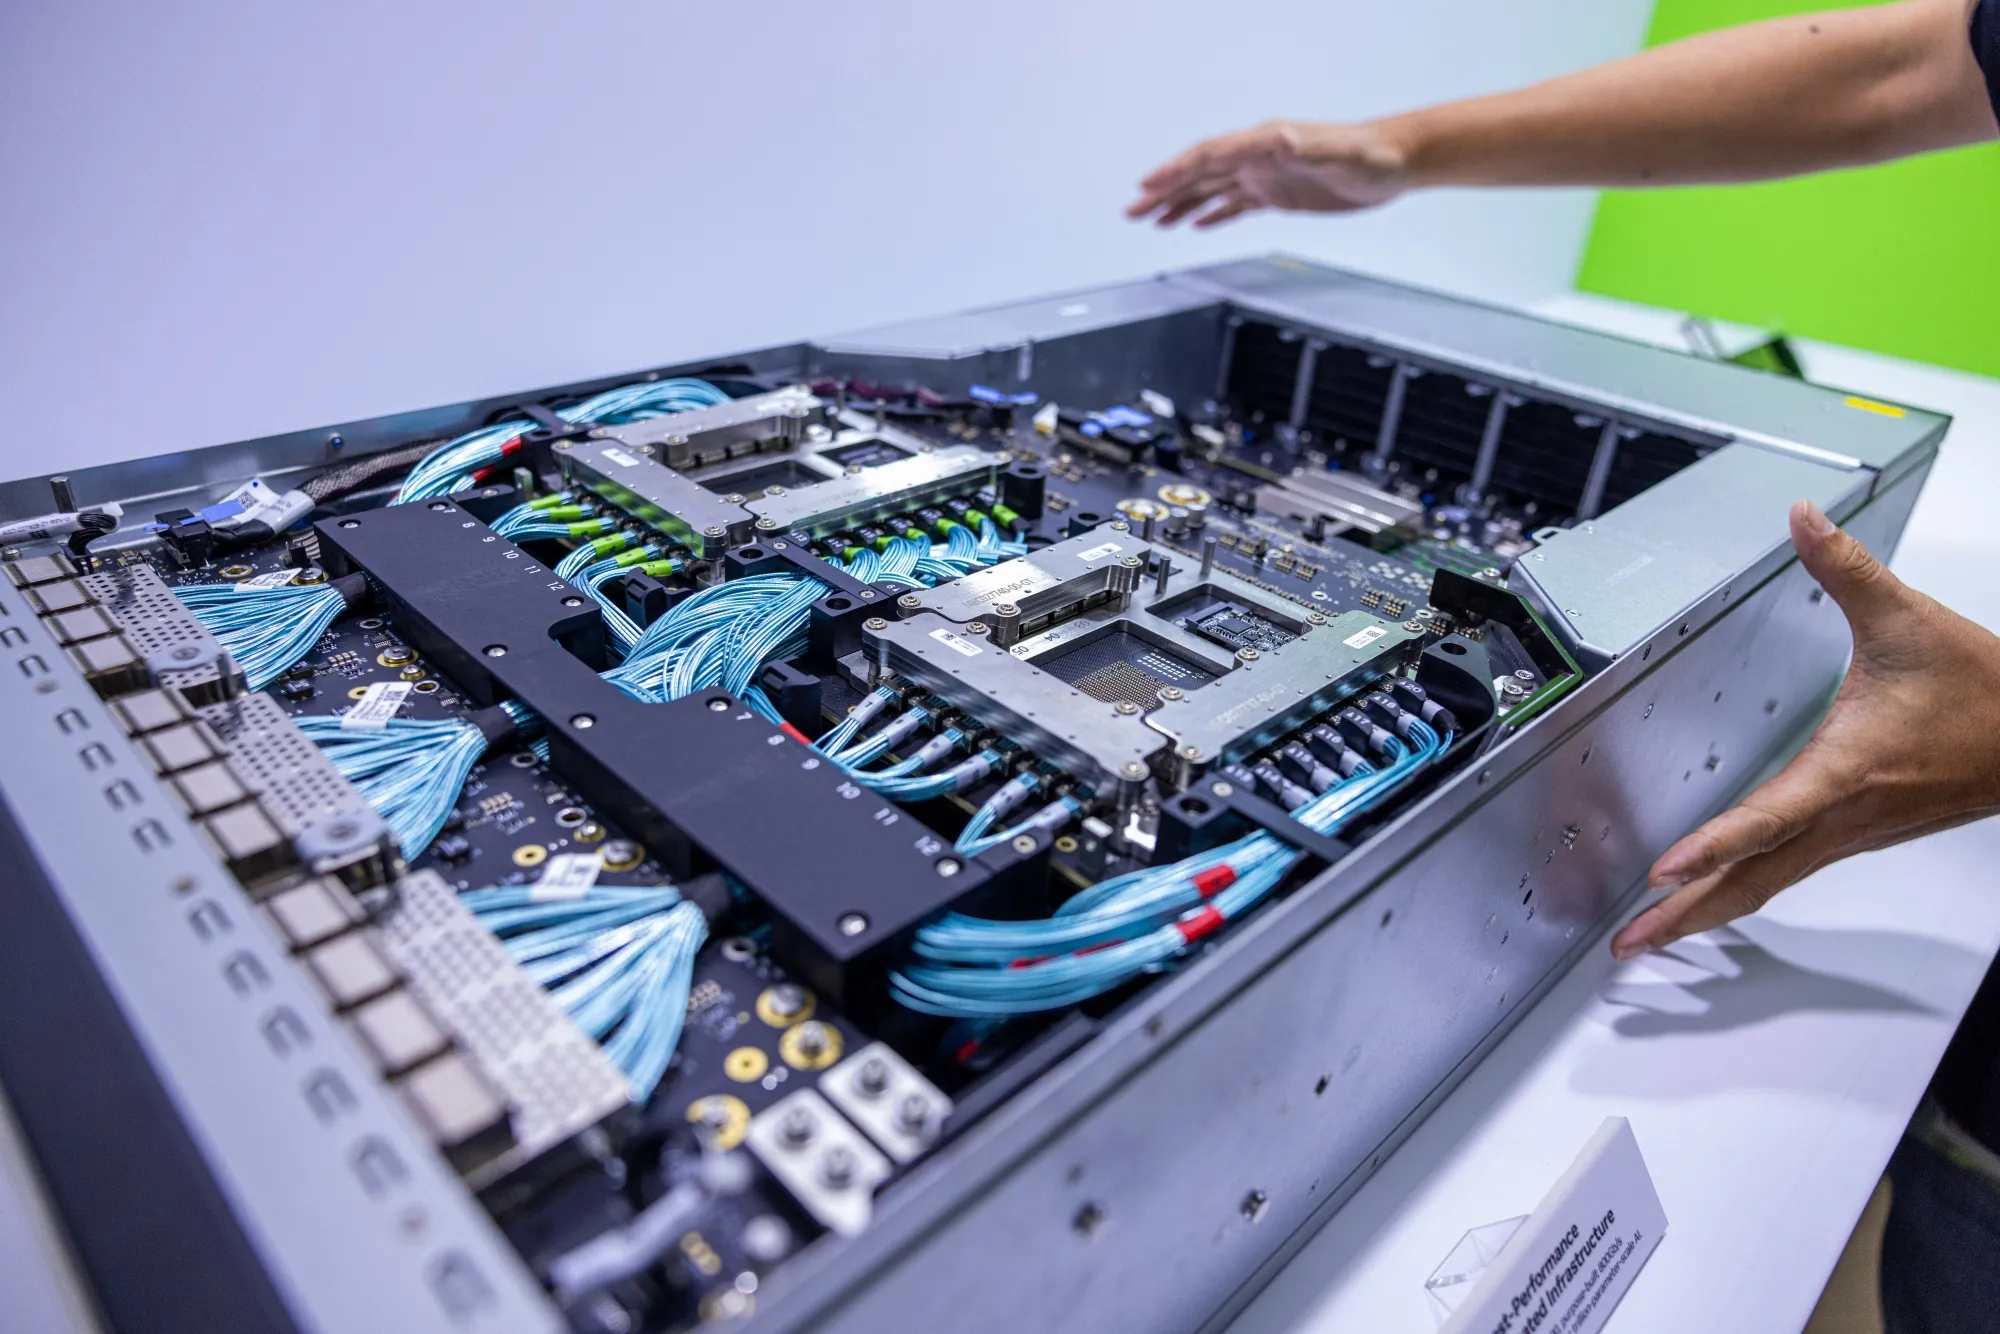
- Zintegrowane kieszenie komory parowej: frezowanie głębokich, płaskodennych wnęk o płaskości poniżej 10 mikronów bezpośrednio w aluminiowej obudowie w celu znacznego zwiększenia wydajności wymiany ciepła pomiędzy wielofazowymi płytami chłodzącymi.
- Żebra chłodzące o dużym wydłużeniu: obróbka ultracienkich, ciasno rozmieszczonych żeber chłodzących o rozstawie 0,5 mm bezpośrednio na powierzchniach zewnętrznych w celu zwiększenia powierzchni konwekcyjnej bez zwiększania powierzchni urządzenia.
- Strefy kompresji materiału interfejsu termicznego (TIM): tworzenie precyzyjnie kontrolowanych wgłębień, które utrzymują optymalne, równomierne ciśnienie na elastomerowych podkładkach termicznych, co znacznie redukuje mikroprzestrzenie powietrzne.
Równoważenie sztywności konstrukcyjnej z transmisją sygnałów o wysokiej częstotliwości
Urządzenia AI wymagają ogromnej przepustowości danych za pośrednictwem Wi-Fi 7, 5G i macierzy fal milimetrowych, co oznacza, że obudowy metalowe muszą być zaprojektowane tak, aby łagodzić problemy z ekranowaniem częstotliwości radiowych.
- Wycinanie kieszeni na okno antenowe: wykorzystanie szybkiego frezowania 3D w celu wyszczuplenia określonych obszarów aluminiowej obudowy do grubości 0,3 mm, co pozwala na wydajne przechodzenie sygnałów RF po połączeniu ich z wkładkami kompozytowymi.
- Izolacyjne ścianki ekranujące częstotliwości radiowe: obróbka spójnych, nieprzerwanych ścianek wewnętrznych, które dokładnie pasują do puszek ekranujących PCB, minimalizując wewnętrzne przesłuchy między układem scalonym zarządzania energią a czułymi czujnikami analogowymi.
- Ścieżki maskowania anodowego: Wykonywanie mikrotolerancyjnego maskowania mechanicznego podczas obróbki końcowej w celu zapewnienia, że określone wewnętrzne występy montażowe pozostają surowym, przewodzącym metalem, co pozwala na uzyskanie wysoce niezawodnego uziemienia elektrycznego.
Złożoność strukturalna: dlaczego tradycyjne metody zawodzą w sprzęcie brzegowym AI
Kiedy produkcja produktu zmienia się z prototypu na produkcję masową, wybór właściwej metody produkcji decyduje zarówno o wydajności produktu, jak i o jego opłacalności finansowej.
Geometryczne granice odlewania ciśnieniowego i formowania wtryskowego
Odlewanie i formowanie dobrze radzą sobie z tanimi, masowo produkowanymi częściami. Często jednak brakuje im wytrzymałości konstrukcyjnej i precyzji niezbędnej w zaawansowanych zespołach urządzeń AI.
- Porowatość i pustki strukturalne: Odlewy ciśnieniowe mają tendencję do zatrzymywania małych kieszeni powietrznych w metalu. Te kieszenie obniżają przenoszenie ciepła i zmniejszają wytrzymałość elementu w przypadku uderzenia.
- Ograniczenia kąta pochylenia: Formowanie wtryskowe i odlewanie wymagają ścianek o lekkim nachyleniu, zazwyczaj od 1° do 3°, aby ułatwić wyjmowanie z formy. Natomiast części ze sztucznej inteligencji wewnątrz formy wymagają prostych ścianek o kącie 90°, aby zachować ograniczoną przestrzeń.
- Niedoskonałości wykończenia powierzchni: Na formowanych elementach widoczne są linie styku formy z przepływem materiału. Linie te wymagają później sporo pracy ręcznej. Utrudnia to uzyskanie czystego wyglądu, jakiego oczekują marki z najwyższej półki.
Transformacja gospodarcza: obróbka CNC kontra tłoczenie progresywne
Wybór obróbki CNC zamiast tłoczenia na prasach wielotaktowych zależy od stopnia złożoności kształtu, początkowych kosztów narzędzi i liczby jednostek, które planujesz wyprodukować.
- Próg rentowności 50 000 sztuk: Gdy roczna produkcja utrzymuje się poniżej 50 000 sztuk, koszt przygotowania matryc może przekroczyć 80 000 dolarów. obróbka CNC wieloosiowa wtedy oferuje lepszą wartość.
- Stosunek grubości ścianek: Tłoczenie sprawia, że blacha ma wszędzie tę samą grubość. Frezowanie CNC pozwala na jej zróżnicowanie, np. użycie 5,0 mm w narożniku dla zwiększenia wytrzymałości i 0,8 mm z boku.
- Elastyczność projektowania podczas skalowania: Aktualizacja funkcji w programie CNC zajmuje zaledwie kilka minut i praktycznie nie wiąże się z dodatkowymi kosztami narzędzi. Z drugiej strony, wymiana matrycy tłoczącej może wstrzymać pracę na kilka tygodni i zwiększyć koszty o dziesiątki tysięcy dolarów.
Jak Rejin wspiera projekty sprzętu AI
Rejin CNC zapewnia zintegrowane, kompleksowe rozwiązanie dostosowane specjalnie do potrzeb zespołów zajmujących się zakupem i inżynierią sprzętu AI o dużej wadze:
- Opinia DFM w ciągu 24 godzin: Prześlij pliki CAD i otrzymaj szczegółową analizę projektu pod kątem produkcji (DFM) wraz ze spersonalizowaną wyceną w ciągu 24 godzin. Omija to pułapki kosztowe jeszcze przed rozpoczęciem produkcji.
- Wieloetapowe wsparcie cyklu życia: od wczesnych testów weryfikacyjnych (EVT) i testów weryfikacyjnych projektu (DVT) przy prototypach od 1 do 50 sztuk, aż do stabilnej, wielozmianowej produkcji masowej sięgającej 45 000 sztuk miesięcznie.
- Integracja procesów pionowych: Założycielem naszej firmy jest doświadczony inżynier, pan Zhang Yi. Nasza infrastruktura obejmuje zarówno zaopatrzenie w najwyższej jakości surowce, jak i własne dedykowane linie anodowania i zautomatyzowane linie obróbki powierzchni, co zapewnia pełną kontrolę nad terminami realizacji i spójnością wyglądu.
W jaki sposób Rejin CNC wspiera innowatorów w dziedzinie urządzeń AI: inżynieria i skala floty
Jako wyspecjalizowany producent maszyn do obróbki CNC, Rejin CNC łączy ze sobą złożoność projektu przemysłowego i wykonalność produkcji wielkoseryjnej. Specjalizujemy się w przekształcaniu złożonych, surowych geometrii w powtarzalne, gotowe do wprowadzenia na rynek komponenty mechaniczne.
Ultraprecyzyjne wieloosiowe frezowanie CNC do złożonych geometrii wewnętrznych
Zaawansowane urządzenia AI charakteryzują się niezwykle złożoną architekturą wewnętrzną, której nie da się osiągnąć przy użyciu standardowych konfiguracji obróbki 3-osiowej.
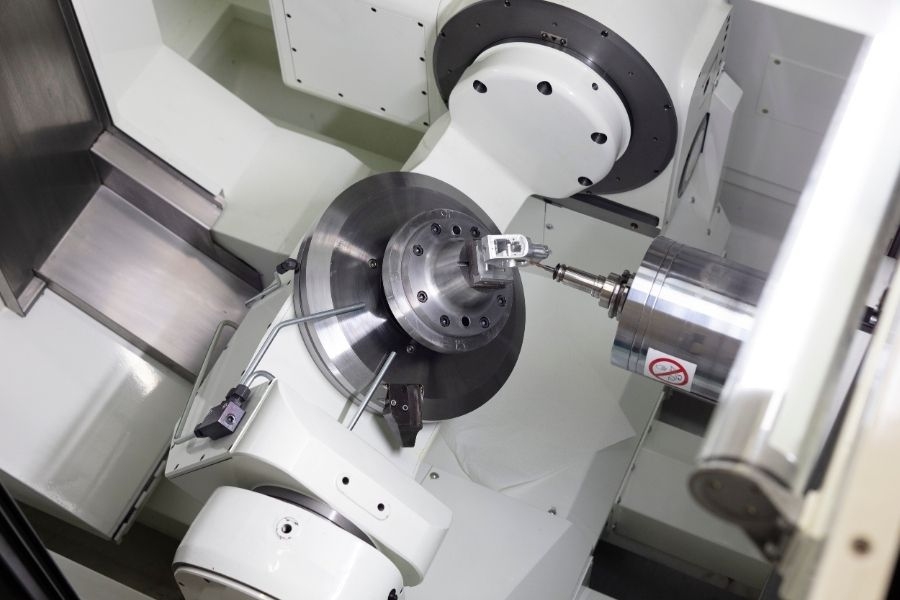
- Jednoczesne ścieżki narzędzi w 5 osiach: Manipulując przedmiotem obrabianym wzdłuż pięciu osi jednocześnie, możemy obrabiać skomplikowane kontury organiczne, podcięcia i kątowe otwory w jednym ustawieniu, co znacznie zmniejsza skumulowane błędy układania osprzętu.
- Mikrofrezowanie do 0,2 mm: Nasze wrzeciona o wysokiej prędkości obrotowej pozwalają nam wykorzystywać delikatne frezy o mikrośrednicy do formowania ostrych wewnętrznych promieni naroży ($R\le0.1\text{ mm}$) i wykonywania bardzo cienkich gwintów wymaganych do produkcji subminiaturowych elementów złącznych w urządzeniach elektronicznych.
- Kontrola płaskości powierzchni z dokładnością do 0,01 mm: Wykorzystując frezy diamentowe, osiągamy wyjątkową płaskość stykających się powierzchni, co gwarantuje doskonały kontakt z wewnętrznymi radiatorami procesora.
Kompletne zespoły mechaniczne i rygorystyczna weryfikacja jakości
Oferujemy więcej niż tylko cięcie metalu. Nasze zespoły dostarczają kompletne moduły, gotowe do montażu i zamontowania bezpośrednio na liniach produkcyjnych klienta.
- Automatyczny montaż śrub śrubowych i wkładek gwintowych: Narzędzia pneumatyczne wkręcają gwinty ze stali nierdzewnej w elementy aluminiowe lub magnezowe. Zapewnia to dobrą odporność na siły wyrywające.
- Metrologia współrzędnościowa (CMM) i skanowanie laserowe: Każdy kluczowy wymiar jest sprawdzany na współrzędnościowych maszynach pomiarowych (CMM) oraz skanerach optycznych. Kontrole potwierdzają zgodność części ze specyfikacjami oryginalnego modelu CAD.
- Testy w mgle solnej i środowiskowe: Powlekane elementy są poddawane 96-godzinnej ekspozycji na mgłę solną. Test potwierdza solidną odporność na korozję, umożliwiającą długotrwałe użytkowanie w trudnych warunkach terenowych.
Współpraca i walidacja z prawdziwym klientem
Prawdziwa kompetencja produkcyjna jest potwierdzona działaniami w terenie. Poniżej przedstawiamy rzeczywiste zastosowania, w których nasze międzybranżowe interwencje inżynieryjne bezpośrednio rozwiązały krytyczne bariery skalowania dla naszych długoterminowych partnerów.
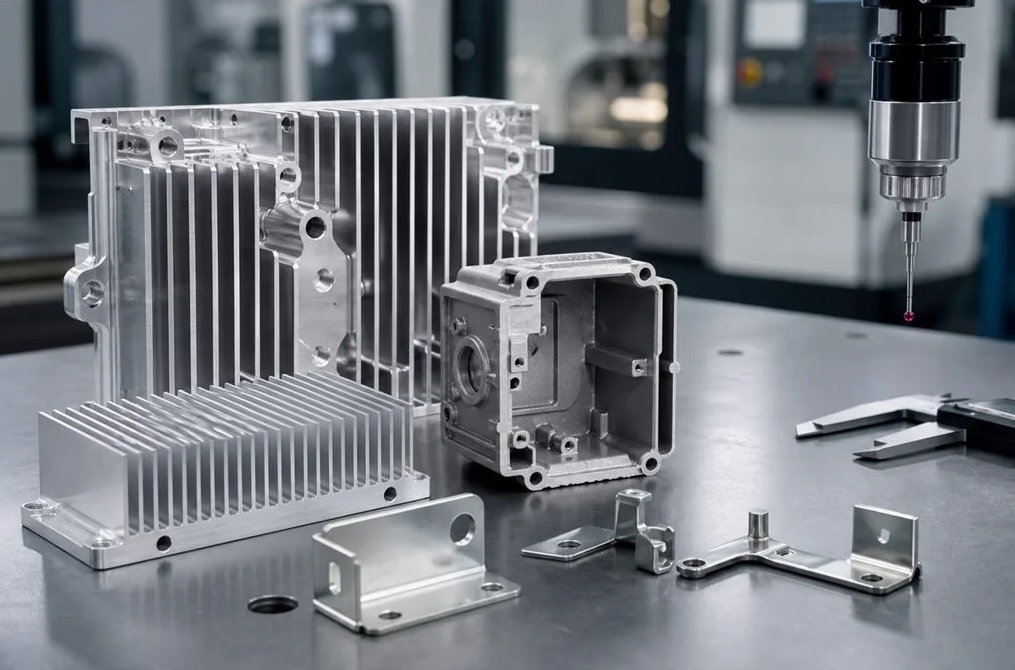
Studium przypadku 1: Wysokoprecyzyjne komponenty termiczne i konstrukcyjne do obliczeń AI w motoryzacji
Partner z branży elektroniki samochodowej potrzebował solidnego, wysokowydajne elementy konstrukcyjne w celu zabezpieczenia zlokalizowanych jednostek obliczeniowych rozmieszczonych w wielu modelach pojazdów.
- Kryteria oceny zamówień: Klient wymagał ścisłego przestrzegania rygorystycznych norm motoryzacyjnych IATF 16949, bardzo skróconego czasu realizacji prototypów oraz niezawodnego przejścia od testów pilotażowych do stabilnej produkcji masowej.
- Wyzwanie inżynieryjne: Oryginalne elementy konstrukcyjne wykazywały niewielkie różnice w dokładności wymiarowej pomiędzy partiami, co skutkowało powstawaniem szczelin w interfejsie termicznym, które groziły ograniczeniem wydajności procesora przy stałym obciążeniu obliczeniowym.
- Rozwiązanie Rejin CNC: Wykorzystując nasze certyfikowane ramy jakości IATF 16949:2016 oraz wysokoobrotowe centra frezarskie CNC, zoptymalizowaliśmy ścieżkę obróbki, aby osiągnąć wydajność wymiarową ≥99,5%. Udało nam się skrócić cykl prototypowania z 12 do 5 dni, tworząc solidny proces produkcji masowej, który zapewnił 100% terminowość dostaw i zmniejszył wskaźnik zwrotów produktów do poziomu poniżej 0,3%.
Studium przypadku 2: Obudowy akustyczne dla marek sprzętu elektroakustycznego klasy premium
Korzystając z naszych bogatych korzeni, które założyliśmy w 2003 r. w zakresie sprzętu elektroakustycznego i komponentów głośnikowych, producent wysokiej klasy urządzeń audio zlecił nam wykonanie złożonych, nieskazitelnych pod względem estetycznym wewnętrznych komór akustycznych.
- Kryteria zamówień: Projekt wymagał najwyższej jakości wykończeń estetycznych w połączeniu ze ścisłym przestrzeganiem skomplikowanych geometrii akustycznych i elastyczną strukturą zamówień, aby wesprzeć wprowadzanie produktu na rynki regionalne.
- Wyzwanie inżynieryjne: Obudowy akustyczne wymagają wewnętrznych kanałów o zmiennej głębokości i rygorystycznych, niemal zerowych wymaganiach dotyczących ciągu, czego nie można było osiągnąć przy użyciu tradycyjnych form, bez ryzyka powstania pustych przestrzeni konstrukcyjnych lub zmiany nieskazitelnego wykończenia zewnętrznego.
- Rozwiązanie Rejin CNC: Wykorzystując nasze wieloosiowe centra obróbcze CNC, z powodzeniem wykonaliśmy komory akustyczne z zerowymi kątami pochylenia, zachowując jednocześnie jednolitą grubość ścianek. Dzięki prowadzeniu elementów przez nasze zautomatyzowane linie produkcyjne do piaskowania i anodowania, wyeliminowaliśmy ręczne zmienne związane z obróbką końcową, zapewniając wysokiej jakości matowe wykończenie powierzchni, które skutecznie spełnia rygorystyczne wymagania marki dotyczące rezonansu akustycznego i estetyki.
Wybór partnera CNC: możliwości produkcyjne i kryteria zaopatrzenia
Podczas weryfikacji producenta maszyn CNC w modelu B2B zespoły ds. zaopatrzenia muszą upewnić się, że infrastruktura aktywów fizycznych i możliwości wolumenowe dostawcy są zgodne z planem rozwoju jego produktów.
Specyfikacje floty sprzętu i maszyn
Nasza hala produkcyjna jest zoptymalizowana pod kątem zarówno szybkiego wprowadzania zmian inżynieryjnych, jak i wysokiej wydajności oraz spójności produkcji wielozmianowej.
| Klasyfikacja sprzętu |
Marka/model maszyny |
Konfiguracja osi |
Główne zastosowanie |
Branża docelowa |
| Ultraprecyzyjna frezarka CNC |
Mazak VCN-530C |
3-osiowy / 4-osiowy |
Profilowanie podwozi aluminiowych przy dużej prędkości |
Elektronika użytkowa |
| Centrum obróbcze szybkobieżne |
DMG MORI CMX 1100 V |
3-osiowy / 4-osiowy |
Wsporniki konstrukcyjne i ramy pomocnicze |
Robotyka i sztuczna inteligencja przemysłowa |
| Jednoczesna frezarka 5-osiowa |
Hermle C 250 |
5-osi |
Złożona geometria wewnętrzna i podcięcia |
Lotnictwo i kosmonautyka oraz wysokiej jakości systemy audio |
| Tokarka precyzyjna typu szwajcarskiego |
Tsugami B0328-II |
Toczenie 8-osiowe |
Mikrominiaturowe piny, złącza, elementy mocujące |
IoT i urządzenia medyczne |
Minimalne ilości zamówienia (MOQ) i miesięczna przepustowość
Ustrukturyzowaliśmy nasze limity operacyjne w taki sposób, aby elastycznie dostosowywać produkty na każdym etapie ich cyklu życia, od wstępnej walidacji po globalne wdrożenie.
- Prototyp i NPI (wprowadzenie nowego produktu) Minimalne zamówienie: Przyjmujemy krótkoterminowe zamówienia od 1 do 50 sztuk, co pozwala zespołom zajmującym się sprzętem na przeprowadzanie testów walidacji funkcjonalnej inżynierii (EVT) bez dużego początkowego narażenia kapitałowego.
- Skala produkcji pilotażowej: W przypadku testów walidacji projektu (DVT) i regionalnych wprowadzeń produktów nasz standardowy zakres operacyjny mieści się w przedziale od 100 do 1000 jednostek dostarczanych w skróconym terminie realizacji.
- Miesięczna wydajność produkcji masowej: Nasz zakład, wyposażony w rozbudowaną flotę ponad 100 najnowocześniejszych centrów obróbczych pracujących w trybie ciągłym i wielozmianowym, utrzymuje maksymalną miesięczną wydajność na poziomie 45 000 precyzyjnie obrobionych komponentów.
Współpracuj z Rejin CNC przy swoim kolejnym projekcie AI
Pokonanie wyzwań konstrukcyjnych, termicznych i estetycznych, jakie stawia nowoczesny sprzęt AI, wymaga partnera produkcyjnego, dla którego precyzja jest fundamentalnym kryterium. W Rejin CNC łączymy zaawansowany park maszynowy z dogłębną wiedzą z zakresu projektowania pod kątem produkcji (DFM), aby zapewnić płynną skalowalność inteligentnych urządzeń – od początkowej koncepcji do sukcesu rynkowego w dużych ilościach.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
Często zadawane pytania
P: Jaką typową chropowatość powierzchni (Ra) można uzyskać na powierzchniach poddawanych łączeniu termicznemu bez konieczności polerowania ręcznego?
A: Nasze centra obróbcze Mazak z diamentowymi frezami przelotowymi niezawodnie generują Ra 0,4 μm (16 μin) bezpośrednio z maszyny. Ten precyzyjny poziom wykończenia zapewnia wysoce efektywny transfer ciepła w miejscach styku części.
P: W jaki sposób producent maszyn do obróbki CNC radzi sobie ze zmianami w projektach inżynieryjnych (ECO) w trakcie produkcji w porównaniu z dostawcami odlewów ciśnieniowych?
A: Procesy CNC opierają się w całości na programowaniu cyfrowym. Dostosowujemy skrypt G-code i kontynuujemy proces z minimalnym opóźnieniem. Natomiast odlewanie ciśnieniowe wymaga modyfikacji form ze stali twardej, co wiąże się ze znacznymi wydatkami na oprzyrządowanie i tygodniami przestoju.
P: Jakie tolerancje geometryczne może niezawodnie zachować Państwa zakład w przypadku krytycznych cech wewnętrznych w cyklu produkcyjnym obejmującym 10 000 sztuk?
A: Niezawodnie utrzymujemy tolerancje liniowe do ±0,01 mm (±0,0004 cala), a rzeczywiste położenie i walcowość stale mieszczą się w zakresie 0,02 mm. Automatyczne kontrole próbek CMM potwierdzają te wartości w całym cyklu produkcyjnym.
P: Które stopy aluminium są zalecane do inteligentnych urządzeń ze sztuczną inteligencją, które wymagają zarówno sztywności konstrukcyjnej, jak i wysokiego rozpraszania ciepła?
A: Aluminium 6061-T6 jest standardem branżowym, oferując optymalną równowagę między wytrzymałością strukturalną, łatwą obróbką i wysoką przewodnością cieplną (167 W/m·K). W przypadku komponentów wymagających doskonałego wyglądu po anodowaniu, stopy 6061-T6 lub 6063 zapewniają najbardziej spójne rezultaty w elektronice użytkowej.


 Byli









