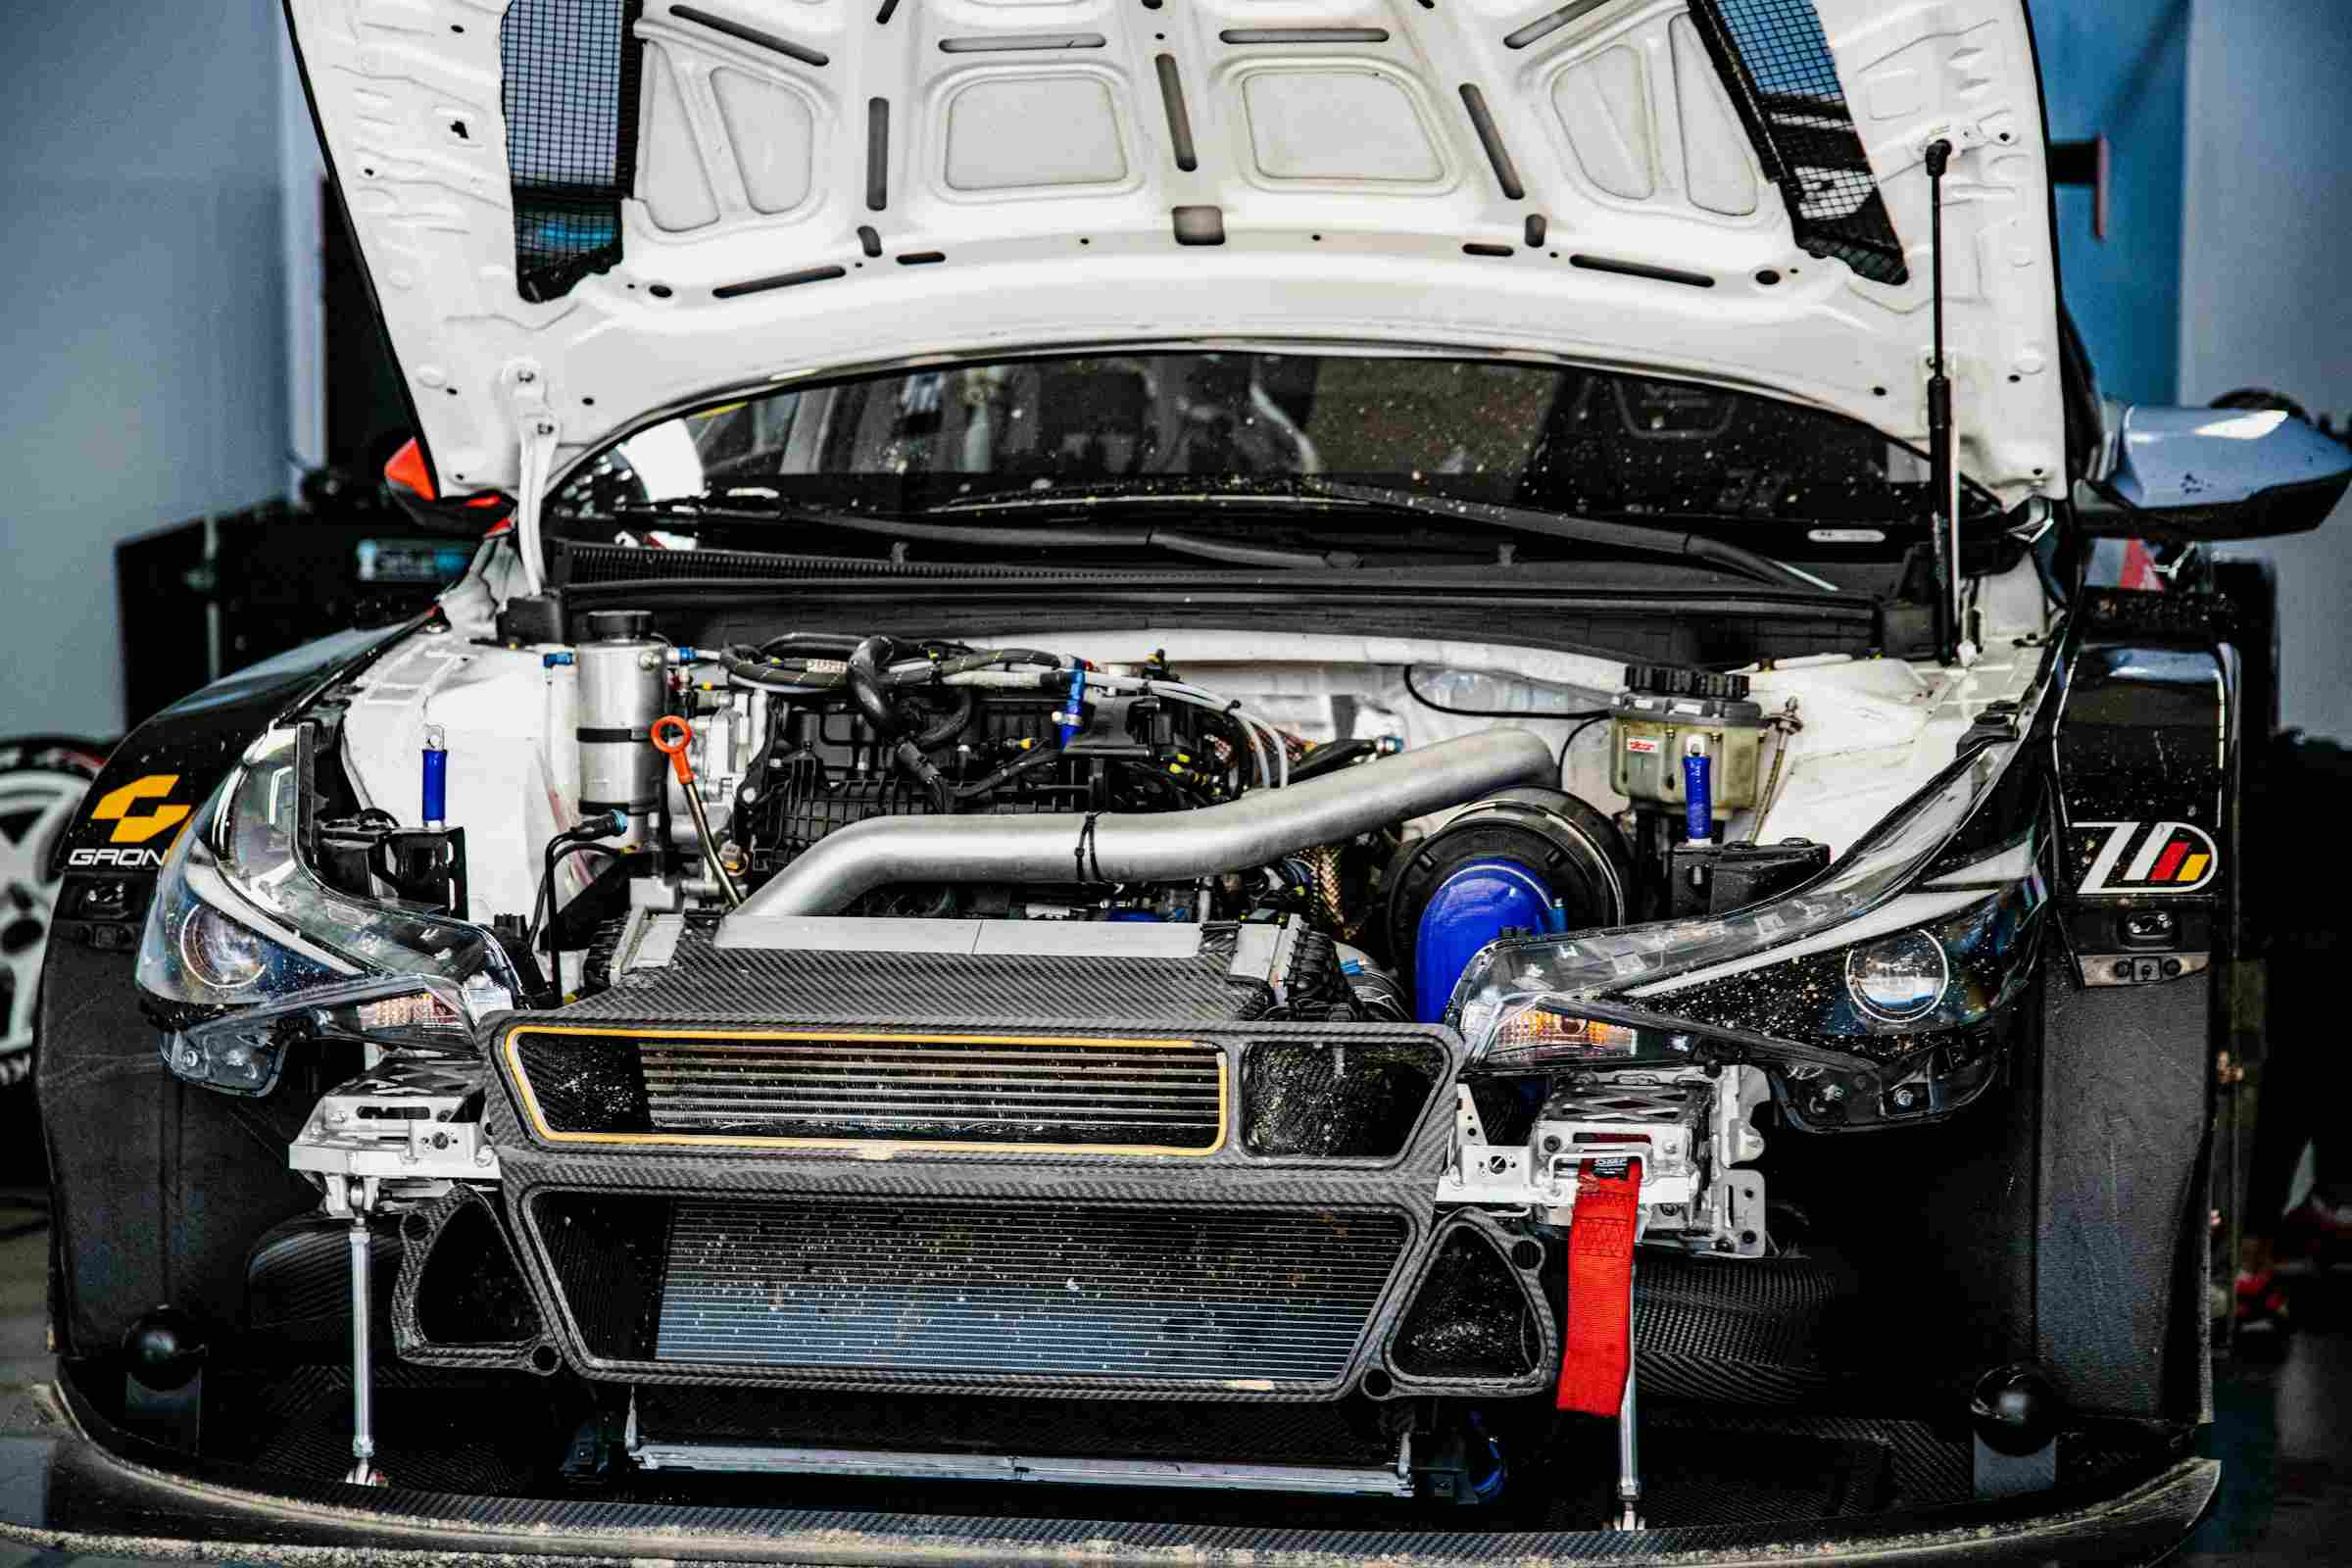
Branża motoryzacyjna przechodzi obecnie największą transformację od czasu wprowadzenia ruchomej linii montażowej. Nowoczesne pojazdy wyewoluowały daleko poza podstawowy transport mechaniczny, stając się zaawansowanymi, wysokowydajnymi komputerami na kołach. Ta strukturalna zmiana wykładniczo podniosła próg precyzji produkcji. Inżynierowie motoryzacyjni rutynowo pomijają obecnie standardowe metody produkcji na rzecz komponentów o tolerancjach klasy lotniczej, jednocześnie wymagając płynnej integracji z globalnymi łańcuchami dostaw o dużej objętości.
W zaawansowanej inżynierii pojazdów, Rejin CNC wiedzieć Odchylenie zaledwie kilku mikronów wyznacza granicę między zoptymalizowaną wydajnością a awarią mechaniczną całego systemu. Precyzyjne części obrabiane CNC stanowią kluczowy fundament nowej ery inżynierii motoryzacyjnej, łącząc dekady fundamentalnej wiedzy mechanicznej z zaawansowaną technologią wieloosiową, aby sprostać najbardziej wymagającym wyzwaniom produkcyjnym w branży.
Dlaczego obróbka CNC jest podstawą nowoczesnych systemów pojazdów
Obróbka CNC pozostaje niezastąpiona w produkcji skomplikowanych, wysoce wytrzymałych części konstrukcyjnych i funkcjonalnych, które są niezbędne w nowoczesnej architekturze pojazdów ze względu na bezpieczeństwo, integralność strukturalną i dłuższą żywotność.
Spełnienie zapotrzebowania na tolerancje ±0,01 mm w inżynierii motoryzacyjnej
Części samochodowe wymagają ciasnych wymiarów, których nie są w stanie sprostać tradycyjne odlewy ani obróbka ręczna. Obróbka CNC wypełnia tę lukę, oferując szereg wyraźnych korzyści.
- Precyzja submikronowa i kontrola geometryczna: Programy CNC na maszynach wieloosiowych regularnie osiągają tolerancje rzędu ±0,01 mm. Wtryskiwacze paliwa i obudowy czujników opierają się na tym dopasowaniu, aby zapobiec wyciekom płynu lub utracie sygnału.
- Zachowanie integralności materiału: Cięcie CNC zachowuje pierwotną wytrzymałość stopów, takich jak stal nierdzewna 42CrMo i SUS316. Odlewanie lub formowanie może powodować powstawanie pęknięć naprężeniowych wewnątrz materiału.
- Optymalizacja wykończenia powierzchni: Stałe ustawienia skrawania zapewniają wykończenie poniżej Ra0,8 μm. Niższa chropowatość zmniejsza tarcie w szybko poruszających się podzespołach i wydłuża żywotność układu napędowego.
- Ścisła powtarzalność w dużej skali: Zamówienia powyżej 10 000 sztuk muszą charakteryzować się taką samą jakością w każdej partii. Sterowanie maszyną i regulacja narzędzi sprawiają, że pierwsza część jest identyczna z ostatnią bez mierzalnej różnicy.
Precyzja pod ciśnieniem: krytyczne części silnika i skrzyni biegów
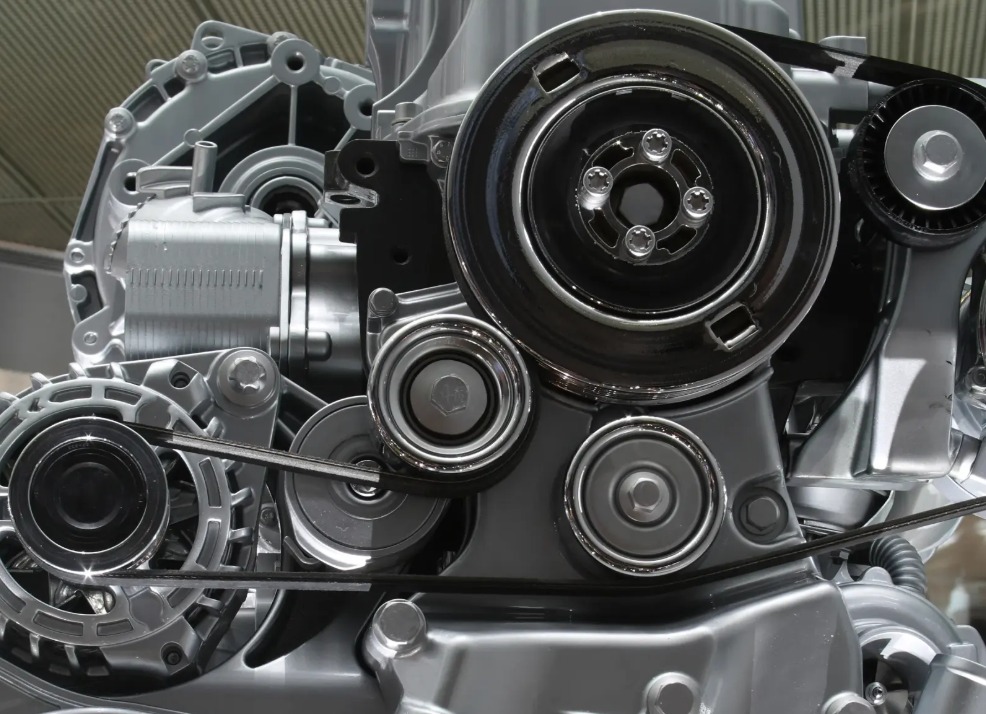
Pomimo coraz szybszego wdrażania elektrycznych układów napędowych, zapotrzebowanie na precyzyjne elementy obrabiane CNC w wysoce zoptymalizowanych silnikach spalinowych (ICE) i hybrydowych układach napędowych pozostaje kluczowe. Elementy te są poddawane większym naprężeniom termicznym i mechanicznym niż kiedykolwiek wcześniej.
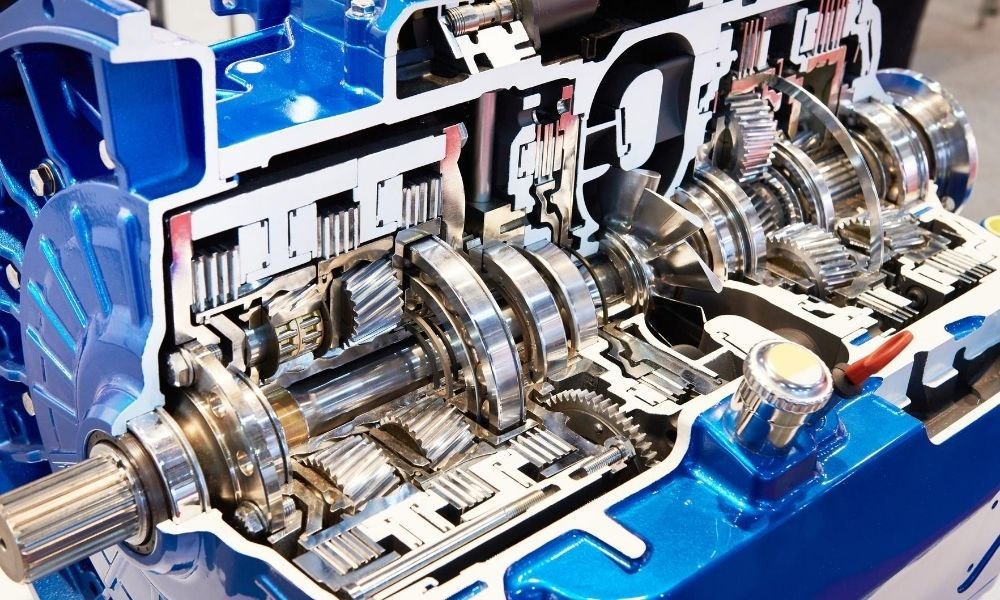
Specjalistyczna obróbka CNC układów pomocniczych i wspomagających silnika
Układy pomocnicze silnika wymagają elementów konstrukcyjnych, które jednocześnie są odporne na cykliczne drgania, agresywne chemicznie płyny i intensywne wahania temperatury.
- Mocowania silnika i wsporniki: Wykonane z wysokiej jakości aluminium 7075, te komponenty wykorzystują zoptymalizowany stosunek masy do wytrzymałości, zapewniając sztywną stabilizację bloku silnika, a jednocześnie wspierając kompleksowe inicjatywy mające na celu zmniejszenie masy pojazdu.
- Elementy układu rozrządu: Wałki i tuleje układu rozrządu o wysokiej prędkości obrotowej wymagają okrągłości w granicach 0,01 mm. Jest to konsekwentnie osiągane poprzez połączenie precyzyjnego toczenia i sekwencyjnych cykli szlifowania, aby zapobiec zakleszczaniu się elementów pod wpływem wysokich obciążeń termicznych.
- Obudowy turbosprężarek: Charakteryzujące się złożoną, aerodynamiczną geometrią wewnętrzną, obudowy te są obrabiane metodą frezowania 5-osiowego w jednym ustawieniu. Ta metoda pojedynczego mocowania eliminuje kumulujące się błędy mocowania, zapewniając równomierną dynamikę przepływu powietrza.
- Gniazda łożyskowe: precyzyjnie wytoczone zgodnie ze standardami dokładnej współosiowości, gniazda te eliminują mikrowibracje i późniejsze anomalie akustyczne, które często są zmorą nowoczesnych silników szybkoobrotowych.
Komponenty o wysokiej trwałości do zaawansowanych modułów transmisyjnych
Układy przeniesienia napędu należą do najbardziej złożonych mechanicznie podzespołów w nowoczesnych pojazdach, wymagających przekładni o małych tolerancjach, wałów i sterowania płynami, zdolnych do przenoszenia ogromnego momentu obrotowego przy zerowym poślizgu.
- Wały napędowe: Wykorzystanie specjalistycznych Toczenie CNC Wały wielostopniowe, wielostopniowe, wyposażone w zintegrowane gwinty i rowki strukturalne, są produkowane w pojedynczych konfiguracjach, co pozwala na idealne wyrównanie osi obrotu i wyeliminowanie hałasu, wibracji i szorstkości (NVH) układu napędowego.
- Zawory sterujące skrzynią biegów: Te niezwykle skomplikowane komponenty regulują dystrybucję płynu hydraulicznego w bloku skrzyni biegów. Wymagają one lustrzanego wykończenia powierzchni, aby zapobiec długotrwałemu ścieraniu się uszczelnień, co jest możliwe dzięki specjalistycznym mikropolerowaniu i kontrolowanym, zautomatyzowanym protokołom piaskowania.
- Widełki zmiany biegów: Frezowanie CNC z kutych półfabrykatów pozwala na wykonanie widełek zmiany biegów, które łączą w sobie lekką geometrię z ekstremalną sztywnością strukturalną, umożliwiając szybką i precyzyjną zmianę biegów, jakiej można oczekiwać w nowoczesnych pojazdach klasy premium.
- Komponenty układu napędowego Geely Auto: Geely Auto specjalizuje się w produkcji tradycyjnych i hybrydowych układów napędowych, dostarczając niezwykle trwałe wały napędowe i specjalistyczne widełki zmiany biegów, które spełniają rygorystyczne wymagania dotyczące NVH i przenoszenia momentu obrotowego.
Napędzamy przyszłość: rozwiązania CNC dla pojazdów elektrycznych i hybrydowych
Gwałtowny rozwój sektora pojazdów zasilanych nowymi źródłami energii (NEV) wprowadził zupełnie nowe paradygmaty produkcyjne, w których dominują wyzwania związane z zarządzaniem temperaturą, ścisłymi limitami wagowymi i ochroną przed zakłóceniami elektromagnetycznymi (EMI).
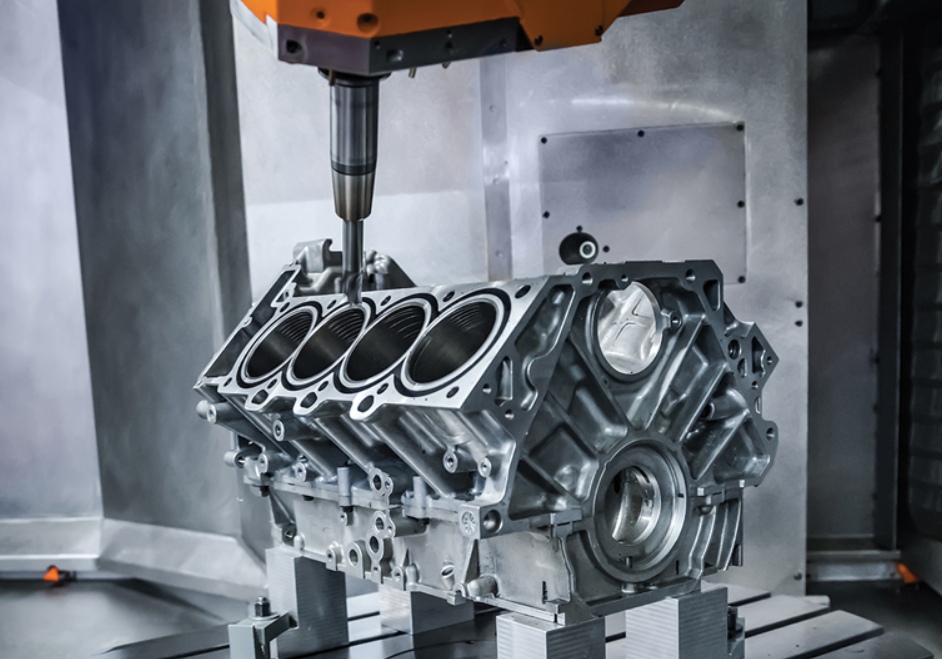
Lekkie obudowy silników i części do zarządzania temperaturą w 5 osiach
Silniki elektryczne generują ogromne ilości energii cieplnej w wyjątkowo ograniczonych przestrzeniach, co sprawia, że rozpraszanie ciepła stanowi główne wyzwanie inżynieryjne w przypadku pojazdów NEV o dużej mocy.
- Złożone obudowy silników: wykorzystanie dużej prędkości Obróbka CNC 5-osiowa Dzięki zastosowaniu centrów obróbczych, skomplikowane obudowy silników ze zintegrowanymi spiralnymi kanałami chłodzącymi można obrabiać w jednym zacisku. Skraca to cykl obróbki ze standardowych 120 minut do zaledwie 45 minut, co znacznie obniża koszty jednostkowe dla dostawców Tier 1.
- Radiatory i płyty chłodzące: Precyzyjnie frezowane z aluminium 6063, te komponenty charakteryzują się żebrami o dużym wydłużeniu, które zwiększają dostępną powierzchnię, rozpraszając ciepło nawet o 30% skuteczniej niż tradycyjne odlewane wersje.
- Obudowy elektronicznych jednostek sterujących (ECU): Elektronika sterująca NEV wymaga solidnych obudów, które zapewniają jednoczesne odprowadzanie ciepła i ekranowanie EMI. Precyzyjnie frezowane powierzchnie uszczelniające zapewniają szczelne połączenia mechaniczne, spełniające rygorystyczne standardy ochrony IP67.
- Podstawy inwerterowe: Podstawy te wymagają tolerancji płaskości mniejszej niż 0,02 mm, aby zapewnić ciągły, równomierny kontakt z modułami dużej mocy — standard weryfikowany systematycznie w ramach rygorystycznych procesów kontroli pierwszego artykułu (FAI).
Elementy konstrukcyjne akumulatora i bezpieczne uchwyty montażowe
Integralność strukturalna pojazdów elektrycznych w dużej mierze zależy od architektury akumulatorów, która wymaga komponentów na tyle wytrzymałych, aby pochłaniały obciążenia udarowe, a jednocześnie na tyle precyzyjnych, aby umożliwić zautomatyzowany montaż przez roboty.
- Złącza tacy akumulatorowej: Wytrzymałe szyny zbiorcze i złącza są obrabiane mechanicznie z wysoce przewodzących stopów miedzi i aluminium. Dzięki temu zachowane są bardzo rygorystyczne tolerancje mechaniczne, aby zapobiec luzowaniu się mocowań pod wpływem długotrwałych wibracji na drodze.
- Płyty końcowe: Centra frezowania CNC o dużym formacie produkują konstrukcyjne płyty końcowe ogniw akumulatorowych, które wywierają całkowicie równomierny nacisk na cały stos ogniw, zapobiegając ich pęcznieniu i maksymalizując ogólną żywotność pakietu.
- Uchwyty do zarządzania okablowaniem: Połączenie obróbki blachy z miejscowym frezowaniem CNC umożliwia tworzenie odpornych na wibracje, nieprzewodzących uchwytów zaprojektowanych do bezpiecznego mocowania i prowadzenia okablowania pojazdów wysokiego napięcia.
- Wysokowydajne prototypowanie i testy pilotażowe NIO: Współpraca obejmuje wsparcie faz rozwoju zaawansowanych modułów zarządzania temperaturą NIO. Dzięki frezowaniu 5-osiowemu, złożone płyty chłodzące zostały szybko przeniesione z cyfrowych modeli CAD do walidacji fizycznej, zapewniając zgodność z rygorystycznymi limitami wagowymi i parametrami IP67.
Niezawodność w szczegółach: złącza, elementy złączne i systemy płynów
W inżynierii niezawodności pojazdów najmniejsze elementy często stwarzają największe ryzyko awarii. Niewielkie wycieki płynów lub zmęczenie elementów złącznych mogą prowadzić do katastrofalnych awarii systemu lub wycofania produktu z gwarancji.
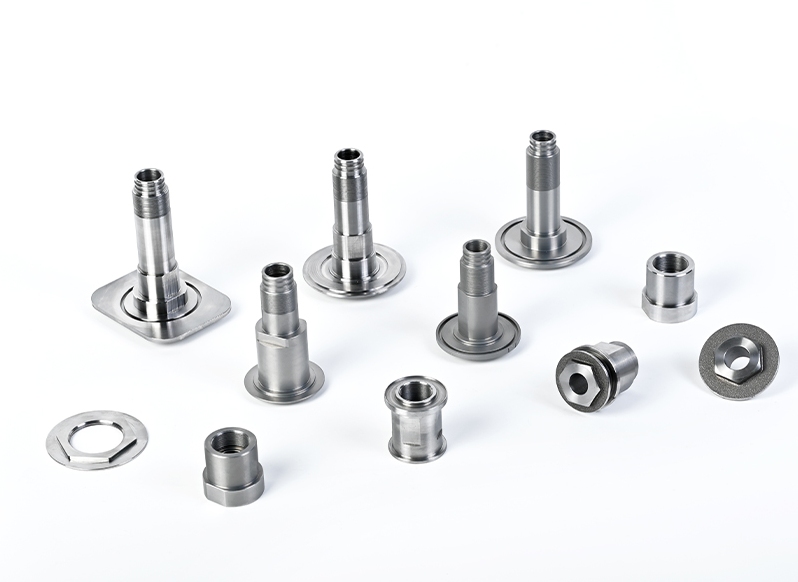
Szczelne złącza ze stali nierdzewnej do modułów płynów w pojazdach
Układy płynów w pojazdach, w tym przewody hamulcowe wysokociśnieniowe i zaawansowane pętle chłodzące, opierają się na złączach mechanicznych, które wytrzymują duże cykle ciśnienia bez degradacji strukturalnej.
- Koncentryczne podstawy montażowe: toczone na obrabiarkach CNC złącza ze stali nierdzewnej są zaprojektowane ze stopniowanymi kołnierzami uszczelniającymi, co pozwala na uzyskanie solidnego uszczelnienia mechanicznego eliminującego potrzebę stosowania płynnych uszczelniaczy chemicznych.
- Precyzyjne gwintowanie: Każdy gwint wewnętrzny i zewnętrzny przechodzi rygorystyczną weryfikację sprawdzianów trzpieniowych i pierścieniowych, aby zagwarantować zgodność ze ścisłymi światowymi normami ISO wymaganymi dla zautomatyzowanych linii montażowych.
- Zaprojektowana odporność na korozję: Dzięki zastosowaniu najwyższej jakości stali nierdzewnej AISI 304 i 316, komponenty z łatwością opierają się działaniu soli drogowej i agresywnych substancji chemicznych w silniku przez standardowy 15-letni okres eksploatacji pojazdu.
Łączniki o wysokiej wytrzymałości i niestandardowe kołki
Standardowe, dostępne w sprzedaży elementy złączne często okazują się niewystarczające do specjalistycznych konfiguracji montażowych stosowanych w nowoczesnych, lekkich obudowach i urządzeniach elektronicznych o dużej gęstości.
- Niestandardowe kołki: Specjalistyczna obróbka niestandardowych kołków ze stali o wysokiej wytrzymałości (takich jak 40Cr) umożliwia integrację niestandardowych kołnierzy lub specjalistycznych głowic zaprojektowanych dla unikalnych współrzędnych montażu konstrukcyjnego.
- Precyzyjne nakrętki toczone: nakrętki toczone metodą CNC zapewniają znacznie lepsze zagłębienie gwintu i lepsze rozłożenie obciążeń niż alternatywne rozwiązania toczone na zimno, zapewniając kluczową wytrzymałość w podwoziach i węzłach zawieszenia narażonych na duże drgania.
- Anodowane elementy złączne ze stopów lekkich: W przypadku zastosowań w zewnętrznych panelach nadwozia, twardo anodowane elementy złączne z aluminium zapobiegają korozji galwanicznej podczas łączenia konstrukcji z włókna węglowego z aluminiowymi ramami pomocniczymi.
Udowodniony sukces: od partii pilotażowych pierwszego poziomu do globalnych dostaw
Najlepszym dowodem na skuteczność jest udana dostawa. Niedawno nawiązaliśmy współpracę z dużym europejskim dostawcą podzespołów samochodowych, aby rozwiązać krytyczny problem wąskiego gardła w jego module transferu płynów.
Studium przypadku: Optymalizacja zespołu łożysk ze stali nierdzewnej
Wyzwanie: Znany europejski dostawca podzespołów samochodowych zmagał się z poważnymi problemami z dostawami kluczowego zespołu łożysk silnika spalinowego wykorzystywanego w module pomocniczym silnika spalinowego. Dotychczasowy dostawca zmagał się z 12-dniowym czasem realizacji zamówienia i 5% wskaźnikiem braków wymiarowych, co spowodowało zatrzymanie linii montażowych.
- Rozwiązanie techniczne: Proces produkcyjny został przeprojektowany w oparciu o zoptymalizowaną sekwencję „Toczenie precyzyjne + Szlifowanie walcowe”. Jednocześnie wdrożono dedykowaną komórkę produkcyjną wyposażoną w niestandardowe, zautomatyzowane protokoły kontroli.
- Rezultaty: Całkowity czas realizacji produkcji został skrócony z 12 dni do zaledwie 5 dni, a wskaźnik zgodności wymiarowej poprawił się do stabilnego poziomu ≥5%. Do tej pory na linie montażowe na całym świecie dostarczono ponad 200 000 precyzyjnych jednostek, nie zgłaszając żadnych usterek w terenie.
- Referencyjna wydajność: Standardowa wydajność produkcyjna precyzyjnych podzespołów samochodowych przekracza 20 000 sztuk miesięcznie na jednostkę SKU, przy czym minimalna ilość zamówienia (MOQ) zaczyna się od 10 sztuk w celu wsparcia walidacji prototypów.
Bramki decyzji strategicznych: kiedy wybrać CNC zamiast tłoczenia
Częstym wyzwaniem dla partnerów B2B w zakresie zakupów jest decyzja, czy przeznaczyć kapitał na oprzyrządowanie do precyzyjnej obróbki CNC, czy do szybkiego tłoczenia metali. Decyzja ta opiera się przede wszystkim na złożoności geometrycznej i całkowitej objętości.
Analiza wielkości partii i złożoności geometrycznej
Aby zoptymalizować całkowity koszt posiadania (TCO), konieczna jest dokładna analiza ograniczeń produkcyjnych:
- Próg złożoności: Gdy element wymaga wielopoziomowych, trójwymiarowych powierzchni zakrzywionych, wewnętrznych gwintów nieprzelotowych lub nierównomiernej grubości ścianek, obróbka CNC jest technicznie koniecznym wyborem. Tłoczenie jest zasadniczo ograniczone do części o jednolitej grubości blachy.
- Dynamika progu rentowności przy dużych ilościach: W przypadku małych i średnich serii produkcyjnych (od 10 do 5000 sztuk) obróbka CNC zapewnia wyższą efektywność kosztową, całkowicie eliminując początkowe inwestycje w narzędzia do tłoczenia, które zazwyczaj wynoszą od 5000 do 50 000 dolarów, a terminy realizacji zamówienia wynoszą wiele tygodni.
- Szybkość wprowadzania na rynek i elastyczność: Procesy pracy CNC umożliwiają wprowadzanie modyfikacji w ramach projektowania pod kątem produkcji (DFM) w ciągu kilku godzin dzięki cyfrowym aktualizacjom programu. Wykrojniki wymagają pracochłonnych modyfikacji fizycznych. Dzięki temu CNC stało się standardem w zakresie walidacji prototypów i pilotażowych serii produkcyjnych.
- Efektywne wykorzystanie materiału: Podczas gdy obróbka ubytkowa z natury generuje wióry, zaawansowane systemy produkcyjne wykorzystują wspomagane komputerowo zagnieżdżanie i zoptymalizowane ścieżki skrawania o dużej prędkości, aby zwiększyć wykorzystanie surowca powyżej 90%, co zapewnia wysoce wydajny proces w przypadku drogich stopów.
Poza maszyną: zintegrowany łańcuch dostaw i zapewnienie jakości
Zaawansowany sprzęt jest skuteczny tylko w połączeniu z solidnym systemem zarządzania jakością. Operacje techniczne muszą obejmować każdy etap, od weryfikacji surowców po udokumentowaną końcową obróbkę powierzchni.
Normy i infrastruktura IATF 16949
Zakład produkcyjny w Dongguan działa jako wyspecjalizowany ośrodek dostaw i produkcji samochodów:
- Linie produkcyjne działają zgodnie z normami IATF 16949 i ISO 9001:2015. Taka konfiguracja zapewnia pełną identyfikowalność oraz weryfikację ryzyka opartą na analizie FMEA. Ścisły system zapobiegania wadom spełnia oczekiwania globalnych nabywców z branży motoryzacyjnej poziomu 1 i 2.
- Hala produkcyjna składa się z ponad 100 zaawansowanych centrów obróbczych. Wśród nich znajdują się szybkie, 5-osiowe centra obróbcze firm Mazak i DMG MORI. Takie wyposażenie zapewnia stabilność tolerancji na poziomie mikronów podczas obróbki.
- Inżynierowie udzielają informacji zwrotnej w ramach Projektowania dla Produkcji (Design for Manufacturing) na temat każdego zapytania. Na wczesnym etapie dokonują przeglądu geometrii części. Ten etap skraca zużycie narzędzi i skraca czas cyklu. W rezultacie koszty produkcji często spadają nawet o 20 procent.
- Linie do obróbki powierzchni wykonują anodowanie, galwanizację i malowanie proszkowe w jednym miejscu. Ścisłe kontrole zapewniają spójność kolorów. Części zyskują również wysoką odporność na korozję w mgle solnej.
Zespoły inżynierów są gotowe przekształcić skomplikowane projekty motoryzacyjne w komponenty o wysokiej wydajności. Niezależnie od tego, czy chodzi o projektowanie architektury silników NEV nowej generacji, czy o zapewnienie stabilnych dostaw dla starszych układów napędowych, oferujemy pełne wsparcie techniczne.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
Często zadawane pytania
P: Dlaczego obróbka CNC 5-osiowa jest preferowana w przypadku obudów silników pojazdów nowych źródeł energii (NEV)?
A: Obróbka 5-osiowa obsługuje złożone wewnętrzne kanały chłodzenia i szczegółowe kształty zewnętrzne w jednym ustawieniu. Warsztaty redukują liczbę powtarzających się etapów mocowania, co zmniejsza liczbę błędów ustawienia i skraca całkowity czas obróbki o ponad 60%. Obróbka obudowy, której wykonanie na kilku maszynach zajmowało wcześniej 120 minut, teraz na centrum obróbczym 5-osiowym zajmuje 45 minut. Ta zmiana wyraźnie obniża koszt jednostkowy.
P: Jakie korzyści certyfikat IATF 16949 daje klientom B2B zajmującym się obróbką CNC części samochodowych?
A: Norma IATF 16949 dowodzi, że producent przestrzega norm jakościowych obowiązujących w globalnym przemyśle motoryzacyjnym. Kupujący otrzymują pełne śledzenie każdej partii materiałów wraz z solidną analizą FMEA. Otrzymują również stały przegląd ryzyka i konsekwentne dążenie do zerowej liczby defektów. Te punkty stanowią podstawowe wymagania dla dołączenia do łańcuchów dostaw OEM poziomu 1 i 2.
P: Jaki jest typowy czas realizacji prototypu obrabianego CNC w branży motoryzacyjnej?
A: W przypadku powszechnie stosowanych metali samochodowych, takich jak aluminium 6061 lub stal nierdzewna 304, prototypy docierają do klientów w ciągu 3 do 7 dni roboczych. Czas realizacji obejmuje wstępne uwagi inżynierów dotyczące procesu produkcji (DFM), faktyczne cięcie oraz rutynowe wykończenia, takie jak piaskowanie czy anodowanie ochronne.
P: Czy obróbka CNC jest niezawodna w przypadku materiałów o wysokiej wytrzymałości, takich jak tytan lub hartowana stal, stosowanych w profesjonalnych systemach wyścigowych?
O: Tak. Kły wyposażone w mocne wrzeciona, sztywne ramy i zaawansowane narzędzia z węglików spiekanych lub ceramiki skrawają wytrzymałe stopy, takie jak tytan klasy 5 lub hartowana stal 42CrMo. Utrzymują one ścisłe tolerancje nawet przy wysokich obciążeniach i temperaturach cięcia.


 Byli









