Resposta rápida
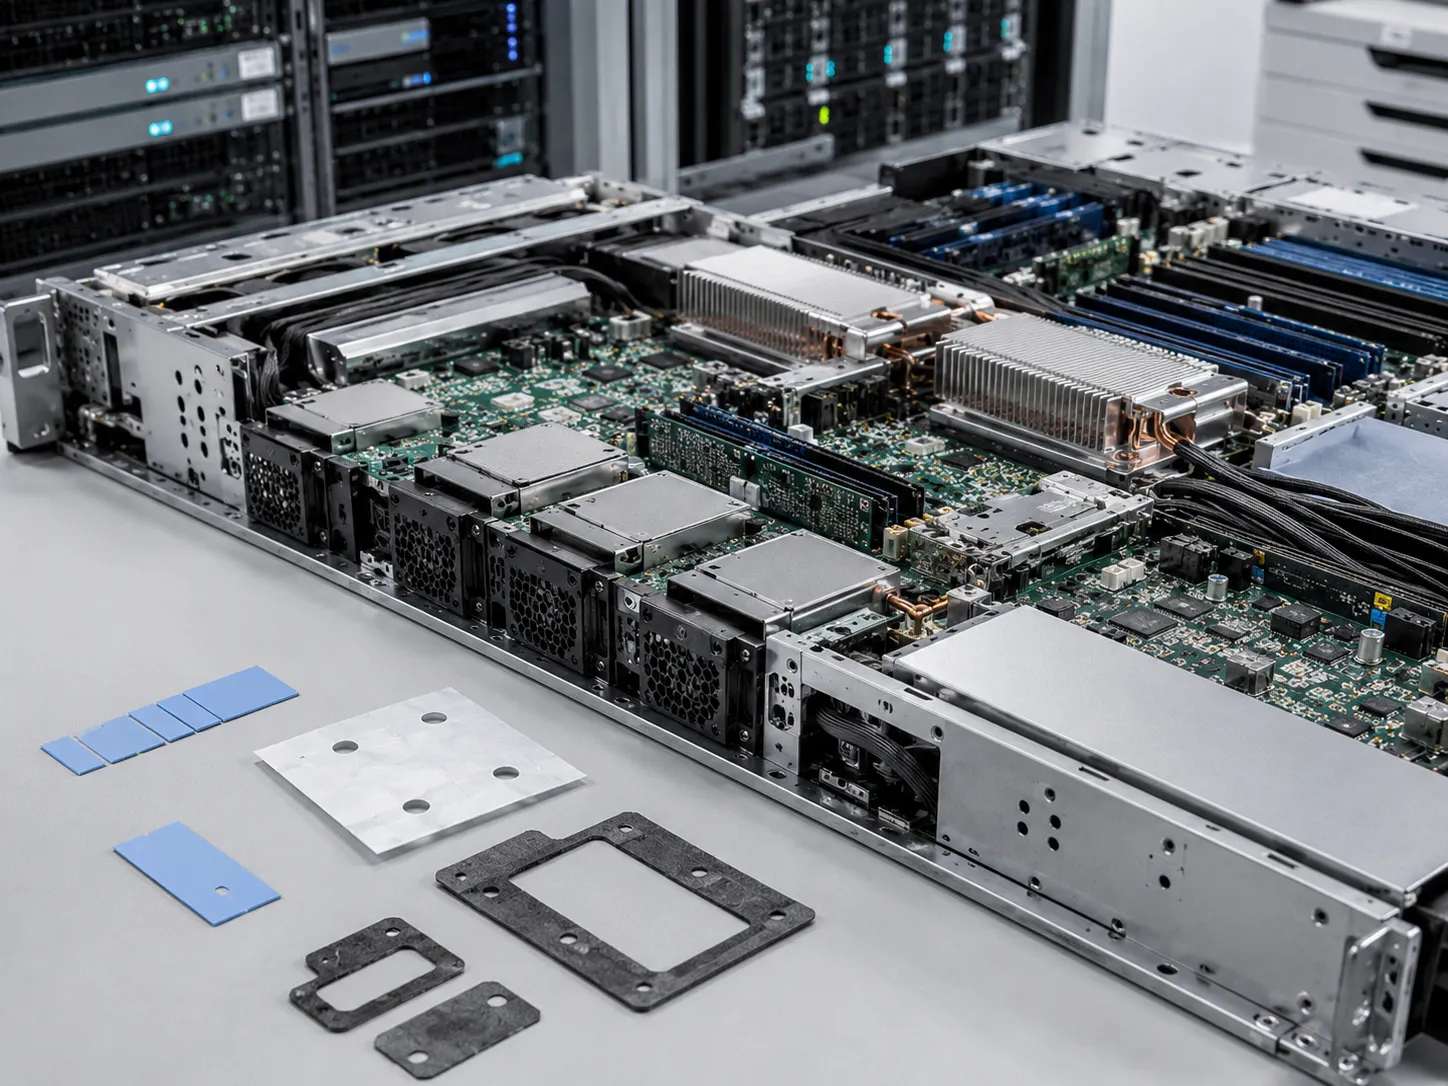
Dispositivos inteligentes de IA na borda exigem poder computacional extremo em formatos compactos, criando desafios sem precedentes em dissipação térmica e sinalização de radiofrequência. Optar por um fabricante especializado em usinagem CNC, como a Rejin CNC, permite que as equipes de hardware alcancem tolerâncias de alta precisão (até ±0,005 mm), espessuras de parede variáveis e geometrias complexas que a fundição ou estampagem tradicionais não conseguem fornecer. Este guia descreve como a usinagem CNC multieixos de precisão resolve gargalos críticos de hardware de IA, acomoda mudanças rápidas no projeto de engenharia e fornece um caminho claro de escalonamento, do protótipo à produção em massa.
A arquitetura física dos chips de silício está passando por uma transformação radical à medida que a inteligência artificial migra de data centers centralizados na nuvem diretamente para dispositivos de borda. As equipes de engenharia de hardware agora são forçadas a compactar imensa capacidade computacional em formatos compactos para consumidores e empresas. Rejin CNCComo fabricante especializada em usinagem CNC, estabelecemos parcerias com inovadores tecnológicos globais para solucionar exatamente esses gargalos de fabricação. Construir hardware de IA de alto desempenho não é mais apenas um desafio eletrônico; é um desafio de engenharia mecânica, onde as tolerâncias estruturais ditam a eficiência do processamento.
O Dilema da Arquitetura de Hardware dos Dispositivos Inteligentes de Próxima Geração
A integração de unidades de processamento de IA locais resulta em um aumento significativo na emissão térmica localizada e na interferência eletromagnética. As equipes de engenharia precisam projetar gabinetes que atuem simultaneamente como revestimentos protetores, chassis estruturais e dissipadores de calor termodinâmicos avançados.
A transição de gabinetes para sistemas ativos de gerenciamento térmico.
Os componentes modernos de IA de ponta geram altas temperaturas, exigindo estruturas que dissipem ativamente a energia térmica por meio de acoplamento mecânico de contato direto.
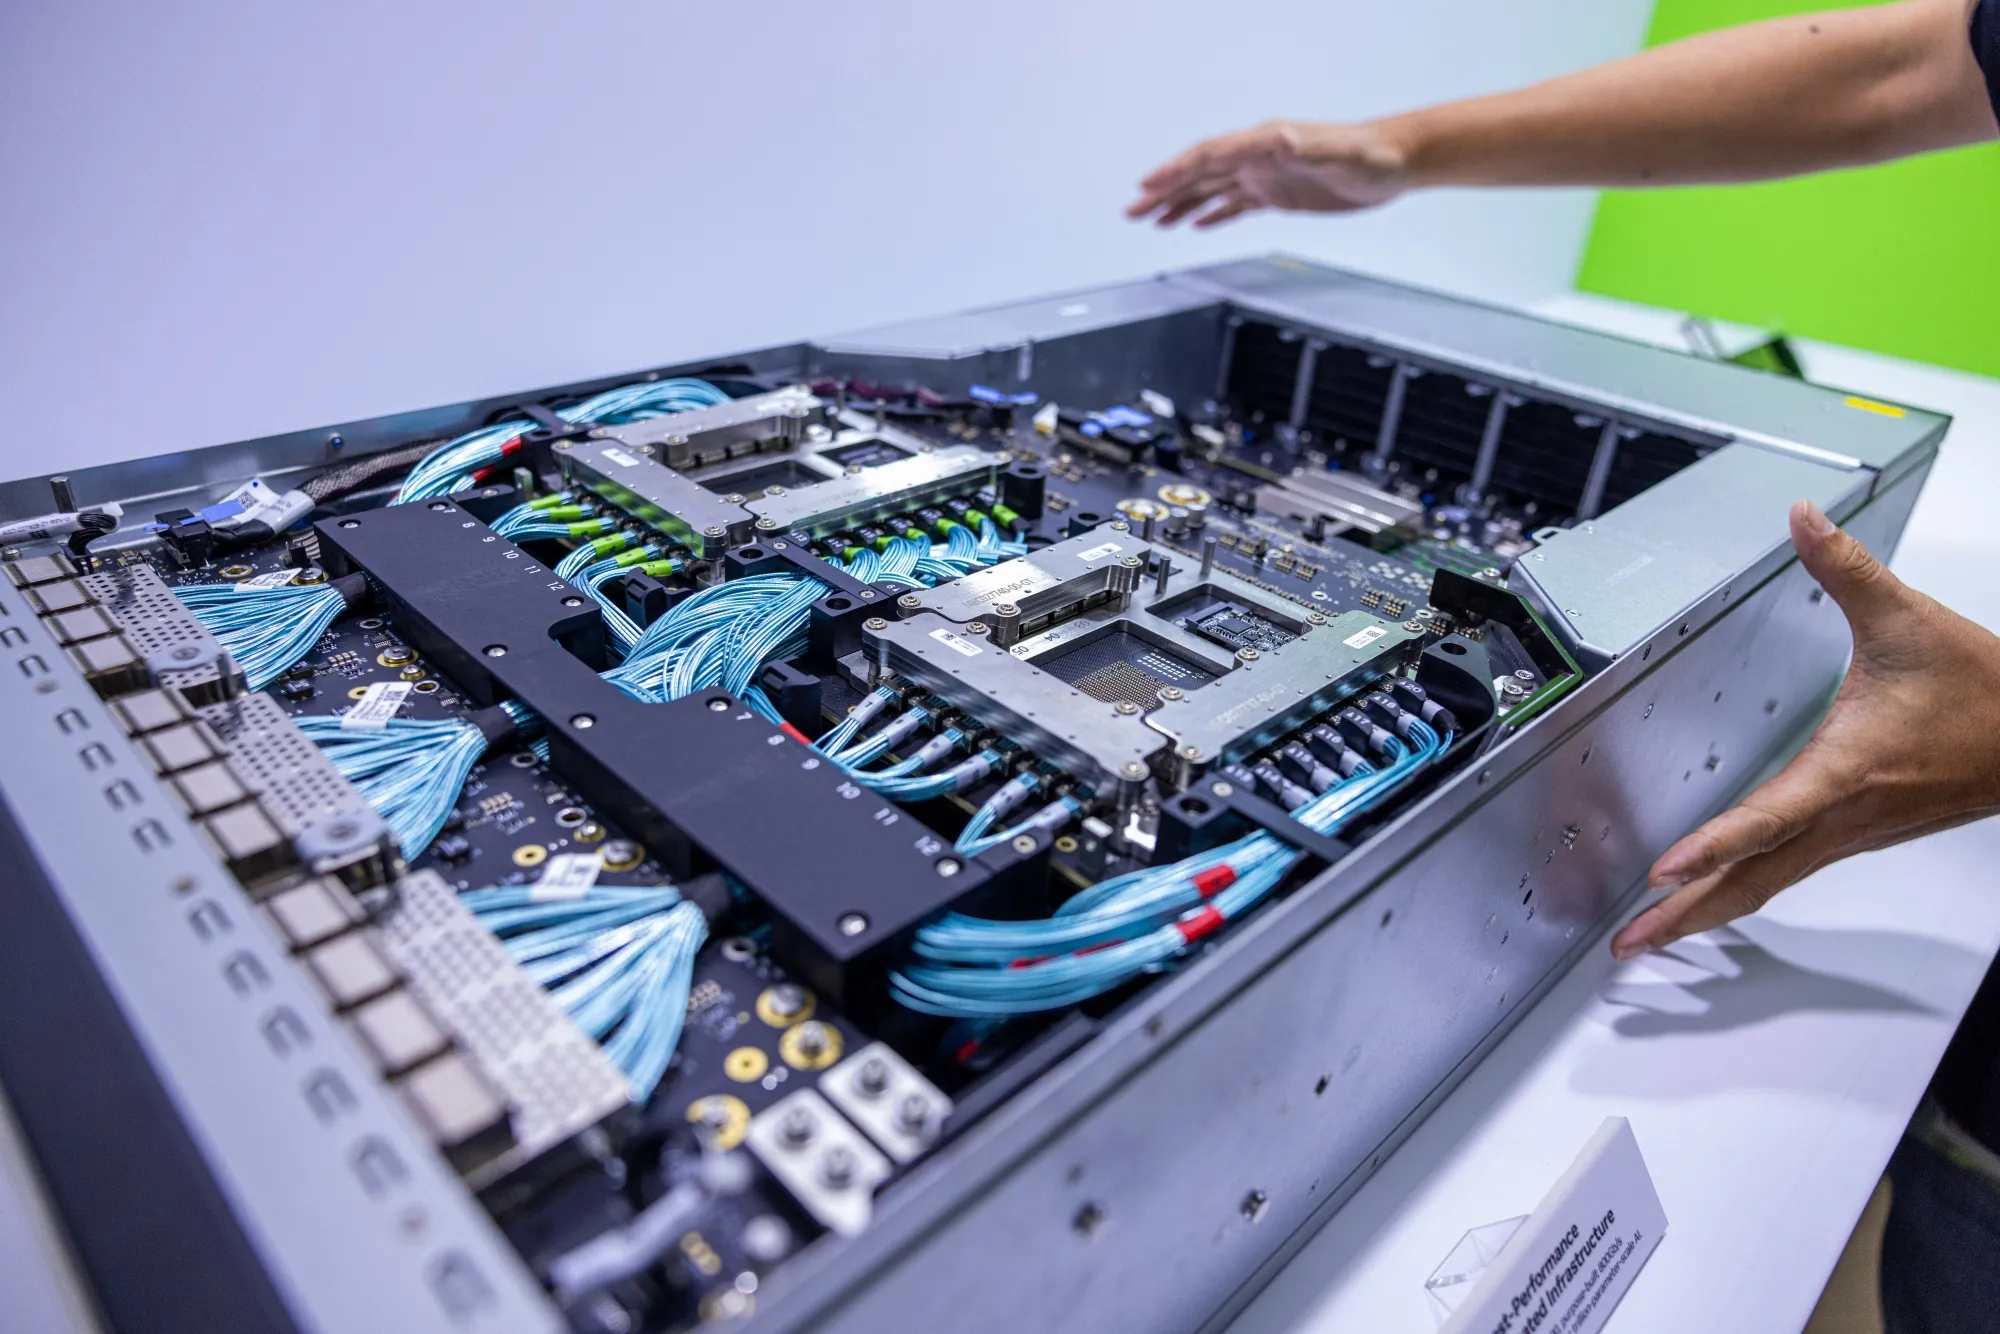
- Câmaras de vapor integradas: Fresagem de cavidades profundas e de fundo plano com planaridade inferior a 10 mícrons diretamente no alumínio do chassi para aumentar significativamente a eficiência da transferência térmica em placas de resfriamento multifásicas.
- Aletas de resfriamento de alta relação de aspecto: Usinagem de nervuras de resfriamento ultrafinas e com espaçamento reduzido de 0,5 mm diretamente nas superfícies externas para expandir a área de superfície convectiva sem aumentar a área ocupada pelo dispositivo.
- Zonas de compressão do material de interface térmica (TIM): Criação de reentrâncias com profundidade controlada com precisão, que mantêm uma pressão ideal e uniforme sobre as almofadas térmicas elastoméricas para reduzir substancialmente as bolsas de ar em forma de microvazios.
Equilibrando a rigidez estrutural com transmissões de sinal de alta frequência
Os dispositivos de IA dependem de uma enorme taxa de transferência de dados via Wi-Fi 7, 5G e redes de ondas milimétricas, o que significa que os invólucros metálicos devem ser projetados para mitigar problemas de blindagem de radiofrequência.
- Abertura de janelas para antenas: Utilizando fresagem 3D de alta velocidade para reduzir a espessura de zonas específicas de um chassi de alumínio para 0,3 mm, permitindo que os sinais de radiofrequência passem com eficiência quando fixados com inserções de material composto.
- Paredes de isolamento de blindagem de RF: Usinagem de paredes internas contínuas e ininterruptas que se encaixam precisamente em invólucros de blindagem de PCB, minimizando a interferência interna entre o circuito integrado de gerenciamento de energia e sensores analógicos sensíveis.
- Caminhos de mascaramento na anodização: Execução de mascaramento mecânico com microtolerâncias durante o pós-processamento para garantir que pontos de montagem internos específicos permaneçam com metal condutor em estado bruto, para um aterramento elétrico altamente confiável.
Complexidade Estrutural: Por que os Métodos Tradicionais Falham no Hardware de IA de Borda
Quando os volumes de produção de um produto passam da fase de protótipo para a produção em massa, a seleção da metodologia de fabricação correta determina tanto o desempenho do produto quanto sua viabilidade financeira.
Os limites geométricos da fundição sob pressão e da moldagem por injeção
Os processos de fundição e moldagem são adequados para peças de baixo custo e alto volume. No entanto, muitas vezes não oferecem a resistência estrutural e a precisão necessárias em montagens de dispositivos de IA avançados.
- Porosidade e vazios estruturais: A fundição sob pressão tende a aprisionar pequenas bolsas de ar no metal. Essas bolsas reduzem a transferência de calor e diminuem a resistência da peça quando esta sofre um impacto.
- Restrições de ângulo de saída: A moldagem por injeção e a fundição exigem paredes com uma ligeira inclinação, geralmente de 1° a 3°, para facilitar a remoção do molde. No entanto, as peças de IA internas requerem paredes retas a 90° para manter o espaço compacto.
- Imperfeições no acabamento superficial: As peças moldadas apresentam linhas onde o molde se encontra com o material e onde o fluxo de material se junta. Essas linhas exigem muito trabalho manual posteriormente. Isso dificulta a obtenção da aparência impecável desejada pelas marcas de primeira linha.
A Transição Econômica: Usinagem CNC vs. Estampagem Progressiva
A escolha entre usinagem CNC e estampagem progressiva depende da complexidade da forma, do custo inicial das ferramentas e da quantidade de unidades que você planeja produzir.
- O limite de equilíbrio de 50.000 unidades: Quando a produção anual permanece abaixo de 50.000 unidades, o custo de instalação de matrizes de estampagem pode ultrapassar US$ 80.000. usinagem CNC multieixos então oferece a melhor relação custo-benefício.
- Relações de espessura da parede: A estampagem mantém a espessura da chapa metálica uniforme em toda a sua extensão. Fresagem CNC Permite variar a espessura, por exemplo, usando 5,0 mm em um canto para maior resistência e 0,8 mm na lateral.
- Agilidade de projeto durante a escalabilidade: Atualizar uma característica em um programa CNC leva apenas alguns minutos e praticamente não adiciona custo extra à ferramenta. Trocar uma matriz de estampagem, por outro lado, pode paralisar o trabalho por semanas e aumentar os custos em dezenas de milhares de dólares.
Como a Rejin apoia projetos de hardware de IA
A Rejin CNC oferece uma estrutura integrada e completa, feita sob medida para equipes de engenharia e aquisição de hardware de IA de alto risco:
- Feedback DFM em 24 horas: Envie seus arquivos CAD e receba uma análise detalhada de Design para Manufatura (DFM) juntamente com um orçamento personalizado em até 24 horas, eliminando custos inesperados antes do início da produção.
- Suporte ao ciclo de vida em várias etapas: desde testes de verificação inicial (EVT) e testes de verificação de projeto (DVT) com protótipos de 1 a 50 unidades, até a produção em massa estável em vários turnos, atingindo 45.000 unidades mensais.
- Integração Vertical de Processos: Fundada pelo engenheiro veterano Sr. Zhang Yi, nossa infraestrutura abrange desde o fornecimento de matéria-prima de alta qualidade até nossas próprias linhas dedicadas de anodização e tratamento de superfície automatizado, garantindo controle absoluto sobre os prazos de entrega e a consistência estética.
Como a Rejin CNC capacita os inovadores de dispositivos de IA: Engenharia e escala de frota
Como fabricante especializada em usinagem CNC, a Rejin CNC preenche a lacuna entre o design industrial complexo e a viabilidade da produção em larga escala. Somos especialistas em transformar geometrias complexas em componentes mecânicos repetíveis e prontos para o mercado.
Fresagem CNC multieixos de ultraprecisão para geometrias internas complexas
Dispositivos avançados de IA apresentam arquiteturas internas altamente complexas que não podem ser alcançadas por configurações padrão de usinagem de 3 eixos.
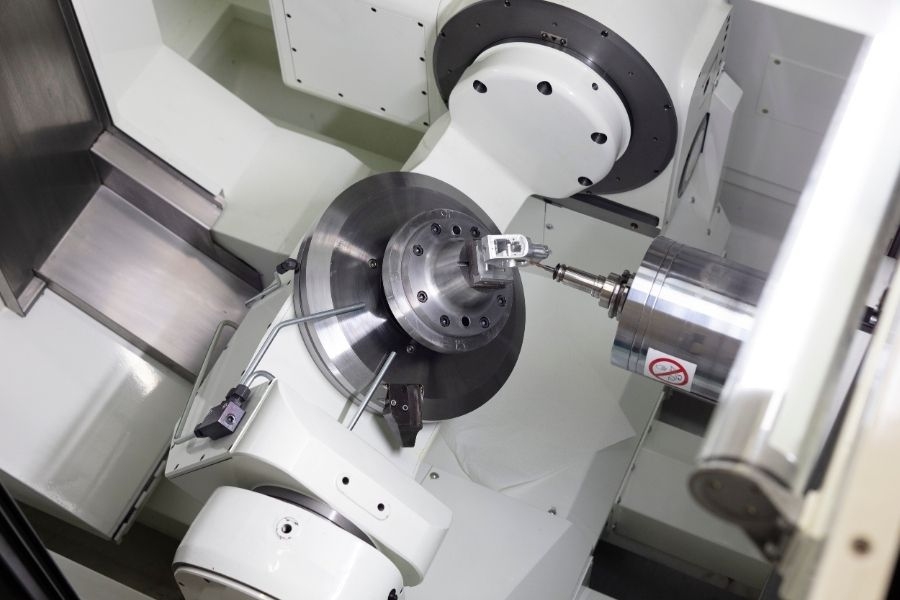
- Trajetórias simultâneas de 5 eixos: Ao manipular a peça de trabalho ao longo de cinco eixos simultaneamente, usinamos contornos orgânicos complexos, rebaixos e portas angulares em uma única configuração, reduzindo drasticamente os erros cumulativos de empilhamento de dispositivos de fixação.
- Usinagem de topo em escala micrométrica com precisão de até 0,2 mm: Nossos fusos de alta rotação nos permitem utilizar fresas frágeis de microdiâmetro para formar raios de canto internos precisos (R ≤ 0,1 mm) e roscas ultrafinas necessárias para fixadores eletrônicos subminiatura.
- Controle de planicidade da superfície com precisão de 0,01 mm: Utilizando fresas de ponta diamantada, alcançamos uma planicidade excepcional nas superfícies de contato, garantindo um contato de alta fidelidade com os dissipadores de calor internos do processador.
Montagens mecânicas completas e rigorosa verificação de qualidade.
Fazemos mais do que simplesmente cortar metal. Nossas equipes entregam módulos completos que chegam prontos para instalar e se encaixam diretamente nas linhas de produção do cliente.
- Instalação automatizada de insertos helicoidais e roscas: Ferramentas pneumáticas inserem roscas de aço inoxidável em peças de alumínio ou magnésio. Isso proporciona boa resistência à força de extração.
- Metrologia por CMM e escaneamento a laser: Todas as dimensões principais são verificadas em máquinas de medição por coordenadas (CMMs) juntamente com scanners ópticos. As verificações confirmam se as peças correspondem às especificações do modelo CAD original.
- Testes de névoa salina e ambientais: As peças revestidas são submetidas a 96 horas de exposição à névoa salina. O teste confirma a sólida resistência à corrosão para uso prolongado em condições adversas de campo.
Cooperação e Validação com Clientes Reais
A verdadeira competência em manufatura é comprovada pela execução em campo. Abaixo, apresentamos aplicações reais onde nossas intervenções de engenharia intersetoriais resolveram diretamente obstáculos críticos de escalabilidade para nossos parceiros de longa data.
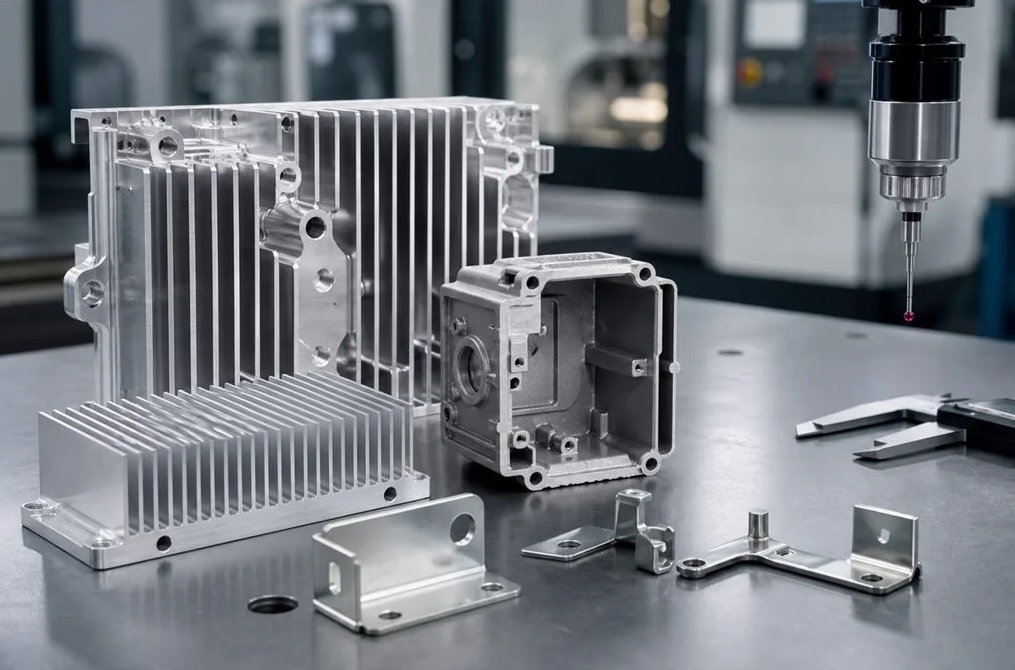
Estudo de Caso 1: Componentes Térmicos e Estruturais de Alta Precisão para Computação de IA Automotiva
Um parceiro de eletrônica automotiva precisava de soluções robustas, componentes estruturais de alto desempenho para proteger as unidades de computação localizadas, implantadas em vários modelos de veículos.
- Critério de avaliação de compras: O cliente exigiu estrita adesão aos rigorosos padrões automotivos IATF 16949, prazos de prototipagem extremamente curtos e um caminho confiável para a transição dos testes piloto para a produção em massa estável.
- O desafio de engenharia: os componentes estruturais originais apresentavam pequenas variações na precisão dimensional entre os lotes, resultando em folgas na interface térmica que representavam risco de limitação do processador sob cargas computacionais sustentadas.
- A Solução CNC da Rejin: Aproveitando nossa estrutura de qualidade certificada pela IATF 16949:2016 e centros de fresagem CNC de alta velocidade, otimizamos o percurso de usinagem para atingir uma taxa de rendimento dimensional de ≥99,5%. Reduzimos com sucesso o ciclo de prototipagem de 12 para 5 dias, estabelecendo um fluxo de trabalho robusto para produção em massa que manteve uma taxa de entrega no prazo de 100% e reduziu a taxa de devolução de produtos do cliente para menos de 0,3%.
Estudo de Caso 2: Cabines Acústicas para Marcas de Equipamentos Eletroacústicos Premium
Com base em nossa sólida experiência desde 2003 em hardware eletroacústico e componentes de alto-falantes, um fabricante de dispositivos de áudio premium nos contratou para produzir câmaras acústicas internas complexas e com acabamento impecável.
- Critérios de avaliação de compras: O projeto exigiu acabamentos estéticos de alta qualidade, aliados ao rigoroso cumprimento de geometrias acústicas complexas e uma estrutura de pedidos flexível para dar suporte aos lançamentos em mercados regionais.
- O Desafio de Engenharia: Os enclausuramentos acústicos exigiam canais internos de profundidade variável com requisitos rigorosos de tiragem próxima de zero, que não podiam ser alcançados por meio de moldagem tradicional sem o risco de vazios estruturais ou alteração do acabamento externo impecável.
- A solução CNC da Rejin: Utilizando nossos centros de usinagem CNC multieixos, produzimos com sucesso as cavidades acústicas com ângulos de inclinação zero, mantendo espessuras de parede uniformes. Ao rotear as peças por nossas linhas de produção automatizadas de jateamento de areia e anodização, eliminamos as variáveis de pós-processamento manual, proporcionando um acabamento fosco premium que atendeu com eficácia às rigorosas especificações de ressonância acústica e estética da marca.
Selecionando seu parceiro de CNC: Capacidades de produção e critérios de aquisição
Ao avaliar um fabricante de usinagem CNC B2B, as equipes de compras devem verificar se a infraestrutura de ativos físicos e a capacidade de produção do fornecedor estão efetivamente alinhadas com seu planejamento de produtos.
Especificações da frota de equipamentos e maquinário
Nosso chão de fábrica é otimizado tanto para rápidas respostas a mudanças de engenharia quanto para alta capacidade de produção em vários turnos.
| Classificação de equipamentos |
Marca/Modelo da Máquina |
Configuração do eixo |
Aplicação principal |
Indústria-alvo |
| Fresadora CNC de ultraprecisão |
Mazak VCN-530C |
3 eixos / 4 eixos |
Perfilagem de chassis de alumínio de alta velocidade |
Eletrônicos de consumo |
| Centro de usinagem de alta velocidade |
DMG MORI CMX 1100 V |
3 eixos / 4 eixos |
Suportes estruturais e subestruturas |
Robótica e IA Industrial |
| Fresadora simultânea de 5 eixos |
Hermle C 250 |
5-Eixo |
Geometria interna complexa e recortes |
Aeroespacial e Áudio Premium |
| Torno de precisão tipo suíço |
Tsugami B0328-II |
Torneamento de 8 eixos |
Pinos, conectores e fixadores microminiaturizados |
IoT e Dispositivos Médicos |
Quantidades Mínimas de Encomenda (MOQ) e Capacidade de Produção Mensal
Estruturamos nossos limites operacionais para acomodar com flexibilidade os produtos em cada etapa de seu ciclo de vida, desde a validação inicial até o lançamento global.
- Protótipo e NPI (Introdução de Novos Produtos) - Quantidade Mínima de Encomenda: Aceitamos encomendas de pequenos lotes a partir de 1 a 50 unidades, permitindo que as equipas de hardware executem testes de validação de engenharia funcional (EVT) sem grande exposição inicial de capital.
- Produção em escala piloto: Para testes de validação de projeto (DVT) e lançamentos regionais de produtos, nossa faixa operacional ideal padrão varia de 100 a 1.000 unidades, com prazos de entrega reduzidos.
- Capacidade de Produção Mensal em Massa: Impulsionada por nossa extensa frota de mais de 100 centros de usinagem de alta tecnologia, operando em regime de turnos contínuos, nossa unidade mantém uma capacidade mensal máxima de até 45.000 componentes usinados com precisão.
Faça parceria com a Rejin CNC para o seu próximo projeto de IA.
Superar os desafios estruturais, térmicos e estéticos do hardware de IA moderno exige um parceiro de fabricação que considere a precisão como um métrico fundamental. Na Rejin CNC, combinamos um parque de máquinas avançado com profundo conhecimento em DFM (Design para Manufatura) para garantir que seus dispositivos inteligentes sejam escaláveis sem problemas, desde a concepção inicial até o sucesso no mercado em larga escala.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
FAQ
P: Qual é a rugosidade superficial típica (Ra) que pode ser alcançada em superfícies de acoplamento térmico sem recorrer ao polimento manual?
A: Nossos centros de usinagem Mazak com fresas diamantadas produzem, de forma confiável, uma rugosidade Ra de 0,4 μm (16 μin) diretamente da máquina. Esse nível de acabamento preciso proporciona uma transferência de calor altamente eficiente nas áreas de contato das peças.
P: Como um fabricante de usinagem CNC lida com alterações de projeto de engenharia (ECOs) em meio à produção, em comparação com fornecedores de fundição sob pressão?
A: Os fluxos de trabalho CNC são executados inteiramente por meio de programação digital. Ajustamos o script de código G e continuamos a produção com atraso mínimo. Em contraste, a fundição sob pressão exige a modificação de moldes de aço duro, o que acarreta custos substanciais com ferramentas e semanas de inatividade.
P: Quais tolerâncias geométricas sua fábrica consegue manter de forma confiável em características internas críticas ao longo de uma produção de 10.000 unidades?
A: Mantemos tolerâncias lineares confiáveis de ±0,01 mm (±0,0004 pol.), enquanto a posição real e a cilindricidade permanecem consistentemente dentro de 0,02 mm. Verificações automatizadas por amostragem em CMM confirmam esses valores ao longo de toda a produção.
P: Quais ligas de alumínio são recomendadas para dispositivos inteligentes de IA que exigem rigidez estrutural e alta dissipação térmica?
A: O alumínio 6061-T6 é o padrão da indústria, oferecendo um equilíbrio ideal entre resistência estrutural, usinabilidade limpa e alta condutividade térmica (167 W/m·K). Para componentes que exigem um acabamento estético de alta qualidade após a anodização, as ligas 6061-T6 ou 6063 proporcionam os resultados mais consistentes em eletrônicos de consumo.


 Eles eram









