Lors du lancement de projets de production de matériel en grande série, les ingénieurs et les responsables des achats sont confrontés à un choix stratégique crucial entre l'emboutissage et l'usinage. Un mauvais choix de méthode peut engendrer des coûts d'outillage prohibitifs, un gaspillage excessif de matériaux ou des pièces ne respectant pas les tolérances d'assemblage. CNC de RejinFabricant de précision OEM/ODM intégré basé à Dongguan, l'entreprise s'appuie sur plus de 22 ans d'expérience dans le secteur pour accompagner les acheteurs internationaux face à ces complexités. Certifiée ISO 9001:2015 et IATF 16949, elle propose un écosystème verticalement intégré doté de technologies de pointe. usinage CNC à 5 axes, haute précision fabrication de tôlerieet complet traitements de surface.
Principales différences : Estampage vs. Usinage pour la production de masse
Comprendre les interactions fondamentales des matériaux de chaque processus est essentiel pour déterminer la faisabilité de la conception et le coût total de possession (CTP).
Les principes fondamentaux de l'emboutissage des métaux
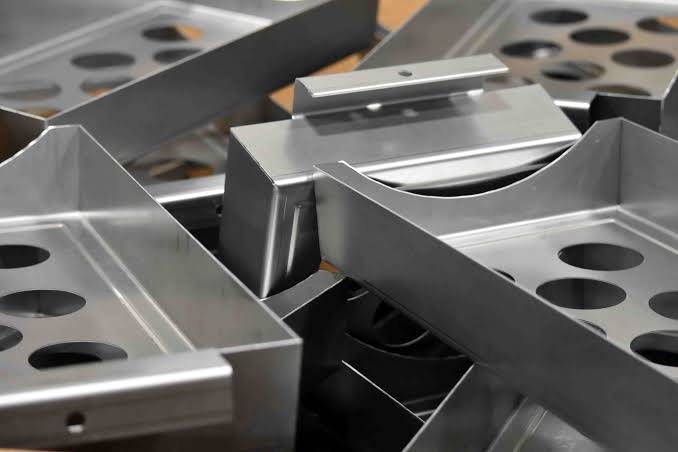
L'emboutissage des métaux utilise des presses de très fort tonnage et des matrices progressives ou continues sur mesure pour former des tôles plates et créer des formes très complexes grâce à des niveaux élevés de force mécanique.
- Formage à grande vitesse : Dès la fabrication des matrices d’emboutissage, les composants peuvent être percés et formés en grande série à une cadence de plusieurs centaines de coups par minute. On peut ainsi produire d’énormes quantités en un temps record.
- Efficacité des matériaux – Le logiciel d’imbrication assistée par ordinateur de Rejin CNC assure un placement optimal des pièces sur la matière première, et Rejin atteint constamment une efficacité des matériaux supérieure à 90 %.
- Cohérence à grande échelle : Idéal pour la production de millions d'unités où la première pièce et la millionième pièce doivent être identiques.
Les mécanismes de l'usinage CNC avancé
L'usinage CNC est un procédé soustractif de précision où des outils commandés par ordinateur enlèvent de la matière de blocs ou de barres solides. Contrairement aux ateliers traditionnels, Rejin CNC utilise un parc de plus de 100 centres d'usinage de pointe, incluant des équipements de marques leaders du secteur telles que Mazak et DMG MORI, afin de garantir une stabilité thermique et une répétabilité au micron près.
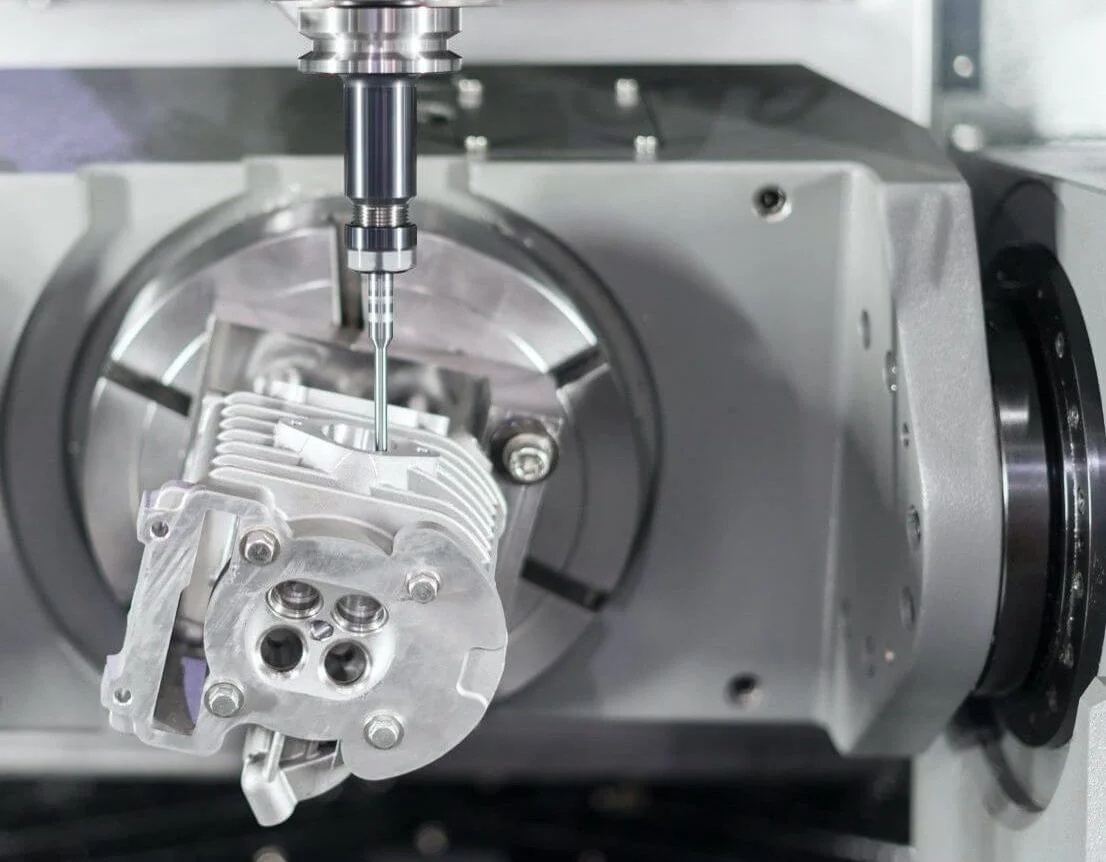
- Agilité de la liaison multi-axes – Le changeur d'outils automatisé et l'usinage 5 axes permettent l'usinage efficace de pièces complexes à plusieurs faces en une seule opération de bridage. L'erreur due au repositionnement est réduite de plus de 80 %.
- Précision validée : Si de nombreux fabricants affichent une grande précision, la plupart ne peuvent garantir une tolérance constante. Notre capacité à maintenir une tolérance de ±0,001 mm est validée par un contrôle complet de toutes les dimensions à l’aide d’un profilomètre optique, et le filetage est vérifié avec un calibre de filetage.
- Polyvalence des matériaux : Le procédé peut fonctionner avec une variété de matériaux différents, allant de l'AL6061/7075 de faible épaisseur au SUS316 de qualité médicale et au cuivre à haute conductivité.
Tableau comparatif des procédés de fabrication
Le choix entre ces procédés dépend du volume de production et de la complexité des pièces. L'emboutissage offre une rentabilité et une utilisation des matériaux inégalées pour les composants standardisés produits en grande série. À l'inverse, l'usinage CNC offre la précision et la flexibilité supérieures requises pour les géométries 3D complexes, permettant ainsi de réaliser aussi bien des prototypes rapides que des productions de haute précision.
| Facteur de comparaison |
Estampage des métaux |
usinage CNC |
| Coût initial de l'outillage |
Haute (Nécessite des matrices progressives ou en acier à outils trempé sur mesure) |
Quasi zéro (Utilise des programmes de code G numériques et un bridage standard) |
| Coût unitaire (volume élevé) |
Extrêmement bas (très rentable pour la production de masse) |
Moyen à élevé (déterminé par le temps de cycle de la machine et l'usure de l'outil) |
| Tolérances dimensionnelles |
Norme : ±0,02 mm à ±0,05 mm |
Haute précision : jusqu'à ±0,001 mm |
| Taux d'utilisation des matériaux |
Très élevé (Portée de nidification optimisée > 90 %) |
Inférieur (Processus soustractif, génère des copeaux/limaille) |
| Capacités géométriques |
Idéal pour les parois d'épaisseur uniforme, les tôles plates et les supports profilés. |
Idéal pour les profils 3D complexes, les poches profondes, les filetages et les sections transversales variables. |
| Idéal pour |
Grandes séries de composants uniformes (quantité minimale de commande ≥ 10 000 pièces) |
Prototypes, commandes multi-références ou pièces complexes à tolérances serrées |
Évaluation des facteurs stratégiques pour les commandes en volume élevé
Le choix de la méthode appropriée commence par une analyse détaillée de la forme de la pièce, des objectifs de surface et des coûts initiaux.
Conception structurelle et complexité géométrique
Les variations d'épaisseur des parois, les filetages intérieurs et les découpes profondes contribuent à définir la bonne approche pour la fabrication de la pièce.
- Contraintes liées aux parois minces : L’emboutissage de métaux excelle dans la production de supports légers, de broches de connexion et de blindages EMI. Cependant, il exige une épaisseur de paroi uniforme sur toute la pièce afin d’éviter toute rupture structurelle lors d’un impact.
- Profils 3D complexes : Pour les composants présentant des sections transversales variables, des filetages internes ou des arbres excentrés, l’usinage CNC multiaxes 5 axes est la seule solution envisageable. Les matrices d’emboutissage ne permettent pas de réaliser des cavités internes profondes ni des contre-dépouilles.
- Traitement intégré : Nos centres de tournage-fraisage permettent l’alésage, le filetage et le fraisage de rainures pour joints toriques en une seule opération, éliminant ainsi le besoin de manutention manuelle secondaire.
Tolérances dimensionnelles et qualité de surface
Les ajustements précis et les faibles écarts exigent une maîtrise parfaite des finitions et des dimensions. Chaque cas nécessite une procédure spécifique.
- Stabilité au micron près : pour les systèmes de fluides automobiles ou les implants médicaux, des tolérances inférieures à ±0,01 mm sont impératives. La découpe CNC de précision garantit la constance de ces dimensions, même pour des séries longues.
- Intégrité des bords : L’emboutissage génère intrinsèquement des bavures et des bords de cisaillement qui nécessitent une finition vibratoire secondaire. À l’inverse, le fraisage CNC offre des bords nets et précis dès la sortie de la machine.
- Synergie de surface : Les pièces usinées présentent un grain homogène qui s’intègre parfaitement à nos traitements de surface internes. Qu’il s’agisse d’anodisation de type II/III ou de galvanoplastie, le substrat offre une adhérence supérieure à celle des surfaces embouties.
Coût total de possession (CTP) et vitesse
Comparer les dépenses initiales d'outillage au coût par pièce permet de visualiser la véritable rentabilité d'une série de production.
- Investissement initial : L’emboutissage des métaux nécessite un investissement initial important pour les matrices en acier à outils trempé. Cet investissement n’est rentable que pour les productions en grande série.
- Du prototypage rapide à la production : nos configurations CNC « sans outillage » permettent un démarrage immédiat. Nous pouvons passer de la CAO 3D à un prototype physique en 3 à 7 jours, ce qui permet des itérations rapides pour les commandes multi-références.
- Croisement des temps de cycle : Bien que l’emboutissage soit plus rapide par course, les lignes de tournage CNC automatisées modernes sont très efficaces pour les pièces rotatives complexes, ce qui les rend compétitives pour des productions mensuelles de plusieurs milliers d’unités.
Scénarios d'application : Où l'emboutissage et l'usinage Excel
L'utilisation concrète en atelier montre comment Rejin CNC applique ces méthodes pour résoudre de véritables problèmes d'ingénierie.
L'emboutissage de précision en action
L'emboutissage est le choix privilégié lorsque le coût unitaire et la légèreté du support sont les facteurs déterminants d'une production massive.
- Blindage électronique 3C (plus de 50 000 unités/mois) : Nous produisons des blindages EMI internes ultra-minces pour une marque leader mondiale de terminaux d’IA. Grâce à l’utilisation de matrices progressives à haute vitesse, nous maintenons une capacité de production qui répond aux exigences rapides de la chaîne d’approvisionnement mondiale, sans dérive dimensionnelle.
- Supports de fixation pour casques audio grand public (quantité minimale de commande : 10 000 unités et plus) : Nous avons fabriqué des supports de fixation internes pour une grande marque européenne de casques audio. L’emboutissage en grande série a permis de réduire les coûts unitaires de 40 % par rapport à la fabrication traditionnelle, tout en maintenant un taux de réussite de 99,5 %.
- Connecteurs de faisceaux de câbles automobiles (plus de 100 000 unités) : grâce à des matrices continues, nous découpons des cosses de bornes standardisées pour les systèmes électriques des véhicules, garantissant une conductivité et un ajustement parfaits sur des séries de production massives.
Usinage CNC haut de gamme en action
L'usinage est réservé aux applications où la défaillance des pièces n'est pas envisageable et où les tolérances sont extrêmes.
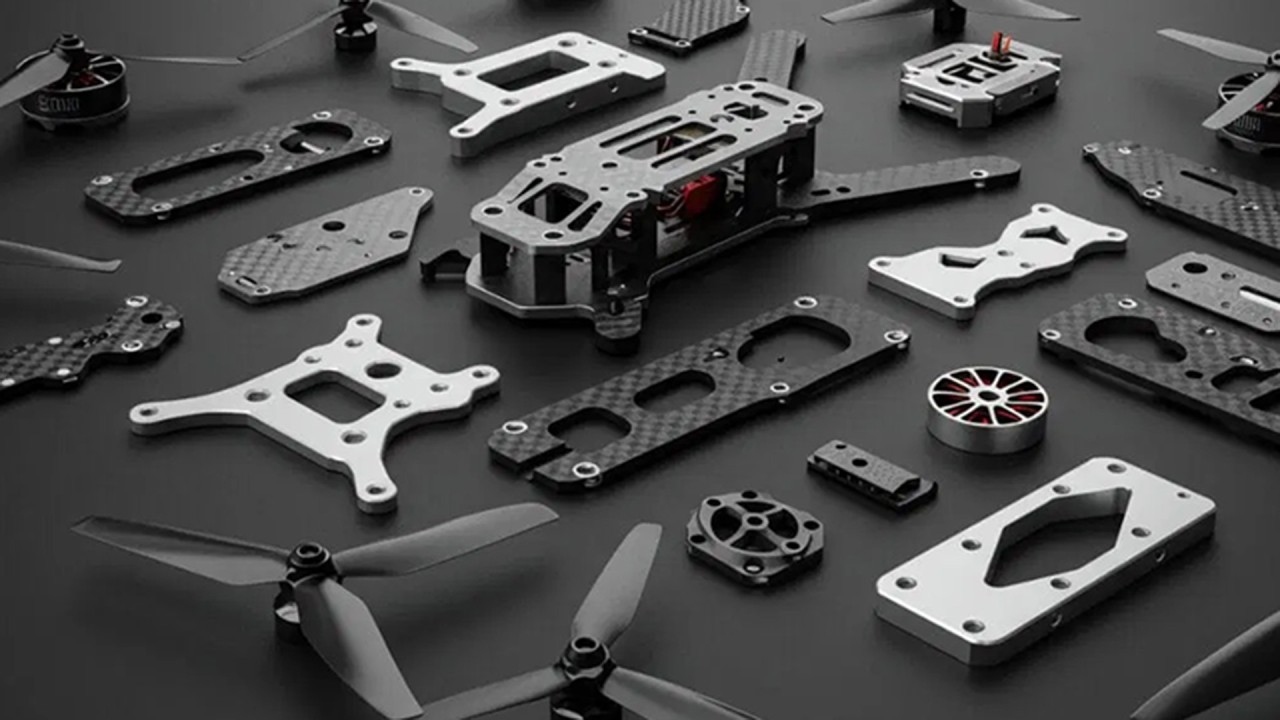
- Assemblages structuraux pour l'aérospatiale et les drones : Nous usinons des connecteurs légers en aluminium 7075 pour les drones industriels. Ces pièces doivent respecter des tolérances de ±0,01 mm afin de résister aux vibrations de vol à haute fréquence. Nos lignes de production flexibles permettent de gérer des séries de 100 à 5 000 pièces avec des délais de livraison courts.
- Composants de transmission automobile (plus de 2 000 unités/mois) : Pour un équipementier automobile de premier rang, nous produisons des roulements de roue et des arbres de transmission en acier inoxydable. Grâce à l’intégration du tournage CNC, de la rectification de précision et du traitement thermique, nous avons réduit le cycle de développement de 12 à 5 jours.
- Panneaux de commande audio professionnels : Nous fabriquons des boîtiers de commande sur mesure pour un fournisseur audio haut de gamme nord-américain. Ces panneaux en aluminium épais présentent une finition brossée horizontale et une anodisation noire stable. Notre production mensuelle de ces unités prêtes à la vente dépasse les 20 000 unités, répondant à des normes esthétiques strictes et ne générant aucune plainte client concernant l’homogénéité de la surface.
Conclusion
Que votre projet exige la cadence de production élevée des supports emboutis ou la précision extrême au micron de l'usinage CNC 5 axes, Rejin CNC possède l'expertise technique et l'envergure d'équipement nécessaires pour y répondre. Notre équipe d'ingénieurs réalise des analyses de conception pour la fabrication (DFM) rigoureuses pour chaque demande, identifiant les risques de coûts et les pièges potentiels avant même le début de la production.
Passez à l'action pour votre prochain projet d'envergure. Téléchargez vos fichiers CAO 3D dès aujourd'hui. Nos experts, appuyés par notre système qualité certifié IATF 16949, vous fourniront un devis détaillé et compétitif sous 24 heures.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
FAQ (questions fréquentes)
Q : L'usinage CNC peut-il concurrencer l'emboutissage de métaux pour les commandes en grande série ?
A: L'usinage CNC est souvent la seule option viable pour les pièces présentant des formes 3D complexes, des cavités profondes ou des tolérances de l'ordre du micron. Ceci est valable quelle que soit la taille de la commande. L'emboutissage ne permet absolument pas de réaliser de telles formes.
Q : Quelles sont les principales limitations lors du passage d'une pièce usinée par CNC à l'emboutissage métallique ?
A : L'emboutissage exige une épaisseur de paroi uniforme sur toute la tôle. Les pièces présentant des sections transversales variables, des trous borgnes étagés ou des filetages préformés nécessiteront des modifications importantes avant de pouvoir être embouties.
Q : Comment la dureté du matériau influence-t-elle le choix entre l'emboutissage et l'usinage ?
A: Les métaux durs et les alliages spéciaux usent rapidement les matrices d'emboutissage, ce qui augmente considérablement les coûts d'entretien. L'usinage CNC permet d'usiner ces matériaux plus facilement grâce à des profils de fraise plus robustes et des trajectoires de guidage précises.
Q : Est-il possible de combiner l'emboutissage de métal et l'usinage CNC pour une seule pièce ?
R : Oui. Pour les productions en grande série nécessitant à la fois un formage économique et une grande précision de détail, les pièces sont d'abord embouties pour obtenir une forme quasi définitive. Elles sont ensuite acheminées vers une machine CNC pour un alésage, un surfaçage ou un taraudage de précision.


 Ils étaient









