エンジニアや調達責任者は、大量生産のハードウェアプロジェクトを立ち上げる際に、プレス加工と機械加工のどちらを選択するかという重要な戦略的判断を迫られます。誤った方法を選択すると、金型費用が法外に高額になったり、材料の無駄が過剰になったり、部品が組み立て公差を満たせなかったりする可能性があります。 Rejin CNC東莞に拠点を置く統合型OEM/ODM精密機器メーカーである当社は、22年以上にわたる業界経験を活かし、世界中のバイヤーがこれらの複雑な課題を円滑に進められるようサポートします。ISO 9001:2015およびIATF 16949認証を取得している当社は、高度な技術を駆使した垂直統合型エコシステムを提供しています。 5軸数値制御加工高精度 板金加工包括的 表面処理.
主な違い:大量生産におけるプレス加工と機械加工
各プロセスの基本的な物質相互作用を理解することは、設計の実現可能性と総所有コスト(TCO)を決定する上で極めて重要である。
金属プレス加工の基礎
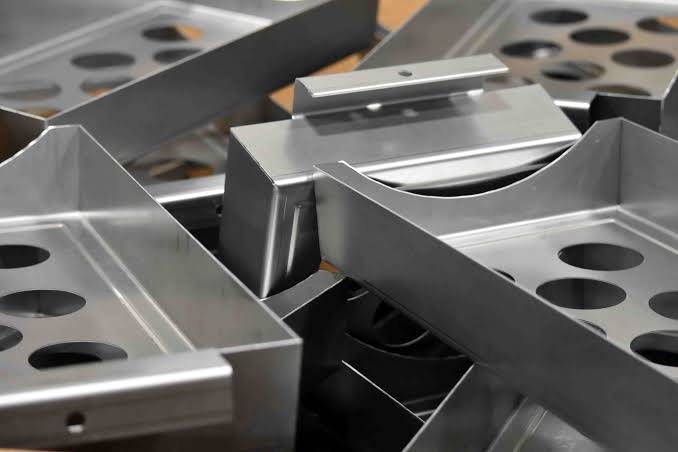
金属プレス加工では、非常に大きなトン数のプレス機と、特注の順送金型または連続金型を用いて、高い機械力で平らな金属板を成形し、非常に複雑な形状を作り出す。
- 高速成形:プレス金型が完成次第、部品を毎分数百ストロークの高速で大量に打ち抜き成形できます。これにより、最短時間で大量生産が可能になります。
- 材料効率 – Rejin CNCのコンピュータ支援ネスティングソフトウェアは、原材料への部品の最適な配置を保証し、Rejinは常に90%以上の材料効率を達成しています。
- 大量生産における高い一貫性:最初の部品と100万番目の部品が同一でなければならない、数百万個の製品を生産する場合に最適です。
高度なCNC加工のメカニズム
CNC加工は、コンピューター制御の工具を用いて固体ブロックや棒材から材料を除去する、精密な切削加工プロセスです。Rejin CNCは、一般的な加工工場とは異なり、MazakやDMG MORIといった業界をリードする機器ブランドを含む100台以上の先進的な加工センターを保有し、熱安定性とミクロンレベルの再現性を確保しています。
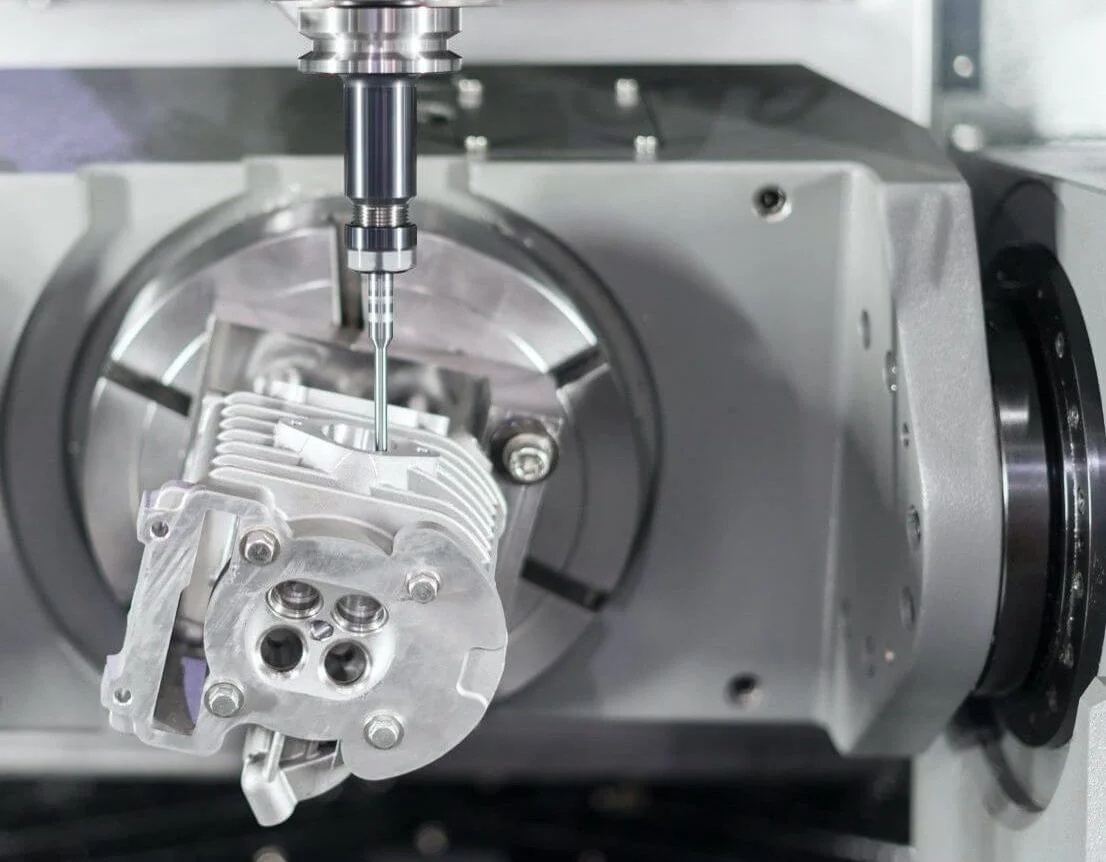
- 多軸連動の俊敏性 – 自動工具交換装置と5軸加工により、複雑な多面体部品を1回のクランプ操作で効率的に加工できます。再固定による誤差は80%以上削減されます。
- 精度検証済み:多くの企業が高精度を謳っていますが、一定の公差を維持できる企業はほとんどありません。当社は、光学プロファイル測定による全寸法の完全検査と、ねじプラグゲージによるねじの検証を通じて、±0.001 mmの精度を維持できることを実証しています。
- 材料の汎用性:このプロセスは、薄板のAL6061/7075から医療グレードのSUS316、高導電性銅まで、さまざまな材料に対応できます。
製造工程比較表
これらの加工方法の選択は、生産量と部品の複雑さによって決まります。金属プレス加工は、大量生産される標準化された部品において、比類のないコスト効率と材料利用効率を実現します。一方、CNC加工は、複雑な3D形状に必要な優れた精度と柔軟性を提供し、ラピッドプロトタイピングから高精度生産まであらゆるニーズに対応します。
| 比較係数 |
金属プレス加工 |
NC加工 |
| 初期金型費用 |
高(特注のプログレッシブダイスまたは焼き入れ工具鋼ダイスが必要) |
ほぼゼロ(デジタルGコードプログラムと標準的なワーク保持具を使用) |
| 単価(大量生産の場合) |
極めて低い(大量生産において非常に費用対効果が高い) |
中~高(機械サイクル時間と工具摩耗によって判断) |
| 寸法公差 |
標準:±0.02mm~±0.05mm |
高精度:最大±0.001mm |
| 材料利用率 |
非常に高い(最適化されたネストが90%以上に達する) |
下(切削加工、切削屑/削り屑が発生する) |
| 幾何学的機能 |
均一な壁厚、平板、成形ブラケットに最適です。 |
複雑な3D形状、深いポケット、ねじ山、および様々な断面形状に最適です。 |
| 最適な用途 |
均一な部品の大量生産(最小発注数量:10,000個以上) |
試作品、複数SKUの注文、または複雑で高精度な部品 |
大量注文における戦略的要因の評価
適切な方法を選択するには、まず部品の形状、表面仕上げの目標、および初期費用を詳細に確認することから始める。
構造設計と幾何学的複雑性
壁厚の変化、内側のねじ山、深い切り欠きなどは、部品製造の正しい手順を定めるのに役立ちます。
- 薄肉構造の制約:金属プレス加工は、軽量ブラケット、端子ピン、EMIシールドの製造に優れています。しかし、打撃時の構造的破損を防ぐため、部品全体にわたって均一な肉厚が必要となります。
- 複雑な3D形状:断面形状が変化する部品、内ねじ、またはオフセットシャフトを持つ部品の場合、5軸CNC加工が唯一の有効な手段となります。プレス金型では、深い内部空洞やアンダーカットを形成することはできません。
- 統合加工:当社の旋削・フライス複合加工機は、穴あけ、ねじ切り、Oリング溝加工を1回の工程で行うことができ、二次的な手作業による加工が不要になります。
寸法公差と表面品質
ぴったりとした仕上がりとわずかな隙間を実現するには、仕上げとサイズを常に正確に管理する必要があります。それぞれのケースに応じて、適切な手順が必要です。
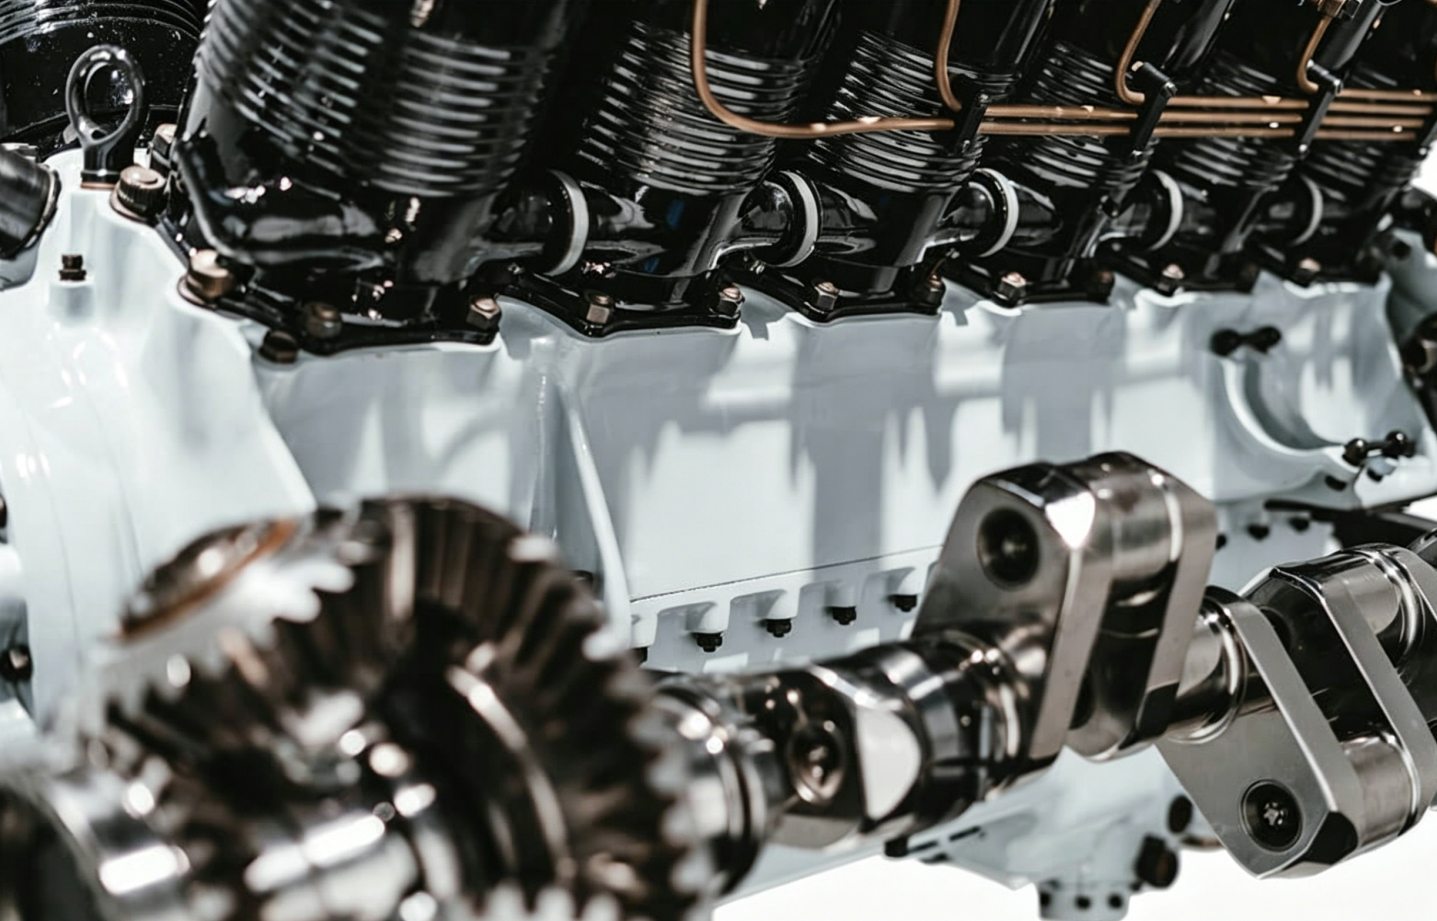
- ミクロンレベルの安定性:自動車用流体システムや医療用インプラントにおいては、±0.01 mm以下の公差が不可欠です。高精度CNC切削加工により、これらの寸法は大量生産においても安定した状態を維持します。
- エッジの完全性:プレス加工では、必然的にせん断エッジやバリが発生し、二次的な振動仕上げが必要になります。一方、CNCフライス加工では、機械から直接、シャープでクリーンなエッジが得られます。
- 表面シナジー:機械加工部品は均一な結晶粒構造を持ち、当社独自の表面処理と完璧に調和します。タイプII/III陽極酸化処理、電気めっき処理のいずれにおいても、基材はプレス加工面と比較して優れた密着性を発揮します。
総所有コスト(TCO)とスピード
初期金型費用と部品1個あたりのコストを比較することで、量産における真の経済性が明らかになる。
- 初期投資:金属プレス加工には、高硬度工具鋼製の金型に多額の初期投資が必要です。これは、大量生産の場合に限り経済的です。
- 迅速なプロトタイプ作成から量産まで:当社の「ゼロツーリング」CNC加工システムにより、すぐに生産を開始できます。3D CADから実物プロトタイプの作成までを3~7日で完了できるため、複数SKUの注文でも迅速な反復生産が可能です。
- サイクルタイムのクロスオーバー:プレス加工はストロークあたりの速度が速いものの、最新の自動CNC旋盤加工ラインは複雑な回転部品の製造に非常に効率的であり、月間数千個の生産量に対応できる競争力を備えています。
アプリケーションシナリオ:プレス加工と機械加工が優れた性能を発揮する場面
実際の製造現場での使用例を通して、Rejin CNCがこれらの手法をどのように応用して実際のエンジニアリング上の問題を解決しているかが分かります。
精密プレス加工の実例
大量生産において、単位コストと軽量な支持構造が重要な要素となる場合、プレス加工が第一の選択肢となる。
- 3Cエレクトロニクスシールド(月産5万個以上):世界有数のAI端末ブランド向けに、超薄型内部EMIシールドを製造しています。高速プログレッシブダイを使用することで、寸法ずれゼロでグローバルサプライチェーンの急速な需要に対応できる生産能力を維持しています。
- 民生用オーディオ機器向け構造ブラケット(最小発注数量10,000個以上):欧州の大手ヘッドホンブランド向けに、内部取り付けフレームを製造しました。大量生産に対応したプレス加工により、従来の製造方法と比較して単価を40%削減しつつ、合格率99.5%を維持しました。
- 自動車用ワイヤーハーネスコネクタ(10万個以上):連続金型を使用して、車両電気システム用の標準化された端子タブを打ち抜き、大量生産においても完璧な導電性と適合性を保証します。
ハイエンドCNC加工の実例
機械加工は、部品の破損が許されず、公差が極めて厳しい用途に限られる。
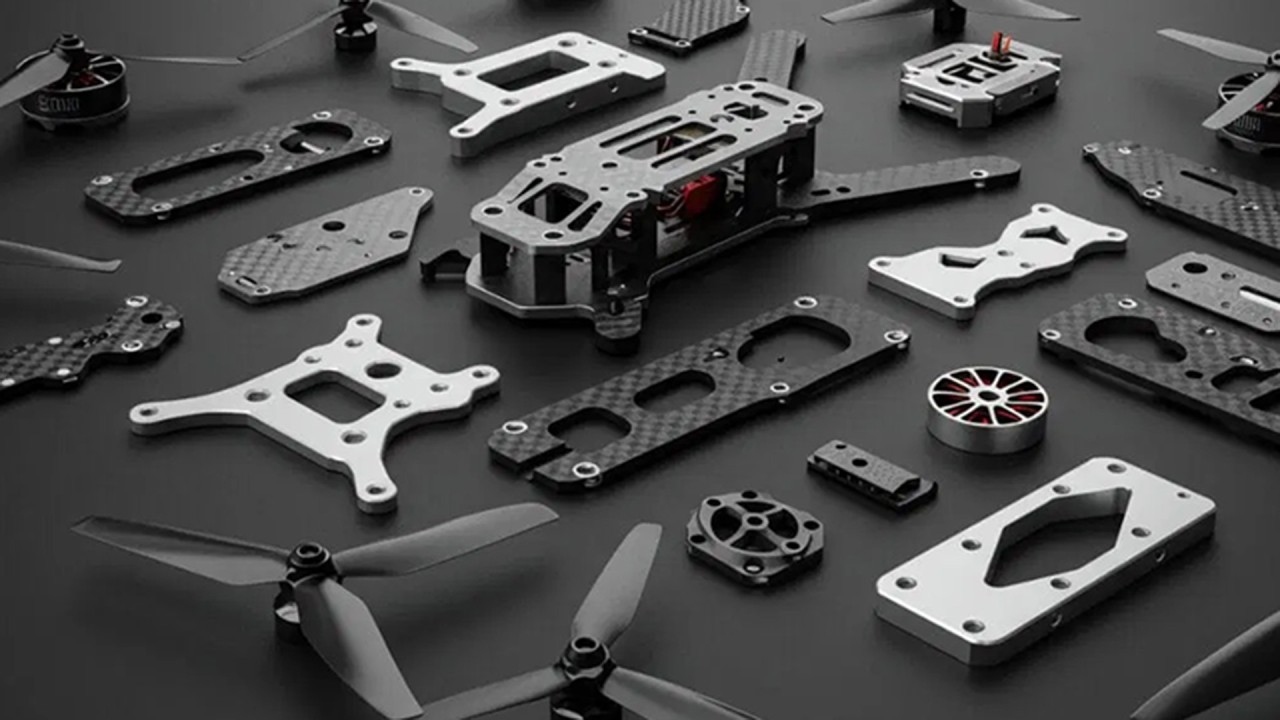
- 航空宇宙・UAV用構造ジョイント:当社は産業用ドローン向けに軽量なAL7075コネクタを加工しています。これらの部品は、高周波の飛行振動に耐えるため、±0.01mmの公差を満たす必要があります。当社の柔軟な生産ラインは、100個から5,000個までの生産に対応し、短納期で納品可能です。
- 自動車用トランスミッション部品(月産2,000個以上):ティア1自動車部品サプライヤー向けに、ステンレス製ホイールベアリングとトランスミッションシャフトを製造しています。CNC旋削加工、精密研削加工、熱処理を統合することで、開発期間を12日から5日に短縮しました。
- プロオーディオ用ハードウェアパネル:北米の高級オーディオ機器サプライヤー向けに、カスタムコントロールエンクロージャーを製造しています。これらの厚みのあるアルミニウムパネルは、水平方向のブラッシュ仕上げと色褪せしにくい黒色アルマイト処理が施されています。小売向けに出荷されるこれらのユニットの月間生産量は20,000台を超え、表面の均一性に関する顧客からの苦情が一切ないなど、厳格な美的基準を満たしています。
結論
プレス加工によるブラケットの高速生産が必要な場合でも、5軸CNC加工による極めて高いミクロンレベルの精度が必要な場合でも、Rejin CNCは必要な技術力と設備規模を備え、お客様のニーズにお応えします。当社のエンジニアリングチームは、すべてのお問い合わせに対し、製造性を考慮した設計(DFM)レビューを徹底的に実施し、切削加工を開始する前に潜在的なコスト要因や生産リスクを特定します。
次回の大量生産プロジェクトに向けて、今すぐ行動を起こしましょう。3D CADファイルをアップロードしてください。IATF 16949認証取得済みの品質システムに基づいた当社の専門家が、24時間以内に詳細かつ競争力のある見積もりをご提示いたします。
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
FAQ
Q:CNC加工は、大量注文において金属プレス加工と競争できるでしょうか?
A:複雑な3D形状、深い空洞、またはミクロンレベルの公差を持つ部品の場合、CNC加工が唯一の現実的な選択肢となることがよくあります。これは注文の規模に関係なく当てはまります。金属プレス加工では、このような形状を製造することはできません。
Q:部品をCNC加工から金属プレス加工に移行する際に、主な制約は何ですか?
A:プレス加工では、板金全体にわたって均一な肉厚が求められます。断面形状が変化する部品、内部に段差のある止まり穴がある部品、あるいは既にねじ山が形成されている部品は、プレス加工に適した状態にするために大幅な変更が必要となります。
Q:材料の硬度は、プレス加工と機械加工の選択にどのように影響しますか?
A:硬質金属や特殊合金は、プレス金型を短期間で摩耗させてしまいます。そのため、工具の維持管理コストが大幅に上昇します。CNC加工は、より強力なカッター形状と安定したガイド経路を用いることで、これらの材料をより容易に加工できます。
質問:単一の部品に対して、金属プレス加工とCNC加工を組み合わせることは可能ですか?
A:はい。低コストでの成形と精密なディテール加工の両方が求められる大量生産の場合、部品はまずプレス加工によってほぼ最終形状に成形されます。その後、CNCマシンに移され、精密な穴あけ、正面フライス加工、またはねじ切り加工が行われます。


 彼らはいた









