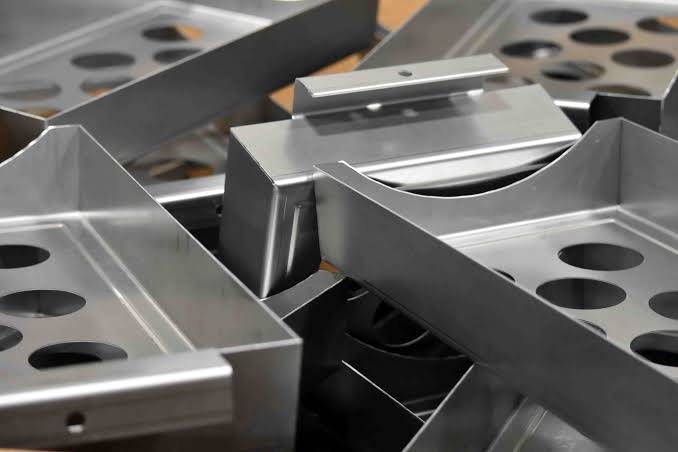
Inżynierowie i kierownicy ds. zaopatrzenia stoją przed krytycznym, strategicznym wyborem między tłoczeniem a obróbką skrawaniem podczas realizacji projektów sprzętowych o dużej skali produkcji. Wybór niewłaściwej metody może prowadzić do zaporowych kosztów oprzyrządowania, nadmiernego marnotrawstwa materiałów lub niespełniania tolerancji montażowych części. Rejin CNC, zintegrowany producent precyzyjnych urządzeń OEM/ODM z siedzibą w Dongguan, wykorzystuje ponad 22 lata doświadczenia w branży, aby pomagać globalnym nabywcom w pokonywaniu tych zawiłości. Działając w oparciu o certyfikaty ISO 9001:2015 i IATF 16949, firma zapewnia zintegrowany pionowo ekosystem oferujący zaawansowane rozwiązania. Obróbka CNC 5-osiowa, wysoka precyzja obróbka blachyi kompleksowy obróbka powierzchni.
Kluczowe różnice: tłoczenie a obróbka skrawaniem w produkcji masowej
Zrozumienie podstawowych interakcji materiałowych w każdym procesie jest kluczowe dla określenia wykonalności projektu i całkowitego kosztu posiadania (TCO).
Podstawy tłoczenia metali
W tłoczeniu metali stosuje się prasy o dużym nacisku oraz specjalnie zaprojektowane matryce postępowe lub ciągłe, aby formować płaskie arkusze blachy i tworzyć bardzo złożone kształty, wykorzystując dużą siłę mechaniczną.
- Formowanie z dużą prędkością: Po wykonaniu matryc, elementy mogą być przebijane i formowane w dużych ilościach z prędkością setek uderzeń na minutę. Dzięki temu możliwe jest wyprodukowanie ogromnych ilości w najkrótszym czasie.
- Efektywne wykorzystanie materiałów – oprogramowanie Rejin CNC do zagnieżdżania wspomagane komputerowo gwarantuje optymalne rozmieszczenie części na surowcu, a Rejin stale osiąga ponad 90% efektywne wykorzystanie materiałów.
- Spójność w skali masowej: Idealne rozwiązanie do produkcji milionów sztuk, gdzie pierwsza i milionowa część muszą być identyczne.
Mechanika zaawansowanej obróbki CNC
Obróbka CNC to precyzyjny proces ubytkowy, w którym narzędzia sterowane komputerowo usuwają materiał z bloków lub prętów. W przeciwieństwie do standardowych warsztatów, Rejin CNC wykorzystuje flotę ponad 100 zaawansowanych centrów obróbczych, w tym wiodące w branży marki sprzętu, takie jak Mazak i DMG MORI, aby zapewnić stabilność termiczną i powtarzalność na poziomie mikronów.
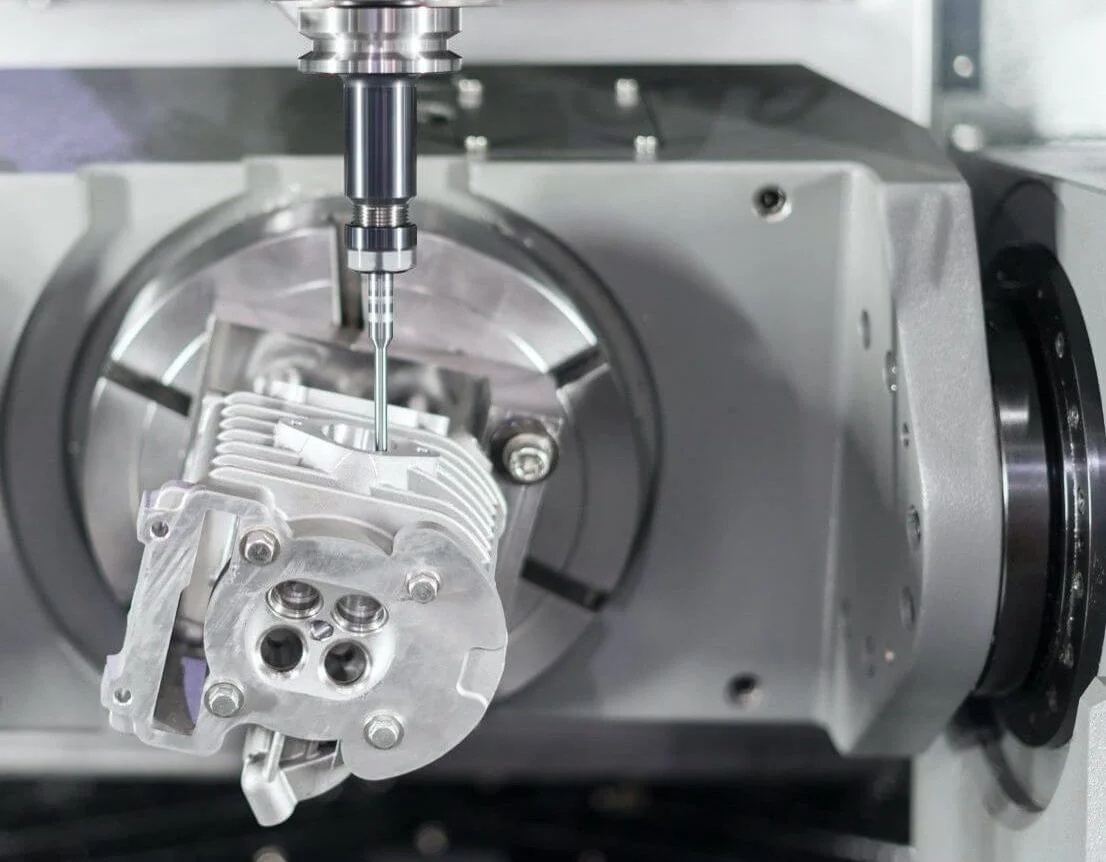
- Zwinność wieloosiowego połączenia – Automatyczna zmieniarka narzędzi i obróbka 5-osiowa umożliwiają wydajną obróbkę złożonych, wielostronnych części w ramach jednej operacji mocowania. Błąd wynikający z ponownego mocowania jest zmniejszony o ponad 80%.
- Potwierdzona precyzja: Choć wiele z nich charakteryzuje się wysoką dokładnością, większość nie jest w stanie utrzymać stałej tolerancji. Nasza zdolność do utrzymania dokładności ±0,001 mm jest potwierdzona poprzez pełną kontrolę wszystkich wymiarów za pomocą optycznego pomiaru profilu, a gwint jest weryfikowany za pomocą sprawdzianu trzpieniowego.
- Wszechstronność materiałów: Proces można stosować z różnymi materiałami, od cienkiego AL6061/7075 do medycznego SUS316 i miedzi o wysokiej przewodności.
Tabela porównawcza procesów produkcyjnych
Wybór pomiędzy tymi procesami zależy od wielkości produkcji i złożoności części. Tłoczenie metali oferuje niezrównaną efektywność kosztową i wykorzystanie materiału w przypadku wielkoseryjnej produkcji standardowych komponentów. Z kolei obróbka CNC zapewnia najwyższą precyzję i elastyczność wymaganą do produkcji skomplikowanych geometrii 3D, wspierając wszystko – od szybkiego prototypowania po produkcję o wysokiej precyzji.
| Współczynnik porównania |
Tłoczenie metali |
Obróbka CNC |
| Koszt początkowy narzędzi |
Wysoki (wymaga niestandardowych matryc progresywnych lub hartowanych narzędzi stalowych) |
Near Zero (wykorzystuje cyfrowe programy G-code i standardowe mocowanie) |
| Koszt za sztukę (duża ilość) |
Bardzo niskie (bardzo opłacalne w przypadku produkcji masowej) |
Średni do wysokiego (określany na podstawie czasu cyklu maszyny i zużycia narzędzi) |
| Tolerancje wymiarowe |
Standard: ±0,02 mm do ±0,05 mm |
Wysoka precyzja: do ±0,001 mm |
| Wskaźnik wykorzystania materiałów |
Bardzo wysoki (zoptymalizowane zagnieżdżanie osiąga >90%) |
Dolny (proces odejmowania, generuje wióry/wiórki) |
| Możliwości geometryczne |
Idealny do ścian o jednolitej grubości, płaskich arkuszy i formowanych wsporników |
Idealny do skomplikowanych profili 3D, głębokich kieszeni, gwintów i różnorodnych przekrojów |
| Najlepiej nadaje się do |
Duże serie jednolitych komponentów (minimalne zamówienie ≥ 10 000+ szt.) |
Prototypy, zamówienia obejmujące wiele jednostek magazynowych lub skomplikowane części o wąskiej tolerancji |
Ocena czynników strategicznych w przypadku zamówień o dużej objętości
Wybór właściwej metody zaczyna się od szczegółowego sprawdzenia kształtu części, docelowych powierzchni i początkowych kosztów.
Projektowanie konstrukcyjne i złożoność geometryczna
Zmiany ścianek, gwinty wewnętrzne i głębokie wycięcia pomagają ustalić właściwą ścieżkę wytwarzania części.
- Ograniczenia związane z cienkimi ściankami: Tłoczenie metalu doskonale sprawdza się w produkcji lekkich wsporników, styków i ekranów EMI. Wymaga jednak równomiernej grubości ścianek na całej powierzchni, aby zapobiec uszkodzeniu konstrukcji podczas uderzenia.
- Skomplikowane profile 3D: W przypadku elementów o zróżnicowanych przekrojach poprzecznych, gwintach wewnętrznych lub wałkach z przesunięciem, wieloosiowa obróbka CNC w 5 osiach jest jedyną realną opcją. Matryce tłoczące po prostu nie są w stanie formować głębokich wnęk wewnętrznych ani podcięć.
- Zintegrowana obróbka: Nasze centra tokarsko-frezarskie umożliwiają rozwiercanie, gwintowanie i wycinanie rowków pod pierścienie uszczelniające w ramach jednej operacji, eliminując potrzebę dodatkowej obróbki ręcznej.
Tolerancje wymiarowe i jakość powierzchni
Ścisłe dopasowanie i niewielkie szczeliny wymagają stałej kontroli nad wykończeniem i rozmiarem. Każda sprawa wymaga osobnych kroków.
- Stabilność na poziomie mikronów: W przypadku układów płynów samochodowych lub implantów medycznych tolerancje poniżej ±0,01 mm są nie do negocjacji. Precyzyjne cięcie CNC zapewnia stabilność tych wymiarów nawet w przypadku długich partii.
- Integralność krawędzi: Tłoczenie z natury pozostawia ostre krawędzie i zadziory, które wymagają wtórnego wykańczania wibracyjnego. Natomiast frezowanie CNC zapewnia ostre, czyste krawędzie bezpośrednio po wyjściu z maszyny.
- Synergia powierzchni: Obrabiane części charakteryzują się spójnym ziarnem, które idealnie integruje się z naszą wewnętrzną obróbką powierzchni. Niezależnie od tego, czy stosujemy anodowanie typu II/III, czy galwanizację, podłoże zapewnia lepszą przyczepność w porównaniu z powierzchniami tłoczonymi.
Całkowity koszt posiadania (TCO) i szybkość
Porównanie początkowych kosztów oprzyrządowania z kosztem jednostkowym pozwala ocenić rzeczywistą ekonomikę cyklu produkcyjnego.
- Inwestycja początkowa: Tłoczenie metali wymaga znacznych nakładów początkowych na matryce z hartowanej stali narzędziowej. Jest to opłacalne tylko przy dużych nakładach.
- Szybkie prototypowanie i produkcja: Nasze konfiguracje CNC „Zero-Tooling” pozwalają na natychmiastowe rozpoczęcie pracy. Możemy przejść od projektowania 3D CAD do fizycznego prototypu w ciągu 3–7 dni, co pozwala na szybkie iteracje w przypadku zamówień obejmujących wiele SKU.
- Skrócenie czasu cyklu: Chociaż tłoczenie jest szybsze na skok, nowoczesne zautomatyzowane linie tokarskie CNC są bardzo wydajne w przypadku skomplikowanego sprzętu obrotowego, co czyni je konkurencyjnymi w przypadku miesięcznych wypuszczeń kilku tysięcy jednostek.
Scenariusze zastosowań: gdzie tłoczenie i obróbka skrawaniem sprawdzają się znakomicie
Praktyczne zastosowanie na hali produkcyjnej pokazuje, w jaki sposób Rejin CNC stosuje te metody do rozwiązywania rzeczywistych problemów inżynieryjnych.
Precyzyjne tłoczenie w akcji
Tłoczenie jest najlepszym wyborem, gdy czynnikiem decydującym o masowym wytwarzaniu są koszt jednostkowy i niewielka masa.
- 3C Electronics Shielding (ponad 50 000 sztuk miesięcznie): Produkujemy ultracienkie wewnętrzne osłony EMI dla wiodącej globalnej marki terminali AI. Dzięki zastosowaniu szybkich matryc progresywnych utrzymujemy moce produkcyjne, które odpowiadają na dynamiczne zapotrzebowanie globalnego łańcucha dostaw przy zerowym dryfcie wymiarowym.
- Wsporniki konstrukcyjne Consumer Audio (minimalne zamówienie 10 000+): Dla czołowej europejskiej marki słuchawek wyprodukowaliśmy wewnętrzne ramki montażowe. Wysokonakładowe tłoczenie pozwoliło obniżyć koszty jednostkowe o 40% w porównaniu z tradycyjną produkcją, przy jednoczesnym zachowaniu 99,5% wskaźnika zdawalności.
- Złącza wiązek przewodów samochodowych (ponad 100 000 sztuk): Wykorzystując ciągłe konfiguracje matryc, wykrawamy standardowe zaciski do układów elektrycznych pojazdów, zapewniając doskonałą przewodność i dopasowanie w przypadku dużych serii produkcyjnych.
Obróbka CNC najwyższej klasy w akcji
Obróbka mechaniczna jest zarezerwowana dla zastosowań, w których awaria części nie wchodzi w grę, a tolerancje są ekstremalne.
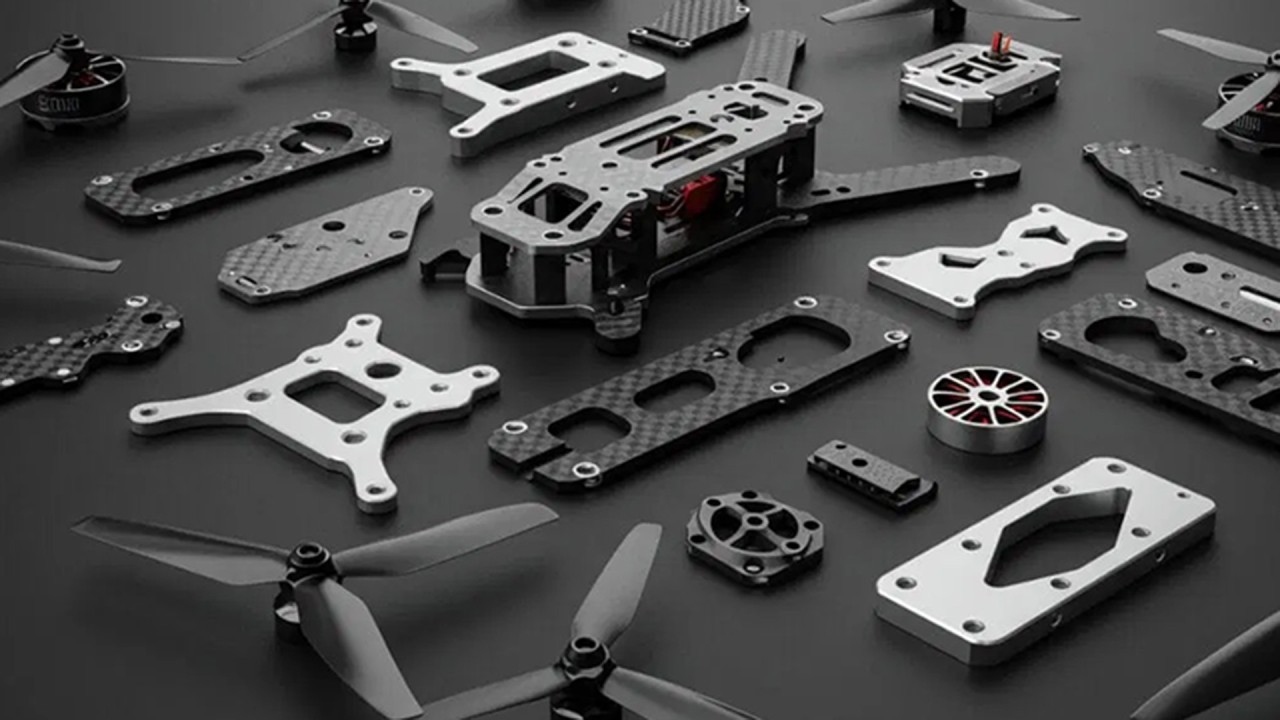
- Połączenia konstrukcyjne dla przemysłu lotniczego i bezzałogowych statków powietrznych (UAV): Frezujemy lekkie złącza AL7075 do dronów przemysłowych. Elementy te muszą spełniać tolerancje ±0,01 mm, aby wytrzymać drgania o wysokiej częstotliwości podczas lotu. Nasze elastyczne linie produkcyjne obsługują serie od 100 do 5000 sztuk z krótkim terminem realizacji.
- Komponenty układów przeniesienia napędu (ponad 2000 sztuk miesięcznie): Dla czołowego dostawcy branży motoryzacyjnej, produkujemy łożyska kół i wały napędowe ze stali nierdzewnej. Dzięki integracji toczenia CNC, precyzyjnego szlifowania i obróbki cieplnej, skróciliśmy cykl rozwoju z 12 do 5 dni.
- Panele sprzętowe Pro Audio: Tworzymy obudowy sterowania na zamówienie dla północnoamerykańskiego dostawcy wysokiej jakości sprzętu audio. Te grube aluminiowe panele charakteryzują się poziomym szczotkowaniem i trwałym anodowaniem na czarno. Miesięczna produkcja tych gotowych do sprzedaży urządzeń przekracza 20 000 sztuk, spełniając surowe standardy estetyczne i nie zgłaszając żadnych skarg klientów dotyczących spójności powierzchni.
Wniosek
Niezależnie od tego, czy Twój projekt wymaga wysokiej prędkości produkcji, jaką zapewniają tłoczone wsporniki, czy też ekstremalnej dokładności rzędu mikronów, jaką zapewnia 5-osiowa obróbka CNC, Rejin CNC zapewnia dogłębną wiedzę techniczną i skalę sprzętu, aby sprostać wymaganiom. Nasz zespół inżynierów przeprowadza rygorystyczne analizy w ramach projektu pod kątem możliwości produkcyjnych (DFM) dla każdego zapytania, identyfikując potencjalne pułapki kosztowe i ryzyka produkcyjne, zanim jeszcze zostanie wycięty choćby jeden wiór.
Podejmij działania w ramach swojego kolejnego programu o dużej objętości. Prześlij swoje pliki 3D CAD już dziś. Nasi eksperci, wspierani przez nasz certyfikowany system jakości IATF 16949, przedstawią szczegółową, konkurencyjną wycenę w ciągu 24 godzin.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
Często zadawane pytania
P: Czy obróbka CNC może konkurować z tłoczeniem metali w przypadku zamówień wielkoseryjnych?
A: Obróbka CNC często staje się jedyną możliwą opcją dla części o złożonych kształtach 3D, głębokich gniazdach lub tolerancjach rzędu mikronów. Dotyczy to niezależnie od wielkości zamówienia. Tłoczenie metalu w ogóle nie pozwala na uzyskanie takich form.
P: Jakie są główne ograniczenia przy przechodzeniu części z obróbki CNC do tłoczenia metalu?
A: Tłoczenie wymaga jednakowej grubości ścianek na całej powierzchni blachy. Części o zróżnicowanych przekrojach, schodkowych ślepych otworach wewnątrz lub już uformowanych gwintach będą wymagały znacznych zmian, zanim będą nadawały się do tłoczenia.
P: Jak twardość materiału wpływa na wybór pomiędzy tłoczeniem a obróbką mechaniczną?
A: Twarde metale i stopy specjalne powodują szybkie zużycie matryc. To znacznie podnosi koszty utrzymania narzędzi. Obróbka CNC umożliwia łatwiejsze przetwarzanie tych materiałów dzięki zastosowaniu mocniejszych profili frezów i stabilnych ścieżek prowadzenia.
P: Czy możliwe jest połączenie tłoczenia metalu i obróbki CNC w przypadku jednego komponentu?
O: Tak. W przypadku produkcji wielkoseryjnej, wymagającej zarówno taniego formowania, jak i precyzyjnych detali, części są najpierw tłoczone do niemal ostatecznego kształtu. Następnie trafiają na maszynę CNC w celu precyzyjnego rozwiercania, frezowania czołowego lub gwintowania.


 Byli









