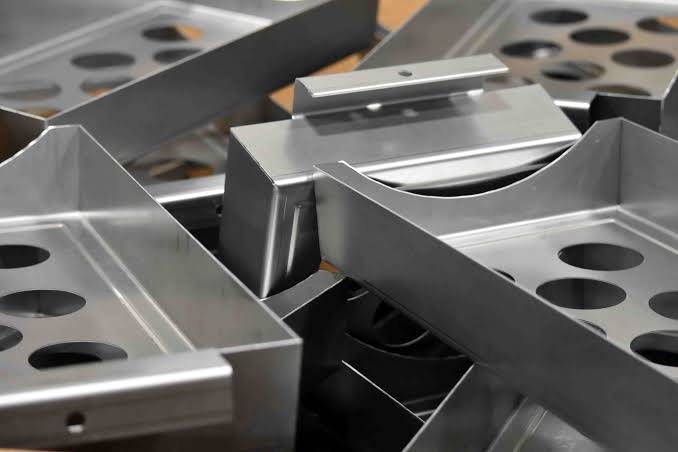
Engenheiros e responsáveis pelo setor de compras enfrentam uma escolha estratégica crucial entre estampagem e usinagem ao lançar projetos de hardware em grande volume. Selecionar o método incorreto pode levar a custos proibitivos de ferramental, desperdício excessivo de material ou peças que não atendem às tolerâncias de montagem. Rejin CNC, fabricante integrada de precisão OEM/ODM sediada em Dongguan, utiliza mais de 22 anos de experiência no setor para orientar compradores globais através dessas complexidades. Operando sob as certificações ISO 9001:2015 e IATF 16949, a empresa oferece um ecossistema verticalmente integrado com tecnologia de ponta. máquina CNC de 5 eixos, alta precisão fabricação de chapas metálicase abrangente tratamentos de superfície.
Principais diferenças: Estampagem versus Usinagem para Produção em Massa
Compreender as interações fundamentais dos materiais em cada processo é crucial para determinar a viabilidade do projeto e o custo total de propriedade (TCO).
Fundamentos da Estampagem de Metais
A estampagem de metais utiliza prensas de altíssima tonelagem e matrizes progressivas ou contínuas feitas sob medida para moldar chapas metálicas planas e criar formas muito complexas, utilizando altos níveis de força mecânica.
- Conformação de Alta Velocidade: Assim que as matrizes de estampagem são fabricadas, os componentes podem ser perfurados e conformados em grande volume a velocidades de centenas de golpes por minuto. Dessa forma, enormes quantidades podem ser produzidas no menor tempo possível.
- Eficiência de Materiais – O software de aninhamento assistido por computador da Rejin CNC garante o posicionamento ideal das peças na matéria-prima, e a Rejin atinge consistentemente uma eficiência de materiais superior a 90%.
- Consistência em escala de massa: Ideal para a produção de milhões de unidades, onde a primeira e a milionésima parte devem ser idênticas.
A mecânica da usinagem CNC avançada
A usinagem CNC é um processo subtrativo de precisão no qual ferramentas controladas por computador removem material de blocos ou barras sólidas. Ao contrário das oficinas convencionais, a Rejin CNC utiliza uma frota de mais de 100 centros de usinagem avançados, incluindo marcas líderes do setor, como Mazak e DMG MORI, para garantir estabilidade térmica e repetibilidade em nível micrométrico.
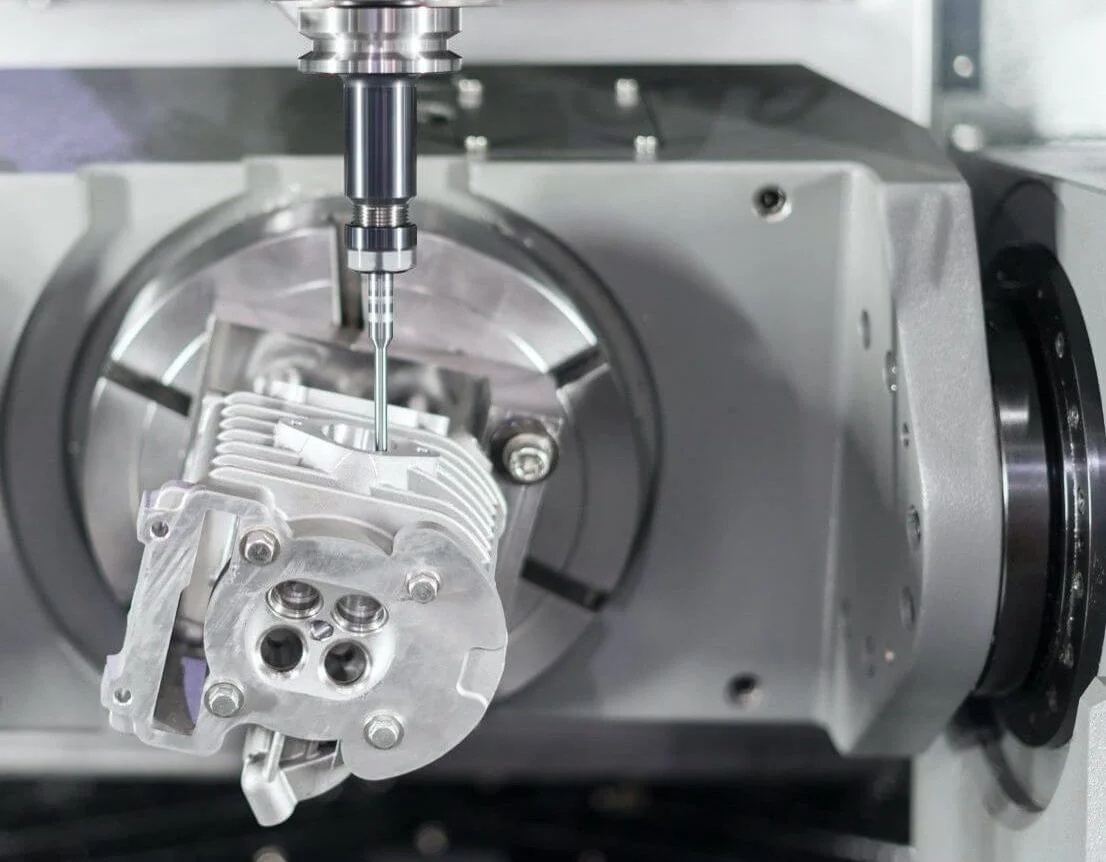
- Agilidade de articulação multieixos – O trocador automático de ferramentas e a usinagem de 5 eixos permitem a usinagem eficiente de peças complexas com múltiplas faces em uma única operação de fixação. O erro de reposicionamento é reduzido em mais de 80%.
- Precisão Validada: Embora muitos anunciem alta precisão, a maioria não consegue manter uma tolerância constante. Nossa capacidade de manter ±0,001 mm é validada por meio de inspeção completa de todas as dimensões usando medição óptica de perfil, e a rosca é verificada com um calibrador de rosca.
- Versatilidade de materiais: O processo pode ser realizado com uma variedade de materiais diferentes, desde alumínio AL6061/7075 de baixa espessura até aço inoxidável SUS316 de grau médico e cobre de alta condutividade.
Tabela de comparação do processo de fabricação
A escolha entre esses processos depende do volume de produção e da complexidade da peça. A estampagem de metal oferece uma relação custo-benefício e aproveitamento de material incomparáveis para componentes padronizados em alto volume. Por outro lado, a usinagem CNC proporciona a precisão e a flexibilidade superiores necessárias para geometrias 3D complexas, atendendo desde a prototipagem rápida até a produção de alta precisão.
| Fator de comparação |
Estampagem de metais |
CNC Machining |
| Custo inicial de ferramentas |
Alta (Requer matrizes progressivas personalizadas ou matrizes de aço ferramenta temperado) |
Near Zero (Utiliza programas digitais em código G e fixação padrão da peça) |
| Custo por unidade (alto volume) |
Extremamente baixo (Altamente rentável para produção em massa) |
De médio a alto (determinado pelo tempo de ciclo da máquina e pelo desgaste da ferramenta) |
| Tolerâncias dimensionais |
Padrão: ±0,02 mm a ±0,05 mm |
Alta precisão: até ±0,001 mm |
| Taxa de utilização de materiais |
Muito alto (o encaixe otimizado atinge >90%) |
Inferior (Processo subtrativo, gera lascas/aparas) |
| Capacidades geométricas |
Ideal para espessura de parede uniforme, chapas planas e suportes moldados. |
Ideal para perfis 3D complexos, cavidades profundas, roscas e seções transversais variáveis. |
| Ideal para |
Grandes lotes de componentes uniformes (Quantidade Mínima de Encomenda ≥ 10.000+ peças) |
Protótipos, encomendas com vários SKUs ou peças complexas com tolerâncias rigorosas. |
Avaliação de fatores estratégicos para pedidos de alto volume
A escolha do método correto começa com a verificação detalhada do formato da peça, dos objetivos de superfície e dos custos iniciais.
Projeto Estrutural e Complexidade Geométrica
Alterações na parede, roscas internas e recortes profundos ajudam a definir o caminho certo para a fabricação da peça.
- Restrições de paredes finas: A estampagem de metal se destaca na produção de suportes leves, pinos terminais e blindagens EMI. No entanto, exige uma espessura de parede uniforme em toda a peça para evitar falhas estruturais durante o impacto.
- Perfis 3D complexos: Para componentes com seções transversais variáveis, roscas internas ou eixos deslocados, a usinagem CNC de 5 eixos é a única opção viável. Matrizes de estampagem simplesmente não conseguem formar cavidades internas profundas ou rebaixos.
- Processamento integrado: Nossos centros de torneamento e fresamento permitem furação, rosqueamento e usinagem de ranhuras para anéis de vedação em uma única operação, eliminando a necessidade de manuseio manual secundário.
Tolerâncias dimensionais e qualidade da superfície
Encaixes precisos e folgas pequenas exigem controle rigoroso sobre o acabamento e as dimensões. Cada caso requer etapas específicas.
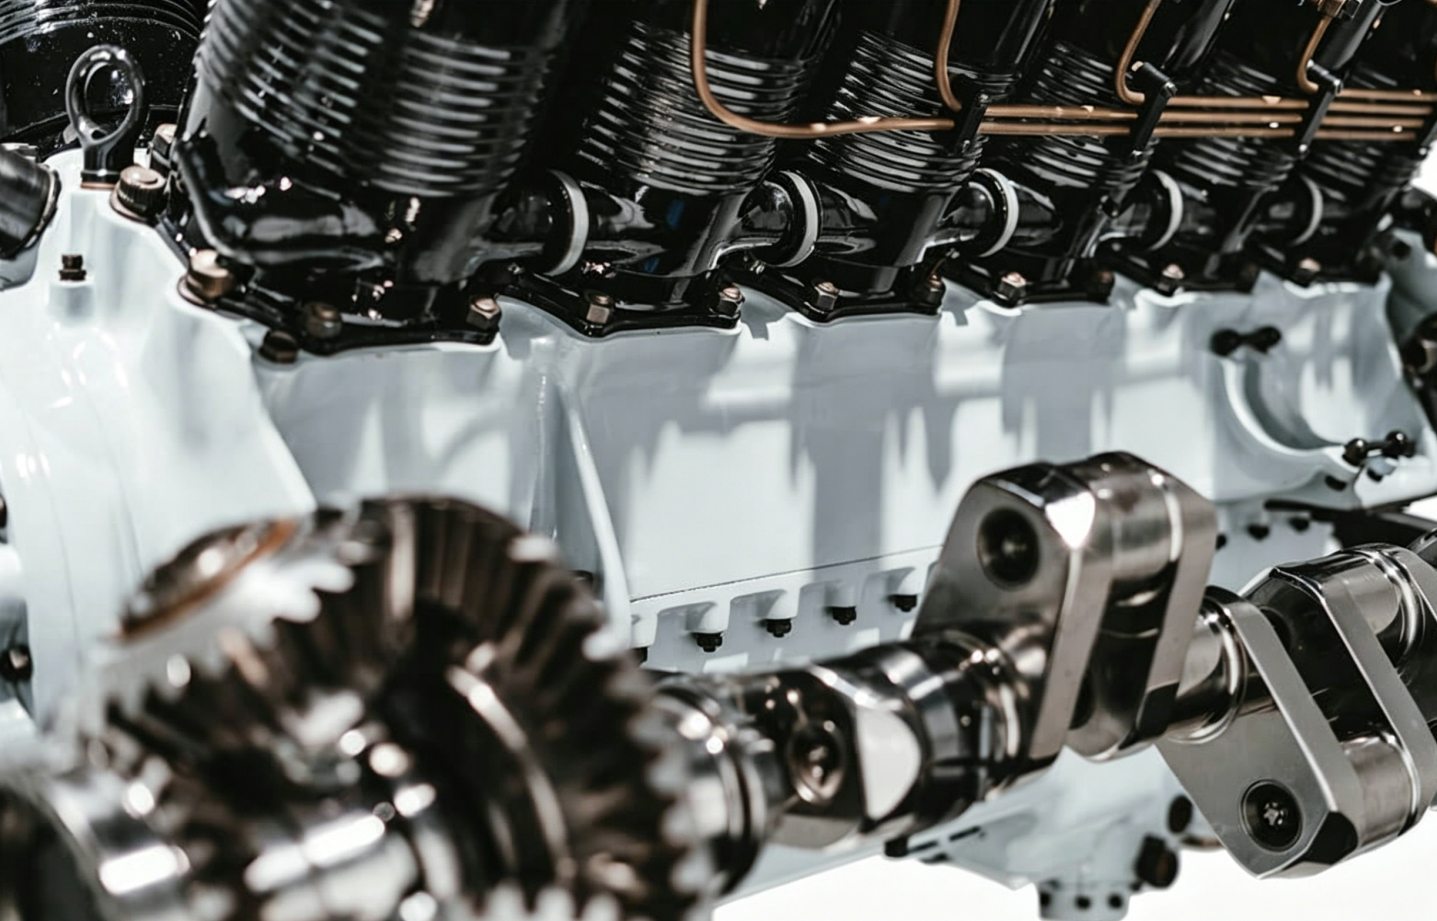
- Estabilidade em nível micrométrico: Para sistemas de fluidos automotivos ou implantes médicos, tolerâncias inferiores a ±0,01 mm são imprescindíveis. O corte CNC de precisão garante que essas dimensões permaneçam estáveis mesmo em grandes lotes de produção.
- Integridade das bordas: A estampagem inerentemente deixa bordas irregulares e rebarbas que exigem acabamento vibratório secundário. Em contraste, a fresagem CNC proporciona bordas afiadas e limpas diretamente da máquina.
- Sinergia de Superfície: As peças usinadas apresentam uma granulação consistente que se integra perfeitamente aos nossos tratamentos de superfície internos. Seja anodização tipo II/III ou galvanoplastia, o substrato proporciona uma adesão superior em comparação com superfícies estampadas.
Custo Total de Propriedade (TCO) e Velocidade
Comparar os custos iniciais de ferramental com o custo por peça revela a real economia de um lote de produção.
- Investimento inicial: A estampagem de metais exige um investimento inicial significativo em matrizes de aço ferramenta temperado. Isso só se torna economicamente viável quando diluído em grandes volumes.
- Prototipagem rápida para produção: Nossos sistemas CNC "sem ferramentas" permitem início imediato da produção. Podemos fazer a transição do CAD 3D para um protótipo físico em 3 a 7 dias, possibilitando iterações rápidas para pedidos com múltiplos SKUs.
- Cruzamento do tempo de ciclo: Embora a estampagem seja mais rápida por golpe, as modernas linhas de torneamento CNC automatizadas são altamente eficientes para componentes rotativos complexos, tornando-as competitivas para lançamentos mensais de vários milhares de unidades.
Cenários de aplicação: onde a estampagem e a usinagem se destacam
A aplicação prática no chão de fábrica demonstra como a Rejin CNC utiliza esses métodos para solucionar problemas reais de engenharia.
Estampagem de Precisão em Ação
A estampagem é a principal opção quando o custo unitário e a leveza são os fatores determinantes para a produção em larga escala.
- Blindagem eletrônica 3C (mais de 50.000 unidades/mês): Produzimos blindagens EMI internas ultrafinas para uma marca líder global de terminais de IA. Utilizando matrizes progressivas de alta velocidade, mantemos uma capacidade de produção que atende às demandas rápidas da cadeia de suprimentos global, com zero desvio dimensional.
- Suportes estruturais para áudio de consumo (pedido mínimo de 10.000 unidades): Fabricamos estruturas de montagem internas para uma importante marca europeia de fones de ouvido. A estampagem em alto volume reduziu os custos unitários em 40% em comparação com a fabricação tradicional, mantendo uma taxa de aprovação de 99,5%.
- Conectores de chicotes elétricos automotivos (mais de 100.000 unidades): Utilizando matrizes contínuas, produzimos terminais padronizados para sistemas elétricos de veículos, garantindo condutividade e encaixe perfeitos em grandes lotes de produção.
Usinagem CNC de alta precisão em ação
A usinagem é reservada para aplicações em que a falha da peça não é uma opção e as tolerâncias são extremas.
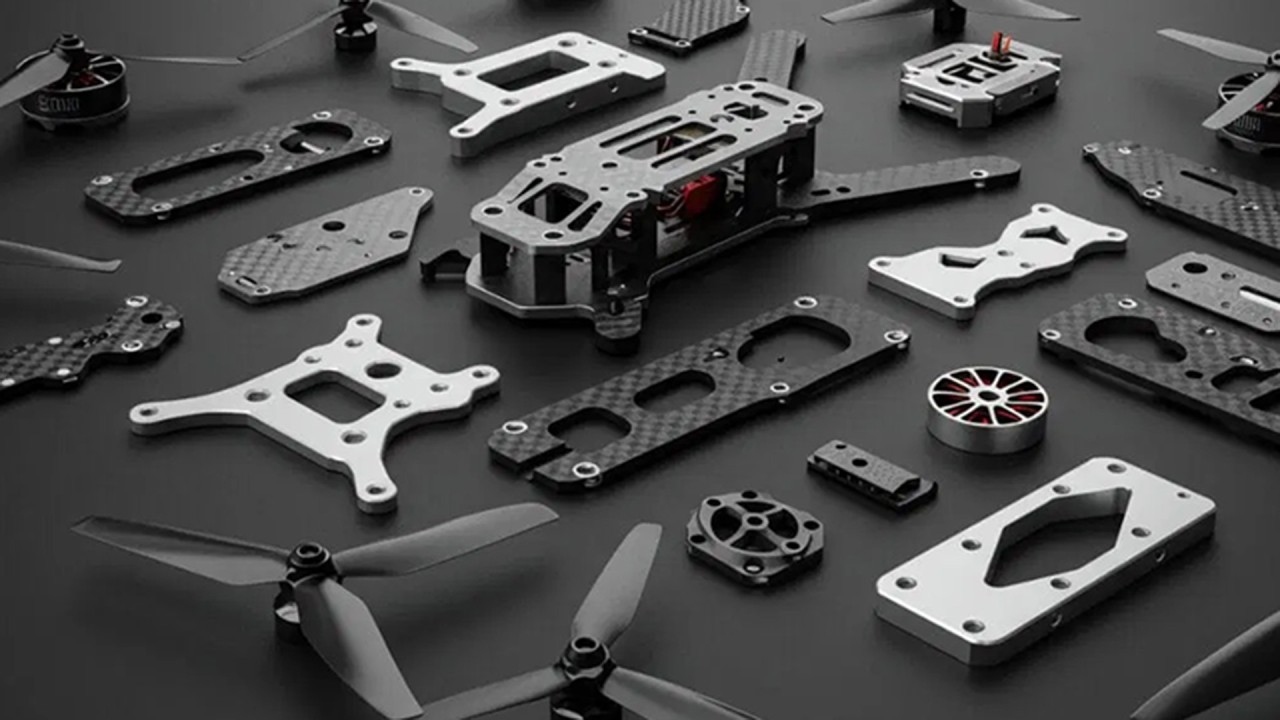
- Juntas Estruturais para Aeroespacial e VANTs: Usinamos conectores leves em alumínio AL7075 para drones industriais. Essas peças devem atender a tolerâncias de ±0,01 mm para suportar vibrações de voo de alta frequência. Nossas linhas flexíveis suportam lotes de produção que variam de 100 a 5.000 peças com prazos de entrega curtos.
- Componentes de transmissão automotiva (mais de 2.000 unidades/mês): Para um fornecedor automotivo de nível 1, produzimos rolamentos de roda e eixos de transmissão em aço inoxidável. Ao integrar torneamento CNC, retificação de precisão e tratamento térmico, reduzimos o ciclo de desenvolvimento de 12 para 5 dias.
- Painéis para Hardware de Áudio Profissional: Fabricamos gabinetes de controle personalizados para um fornecedor de áudio premium da América do Norte. Esses painéis de alumínio espesso apresentam acabamento escovado horizontal e anodização preta com cor estável. Nossa produção mensal dessas unidades prontas para venda ultrapassa 20.000 unidades, atendendo a rigorosos padrões estéticos e sem nenhuma reclamação de clientes em relação à consistência da superfície.
Conclusão
Seja qual for a necessidade do seu projeto, desde a produção em larga escala de suportes estampados até a precisão micrométrica da usinagem CNC de 5 eixos, a Rejin CNC oferece a expertise técnica e a escala de equipamentos necessárias para entregar o resultado desejado. Nossa equipe de engenharia realiza análises rigorosas de Design para Manufaturabilidade (DFM) para cada solicitação, identificando potenciais armadilhas de custos e riscos de produção antes mesmo de uma única peça ser usinada.
Dê início ao seu próximo projeto de grande volume. Envie seus arquivos CAD 3D hoje mesmo. Nossos especialistas, com o suporte do nosso sistema de qualidade certificado pela IATF 16949, fornecerão um orçamento detalhado e competitivo em até 24 horas.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
FAQ
P: A usinagem CNC pode competir com a estampagem de metais em pedidos de grande volume?
A: A usinagem CNC muitas vezes se torna a única opção viável para peças com formas 3D complexas, cavidades profundas ou tolerâncias na ordem de mícrons. Isso se aplica independentemente do tamanho do pedido. A estampagem de metal não consegue produzir tais formas.
P: Quais são as principais limitações na transição de uma peça da usinagem CNC para a estampagem de metal?
A: A estampagem exige uma espessura de parede uniforme em toda a chapa metálica. Peças que apresentem seções transversais variáveis, furos cegos escalonados no interior ou roscas já formadas precisarão de grandes modificações antes de serem adequadas para estampagem.
P: Como a dureza do material influencia a escolha entre estampagem e usinagem?
A: Metais duros e ligas especiais desgastam as matrizes de estampagem rapidamente. Isso aumenta consideravelmente os custos de manutenção das ferramentas. A usinagem CNC processa esses materiais com mais facilidade, utilizando perfis de corte mais robustos e trajetórias guiadas estáveis.
P: É possível combinar estampagem de metal e usinagem CNC para um único componente?
R: Sim. Em produções de grande volume que exigem tanto conformação de baixo custo quanto detalhes precisos, as peças primeiro são estampadas até atingirem o formato quase final. Em seguida, são encaminhadas para uma máquina CNC para furação precisa, fresamento frontal ou rosqueamento.


 Eles eram









