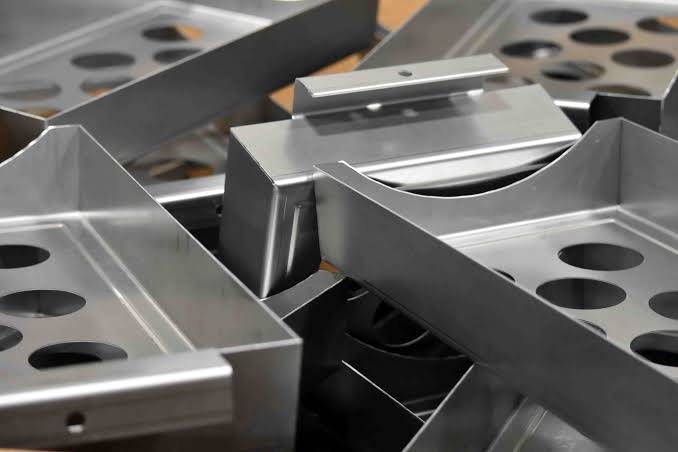
In fase di avvio di progetti hardware ad alto volume, ingegneri e responsabili degli acquisti si trovano di fronte a una scelta strategica cruciale tra stampaggio e lavorazione meccanica. La scelta del metodo errato può comportare costi di attrezzaggio proibitivi, sprechi eccessivi di materiale o componenti che non soddisfano le tolleranze di assemblaggio. CNC di Rejin, un produttore di precisione OEM/ODM integrato con sede a Dongguan, sfrutta oltre 22 anni di esperienza nel settore per guidare gli acquirenti globali attraverso queste complessità. Operando secondo le certificazioni ISO 9001:2015 e IATF 16949, l'azienda fornisce un ecosistema verticalmente integrato caratterizzato da tecnologie avanzate. Lavorazione CNC a 5 assi, alta precisione lavorazione della lamierae completo trattamenti superficiali.
Differenze principali: stampaggio vs. lavorazione meccanica per la produzione di massa
Comprendere le interazioni fondamentali dei materiali in ciascun processo è fondamentale per determinare la fattibilità del progetto e il costo totale di proprietà (TCO).
I fondamenti della stampatura dei metalli
La stampatura dei metalli utilizza presse di altissimo tonnellaggio e stampi progressivi o continui realizzati su misura per formare lamiere piane e creare forme molto complesse mediante l'applicazione di elevate forze meccaniche.
- Stampaggio ad alta velocità: non appena vengono realizzati gli stampi, i componenti possono essere forati e formati in grandi volumi a velocità di centinaia di colpi al minuto. In questo modo, è possibile produrre enormi quantità nel minor tempo possibile.
- Efficienza dei materiali: il software di nesting computerizzato di Rejin CNC garantisce il posizionamento ottimale dei pezzi sulla materia prima, e Rejin raggiunge costantemente un'efficienza dei materiali superiore al 90%.
- Uniformità su larga scala: ideale per la produzione di milioni di unità, dove il primo pezzo e il milionesimo pezzo devono essere identici.
La meccanica della lavorazione CNC avanzata
La lavorazione CNC è un processo di precisione sottrattivo in cui utensili controllati da computer rimuovono materiale da blocchi o barre solide. A differenza delle officine tradizionali, Rejin CNC utilizza un parco macchine di oltre 100 centri di lavoro avanzati, tra cui marchi leader del settore come Mazak e DMG MORI, per garantire stabilità termica e ripetibilità a livello micrometrico.
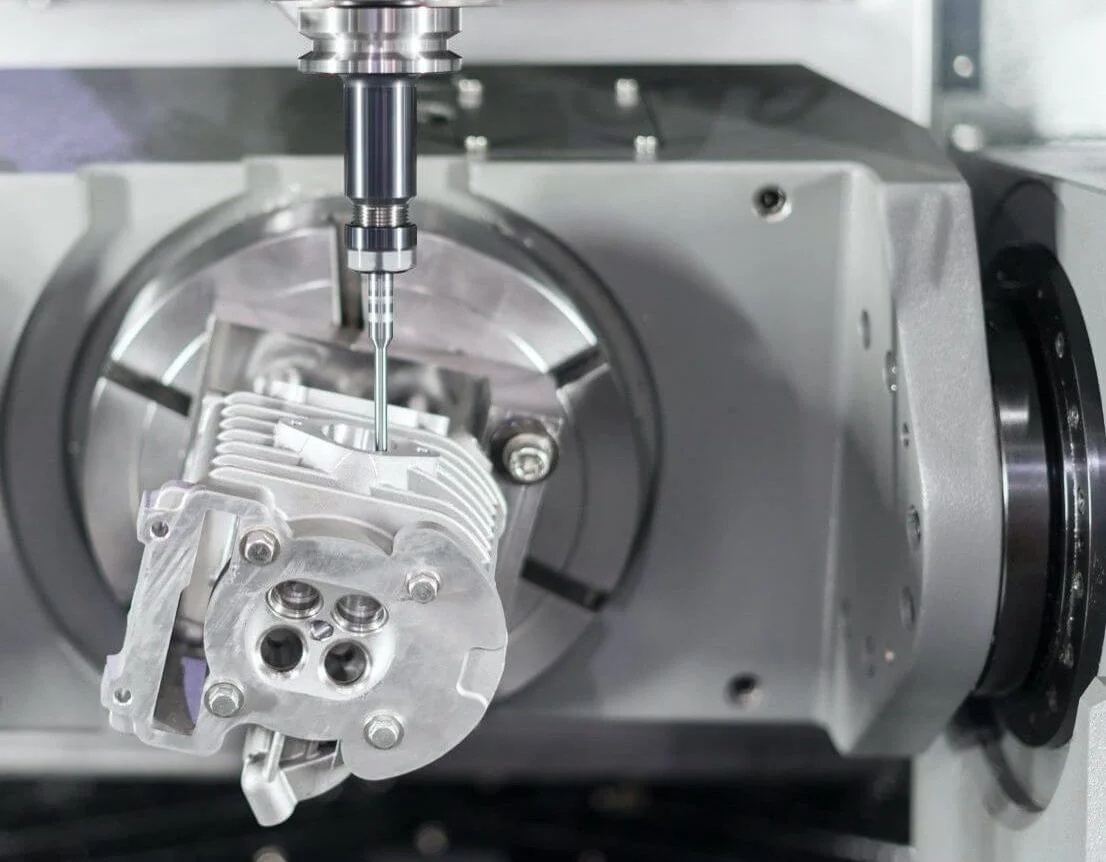
- Agilità di collegamento multiasse: il cambio utensile automatizzato e la lavorazione a 5 assi consentono la lavorazione efficiente di pezzi complessi con più lati in un'unica operazione di bloccaggio. L'errore dovuto al riposizionamento è ridotto di oltre l'80%.
- Precisione convalidata: sebbene molti vantino un'elevata precisione, la maggior parte non è in grado di mantenere una tolleranza costante. La nostra capacità di mantenere una tolleranza di ±0,001 mm è convalidata attraverso un'ispezione completa di tutte le dimensioni mediante misurazione del profilo ottico e la filettatura viene verificata con un calibro a tampone.
- Versatilità dei materiali: il processo è compatibile con una varietà di materiali diversi, dall'alluminio leggero AL6061/7075 all'acciaio inossidabile SUS316 di grado medicale e al rame ad alta conduttività.
Tabella comparativa dei processi produttivi
La scelta tra questi processi dipende dal volume di produzione e dalla complessità del pezzo. Lo stampaggio dei metalli offre un'efficienza in termini di costi e un utilizzo del materiale senza pari per componenti standardizzati ad alto volume. Al contrario, la lavorazione CNC offre la precisione e la flessibilità superiori necessarie per geometrie 3D complesse, supportando qualsiasi fase, dalla prototipazione rapida alla produzione di alta precisione.
| Fattore di confronto |
Stampaggio dei metalli |
Lavorazione CNC |
| Costo iniziale degli utensili |
Elevata (richiede stampi progressivi personalizzati o in acciaio per utensili temprato) |
Quasi zero (utilizza programmi digitali in codice G e sistemi di fissaggio standard) |
| Costo per unità (grandi volumi) |
Estremamente basso (altamente conveniente per la produzione di massa) |
Da medio ad alto (determinato dal tempo di ciclo della macchina e dall'usura degli utensili) |
| Tolleranze dimensionali |
Standard: da ±0,02 mm a ±0,05 mm |
Alta precisione: fino a ±0,001 mm |
| Tasso di utilizzo dei materiali |
Molto elevato (l'annidamento ottimizzato raggiunge >90%) |
Inferiore (processo sottrattivo, genera trucioli/scaglie) |
| Capacità geometriche |
Ideale per spessori di parete uniformi, lamiere piane e staffe sagomate. |
Ideale per profili 3D complessi, cavità profonde, filettature e sezioni trasversali variabili. |
| Ideale per |
Grandi lotti di componenti uniformi (quantità minima d'ordine ≥ 10.000+ pezzi) |
Prototipi, ordini con più codici prodotto o componenti complessi con tolleranze ristrette |
Valutazione dei fattori strategici per ordini di grandi volumi
La scelta del metodo più adatto inizia con un'attenta analisi della forma del pezzo, degli obiettivi di finitura superficiale e dei costi iniziali.
Progettazione strutturale e complessità geometrica
Le variazioni di spessore delle pareti, le filettature interne e le profonde aperture contribuiscono a definire il percorso corretto per la realizzazione del pezzo.
- Vincoli legati alle pareti sottili: la stampatura dei metalli eccelle nella produzione di staffe leggere, perni terminali e schermature EMI. Tuttavia, richiede uno spessore uniforme delle pareti su tutta la superficie del pezzo per evitare cedimenti strutturali in caso di impatto.
- Profili 3D complessi: per componenti con sezioni trasversali variabili, filettature interne o alberi disassati, la lavorazione CNC a 5 assi è l'unica soluzione praticabile. Gli stampi per tranciatura non sono in grado di realizzare cavità interne profonde o sottosquadri.
- Lavorazione integrata: i nostri centri di tornitura e fresatura consentono di eseguire alesatura, filettatura e taglio della scanalatura per O-ring in un'unica operazione, eliminando la necessità di manipolazioni manuali secondarie.
Tolleranze dimensionali e qualità della superficie
Accoppiamenti precisi e spazi ristretti richiedono un controllo costante su finitura e dimensioni. Ogni caso richiede una procedura specifica.
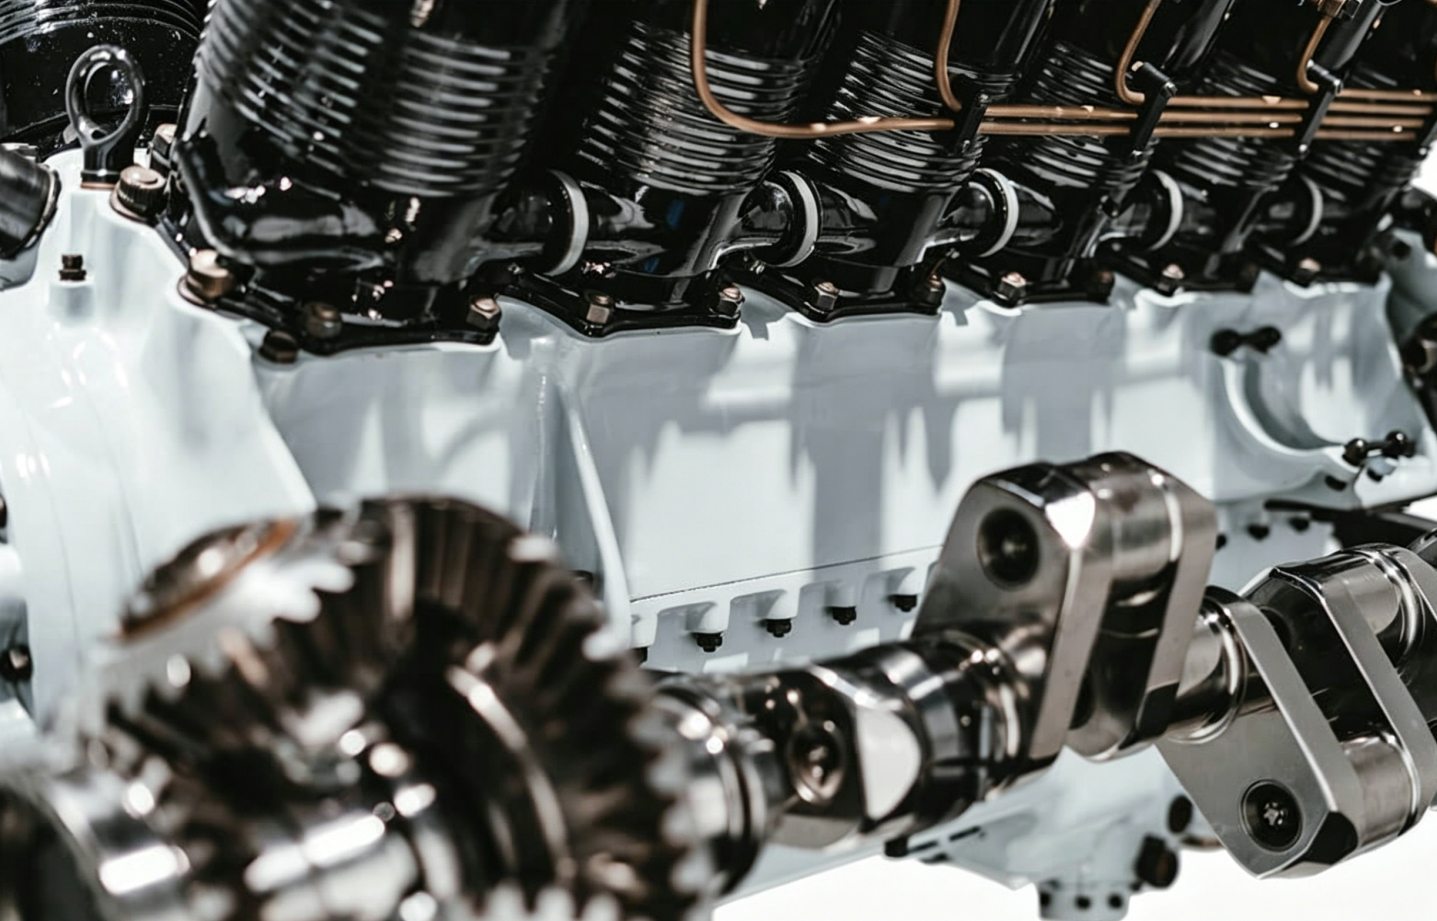
- Stabilità a livello di micron: per i sistemi fluidici automobilistici o gli impianti medicali, le tolleranze inferiori a ±0,01 mm non sono negoziabili. Il taglio di precisione CNC garantisce che queste dimensioni rimangano costanti anche in lotti di produzione numerosi.
- Integrità dei bordi: la stampatura lascia intrinsecamente bordi taglienti e bave che richiedono una successiva finitura vibratoria. Al contrario, la fresatura CNC fornisce bordi netti e puliti direttamente dalla macchina.
- Sinergia di superficie: i pezzi lavorati presentano una grana uniforme che si integra perfettamente con i nostri trattamenti superficiali interni. Che si tratti di anodizzazione di tipo II/III o di galvanizzazione, il substrato offre un'adesione superiore rispetto alle superfici stampate.
Costo totale di proprietà (TCO) e velocità
Il confronto tra le spese iniziali per gli stampi e il costo per pezzo permette di visualizzare la reale convenienza economica di una produzione.
- Investimento iniziale: la stampatura dei metalli richiede un investimento iniziale significativo per gli stampi in acciaio temprato. Questo investimento risulta economicamente vantaggioso solo se ripartito su volumi elevati.
- Dalla prototipazione rapida alla produzione: le nostre configurazioni CNC "Zero-Tooling" consentono di iniziare immediatamente. Possiamo passare dal CAD 3D a un prototipo fisico in 3-7 giorni, supportando iterazioni rapide per ordini con più SKU.
- Passaggio di fase nei tempi di ciclo: sebbene la stampatura sia più veloce per ogni ciclo, le moderne linee di tornitura CNC automatizzate sono altamente efficienti per la produzione di componenti rotanti complessi, risultando competitive per produzioni mensili di diverse migliaia di unità.
Scenari applicativi: dove stampaggio e lavorazione meccanica eccellono
L'utilizzo pratico in officina dimostra come Rejin CNC applichi questi metodi per risolvere problemi ingegneristici reali.
Stampaggio di precisione in azione
La stampatura è la scelta principale quando il costo unitario e la leggerezza del supporto sono i fattori determinanti per una produzione di massa.
- Schermatura elettronica 3C (oltre 50.000 unità/mese): Produciamo schermature EMI interne ultrasottili per un marchio leader a livello mondiale nel settore dei terminali AI. Grazie all'utilizzo di matrici progressive ad alta velocità, manteniamo una capacità produttiva in grado di supportare le rapide esigenze della catena di fornitura globale, senza alcuna deriva dimensionale.
- Staffe strutturali per dispositivi audio di consumo (quantità minima d'ordine 10.000+): Per un importante marchio europeo di cuffie, abbiamo prodotto telai di montaggio interni. La stampatura ad alto volume ha ridotto i costi unitari del 40% rispetto alla fabbricazione tradizionale, mantenendo al contempo un tasso di conformità del 99,5%.
- Connettori per cablaggi automobilistici (oltre 100.000 unità): utilizzando stampi continui, produciamo linguette terminali standardizzate per i sistemi elettrici dei veicoli, garantendo una conduttività e un montaggio perfetti anche in grandi lotti di produzione.
Lavorazioni CNC di alta gamma in azione
La lavorazione meccanica è riservata alle applicazioni in cui il guasto del componente non è ammissibile e le tolleranze sono estremamente rigide.
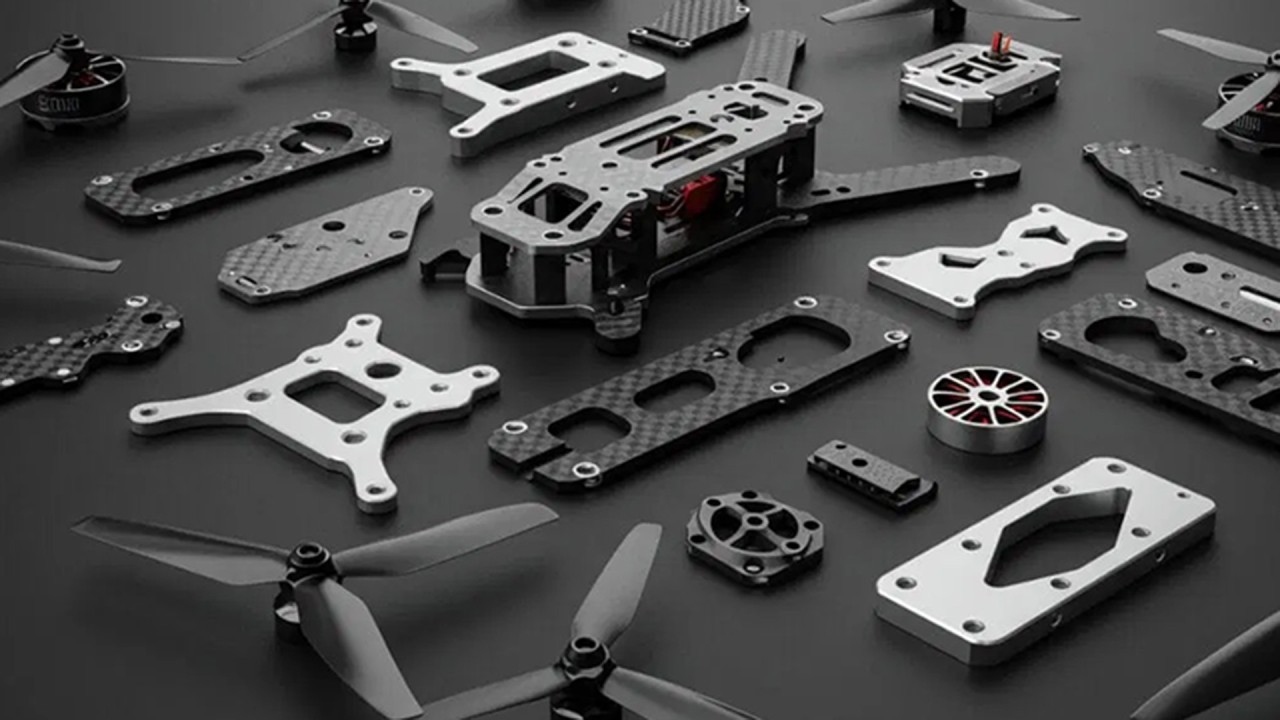
- Giunti strutturali per il settore aerospaziale e i droni: fresiamo connettori in lega di alluminio AL7075 leggeri per droni industriali. Questi componenti devono soddisfare tolleranze di ±0,01 mm per resistere alle vibrazioni di volo ad alta frequenza. Le nostre linee flessibili supportano lotti di produzione da 100 a 5.000 pezzi con tempi di consegna brevi.
- Componenti per trasmissioni automobilistiche (oltre 2.000 unità/mese): Per un fornitore di primo livello del settore automobilistico, produciamo cuscinetti per ruote e alberi di trasmissione in acciaio inossidabile. Integrando la tornitura CNC, la rettifica di precisione e il trattamento termico, abbiamo ridotto il ciclo di sviluppo da 12 a 5 giorni.
- Pannelli hardware per audio professionale: realizziamo contenitori di controllo personalizzati per un fornitore nordamericano di apparecchiature audio di alta gamma. Questi pannelli in alluminio spesso presentano finiture spazzolate orizzontali e anodizzazione nera a lunga durata. La nostra produzione mensile di queste unità, pronte per la vendita al dettaglio, supera le 20.000 unità, rispettando rigorosi standard estetici e senza alcuna lamentela da parte dei clienti in merito all'uniformità della superficie.
Conclusione
Che il vostro progetto richieda l'elevata velocità di produzione delle staffe stampate o l'estrema precisione a livello micrometrico della lavorazione CNC a 5 assi, Rejin CNC offre la competenza tecnica e la gamma di attrezzature necessarie per soddisfare ogni esigenza. Il nostro team di ingegneri effettua rigorose analisi di fattibilità producibile (DFM) per ogni richiesta, identificando potenziali costi aggiuntivi e rischi di produzione prima ancora di iniziare la lavorazione.
Dai il via libera al tuo prossimo programma ad alto volume. Carica oggi stesso i tuoi file CAD 3D. I nostri esperti, supportati dal nostro sistema di qualità certificato IATF 16949, ti forniranno un preventivo dettagliato e competitivo entro 24 ore.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
Domande frequenti
D: La lavorazione CNC può competere con lo stampaggio dei metalli per ordini di grandi volumi?
A: La lavorazione CNC spesso si rivela l'unica opzione praticabile per componenti con forme 3D complesse, cavità profonde o tolleranze a livello micrometrico. Questo vale indipendentemente dalla quantità ordinata. La stampatura dei metalli non è in grado di realizzare tali forme.
D: Quali sono le principali limitazioni nel passaggio di un componente dalla lavorazione CNC allo stampaggio dei metalli?
A: La stampatura richiede uno spessore uniforme delle pareti su tutta la lamiera. I pezzi che presentano sezioni trasversali variabili, fori ciechi interni a gradini o filettature già formate necessiteranno di modifiche sostanziali prima di essere adatti alla stampatura.
D: In che modo la durezza del materiale influisce sulla scelta tra stampaggio e lavorazione meccanica?
A: I metalli duri e le leghe speciali usurano rapidamente gli stampi per tranciatura. Ciò fa lievitare notevolmente i costi di manutenzione degli utensili. La lavorazione CNC, invece, lavora questi materiali più agevolmente grazie all'utilizzo di profili di taglio più robusti e percorsi guidati stabili.
D: È possibile combinare la stampatura dei metalli e la lavorazione CNC per un singolo componente?
R: Sì. Nelle produzioni ad alto volume che richiedono sia una formatura a basso costo che dettagli precisi, i pezzi vengono prima stampati fino a raggiungere una forma quasi definitiva. Successivamente, vengono lavorati su una macchina CNC per la foratura di precisione, la fresatura frontale o la filettatura.


 Li avevamo









