
Stanzen vs. Bearbeitung: Leitfaden für Metallteile in Großserien
-
Eren
- 19. Juni 2026
Ingenieure und Beschaffungsleiter stehen bei der Einführung von Großserien-Hardwareprojekten vor einer kritischen strategischen Entscheidung zwischen Stanzen und Bearbeitung. Die Wahl der falschen Methode kann zu prohibitiven Werkzeugkosten, übermäßigem Materialverschleiß oder Teilen führen, die die Montagetoleranzen nicht erfüllen. Rejin CNC, ein integrierter OEM/ODM-Präzisionshersteller mit Sitz in Dongguan, nutzt über 22 Jahre Branchenerfahrung, um globale Käufer durch diese Komplexitäten zu führen. Nach ISO 9001:2015 und IATF 16949 zertifiziert, bietet das Unternehmen ein vertikal integriertes Ökosystem mit fortschrittlicher 5-Achsen-CNC-Bearbeitung, hochpräziser Blechfertigungund umfassenden Oberflächenbehandlungen.
Zentrale Unterschiede: Stanzen vs. Bearbeitung für die Serienfertigung
Das Verständnis der grundlegenden Materialwechselwirkungen jedes Prozesses ist entscheidend, um die Konstruktionsmachbarkeit und die Gesamtkosten (TCO) zu bestimmen.
Die Grundlagen des Metallstanzens
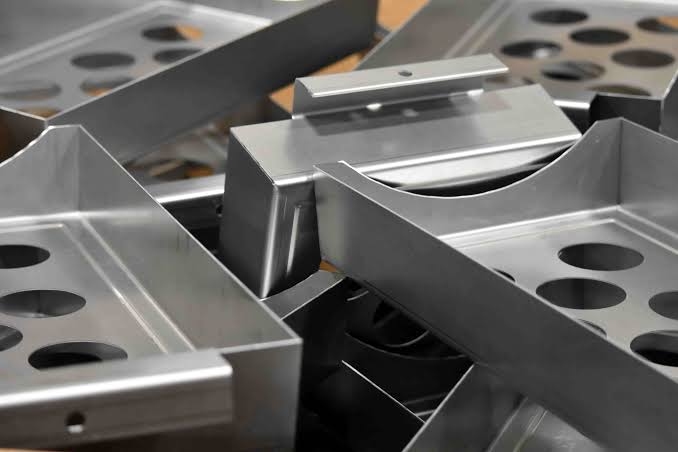
Das Metallstanzen nutzt Pressen mit sehr hohem Tonnageniveau und kundenspezifische Folgeverbund- oder Verbundwerkzeuge, um flaches Blech zu formen und mit hoher mechanischer Kraft sehr komplexe Formen zu erzeugen.
- Hochgeschwindigkeitsumformung: Sobald die Stanzwerkzeuge gefertigt sind, können Komponenten in großen Mengen mit Hunderten von Hüben pro Minute gelocht und geformt werden. So entstehen riesige Mengen in kürzester Zeit.
- Materialeffizienz – Die rechnergestützte Nesting-Software von Rejin CNC gewährleistet die optimale Anordnung der Teile auf dem Rohmaterial, und Rejin erreicht konstant über 90 % Materialeffizienz.
- Konsistenz im Großmaßstab: Ideal für die Produktion von Millionen Einheiten, bei denen das erste Teil und das millionste identisch sein müssen.
Die Mechanik der fortschrittlichen CNC-Bearbeitung
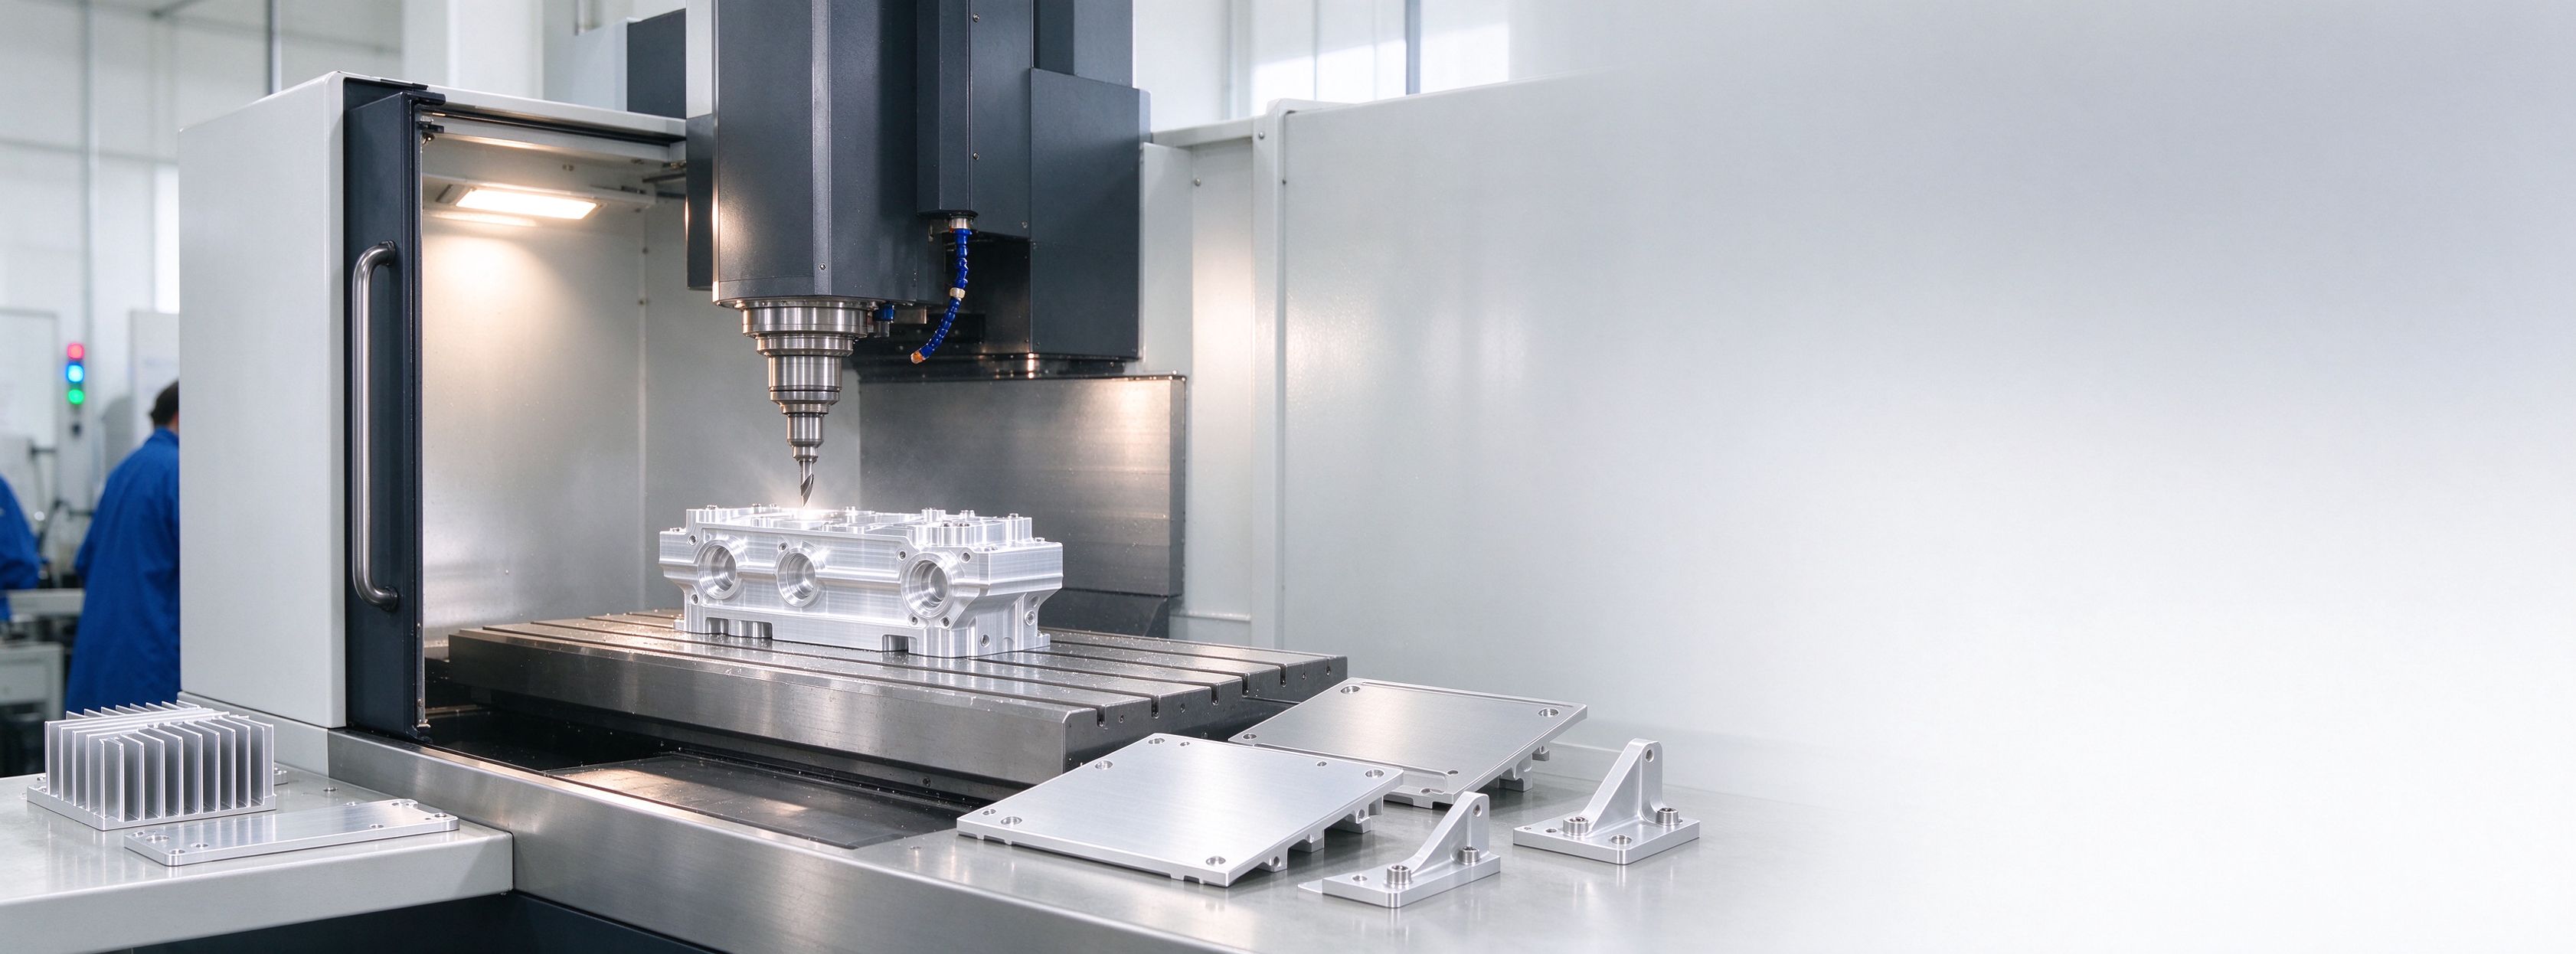
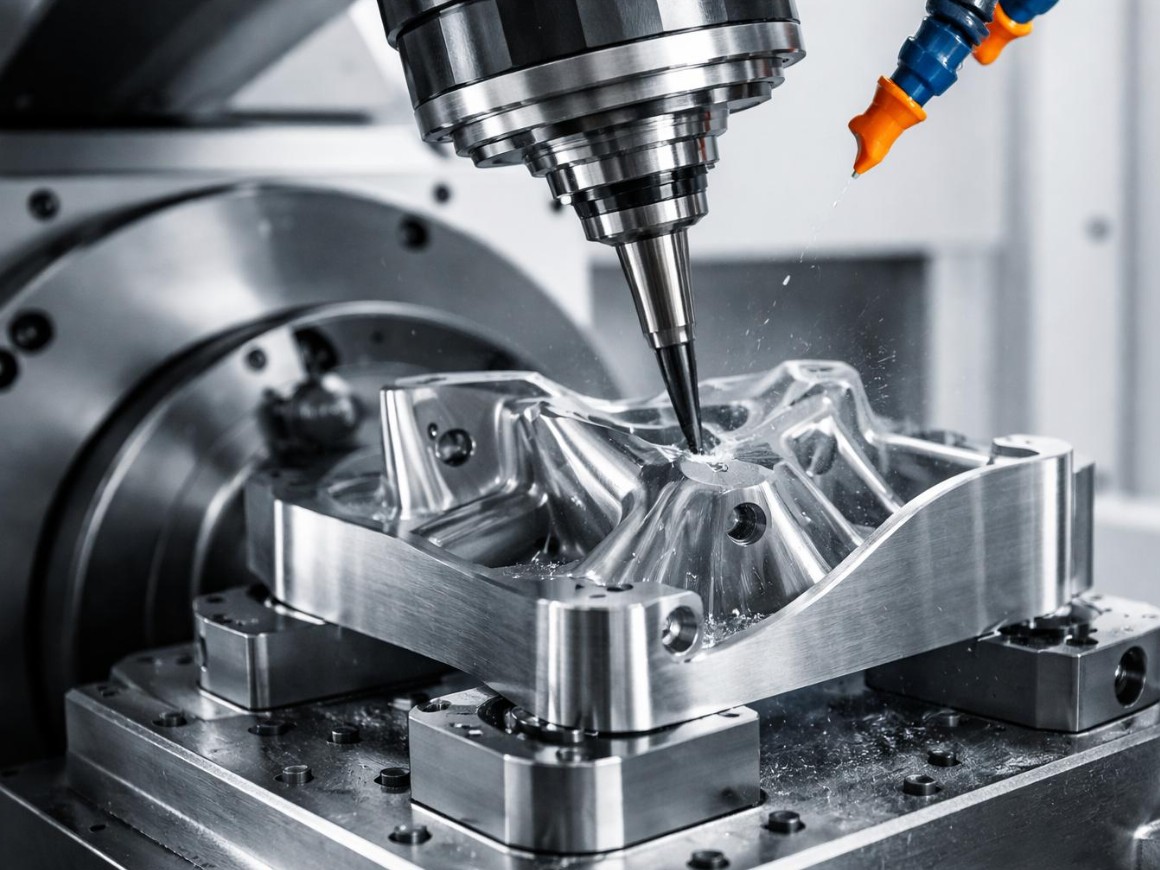
Die CNC-Bearbeitung ist ein spanendes Präzisionsverfahren, bei dem computergesteuerte Werkzeuge Material von massiven Blöcken oder Stangen abtragen. Im Gegensatz zu Standardbetrieben nutzt Rejin CNC eine Flotte von über 100 modernen Bearbeitungszentren, darunter branchenführende Marken wie Mazak und DMG MORI, um thermische Stabilität und mikrometergenaue Wiederholbarkeit zu gewährleisten.
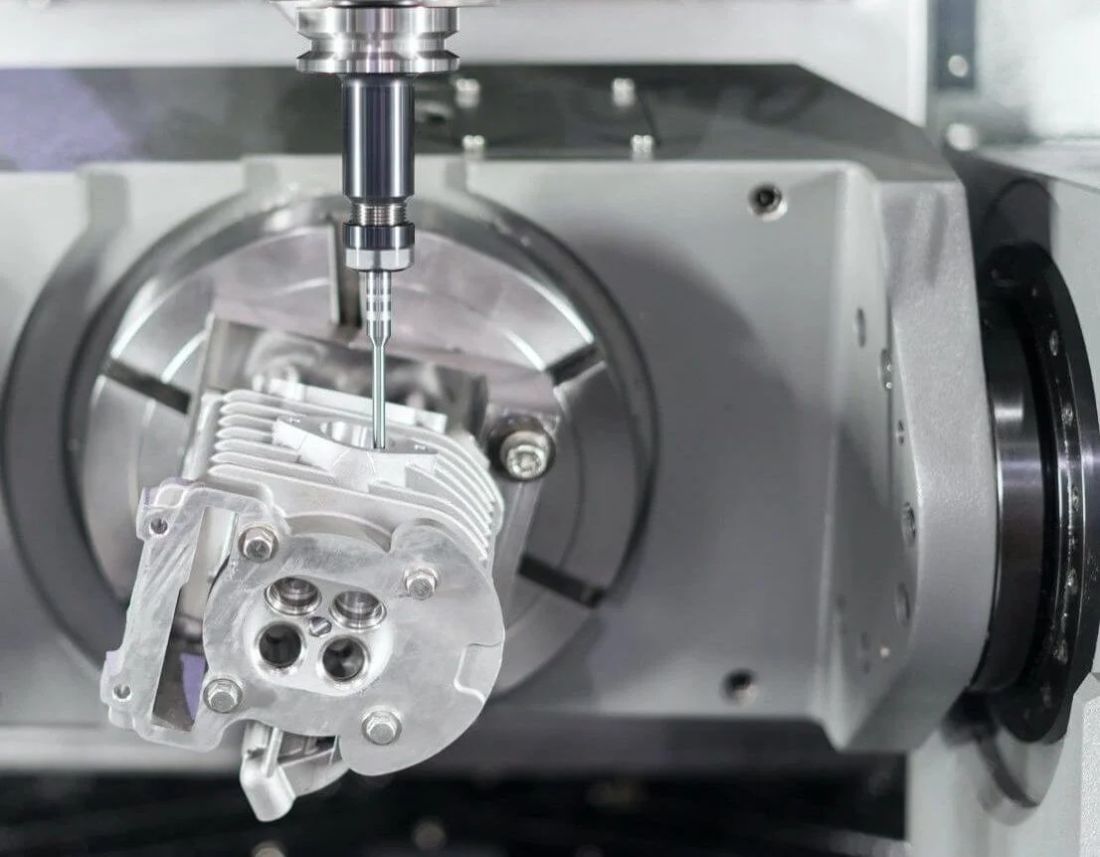
- Mehrachsige Kopplungsagilität – Automatischer Werkzeugwechsler und 5-Achsen-Bearbeitung ermöglichen das effiziente Bearbeiten komplexer mehrseitiger Teile in einer einzigen Spannoperation. Fehler durch Umspannen werden um über 80 % reduziert.
- Validierte Präzision: Während viele mit hoher Genauigkeit prahlen, können die meisten keine konstante Toleranz halten. Unsere Fähigkeit, ±0,001 mm einzuhalten, wird durch vollständige Prüfung aller Maße mittels optischer Profilmesstechnik validiert, und das Gewinde wird mit einer Gewindelehre verifiziert.
- Materialvielfalt: Das Verfahren kann mit einer Vielzahl unterschiedlicher Materialien arbeiten, von dünnwandigem AL6061/7075 bis zu medizinischem SUS316 und hochleitfähigem Kupfer.
Vergleichstabelle der Fertigungsverfahren
Die Wahl zwischen diesen Verfahren hängt von Produktionsvolumen und Teilekomplexität ab. Metallstanzen bietet unerreichte Kosteneffizienz und Materialausnutzung für standardisierte Großserienkomponenten. Umgekehrt bietet die CNC-Bearbeitung die überlegene Präzision und Flexibilität für komplexe 3D-Geometrien – vom Rapid Prototyping bis zur Hochpräzisionsproduktion.
| Vergleichsfaktor | Metallstanzen | CNC-Bearbeitung |
| Anfängliche Werkzeugkosten | Hoch (erfordert individuelle Folgeverbund- oder gehärtete Werkzeugstahl-Formen) | Fast null (nutzt digitale G-Code-Programme & Standardspannmittel) |
| Kosten pro Stück (Großserie) | Extrem niedrig (höchst kosteneffizient für die Serienfertigung) | Mittel bis hoch (bestimmt durch Maschinenzykluszeit und Werkzeugverschleiß) |
| Maßtoleranzen | Standard: ±0,02 mm bis ±0,05 mm | Hohe Präzision: bis zu ±0,001 mm |
| Materialausnutzungsgrad | Sehr hoch (optimiertes Nesting erreicht > 90 %) | Niedriger (spanendes Verfahren, erzeugt Späne) |
| Geometrische Fähigkeiten | Ideal für gleichmäßige Wanddicke, flache Bleche und geformte Halterungen | Ideal für komplexe 3D-Profile, tiefe Taschen, Gewinde und variable Querschnitte |
| Am besten geeignet für | Große Läufe gleichförmiger Komponenten (MOQ ≥ 10.000+ Stück) | Prototypen, Multi-SKU-Aufträge oder komplexe Teile mit engen Toleranzen |
Bewertung strategischer Faktoren für Großserienaufträge
Die Wahl der richtigen Methode beginnt mit einer detaillierten Prüfung von Teilgeometrie, Oberflächenzielen und Anlaufkosten.
Strukturelles Design und geometrische Komplexität
Wanddickenänderungen, Innengewinde und tiefe Aussparungen bestimmen den richtigen Fertigungsweg des Teils.
- Dünnwandige Grenzen: Metallstanzen eignet sich hervorragend für leichte Halterungen, Klemmenstifte und EMV-Abschirmungen. Es erfordert jedoch eine gleichmäßige Wanddicke über das gesamte Teil, um strukturelles Versagen beim Schlag zu verhindern.
- Komplexe 3D-Profile: Für Komponenten mit variablen Querschnitten, Innengewinden oder versetzten Wellen ist mehrachsige 5-Achsen-CNC-Bearbeitung der einzige gangbare Weg. Stanzwerkzeuge können tiefe Innenhohlräume oder Hinterschnitte schlicht nicht formen.
- Integrierte Bearbeitung: Unsere Dreh-Fräszentren ermöglichen Bohren, Gewindeschneiden und O-Ring-Nutenfräsen in einem Arbeitsgang, wodurch sekundäre manuelle Handhabung entfällt.
Maßtoleranzen und Oberflächenqualität
Enge Passungen und kleine Spalte erfordern stetige Kontrolle von Oberfläche und Maß. Jeder Fall braucht seine eigenen Schritte.
- Mikrometerstabilität: Für Automobil-Flüssigkeitssysteme oder medizinische Implantate sind Toleranzen unter ±0,005 mm nicht verhandelbar. Präzises CNC-Spanen stellt sicher, dass diese Maße auch über lange Chargen hinweg stabil bleiben.
- Kantenintegrität: Stanzen hinterlässt naturgemäß Scherkanten und Grate, die eine sekundäre Gleitschliffbehandlung erfordern. CNC-Fräsen hingegen liefert scharfe, saubere Kanten direkt von der Maschine.
- Oberflächensynergie: Bearbeitete Teile weisen ein gleichmäßiges Gefüge auf, das sich perfekt mit unseren hauseigenen Oberflächenbehandlungen verbindet. Ob Eloxieren Typ II/III oder Galvanisieren – das Substrat bietet eine überlegene Haftung im Vergleich zu gestanzten Oberflächen.
Gesamtkosten (TCO) und Geschwindigkeit
Der Vergleich anfänglicher Werkzeugausgaben mit den Kosten pro Stück zeigt die tatsächliche Wirtschaftlichkeit eines Produktionslaufs.
- Anfangsinvestition: Metallstanzen erfordert eine erhebliche Anfangsausgabe für gehärtete Werkzeugstahl-Formen. Dies ist nur wirtschaftlich, wenn sie auf hohe Mengen verteilt wird.
- Vom Rapid Prototyping zur Produktion: Unsere “Zero-Tooling”-CNC-Einrichtungen ermöglichen sofortigen Start. Wir können in 3–7 Tagen von 3D-CAD zum physischen Prototypen wechseln und unterstützen schnelle Iterationen für Multi-SKU-Aufträge.
- Zykluszeit-Übergang: Während Stanzen pro Hub schneller ist, sind moderne automatisierte CNC-Drehlinien für komplexe Rotationsteile hocheffizient und damit konkurrenzfähig bei monatlichen Freigaben von mehreren tausend Einheiten.
Anwendungsszenarien: Wo Stanzen und Bearbeitung glänzen
Der praktische Einsatz in der Fertigung zeigt, wie Rejin CNC diese Methoden zur Lösung echter technischer Probleme anwendet.
Präzisionsstanzen in Aktion
Stanzen ist die erste Wahl, wenn Stückkosten und Leichtbau die treibenden Faktoren für massive Produktion sind.
- 3C-Elektronik-Abschirmung (über 50.000 Einheiten/Monat): Wir fertigen ultradünne innere EMV-Abschirmungen für eine führende globale KI-Terminalmarke. Mit Hochgeschwindigkeits-Folgeverbundwerkzeugen halten wir eine Produktionskapazität, die die schnellen Anforderungen globaler Lieferketten ohne jegliche Maßdrift erfüllt.
- Strukturhalterungen für Consumer-Audio (MOQ 10.000+): Für eine große europäische Kopfhörermarke fertigten wir interne Befestigungsrahmen. Das Großserienstanz senkte die Stückkosten um 40 % gegenüber traditioneller Fertigung bei einer Prüfquote von 99,5 %.
- Kfz-Kabelbaumverbinder (über 100.000 Einheiten): Mit Verbundwerkzeug-Einrichtungen stanzen wir standardisierte Klemmenlaschen für Fahrzeugelektrik und gewährleisten perfekte Leitfähigkeit und Passung über massive Produktionsläufe.
Hochwertige CNC-Bearbeitung in Aktion
Die Bearbeitung ist Anwendungen vorbehalten, bei denen Teileversagen keine Option ist und die Toleranzen extrem sind.
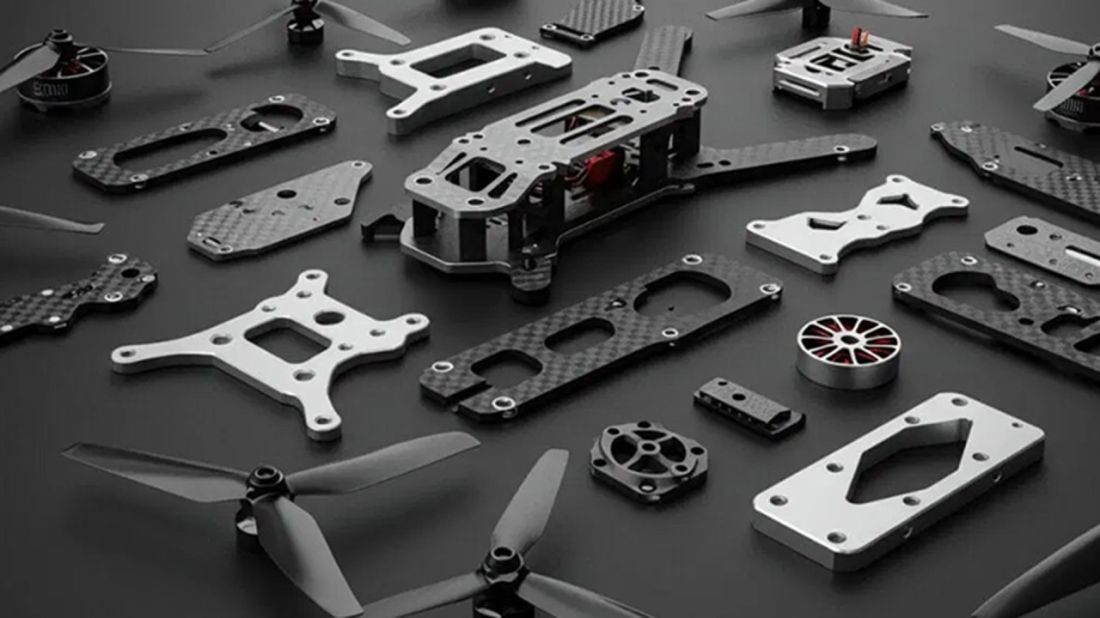
- Luft- und Raumfahrt- & UAV-Strukturverbindungen: Wir fräsen leichte AL7075-Verbinder für Industridrohnen. Diese Teile müssen ±0,005-mm-Toleranzen einhalten, um hochfrequenten Flugvibrationen standzuhalten. Unsere flexiblen Linien unterstützen Produktionsläufe von 100 bis 5.000 Stück mit kurzen Lieferzeiten.
- Automobil-Getriebekomponenten (über 2.000 Einheiten/Monat): Für einen Tier-1-Automobilzulieferer fertigen wir Edelstahl-Radlager und Getriebewellen. Durch die Integration von CNC-Drehen, Präzisionsschleifen und Wärmebehandlung verkürzten wir den Entwicklungszyklus von 12 auf 5 Tage.
- Pro-Audio-Hardware-Paneele: Wir fertigen individuelle Bediengehäuse für einen nordamerikanischen Premium-Audiozulieferer. Diese dicken Aluminiumpaneele verfügen über horizontale gebürstete Ausführungen und farbstabiles schwarzes Eloxal. Unsere Monatsproduktion für diese ladefertigen Einheiten übersteigt 20.000 Stück und erfüllt strenge optische Standards mit null Kundenreklamationen zur Oberflächenkonsistenz
Fazit
Ob Ihr Projekt die Hochgeschwindigkeitsproduktion gestanzter Halterungen oder die extreme Mikrometergenauigkeit der 5-Achsen-CNC-Bearbeitung erfordert – Rejin CNC bietet die technische Tiefe und Anlagengröße, um zu liefern. Unser Engineering-Team führt für jede Anfrage strenge Design-for-Manufacturability-Reviews (DFM) durch und identifiziert potenzielle Kostenfallen und Produktionsrisiken, bevor ein einziger Span fällt.
Handeln Sie bei Ihrem nächsten Großserienprogramm. Laden Sie noch heute Ihre 3D-CAD-Dateien hoch. Unsere Experten, gestützt durch unser IATF-16949-zertifiziertes Qualitätssystem, erstellen innerhalb von 24 Stunden ein detailliertes, konkurrenzfähiges Angebot.
- E-Mail: nicole@rejincnc.com
- WhatsApp/Tel: +86 18362358467
FAQ
F: Kann CNC-Bearbeitung bei Großserienaufträgen mit dem Metallstanzen konkurrieren?
A: Die CNC-Bearbeitung ist oft die einzige gangbare Option für Teile mit komplexen 3D-Formen, tiefen Hohlräumen oder Toleranzen bis auf Mikrometerebene – unabhängig von der Auftragsgröße. Metallstanzen kann solche Formen überhaupt nicht herstellen.
F: Was sind die wichtigsten Einschränkungen beim Übergang eines Teils von der CNC-Bearbeitung zum Metallstanzen?
A: Stanzen erfordert eine gleichmäßige Wanddicke über das Blech. Teile mit variablen Querschnitten, abgestuften Innensacklöchern oder bereits geformten Gewinden benötigen erhebliche Änderungen, bevor sie sich stanzen lassen.
F: Wie beeinflusst die Materialhärte die Wahl zwischen Stanzen und Bearbeitung?
A: Harte Metalle und Speziallegierungen verschleißen Stanzwerkzeuge in kürzester Zeit. Das treibt die Werkzeugunterhaltskosten deutlich in die Höhe. Die CNC-Bearbeitung bewältigt diese Materialien leichter durch robustere Schneidprofile und stetig geführte Bahnen.
F: Ist es möglich, Metallstanzen und CNC-Bearbeitung für eine einzelne Komponente zu kombinieren?
A: Ja. Bei Großserienläufen, die sowohl kostengünstige Umformung als auch feine Details erfordern, werden Teile zunächst nahezu in Endform gestanzt und dann auf einer CNC-Maschine präzise gebohrt, plan gefräst oder mit Gewinde versehen.
Neue Beiträge

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
VERWANDTE PRODUKTE
Teile, die wir täglich fertigen
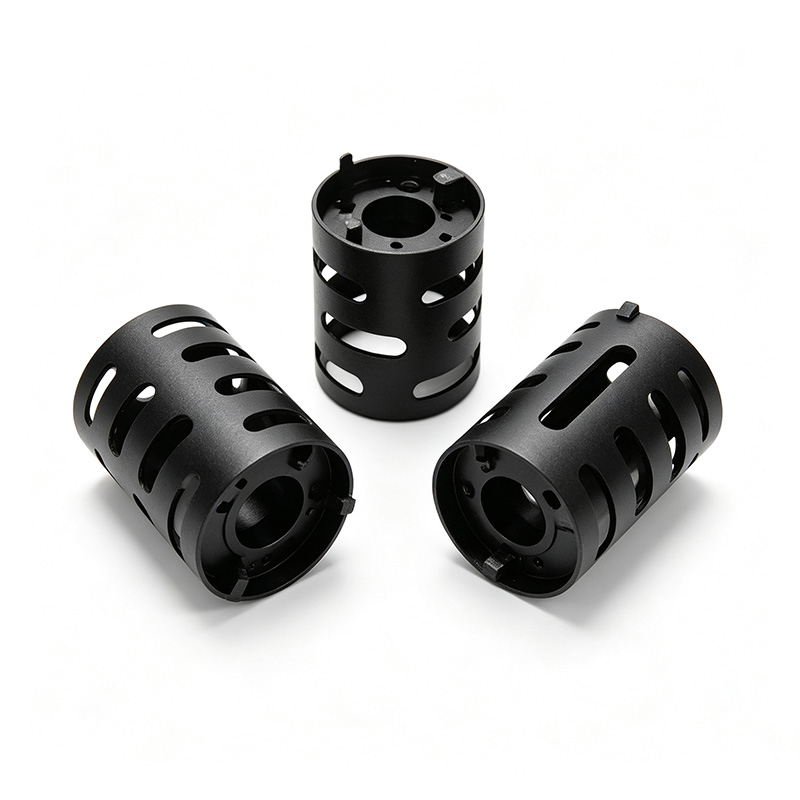
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
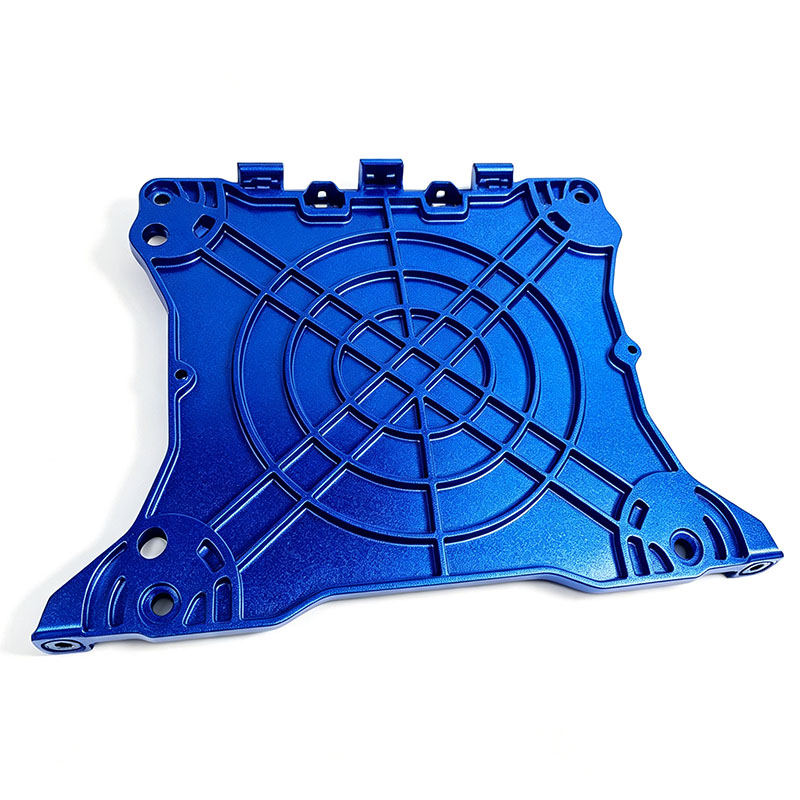
CNC Aluminum Automotive Brackets & Lightweight Structural Links
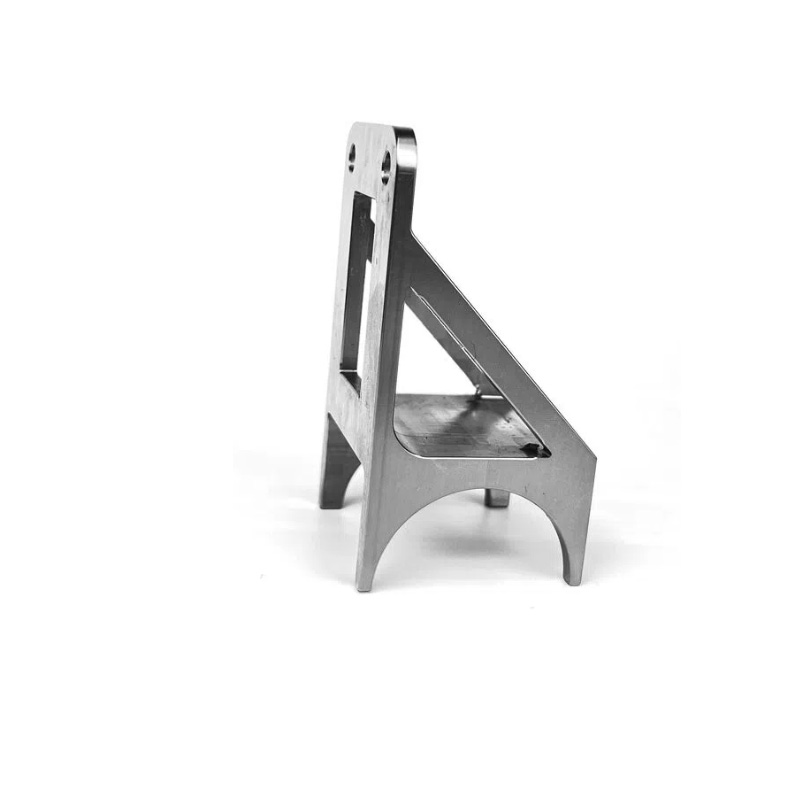
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
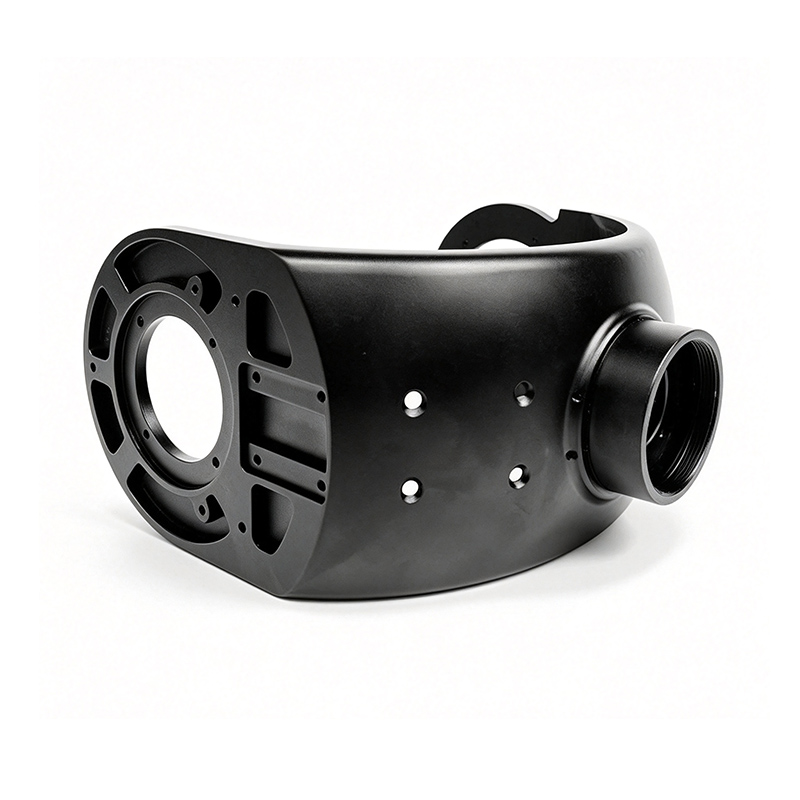
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
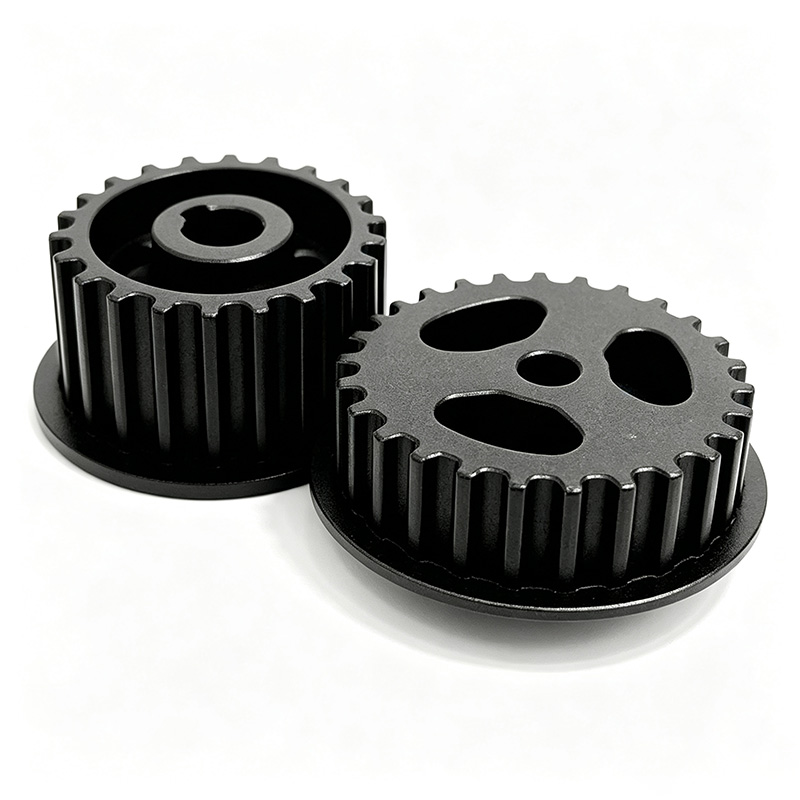
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com

Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.