
Wie CNC-Metallteile Resonanz in High-End-Audio eliminieren
-
Eren
- 25. Juni 2026
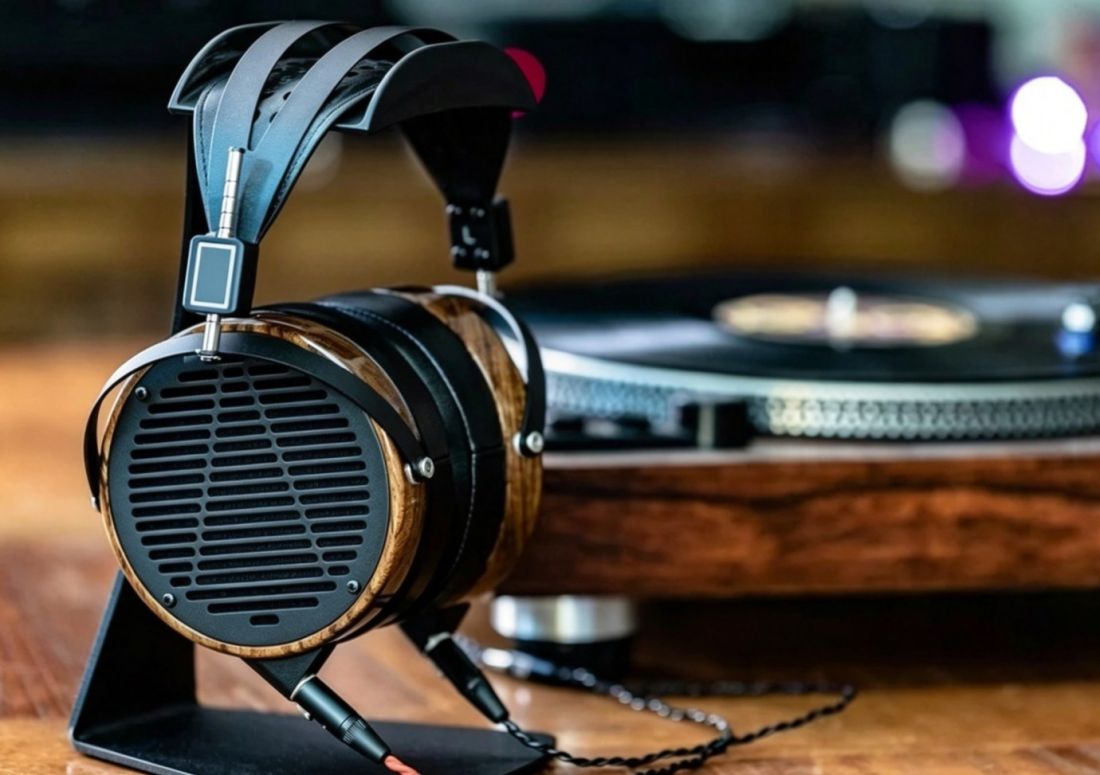
High-Fidelity-Audio hat zum Ziel, den Schall genau so wiederzugeben, wie er aufgenommen wurde – ohne zusätzliche Färbung, Verzerrung oder Rauschen. Ingenieure verbringen Jahre damit, Treiber, Schwingspulen und Frequenzweichen zu verfeinern. Mechanische Resonanz bleibt ein verborgenes Problem, das diese Bemühungen zunichtemachen kann. Herkömmliche Kunststoff- oder dünne Formgehäuse biegen sich und vibrieren, wenn sie von der Energie starker Treiber getroffen werden. Solche Bewegungen erzeugen zusätzliche Frequenzen. Diese verwischen das Klangbild und beeinträchtigen schnelle Signalwechsel.
Premium-Audiohersteller entscheiden sich heute für massive, dichte Metallteile statt für schwächere Alternativen. Rejin CNC setzt detaillierte elektroakustische Konstruktionen in robuste physische Bauteile um. Das Unternehmen nutzt fortschrittliche Mehrachs-Bearbeitungszentren zusammen mit strengen Maßkontrollen. Dieses Vorgehen erlaubt es High-End-Audioherstellern, Resonanzen von Anfang an zu reduzieren. Zugleich liefert es klare und präzise Hörerlebnisse.
Strukturelle Steifigkeit: Das Fundament akustischer Reinheit
Echte Klangklarheit erfordert Bauteile, die auch bei starken akustischen Kräften stabil bleiben.
Interne Resonanzen durch monolithische Schalen beseitigen
Hochwertige Over-Ear-Kopfhörer benötigen Kammern, die den Treiber vor Außenlärm schützen und verhindern, dass rückwärtige Schallwellen das Gehäuse in Bewegung setzen.
- Monolithische Aluminium-Monocoques: Rejin CNC fertigt Ohrmuscheln aus massiven Blöcken der Aluminiumlegierungen 6061 und 6063. So entsteht eine einteilige Struktur ohne die schwachen Fügestellen von Formteilen. Eine renommierte europäische Boutique-Kopfhörermarke vertraut auf diese Architektur, die akustische Energie vollständig isoliert.
- Optimierung von Masse zu Volumen: Die natürliche Dichte von CNC-bearbeitetem Aluminium absorbiert die Rückwellenenergie des Treibers. Sie verhindert die Bildung interner stehender Wellen.
- Beseitigung akustischer Übertragung: Starre Metallwände ersetzen flexible Kunststoffschalen. Subbässe bleiben straff und punchig, ohne die Details im Mitteltonbereich zu überlagern.
Mikrovibrationen des Chassis bei Lautsprechern mindern
Hochwertige Lautsprechergehäuse und professionelle Gehäuse beherbergen starke Tieftöner, deren Energie die feine Hochtonwiedergabe beeinflussen kann.
- Schwere Aluminium-Frontschallwände: Dichte Metallplatten mit bis zu 400 mm Durchmesser halten schwere Treiber auch bei großen Lautstärkeschwankungen ruhig.
- Entkopplungsspikes und Koppler: Gedrehte Spikes aus Messing und Edelstahl leiten Gehäusevibrationen in den Boden ab. Das entkoppelt den Lautsprecher von der Standfläche.
- Interne Verstärkungsrippen: CNC-gefräste Rippen verstärken die Fügebereiche im Inneren von Gehäusen. Sie verhindern Panelbewegungen, wenn der innere Luftdruck seinen Höhepunkt erreicht.
- B2B-Kapazitätsumfang & MOQs: Für Strukturbauteile von Lautsprechern und Gehäusen der Tier-1-Klasse unterstützt Rejin CNC die Skalierung von der Prototypenvalidierung bis zur Serienfertigung. Unser Werk bietet ein MOQ von nur 10–50 Stück für exklusive Boutique-Serien und eine großtechnische Fertigungskapazität von 30.000 Strukturhalterungen und Baugruppen pro Monat, um Ihre Produktliefertermine nahtlos zu bedienen.
Fortschrittliche CNC-Technologie: Audio-Hardware ohne Taumelbewegung fertigen
Komplexe akustische Konstruktionen benötigen eine Fertigung mit Genauigkeit im Mikrometerbereich, um fehlerfrei zu funktionieren.
5-Achs-Kopplung für komplexe mehrfach gekrümmte Geometrien
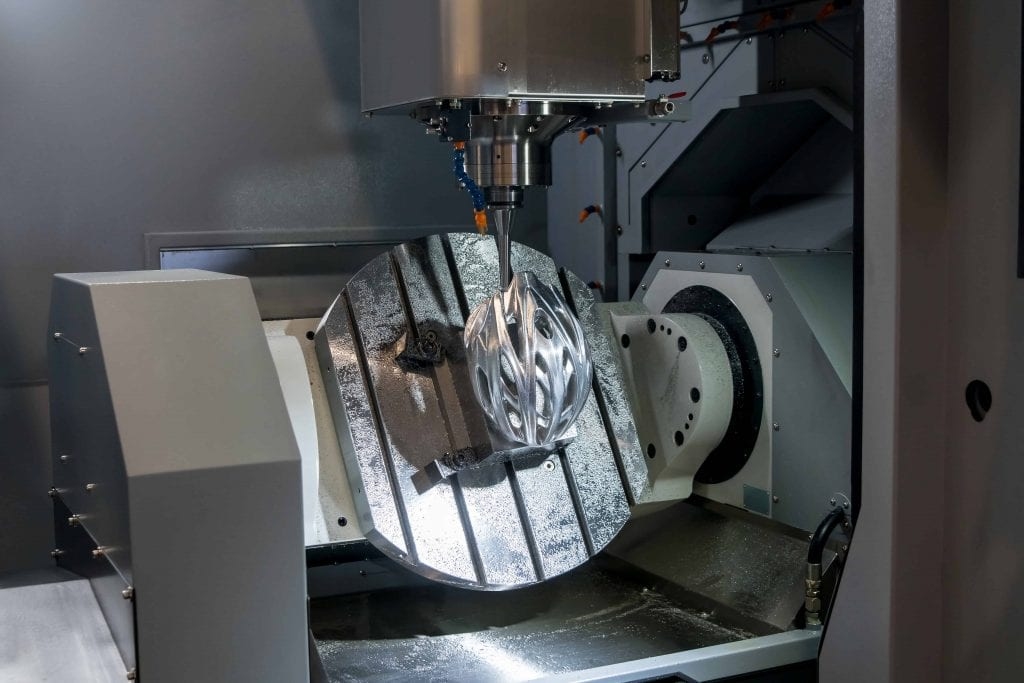
Moderne Ohrmuscheln und Lautsprecherhörner nutzen glatte, gekrümmte Innenformen, um Schallwellen sauber zu führen und Phasenprobleme zu vermeiden.
- Integration in einer Aufspannung: Rejin CNC nutzt High-End- 5-Achsen-CNC-BearbeitungBearbeitungszentren – gestützt auf erstklassige Importmaschinen von Marken wie Mazak und DMG MORI. Das erlaubt die präzise Ausführung ungewöhnlicher innerer Akustikkammern und komplexer organischer Flächen in einem einzigen Durchgang.
- Vermeidung kumulierter Fehler: Wird die gesamte Kopfhörerschale in einer einzigen Aufspannung bearbeitet, entsteht keine Toleranzkumulation durch das Umspannen zwischen mehreren Maschinen.
- Ultraglatte Innenwände: Werkzeugkorrekturen in Echtzeit erzeugen Innenoberflächen mit einer Güte unter Ra 0,8μm. Das beseitigt Mikroturbulenzen in kritischen Ports und Wellenleitern.
Ultrapräzisionsdrehen für rundlaufgenaue Drehknöpfe und Spikes
Die Teile, die Nutzer an High-End-Audiogeräten berühren, müssen der Präzision der Signale entsprechen, die sie verarbeiten. Sie benötigen perfekt ausbalancierte rotierende Komponenten.
- Drehen mit engen Toleranzen: Mit hochpräzisen japanischen Drehzentren von Brother und Fanuc erreicht Rejin CNC eine Drehgenauigkeit von bis zu ±0,01 mm. Kundenspezifische Metall-Drehknöpfe passen exakt auf die Potentiometer von Mischpulten.
- Studioerlebnis ohne Taumelbewegung: Werden kleinste mechanische Spalte beseitigt, erhalten Mischpulte bei professionellen Studio-Mischabläufen ein sanftes, gewichtiges Bediengefühl.
- Perfekte Gewindeverbindungen: Kundenspezifisch gefertigte Stifte und Befestiger mit präzisen Gewinden halten innere Komponenten fest. Das verhindert Klappern selbst bei starkem Bass mit hohem Schalldruck.
DFM-Unterstützung & Oberflächenveredelung: Von der Zeichnung bis zur edlen Haptik
Der Weg von einer Audio-Idee zu einem verkaufsfertigen Produkt erfordert enge Zusammenarbeit im Engineering und hochwertige Oberflächen.
Umfassende Design-for-Manufacturing-(DFM)-Analyse
Akustikingenieure konzentrieren sich stark auf das Wellenverhalten, daher enthalten frühe Konstruktionen mitunter Merkmale, die die Kosten erhöhen oder während der Fertigung strukturelle Spannungen erzeugen.
- Frühe Risikominimierung: Die Ingenieure von Rejin CNC prüfen Konstruktionen und weisen auf tiefe eckige Taschen oder dünne Wände hin, die Werkzeugprobleme oder Bauteilverzug verursachen können.
- Optimierung der Zykluszeit: Die Anpassung innerer Radien auf Basis von DFM-Empfehlungen verkürzt die Bearbeitungszeit und senkt die Kosten, während das äußere Industriedesign unverändert bleibt.
- Vom Prototyp zur Serienfertigung über Blechbearbeitung: Für schwere Studio-Rackgehäuse und Verstärker übernimmt unser spezialisiertes BlechbearbeitungBlech- und Stanzzentrum den schnellen Prototypenbau bis hin zu großen Stückzahlen mühelos. Funktionstüchtige Metalltestteile treffen in nur 3 bis 7 Tagen ein, sodass Ihr Team unmittelbare Akustikmessungen durchführen kann, bevor es sich auf große Produktionsläufe festlegt.
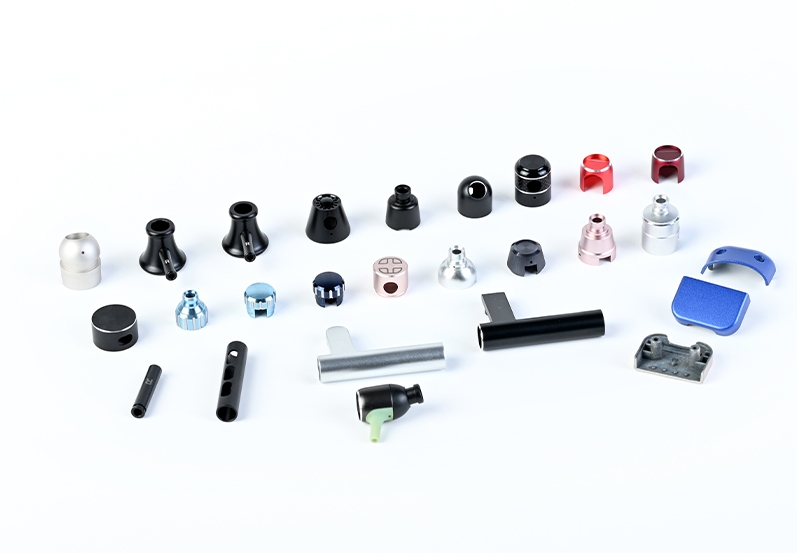
Edle Oberflächen für akustische und visuelle Wirkung
Die äußere Schicht hochwertiger Audioteile muss tägliche Handhabung verkraften und den strengen ästhetischen Ansprüchen anspruchsvoller Audiophiler gerecht werden.
- Kontrollierter Eloxalschichtaufbau: In unserem spezialisierten OberflächenbehandlungenZentrum baut präzises chemisches Eloxieren eine hochgradig kontrollierte, extrem haltbare Oxidschicht auf. Sie schützt edle Aluminiumbauteile vor Schweiß, Hautölen und Kratzern.
- Gleichmäßiges mattes Sandstrahlen: Einheitliches Glasperlenstrahlen vor dem Eloxieren entfernt Bearbeitungsspuren. Es erzeugt eine glatte, edle matte Optik über alle Komponenten hinweg.
- Dauerhafte Lasermarkierung: Hochenergetische Lasergravur bringt scharfe Markenlogos und Bedienbeschriftungen auf, die auch nach jahrelanger regelmäßiger Handhabung nicht verblassen oder abnutzen.
Fallstudie: Optimierung der akustischen Reinheit für eine Premium-Over-Ear-Kopfhörermarke
Ein Luxus-Audiohersteller hatte bei seinen Flaggschiff-Kopfhörern mit anhaltenden harmonischen Verzerrungen und akustischer Übertragung im Mitteltonbereich zu kämpfen. Die Ursache waren Mikrovibrationen und strukturelle Nachgiebigkeit in herkömmlichen mehrteiligen Formkunststoff-Ohrmuscheln bei höheren Schalldrücken.
- Die Lösung: Rejin CNC konstruierte das Gehäuse der Akustikkammer neu, indem es High-End-5-Achs-Kopplungsbearbeitungszentren einsetzte, um monolithische, einteilige Monocoque-Ohrmuscheln direkt aus massiven Blöcken aus 6061-Aluminium zu fertigen. Damit verschwanden die schwachen Fügestellen und die strukturelle Nachgiebigkeit, die für Formkonstruktionen typisch sind.
- Präzisionsengineering: Mit der Einhaltung einer strengen Bearbeitungstoleranz von ±0,01 mm erzielte Rejin CNC eine makellose, spaltfreie Abdichtung zwischen dem elektroakustischen Treiber und der Metallschale. Diese Präzision unterband innere Luftlecks vollständig und bewahrte die perfekte Phasenlage zwischen linkem und rechtem Kanal.
- Resonanz- & Turbulenzkontrolle: Die optimierte Dichte des CNC-bearbeiteten Aluminiums absorbierte die Rückwellenenergie und verhinderte die Bildung interner stehender Wellen. Zugleich erreichten Echtzeitkorrekturen der 5-Achs-Maschine eine Innenoberflächengüte unter Ra 0,8μm und minderten so Luftturbulenzen in den maßgeblichen Akustikports.
- Das Ergebnis: Die strukturelle Aufrüstung beseitigte die Unschärfe im Subbass vollständig und lieferte eine straffe, punchige Tieftonwiedergabe, ohne in die hochauflösenden Mittelton-Details überzulaufen. Dank schneller DFM-Unterstützung wurden funktionstüchtige Metallprototypen in nur 5 Tagen geliefert, was eine sofortige akustische Validierung und den reibungslosen Übergang in die Serienfertigung ermöglichte.

Heben Sie Ihre Akustikentwicklung mit Rejin CNC auf ein neues Niveau
In der Premium-Audioproduktion ist eine starre Struktur keine Option – sie ist Voraussetzung für maximale Leistung. Bauteile, die sich biegen, zittern oder resonieren, mindern die Treiberqualität und schädigen den Ruf einer Marke für sauberen Klang.
Rejin CNC gibt Engineering-Teams Zugang zu einem nach ISO 9001:2015 und IATF 16949 zertifizierten Werk mit mehr als 100 fortschrittlichen Bearbeitungszentren. Als vertrauensvoller Partner eines führenden nordamerikanischen Herstellers von Pro-Audio-Mischpulten liefern wir die Präzision, die Skalierungskonsistenz und die exklusiven Oberflächen, die Ihre High-End-Marke verlangt.
- E-Mail: nicole@rejincnc.com
- WhatsApp: +86 18362358467
FAQ
F: Warum wird CNC-bearbeitetes Metall gegenüber spritzgegossenem Kunststoff für High-End-Kopfhörer-Ohrmuscheln bevorzugt?
A: CNC-bearbeitete Metalle wie 6061-Aluminium weisen eine deutlich höhere Dichte und Steifigkeit auf als Kunststoffe. Die Akustikkammer bleibt selbst dann stabil, wenn der Treiber bei hohen Schalldruckpegeln arbeitet. Das reduziert Gehäuseflex und begrenzt zusätzliche Vibrationen, die die Klangklarheit verwischen.
F: Wie wirkt sich eine Bearbeitungstoleranz von ±0.01mm direkt auf die elektroakustische Leistung aus?
A: Die enge Toleranz von ±0,005 mm ermöglicht eine absolut luftdichte Abdichtung zwischen Treiber und Metallgehäuse. Die Luft wird dorthin geleitet, wo sie hingehört, statt zu entweichen. Die Phase bleibt zwischen linkem und rechtem Kanal abgeglichen, während Mikroklappern bei tiefem Subbass vollständig ausbleibt.
F: Können komplexe, organische innere Akustikkurven bearbeitet werden, ohne die strukturelle Festigkeit zu beeinträchtigen?
A: Ja. 5-Achs-CNC-Fräszentren schneiden die Teile aus einem einzigen massiven Metallblock. Die inneren Kurven bleiben glatt und führen Schallwellen gleichmäßig ohne Phasenverzerrung, während das Gesamtteil maximale strukturelle Integrität behält, weil geschweißte oder verschraubte Fügestellen fehlen.
F: Welche Oberflächenbehandlung wird für Aluminium-Audioteile empfohlen, um Optik und Haltbarkeit in Einklang zu bringen?
A: Sorgfältiges Sandstrahlen mit anschließendem Eloxieren nach Type II funktioniert bei Aluminium-Audiokomponenten hervorragend. Es entfernt zuverlässig Werkzeugspuren und hinterlässt eine edle matte Optik, während es eine robuste Schutzschicht aufbaut, die Schweiß, Fingerabdrücken und normalem Verschleiß über die Zeit standhält.
Neue Beiträge

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
VERWANDTE PRODUKTE
Teile, die wir täglich fertigen
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
CNC Aluminum Automotive Brackets & Lightweight Structural Links
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com

Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.