يواجه المهندسون ومسؤولو المشتريات خيارًا استراتيجيًا حاسمًا بين التشكيل بالضغط والتشكيل الآلي عند إطلاق مشاريع تصنيع الأجهزة بكميات كبيرة. قد يؤدي اختيار الطريقة الخاطئة إلى تكاليف باهظة للأدوات، أو هدر مفرط للمواد، أو أجزاء لا تفي بمعايير التجميع. ريجين CNCتستفيد شركة "أون ذا تايم"، وهي شركة تصنيع دقيقة متكاملة للمعدات الأصلية/تصميم المعدات الأصلية مقرها في دونغقوان، من خبرة تزيد عن 22 عامًا في هذا المجال لتوجيه المشترين العالميين خلال هذه التعقيدات. وتعمل الشركة بموجب شهادتي ISO 9001:2015 و IATF 16949، وتوفر نظامًا بيئيًا متكاملًا رأسيًا يتميز بتقنيات متطورة. 5 محور CNC التصنيعدقة عالية تصنيع الصفائح المعدنيةوشاملة معالجات الأسطح.
الاختلافات الرئيسية: التشكيل بالضغط مقابل التشغيل الآلي للإنتاج الضخم
يُعد فهم التفاعلات المادية الأساسية لكل عملية أمرًا بالغ الأهمية لتحديد جدوى التصميم والتكلفة الإجمالية للملكية (TCO).
أساسيات تشكيل المعادن بالختم
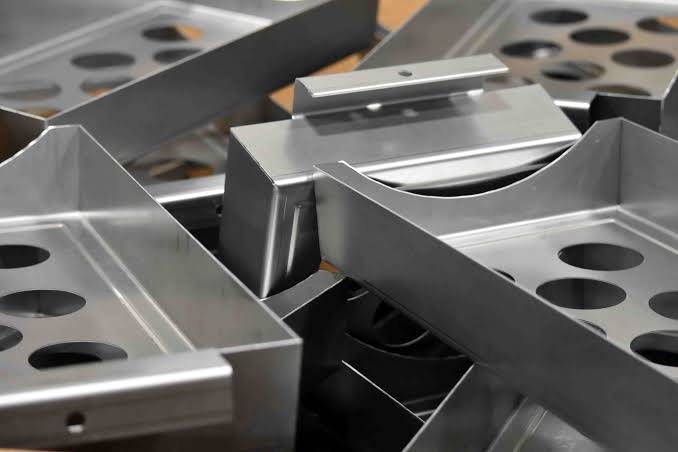
تستخدم عملية تشكيل المعادن مكابس ذات قوة ضغط عالية جدًا وقوالب متدرجة مصممة خصيصًا أو قوالب مستمرة لتشكيل صفائح معدنية مسطحة وإنشاء أشكال معقدة للغاية باستخدام مستويات عالية من القوة الميكانيكية.
- التشكيل عالي السرعة: بمجرد تصنيع قوالب التشكيل، يمكن ثقب وتشكيل المكونات بكميات كبيرة وبسرعات تصل إلى مئات الضربات في الدقيقة. وبالتالي، يمكن إنتاج كميات هائلة في أقصر وقت ممكن.
- كفاءة المواد - يضمن برنامج التعشيش بمساعدة الكمبيوتر من Rejin CNC الوضع الأمثل للأجزاء على المواد الخام، وتحقق Rejin باستمرار كفاءة في استخدام المواد تزيد عن 90٪.
- الاتساق على نطاق واسع: مثالي لإنتاج ملايين الوحدات حيث يجب أن يكون الجزء الأول والجزء المليون متطابقين.
ميكانيكا التصنيع المتقدم باستخدام الحاسوب
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) عملية دقيقة تعتمد على إزالة المواد من الكتل أو القضبان الصلبة، حيث تقوم أدوات يتم التحكم بها بواسطة الحاسوب بذلك. وعلى عكس ورش العمل التقليدية، تستخدم شركة ريجين CNC أسطولاً يضم أكثر من 100 مركز تصنيع متطور، بما في ذلك علامات تجارية رائدة في هذا المجال مثل مازاك ودي إم جي موري، لضمان الاستقرار الحراري والتكرار على مستوى الميكرون.
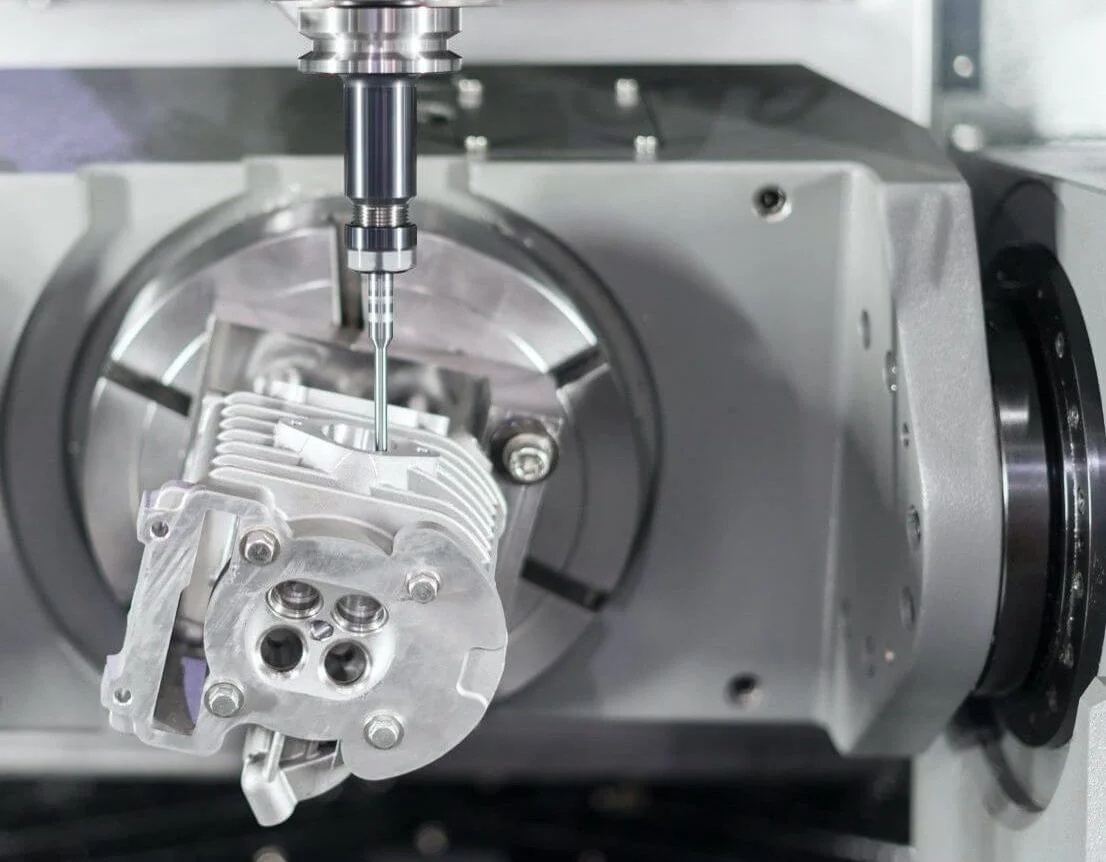
- مرونة الربط متعدد المحاور - يتيح نظام تغيير الأدوات الآلي والتشغيل الآلي خماسي المحاور التشغيل الفعال للأجزاء المعقدة متعددة الجوانب ضمن عملية تثبيت واحدة. ويتم تقليل الخطأ الناتج عن إعادة التثبيت بأكثر من 80%.
- دقة مُثبتة: على الرغم من أن العديد من الشركات تدّعي دقة عالية، إلا أن معظمها لا يستطيع الحفاظ على هامش خطأ ثابت. يتم التحقق من قدرتنا على الحفاظ على هامش خطأ ±0.001 مم من خلال فحص شامل لجميع الأبعاد باستخدام قياس المظهر الجانبي البصري، كما يتم التحقق من الخيط باستخدام مقياس خيط.
- تنوع المواد: يمكن لهذه العملية أن تعمل مع مجموعة متنوعة من المواد المختلفة، من AL6061/7075 ذي المقياس الخفيف إلى SUS316 الطبي والنحاس عالي التوصيل.
جدول مقارنة عمليات التصنيع
يعتمد اختيار إحدى هاتين العمليتين على حجم الإنتاج ومدى تعقيد القطعة. توفر عملية ختم المعادن كفاءةً لا مثيل لها من حيث التكلفة واستخدام المواد لإنتاج كميات كبيرة من المكونات القياسية. في المقابل، توفر عملية التصنيع باستخدام الحاسوب (CNC) الدقة والمرونة الفائقة اللازمتين للهندسة ثلاثية الأبعاد المعقدة، مما يدعم كل شيء بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج عالي الدقة.
| عامل المقارنة |
ختم المعادن |
CNC التصنيع |
| تكلفة الأدوات الأولية |
عالي (يتطلب قوالب فولاذية مخصصة متدرجة أو صلبة) |
قريب من الصفر (يستخدم برامج G-code الرقمية وأنظمة تثبيت العمل القياسية) |
| تكلفة القطعة الواحدة (كمية كبيرة) |
منخفض للغاية (فعال من حيث التكلفة للإنتاج الضخم) |
متوسط إلى مرتفع (يتم تحديده من خلال وقت دورة الماكينة وتآكل الأدوات) |
| التفاوتات البُعدية |
المعيار: من ±0.02 مم إلى ±0.05 مم |
دقة عالية: تصل إلى ±0.001 مم |
| معدل استخدام المواد |
مرتفع جداً (يصل التداخل الأمثل إلى أكثر من 90%) |
الجزء السفلي (عملية طرحية، تُنتج رقائق/نشارة) |
| القدرات الهندسية |
مثالي للجدران ذات السماكة الموحدة، والألواح المسطحة، والأقواس المشكلة |
مثالية للمقاطع ثلاثية الأبعاد المعقدة، والجيوب العميقة، والخيوط، والمقاطع العرضية المتغيرة. |
| الأنسب لـ |
كميات كبيرة من المكونات الموحدة (الحد الأدنى للطلب ≥ 10000+ قطعة) |
النماذج الأولية، أو الطلبات متعددة الوحدات، أو الأجزاء المعقدة ذات التفاوتات الدقيقة |
تقييم العوامل الاستراتيجية للطلبات ذات الحجم الكبير
يبدأ اختيار الطريقة الصحيحة بفحص شكل الجزء، وأهداف السطح، والتكاليف الأولية بالتفصيل.
التصميم الهيكلي والتعقيد الهندسي
تساعد تغييرات الجدار، والخيوط الداخلية، والفتحات العميقة في تحديد المسار الصحيح لصنع الجزء.
- قيود الجدران الرقيقة: تتفوق عملية تشكيل المعادن بالضغط في إنتاج دعامات خفيفة الوزن، ودبابيس توصيل، ودروع حماية من التداخل الكهرومغناطيسي. ومع ذلك، فهي تتطلب سماكة جدار موحدة عبر القطعة لمنع حدوث انهيار هيكلي أثناء الاصطدام.
- التشكيلات ثلاثية الأبعاد المعقدة: بالنسبة للمكونات ذات المقاطع العرضية المتغيرة، أو الخيوط الداخلية، أو الأعمدة غير المتناظرة، فإن التصنيع باستخدام آلات CNC متعددة المحاور خماسية المحاور هو الخيار الأمثل. ببساطة، لا يمكن لقوالب التشكيل بالختم تكوين تجاويف داخلية عميقة أو تجاويف سفلية.
- المعالجة المتكاملة: تسمح مراكز الخراطة والطحن لدينا بالحفر والتشكيل اللولبي وقطع أخاديد الحلقة الدائرية في عملية واحدة، مما يلغي الحاجة إلى المعالجة اليدوية الثانوية.
التفاوتات الأبعاد وجودة السطح
تتطلب المقاسات الدقيقة والفجوات الصغيرة تحكمًا دقيقًا في التشطيب والحجم. كل حالة تحتاج إلى خطواتها الخاصة.
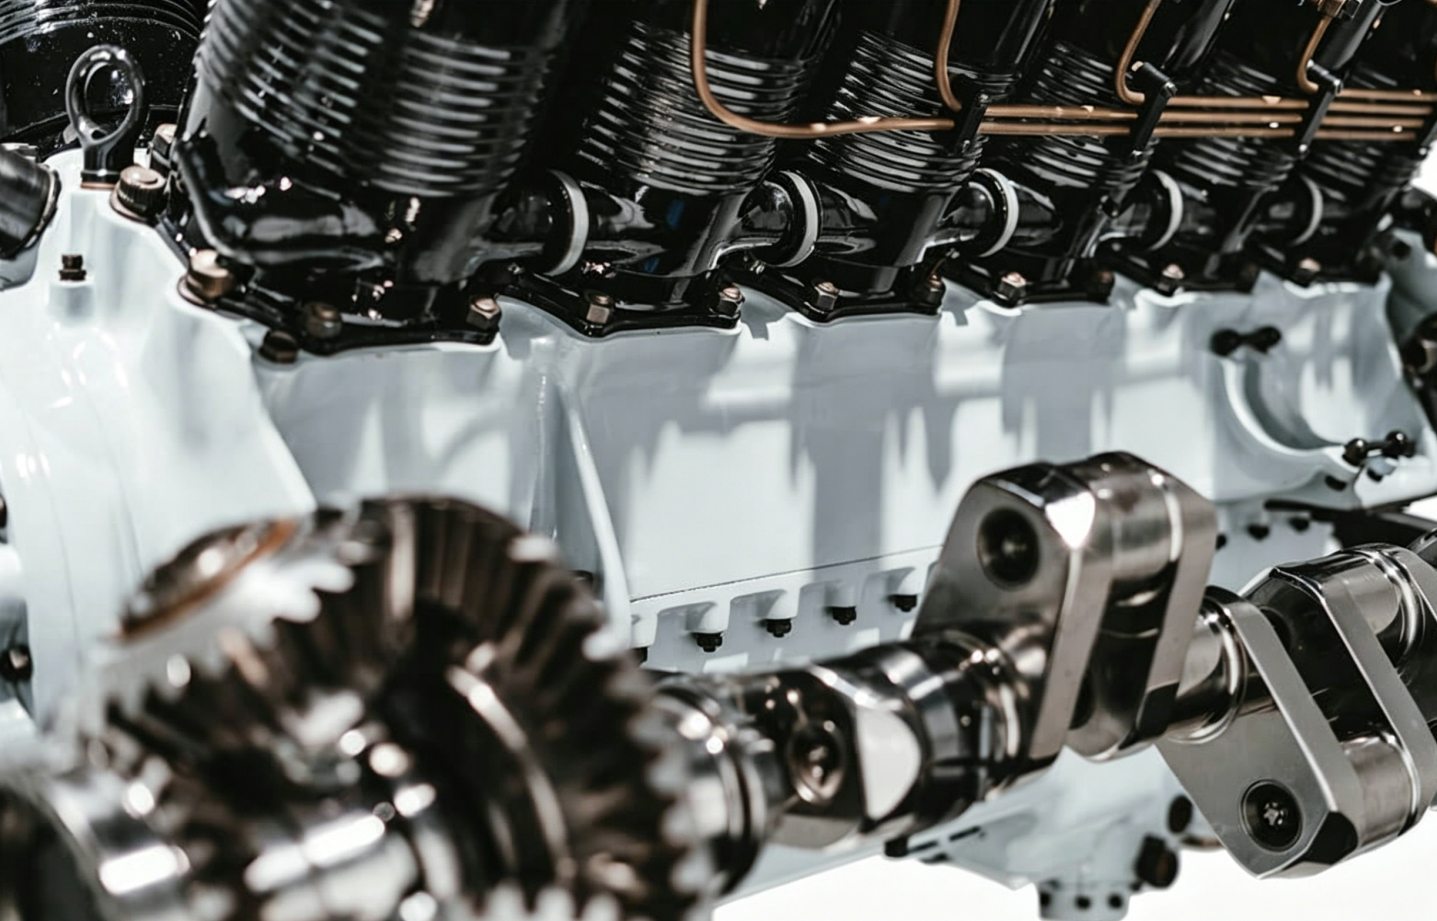
- استقرار على مستوى الميكرون: بالنسبة لأنظمة السوائل في السيارات أو الغرسات الطبية، فإن التفاوتات التي تقل عن ±0.01 مم غير قابلة للتفاوض. يضمن القطع الدقيق باستخدام الحاسوب (CNC) ثبات هذه الأبعاد حتى مع دفعات الإنتاج الطويلة.
- سلامة الحواف: ينتج عن عملية التشكيل بالضغط حواف خشنة ونتوءات تتطلب تشطيبًا اهتزازيًا ثانويًا. في المقابل، توفر عملية الطحن باستخدام الحاسوب (CNC) حوافًا حادة ونظيفة مباشرة بعد الماكينة.
- التناغم السطحي: تتميز الأجزاء المصنعة آليًا بنسيج متجانس يندمج بسلاسة مع معالجات الأسطح الداخلية لدينا. سواءً كانت عملية أنودة من النوع الثاني/الثالث أو طلاء كهربائي، فإن الركيزة توفر التصاقًا فائقًا مقارنةً بالأسطح المختومة.
التكلفة الإجمالية للملكية (TCO) والسرعة
تُظهر مقارنة نفقات الأدوات الأولية بتكلفة القطعة الواحدة الجدوى الاقتصادية الحقيقية لعملية الإنتاج.
- الاستثمار الأولي: تتطلب عملية تشكيل المعادن بالختم استثمارًا أوليًا كبيرًا لشراء قوالب من فولاذ الأدوات المقوى. ولا يكون هذا الاستثمار اقتصاديًا إلا عند توزيعه على كميات كبيرة.
- من النماذج الأولية السريعة إلى الإنتاج: تتيح لنا تجهيزاتنا التي تعمل بتقنية CNC بدون أدوات البدء الفوري. يمكننا الانتقال من التصميم ثلاثي الأبعاد إلى نموذج أولي مادي في غضون 3-7 أيام، مما يدعم عمليات التطوير السريعة للطلبات متعددة المنتجات.
- تقاطع وقت الدورة: في حين أن عملية التشكيل بالضغط أسرع لكل شوط، فإن خطوط الخراطة الآلية الحديثة CNC تتميز بكفاءة عالية للأجهزة الدوارة المعقدة، مما يجعلها قادرة على المنافسة في الإصدارات الشهرية لعدة آلاف من الوحدات.
سيناريوهات التطبيق: حيث تتفوق عمليات التشكيل والتصنيع الآلي
يُظهر الاستخدام العملي في أرضية المصنع كيف تطبق شركة Rejin CNC هذه الأساليب لحل المشكلات الهندسية الحقيقية.
عملية التشكيل الدقيق بالختم
يُعد التشكيل بالضغط الخيار الأساسي عندما تكون تكلفة الوحدة والدعم خفيف الوزن هما العاملان الرئيسيان للإنتاج الضخم.
- شركة 3C Electronics Shielding (أكثر من 50,000 وحدة شهريًا): نُنتج دروعًا داخلية فائقة الرقة للحماية من التداخل الكهرومغناطيسي لعلامة تجارية عالمية رائدة في مجال أجهزة الذكاء الاصطناعي. وباستخدام رقائق متطورة عالية السرعة، نحافظ على قدرة إنتاجية تلبي متطلبات سلسلة التوريد العالمية السريعة بدقة متناهية.
- أقواس تثبيت هيكلية لأجهزة الصوت الاستهلاكية (الحد الأدنى للطلب 10000 قطعة فأكثر): قمنا بتصنيع إطارات تثبيت داخلية لإحدى العلامات التجارية الأوروبية الرائدة في مجال سماعات الرأس. وقد أدى استخدام تقنية التشكيل بالضغط بكميات كبيرة إلى خفض تكاليف الوحدة بنسبة 40% مقارنةً بالتصنيع التقليدي، مع الحفاظ على معدل نجاح بنسبة 99.5%.
- موصلات أسلاك السيارات (أكثر من 100000 وحدة): باستخدام إعدادات القوالب المستمرة، نقوم بثقب علامات طرفية قياسية لأنظمة الكهرباء في المركبات، مما يضمن التوصيل المثالي والملاءمة عبر عمليات الإنتاج الضخمة.
عمليات التصنيع باستخدام الحاسوب (CNC) المتطورة قيد التنفيذ
تُستخدم عمليات التشغيل الآلي في التطبيقات التي لا يكون فيها فشل الجزء خيارًا متاحًا وتكون فيها التفاوتات المسموح بها شديدة للغاية.
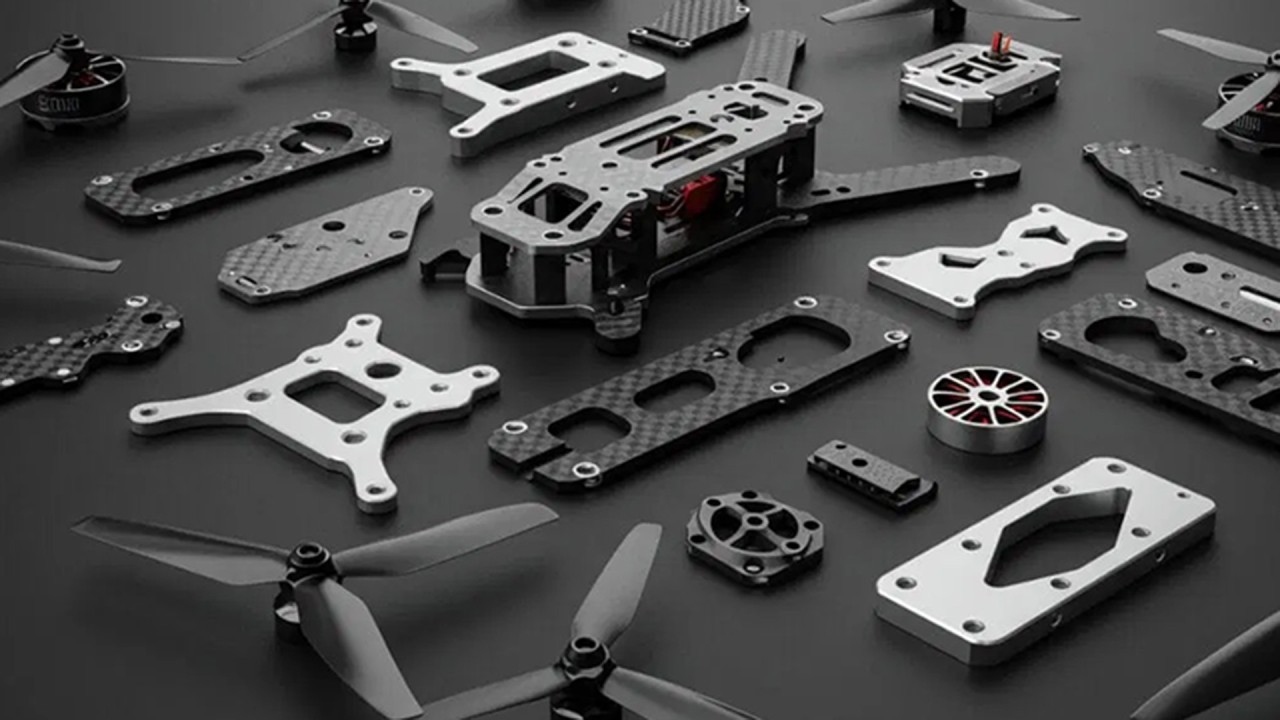
- وصلات هيكلية للطائرات والطائرات بدون طيار: نقوم بتصنيع موصلات خفيفة الوزن من الألومنيوم AL7075 للطائرات الصناعية بدون طيار. يجب أن تتوافق هذه الأجزاء مع دقة ±0.01 مم لتحمل اهتزازات الطيران عالية التردد. تدعم خطوط إنتاجنا المرنة عمليات إنتاج تتراوح من 100 إلى 5000 قطعة مع فترات تسليم قصيرة.
- مكونات ناقل الحركة للسيارات (أكثر من 2000 وحدة شهريًا): نقوم بتصنيع محامل العجلات وأعمدة ناقل الحركة المصنوعة من الفولاذ المقاوم للصدأ لمورد رئيسي لقطع غيار السيارات. وبفضل دمج عمليات الخراطة باستخدام الحاسوب (CNC) والطحن الدقيق والمعالجة الحرارية، تمكنا من تقليص دورة التطوير من 12 يومًا إلى 5 أيام.
- لوحات أجهزة الصوت الاحترافية: نصنع صناديق تحكم مخصصة لمورد صوتيات متميز في أمريكا الشمالية. تتميز هذه اللوحات المصنوعة من الألومنيوم السميك بلمسة نهائية مصقولة أفقياً وطلاء أنودة أسود ثابت اللون. يتجاوز إنتاجنا الشهري من هذه الوحدات الجاهزة للبيع بالتجزئة 20,000 وحدة، وتفي بمعايير جمالية صارمة دون أي شكاوى من العملاء بخصوص تجانس السطح.
استنتاج
سواءً تطلّب مشروعك سرعة إنتاج عالية باستخدام الأقواس المختومة أو دقة فائقة تصل إلى مستوى الميكرون باستخدام آلات CNC خماسية المحاور، فإنّ شركة Rejin CNC توفر الخبرة التقنية والتجهيزات اللازمة لتحقيق ذلك. يُجري فريقنا الهندسي مراجعات دقيقة للتصميم من أجل سهولة التصنيع (DFM) لكل استفسار، لتحديد أيّ مخاطر محتملة في التكاليف والإنتاج قبل البدء في تصنيع أيّ قطعة.
ابدأ مشروعك الضخم القادم. حمّل ملفات التصميم ثلاثي الأبعاد اليوم. سيقدم لك خبراؤنا، المدعومون بنظام الجودة المعتمد لدينا وفقًا لمعيار IATF 16949، عرض سعر مفصل وتنافسي خلال 24 ساعة.
- Email: nicole@rejincnc.com
- WhatsApp/Tel: +86 13790500374
أسئلة متكررة
س: هل يمكن للتصنيع باستخدام الحاسوب (CNC) أن ينافس عملية ختم المعادن في الطلبات ذات الأحجام الكبيرة؟
أ: غالبًا ما تصبح عمليات التصنيع باستخدام الحاسوب (CNC) الخيار الأمثل للأجزاء ذات الأشكال ثلاثية الأبعاد المعقدة، أو التجاويف العميقة، أو التي تتطلب دقة تصل إلى مستوى الميكرون. وينطبق هذا بغض النظر عن حجم الطلب. أما عمليات التشكيل بالضغط المعدني فلا يمكنها إنتاج مثل هذه الأشكال على الإطلاق.
س: ما هي القيود الرئيسية عند تحويل جزء من عملية التصنيع باستخدام الحاسوب (CNC) إلى عملية ختم المعادن؟
ج: تتطلب عملية التشكيل بالضغط سماكة جدار متساوية عبر الصفيحة المعدنية. الأجزاء التي تظهر مقاطع عرضية متفاوتة، أو ثقوب عمياء متدرجة من الداخل، أو خيوط مُشكّلة مسبقًا، ستحتاج إلى تغييرات كبيرة قبل أن تصبح مناسبة للتشكيل بالضغط.
س: كيف تؤثر صلابة المادة على الاختيار بين التشكيل بالضغط والتشكيل الآلي؟
ج: تتسبب المعادن الصلبة والسبائك الخاصة في تآكل قوالب التشكيل بسرعة، مما يرفع تكاليف صيانة الأدوات بشكل كبير. تُسهّل عمليات التصنيع باستخدام الحاسوب (CNC) التعامل مع هذه المواد بفضل استخدام أدوات قطع أكثر قوة ومسارات توجيه ثابتة.
س: هل من الممكن الجمع بين عملية ختم المعادن والتصنيع باستخدام الحاسوب (CNC) لمكون واحد؟
ج: نعم. في عمليات الإنتاج بكميات كبيرة والتي تتطلب تشكيلاً منخفض التكلفة وتفاصيل دقيقة، تُخضع الأجزاء أولاً لعملية التشكيل بالضغط للحصول على شكل شبه نهائي. ثم تُنقل إلى آلة CNC لإجراء عمليات التثقيب الدقيق، أو طحن الأسطح، أو تثبيت الخيوط.


 كانت









