
| Тип толерантности | Описание |
| Точность толерантности | Детали изготавливаются и проверяются строго в соответствии с вашими чертежами и обозначениями GD&T, с минимальным допуском ±0,05 мм. |
| Общая толерантность | ±0.05 mm |
| Минимальный размер функции | Точный минимальный размер функции может варьироваться в зависимости от геометрии детали и выбранного материала. |
| Нарезание резьбы и резьбонарезные отверстия | Способный обрабатывать любые стандартные размеры резьбы, а также индивидуальные спецификации резьбы. |
| Условие края | Острые края по умолчанию вырезаны и вырезаны. |
| Поверхностная отделка | Анодирование, порошковое покрытие, распылительная краска, лазерная гравировка, серография |
| Минимальная толщина стены | 0.5mm |
| Минимальный размер конца мельницы | 0.5mm |
| Минимальный размер отверстия | 1 мм |
| Минимальный размер части | ЧПУ фрезеры: 5 × 5 × 5 мм; Поворот с ЧПУ: 2 × 2 мм; |
| Максимальный размер части | ЧПУ фрезеры: 4000 × 1500 × 600 мм
Поворот с ЧПУ: 200 × 500 мм |
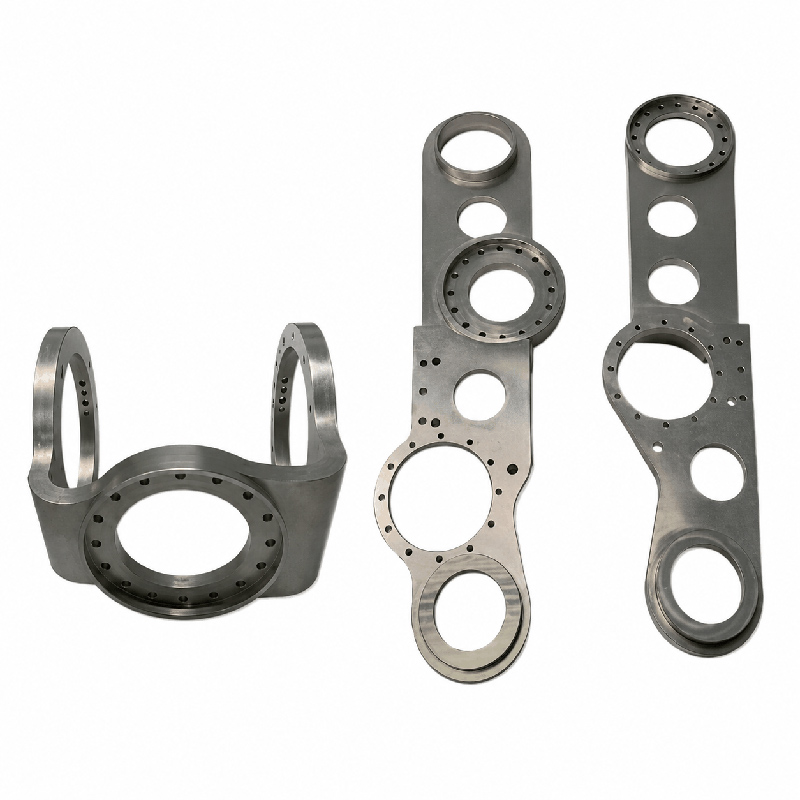
Шарнир, созданный роботом, – это обещание: люфт менее 0,05 мм, концентричность отверстий корпуса с точностью до сотых долей миллиметра и поверхности, выдерживающие миллионы циклов нагрузки. Наша программа обработки для робототехники проверяется на соответствие этому обещанию каждую смену.
Что мы обрабатываем для робототехники: Корпуса шарниров и энкодеры с гармоническим приводом; рычаги с полыми валами и компоненты запястья; базовые фланцы и стойки; адаптеры концевых захватов, корпуса захватов и интерфейсы для смены инструмента; кронштейны для организации кабелей и крепления для комплектов инструментов. Создайте прототип одного рычага или запустите программу производства 2000 единиц в год на одних и тех же приспособлениях.
Почему интеграторы хранят чертежи здесь: Посадочные места подшипников обрабатываются за одну установку, обеспечивая истинную перпендикулярность; интерфейсы гармонического привода по умолчанию соответствуют допускам, указанным в технической документации производителя привода; внутренние элементы зачищаются и промываются, поэтому стружка никогда не попадает в редуктор во время сборки.
Материалы, соответствующие режимам работы: Алюминий 6061/7075 для подвижных масс; нержавеющая сталь 304/316 для чистых помещений и моечных камер; PEEK и Delrin для износостойких накладок и изоляторов; 4140QT для выходных валов с высоким крутящим моментом.
Документация для автоматизированных заводов: Отчеты CMM по каждой партии, отслеживание материалов по сертификатам производителя, файлы в стиле PPAP для ячеек, смежных с автомобильной промышленностью, и сериализация, когда ваше программное обеспечение для управления автопарком отслеживает отдельные компоненты.






Дунгуань, Китай · Более 200 станков с ЧПУ · Собственное анодирование и лазерная резка · Приветствуются посетители и независимые инспекции.
Отверстия и поверхности обрабатываются за один зажим — перпендикулярность и биение остаются в пределах допустимых параметров, поэтому гармонические приводы собираются без использования прокладок.

Внутренние каналы и резьба очищаются от заусенцев и обрабатываются перед упаковкой, подходящей для сборки; ничто не попадает внутрь ваших редукторов.

Сертификаты производителя, данные КИМ для каждой партии и опциональная сериализация каждой детали позволяют проводить аудит истории ваших компонентов.





15 000 соединений в год · люфт не превышает 0,03 мм
Прочитать полный пример из практики →
40 тыс. шт./год · Совместимость с элементами питания класса IK10
Прочитать полный пример из практики →Да — пришлите техническое описание гармонического или циклоидального привода, и мы обработаем окружность расположения болтов, направляющие и центрирующие поверхности в соответствии с допусками производителя. Первые изделия поставляются с отчетом, составленным на координатно-измерительной машине (КИМ) с учетом этих размеров.
Производство варьируется от 50 опытных образцов до 20 000+ единиц в год. Оснастка и программы CAM архивируются, поэтому повторный заказ в середине года возобновляет производство без перепроектирования.
Варианты из нержавеющей стали пассивированы и совместимы с промывкой изопропиловым спиртом; мы можем подобрать уплотнения, соответствующие стандартам FDA, и предоставить данные о шероховатости поверхности для вашего файла квалификации чистого помещения.
Внутренние отверстия, резьба и каналы зачищаются от заусенцев, промываются фильтрованной водой и высушиваются перед упаковкой. Собранные изделия поставляются в пакетах, сертификаты чистоты предоставляются по запросу.
Отправьте чертежи соединений или конструкций — получите коммерческое предложение в течение 24 часов с учетом стратегии установки подшипников и люфта от инженеров, ежедневно занимающихся обработкой роботизированных манипуляторов.


