
| Tipo de Tolerância | Descrição |
| Tolerância de precisão | As peças são fabricadas e inspecionadas rigorosamente de acordo com as especificações do seu desenho e anotações GD&T, com uma tolerância mínima de ±0,05 mm. |
| Tolerância Geral | ±0.05 mm |
| Tamanho Mínimo da Característica | 0,5 mm. O tamanho mínimo exato das características pode variar dependendo da geometria da parte e do material selecionado. |
| Rosqueamento e furos roscados | Capazes de fabricar qualquer tamanho padrão de fios, bem como especificações personalizadas de fios. |
| Condição do bordo | As bordas agudas são desmaiadas e confundidas por omissão. |
| Rematar a superfície | Anodização, cobertura de pó, pintura de pulverização, gravação de láser, impressão de tela de seda |
| Densidade Minima da Muralha | 0.5mm |
| Tamanho mínimo da molha final | 0.5mm |
| Tamanho mínimo do buraco de perfuração | 1mm |
| Tamanho mínimo da parte | Milling CNC: 5 × 5 × 5 mm; CNC giro: 2 × 2 mm; |
| Tamanho Máximo da Parte | CNC Milling: 4000 × 1500 × 600 mm
CNC rotação: 200 × 500 mm |
Uma junta robótica é uma promessa: folga inferior a 0,05 mm, furos de alojamento concêntricos com precisão de centésimos de polegada e superfícies que resistem a milhões de ciclos de carga. Nosso programa de usinagem para robótica é auditado em relação a essa promessa a cada turno.
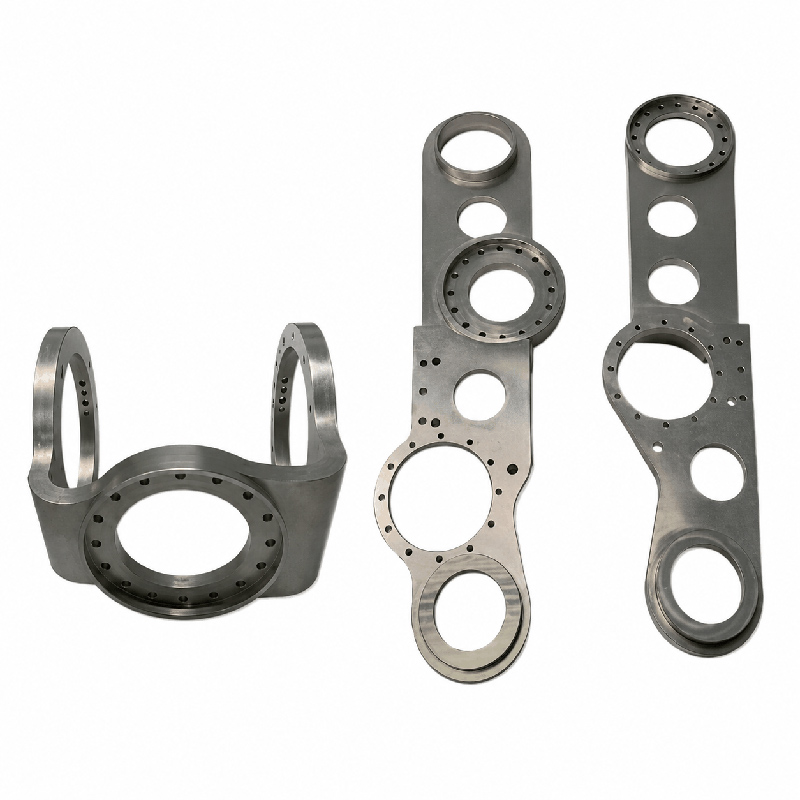
O que usamos em máquinas para robótica: Caixas de juntas e encoders de acionamento harmônico; braços de eixo oco e componentes de pulso; flanges de base e elevadores; adaptadores de efetor final, corpos de garra e interfaces de troca de ferramentas; suportes para gerenciamento de cabos e montagens de pacotes de acessórios. Prototipar um braço ou rampa para um programa anual de 2.000 unidades nos mesmos dispositivos de fixação.
Por que os integradores mantêm os desenhos aqui: Os alojamentos dos rolamentos são usinados em uma única etapa, com furos e faces perfeitamente perpendiculares; as interfaces do inversor harmônico seguem, por padrão, as tolerâncias especificadas na folha de dados do fabricante; os componentes internos são rebarbados e limpos para que nenhum cavaco migre para a caixa de engrenagens durante a montagem.
Materiais adequados aos ciclos de trabalho: Alumínio 6061/7075 para massas móveis; aço inoxidável 304/316 para salas limpas e células de lavagem; PEEK e Delrin para placas de desgaste e isoladores; 4140QT para eixos de saída de alto torque.
Documentação para fábricas automatizadas: Relatórios CMM por lote, rastreabilidade de materiais até certificados de fábrica, arquivos no estilo PPAP para células adjacentes à indústria automotiva e serialização quando seu software de gerenciamento de frota rastreia componentes individuais.






Dongguan, China · Mais de 200 máquinas CNC · Anodização e corte a laser internos · Visitantes e inspeções de terceiros são bem-vindos.
Furos e faces finalizados em uma única fixação — a perpendicularidade e o desvio radial permanecem dentro das especificações, de modo que os acionamentos harmônicos são montados sem necessidade de calços.

As galerias internas e as roscas são desbastadas e limpas antes da embalagem para montagem; nada migra para as suas caixas de engrenagens.

Certificados de fábrica, dados CMM de lote e serialização opcional por peça mantêm o histórico de seus componentes auditável.





15 mil juntas/ano · folga mantida abaixo de 0,03 mm
Leia o estudo de caso completo →
40 mil unidades/ano · Compatibilidade com células de classificação IK10
Leia o estudo de caso completo →Sim — envie a ficha técnica do acionamento harmônico ou cicloidal e usinamos o círculo dos parafusos, o piloto e as faces de localização de acordo com as tolerâncias do fabricante. Os primeiros itens são enviados com um relatório CMM mapeado para essas dimensões.
A produção varia de 50 protótipos de juntas a mais de 20.000 unidades por ano. Os dispositivos de fixação e os programas CAM são arquivados, de modo que um novo pedido no meio do ano reinicia a produção sem necessidade de reengenharia.
As variantes em aço inoxidável são passivadas e compatíveis com lavagem com IPA; podemos fornecer vedações com classificação FDA e dados de rugosidade superficial para o seu dossiê de qualificação de sala limpa.
Os furos internos, roscas e galerias são desbastados, lavados com água filtrada e secos antes da embalagem. Os conjuntos são entregues embalados e acompanhados de certificados de limpeza, mediante solicitação.
Envie seus desenhos de juntas ou estruturas — orçamento em 24 horas com estratégia de assento de rolamento e folga, elaborado por engenheiros que trabalham diariamente com a usinagem de braços robóticos.


