
| Typ der Toleranz | Beschreibung |
| Präzisionstoleranz | Die Teile werden streng nach Ihren Zeichnungsvorgaben und GD&T-Anmerkungen gefertigt und geprüft, mit einer minimalen Toleranz von ±0,05 mm. |
| Allgemeine Toleranz | ±0.05 mm |
| Mindestfunktionsgröße | 0,5 mm. Die genaue Mindestgröße kann je nach Bauteilgeometrie und gewähltem Material variieren. |
| Gewindeschneiden und Gewindebohrungen | Fähig, alle Standardgewindegrößen sowie maßgeschneiderte Gewindespezifikationen zu bearbeiten. |
| Randzustand | Scharfe Kanten werden standardmäßig entgratet und abgefasst. |
| Oberflächenveredelung | Anodisierung, Pulverbeschichtung, Spray-Malerei, Lasergravur, Siebdruck |
| Mindestwanddicke | 0.5mm |
| Mindestgröße der Endmühle | 0.5mm |
| Mindestbohrlochgröße | 1 mm |
| Mindestteilgröße | CNC-Fräsen: 5 × 5 × 5 mm; CNC Drehen: 2 × 2 mm; |
| Maximale Teilegröße | CNC-Fräsen: 4000 × 1500 × 600 mm
CNC Drehen: 200 × 500 mm |
Ein Robotergelenk ist ein Versprechen: Spiel unter 0,05 mm, konzentrische Gehäusebohrungen im Hundertstelbereich und Oberflächen, die Millionen von Lastzyklen standhalten. Unser Bearbeitungsprogramm für Roboter wird in jeder Schicht anhand dieses Versprechens überprüft.
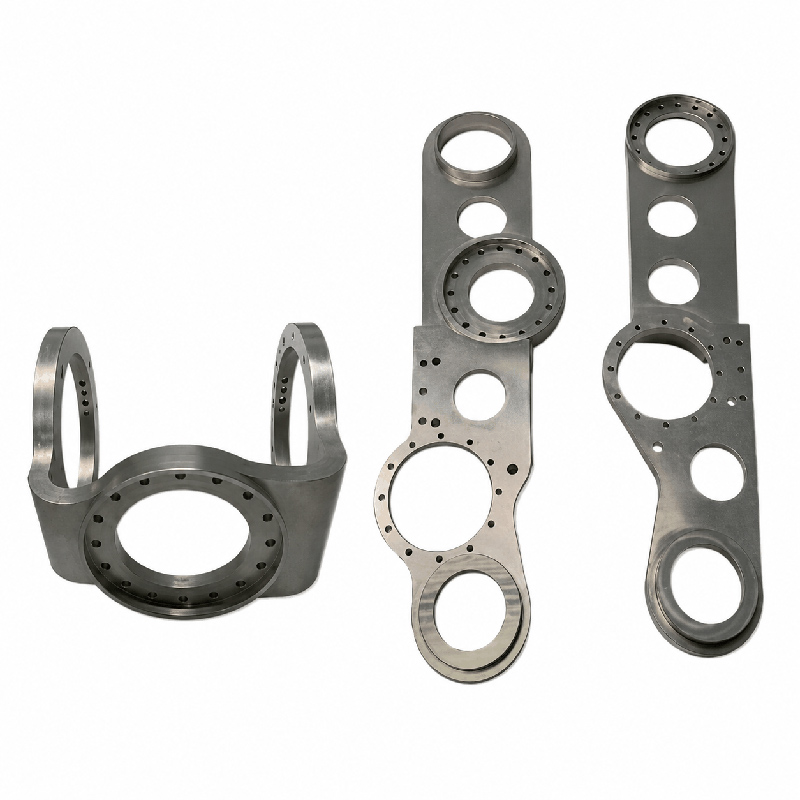
Was wir für die Robotik fertigen: Gelenkgehäuse und Harmonic-Drive-Encoder; Hohlwellenarme und Handgelenkkomponenten; Basisflansche und Steigrohre; Endeffektoradapter, Greiferkörper und Werkzeugwechslerschnittstellen; Kabelmanagementhalterungen und Montagegehäuse. Entwickeln Sie einen Prototyp eines Arms oder starten Sie ein Jahresprogramm mit 2.000 Einheiten auf denselben Vorrichtungen.
Warum Integratoren die Zeichnungen hier aufbewahren: Die Lagersitze werden in einer Aufspannung gebohrt und plangefräst, um eine exakte Rechtwinkligkeit zu gewährleisten; die Schnittstellen der Harmonic-Drive-Getriebe entsprechen standardmäßig den Toleranzen im Datenblatt des Antriebsherstellers; die inneren Merkmale werden entgratet und gespült, damit während der Montage keine Späne in das Getriebe gelangen.
Materialien, die den Belastungszyklen entsprechen: 6061/7075 Aluminium für bewegliche Massen; 304/316 Edelstahl für Reinraum- und Nassreinigungszellen; PEEK und Delrin für Verschleißpads und Isolatoren; 4140QT für Abtriebswellen mit hohem Drehmoment.
Dokumentation für automatisierte Fabriken: CMM-Berichte pro Charge, Materialrückverfolgbarkeit bis hin zu Werkszertifikaten, PPAP-Dateien für fahrzeugnahe Fertigungszellen und Serialisierung, wenn Ihre Flottenmanagement-Software einzelne Komponenten verfolgt.






Dongguan, China · Über 200 CNC-Maschinen · Eigene Anodisierung und Laserschneiden · Besucher und Inspektionen durch Dritte willkommen.
Bohrungen und Stirnflächen werden in einer einzigen Aufspannung bearbeitet – Rechtwinkligkeit und Rundlauf bleiben innerhalb der Spezifikation, sodass Harmonic Drives ohne Unterlegscheiben montiert werden können.

Die inneren Kanäle und Gewinde werden vor der montagefertigen Verpackung entgratet und gereinigt; so gelangt nichts in Ihre Getriebe.

Werkszertifikate, Chargen-Koordinatenmessdaten und die optionale Serialisierung pro Bauteil gewährleisten die Nachvollziehbarkeit Ihrer Bauteilhistorie.





15.000 Verbindungen/Jahr · Zahnflankenspiel unter 0,03 mm
Lesen Sie die vollständige Fallstudie →
40.000 Stück/Jahr · IK10-zertifizierte Zellenkompatibilität
Lesen Sie die vollständige Fallstudie →Ja – senden Sie uns das Datenblatt für den Harmonic- oder Zykloidantrieb, und wir fertigen den Lochkreis, die Zentrier- und Auflageflächen gemäß den Herstellertoleranzen. Die ersten Exemplare werden mit einem auf diese Maße abgestimmten CMM-Bericht ausgeliefert.
Die Stückzahl reicht von 50 Prototypenverbindungen bis hin zu über 20.000 Einheiten pro Jahr. Vorrichtungen und CAM-Programme werden archiviert, sodass eine Nachbestellung unterjährig die Produktion ohne Neukonstruktion wiederaufnehmen kann.
Die Edelstahlvarianten sind passiviert und mit IPA-Reinigung kompatibel; wir können Dichtungen in FDA-Qualität beschaffen und Daten zur Oberflächenrauheit für Ihre Reinraumqualifizierungsakte bereitstellen.
Innenbohrungen, Gewinde und Kanäle werden entgratet, mit gefiltertem Wasser gespült und vor dem Verpacken getrocknet. Die Baugruppen werden verpackt geliefert; auf Wunsch werden Reinheitszertifikate mitgeliefert.
Senden Sie uns Ihre Gelenk- oder Konstruktionszeichnungen – Sie erhalten innerhalb von 24 Stunden ein Angebot inklusive Lagersitz- und Spielstrategie von Ingenieuren, die täglich Roboterarme bearbeiten.


