
In settori ad alto rischio come l'ingegneria automobilistica, l'elettroacustica, l'industria aerospaziale dei droni e le apparecchiature mediche, il guasto di un componente non è un'opzione. Man mano che gli assemblaggi meccanici diventano più leggeri, compatti e geometricamente complessi, i metodi di produzione convenzionali si scontrano con rigidi limiti fisici. Per i responsabili degli acquisti e gli ingegneri capo alla ricerca di un produttore affidabile di lavorazioni meccaniche di precisione e di un fornitore di componenti CNC personalizzati, è fondamentale comprendere come viene raggiunta la precisione dei pezzi in fabbrica.
Al CNC di RejinIn qualità di azienda leader nella lavorazione di alta precisione e fornitore affidabile di macchine multiasse, siamo specializzati nella lavorazione CNC multiasse di alta precisione, fornendo componenti torniti e fresati CNC personalizzati che soddisfano i più esigenti standard ingegneristici. Sostituendo le tradizionali configurazioni a più fasi con centri di lavoro multiasse continui e macchine CNC a 5 assi avanzate, aiutiamo i marchi OEM globali a trasformare componenti CNC complessi e progetti CAD in hardware pronto per la produzione con una precisione senza compromessi.
I limiti della lavorazione tradizionale a 3 assi nella produzione complessa
Le fresatrici CNC a 3 assi tradizionali operano lungo gli assi lineari X, Y e Z. Sebbene siano molto efficaci per profili piani semplici, blocchi prismatici e forature di base, la lavorazione a 3 assi incontra seri colli di bottiglia meccanici quando si tratta di contorni multi-lato o organici su pezzi di alta precisione.
Errori di configurazione cumulativi e problemi di allineamento
Quando un componente richiede la lavorazione su più facce, una macchina a 3 assi richiede all'operatore di arrestare manualmente il programma, sganciare il pezzo, capovolgerlo e ribloccarlo in un dispositivo di fissaggio secondario.
- Rischi di spostamento del punto di riferimento: ogni operazione di riposizionamento manuale sposta leggermente il punto di riferimento di origine, causando variazioni dimensionali microscopiche che si accumulano nelle successive lavorazioni di componenti CNC complessi.
- Tempi di inattività prolungati per la configurazione: il riallineamento manuale richiede comparatori a quadrante e scansioni della sonda, consumando tempo prezioso del mandrino e aumentando i costi di manodopera.
- Artefatti di lavorazione superficiale: la lavorazione di superfici con angolazioni multiple su impostazioni separate lascia gradini di raccordo e discrepanze visibili nei punti di incontro dei percorsi utensile.
Vincoli geometrici e colli di bottiglia nell'accesso agli utensili
Le limitazioni degli assi lineari condizionano l'approccio dell'utensile di taglio al pezzo, portando a compromessi nella scelta dell'utensile e nella geometria del pezzo.
- Angoli di taglio rigidi: il taglio verticale fisso obbliga gli ingegneri a utilizzare frese lunghe e sottili per raggiungere cavità profonde, causando vibrazioni e flessioni dell'utensile.
- Impossibilità di realizzare contorni complessi: angoli di sottosquadro continui, canali fluidici interni angolati e pale della girante organiche non possono essere prodotti su una macchina standard a 3 assi in un'unica passata senza l'ausilio di macchine CNC di precisione avanzate.
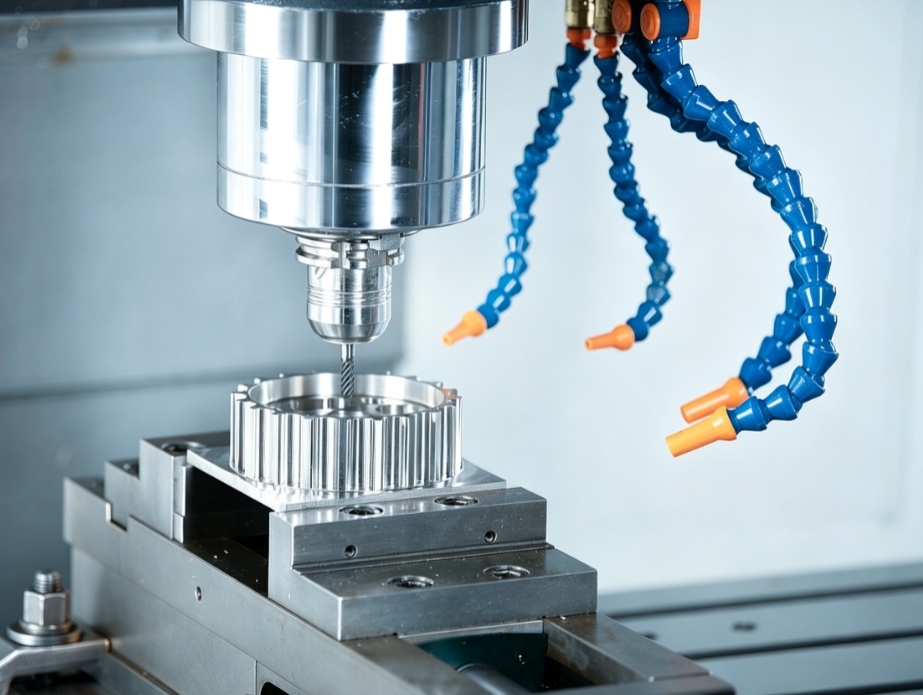
Lavorazione CNC multiasse a 3 assi vs. a 4 e 5 assi: vantaggi tecnici principali
Per superare i limiti fisici della fresatura a 3 assi, la moderna produzione di precisione si affida alla fresatura a 4 assi e Lavorazione CNC a 5 assiIntroducendo assi di rotazione (A, B o C), l'utensile da taglio o il pezzo in lavorazione si inclinano dinamicamente durante la lavorazione. In qualità di fornitore specializzato di lavorazioni multiasse e servizio di lavorazione CNC OEM, Rejin CNC utilizza la lavorazione CNC multiasse e il movimento continuo per offrire significativi vantaggi in termini di produzione.
Precisione elevatissima e controllo rigoroso delle tolleranze
L'integrazione degli assi di rotazione mantiene il punto di taglio allineato al sistema di coordinate per tutta la durata dell'operazione.
- Tolleranze sub-microniche: la lavorazione di elementi su più lati senza alterare la configurazione di serraggio originale mantiene tolleranze ristrette fino a ±01 mm.
- Velocità di taglio ottimali: l'inclinazione continua dell'asse mantiene il carico di truciolo e l'angolo di contatto ideali, prevenendo l'attrito dell'utensile e l'accumulo di calore localizzato durante la lavorazione CNC di precisione.
- Integrità superficiale superiore: la lavorazione multiasse fluida e la sagomatura continua consentono di ottenere finiture superficiali raffinate fino a Ra 0,8 µm, eliminando la lucidatura manuale successiva per i componenti di alta precisione.
Estrema complessità geometrica in un'unica configurazione
Il movimento simultaneo su più assi consente agli utensili da taglio di avvicinarsi al materiale praticamente da qualsiasi angolazione per realizzare componenti CNC complessi.
- Fresatura di sottosquadri e cavità profonde: i mandrini inclinati consentono agli utensili da taglio corti e rigidi di accedere a cavità profonde senza vibrare o rompersi.
- Superfici composte a forma libera: curve complesse su supporti strutturali per droni o involucri per apparecchiature audio vengono fresate con precisione mediante operazioni di lavorazione CNC a 5 assi continue.
- Filettatura e alesatura integrate: fori laterali ad angolo composto, scanalature per chiavette di precisione e filettature esterne vengono realizzate in un unico ciclo di programma.
Produzione OEM efficiente e ad alto volume
Ottimizzare il percorso utensile delle macchine utensili migliora direttamente la produttività e l'efficienza dei costi in fabbrica per la produzione su larga scala di componenti lavorati a CNC.
- Tempi di ciclo ridotti: l'eliminazione delle fasi di impostazione ausiliarie riduce drasticamente i cicli di lavorazione, diminuendo i tempi di produzione di alloggiamenti complessi da 120 minuti a soli 45 minuti.
- Maggiore durata degli utensili: i profili di usura uniformi degli utensili prolungano la durata della fresa e riducono la necessità di calibrazioni frequenti dell'offset dell'utensile nelle lavorazioni CNC multiasse.
- Elaborazione automatizzata in batch: la combinazione di centri multiasse con sistemi di fissaggio automatizzati consente una produzione ad alta capacità di componenti di alta precisione.
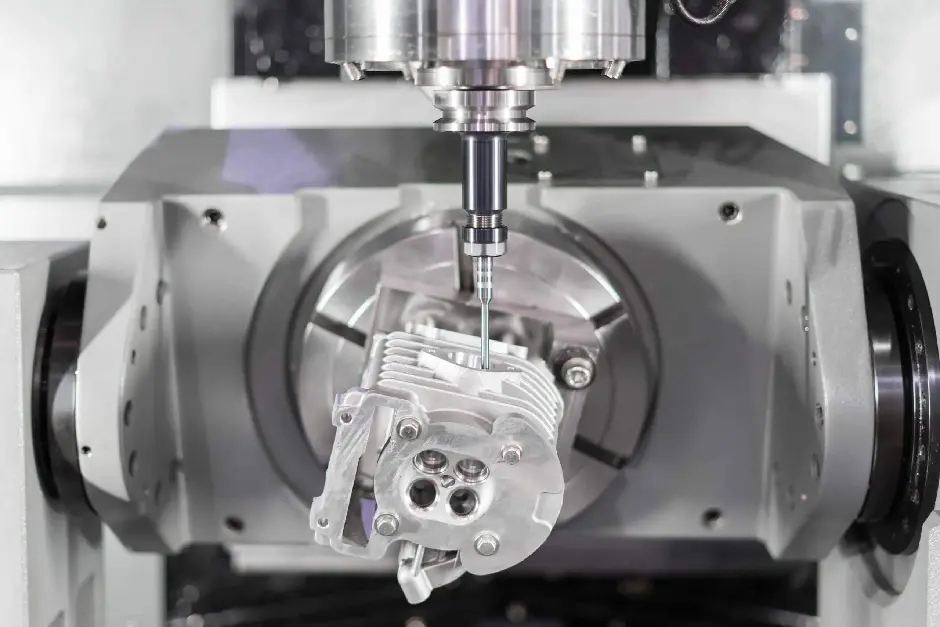
Meccanismo tecnico: come l'eliminazione del riposizionamento elimina l'errore di accumulo
Nella lavorazione di precisione dei metalli, l'accuratezza è governata dalle leggi della fisica meccanica. Comprendere come avviene la propagazione degli errori evidenzia perché la lavorazione CNC multiasse a singola impostazione sia cruciale per l'ingegneria di alta precisione.
Varianza di fissaggio e deriva geometrica
Ogni volta che un tecnico sgancia manualmente un pezzo semilavorato, si introducono due principali fonti di errore:
- Deformazione da pressione di serraggio: la coppia variabile applicata alle ganasce della morsa deforma elasticamente i componenti metallici a parete sottile, causando una deformazione di ritorno elastico una volta rilasciata.
- Contaminazione da particolato: schegge metalliche microscopiche o pellicola d'olio intrappolate tra il perno di posizionamento e la base del pezzo introducono una leggera inclinazione angolare.
Architettura di lavorazione a singola configurazione
I centri di lavoro multiasse risolvono la deriva geometrica eseguendo tutti i percorsi di taglio in un sistema di coordinate unificato, consentendo lavorazioni affidabili con tolleranze ristrette.
- Riferimenti di riferimento unificati: grazie alla lavorazione di cinque lati in un'unica configurazione tramite macchine CNC a 5 assi, tutti i centri dei fori, le superfici piane e le tolleranze di posizione reale sono collegati a un unico punto di riferimento iniziale zero.
- Gestione della stabilità termica: Completamento componenti lavorati a CNC Il processo rapido e continuo riduce al minimo le differenze di dilatazione termica causate dalle variazioni della temperatura ambiente di fabbrica.
Applicazioni, selezione dei processi e valutazione dei casi B2B
I componenti lavorati a CNC di alta precisione devono garantire prestazioni affidabili anche in condizioni operative rigorose. In qualità di fornitore affermato di componenti CNC personalizzati, produttore di lavorazioni meccaniche di precisione e fornitore di servizi di lavorazione CNC OEM di prim'ordine, Rejin CNC adatta le capacità delle proprie attrezzature alle reali esigenze ingegneristiche.
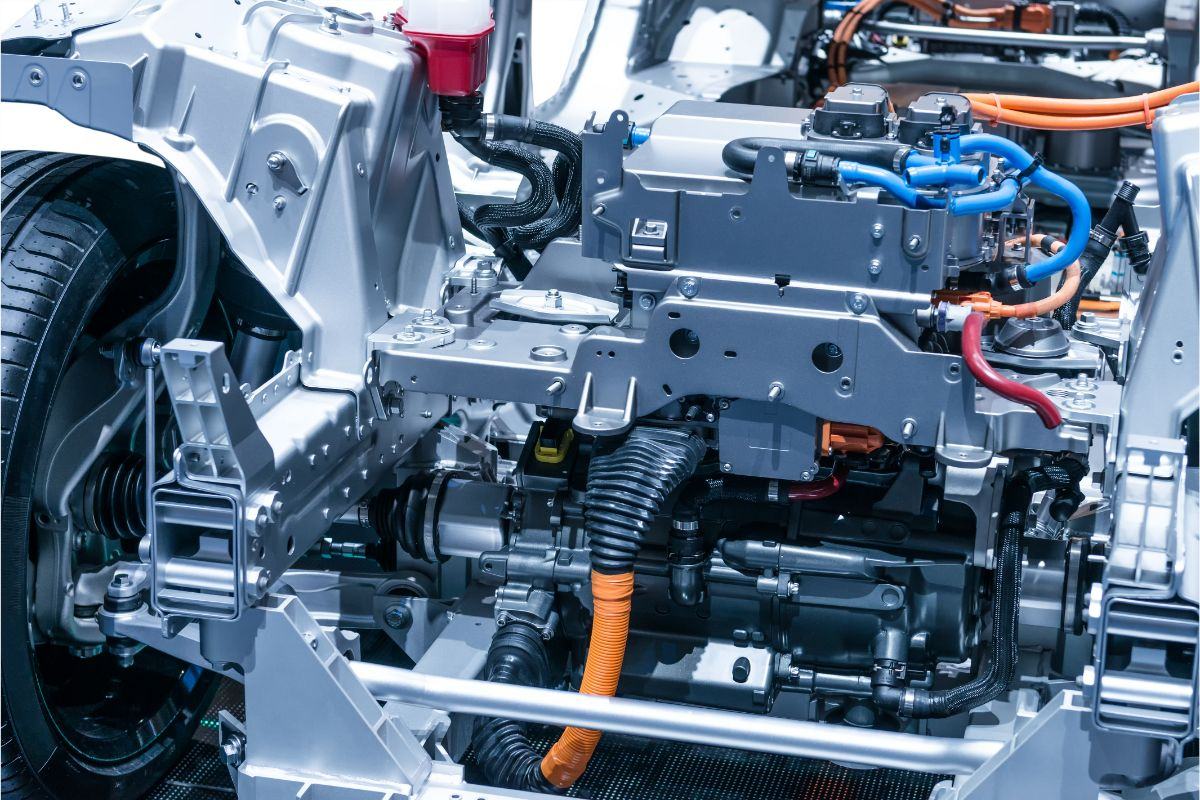
Scenari applicativi e risoluzione dei problemi nel settore industriale
La lavorazione multiasse avanzata affronta le sfide strutturali e funzionali più critiche nei moderni settori manifatturieri:
- Gusci termici per auto e veicoli elettriciLa lavorazione di complessi condotti interni per il raffreddamento a liquido negli alloggiamenti dei motori dei veicoli elettrici garantisce una dissipazione uniforme del calore e una tenuta stagna per componenti CNC complessi.
- Telai strutturali per droni e UAV: la fresatura di precisione dei connettori dei bracci in lega di alluminio 6061/7075 massimizza la rigidità strutturale, rimuovendo al contempo il materiale in eccesso per ridurre il peso dei componenti di alta precisione.
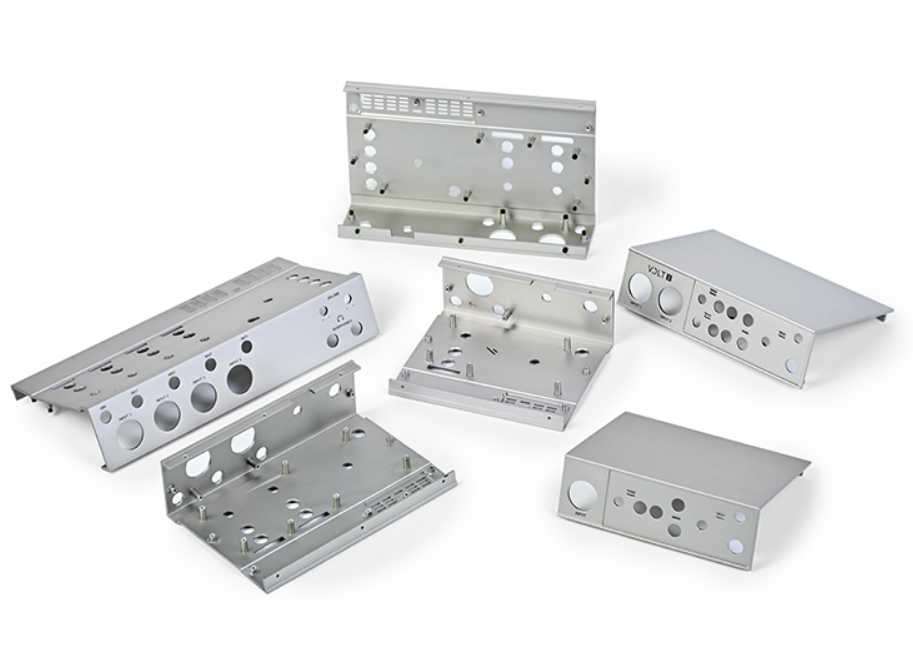
- Alloggiamenti elettroacustici e audio: la realizzazione di padiglioni per cuffie e pannelli frontali per amplificatori in alluminio garantisce prestazioni acustiche prive di risonanze, con finiture superficiali pulite pronte per l'anodizzazione.
Soglie decisionali strategiche di processo: lavorazione CNC vs. stampaggio
I team di approvvigionamento B2B devono selezionare il processo produttivo più conveniente in base al volume di produzione e ai vincoli geometrici.
- Volume da basso a medio (<50.000 unità/anno): la lavorazione CNC multiasse di precisione è ideale perché evita investimenti iniziali in attrezzature/stampi da 10.000 a oltre 50.000 dollari e consente rapide modifiche di progettazione per componenti CNC complessi.
- Componenti in lamiera ad alto volume (>100.000 unità/anno): la stampatura di precisione dei metalli offre costi unitari inferiori per parti in lamiera sottili e uniformi, mentre i componenti 3D solidi e a parete spessa che richiedono lavorazioni con tolleranze ristrette e angoli composti rimangono più adatti ai centri di lavoro multiasse.
Caso di studio OEM comprovato e metriche di scalabilità
Per verificare la capacità produttiva, gli acquirenti B2B cercano informazioni concrete sulla storia delle prestazioni, le dimensioni degli impianti e le certificazioni di controllo qualità del produttore di lavorazioni meccaniche di precisione.
- Caso di studio (marchio audio europeo): Un marchio europeo di elettronica di alta gamma necessitava di componenti di precisione, tra cui boccole in alluminio per cuscinetti e alloggiamenti acustici. Rejin CNC ha implementato flussi di lavoro di lavorazione e tornitura CNC a 5 assi, riducendo lo sviluppo dei campioni da 12 a 5 giorni, raggiungendo un tasso di consegna puntuale del 100%, mantenendo una resa al primo passaggio superiore al 99,5% e mantenendo i resi per riparazione al di sotto dello 0,3%.
- Infrastruttura delle attrezzature: lo stabilimento di produzione di Rejin CNC gestisce oltre 100 centri di lavoro di fascia alta, tra cui piattaforme di lavorazione multiasse di Mazak, DMG MORI e Brother, oltre a linee di anodizzazione automatizzate.
- Capacità produttiva e MOQ: In qualità di fornitore flessibile di componenti CNC personalizzati, supportiamo ordini di diverse entità, dalla campionatura di prototipi (MOQ da 10 a 100 pezzi) fino alla produzione di grandi volumi, con oltre 300.000 componenti lavorati a CNC al mese.
- Certificazioni di qualità: Controllo qualità completo del processo certificato secondo gli standard ISO 9001:2015 e IATF 16949, supportato da macchine di misura a coordinate (CMM) automatizzate e apparecchiature di profilatura ottica per la lavorazione CNC di precisione.
Affidatevi a Rejin CNC per le vostre esigenze di lavorazione di alta precisione.
Quando i vostri progetti di ingegneria richiedono dimensioni precise, forme complesse e una produzione costante su larga scala, la lavorazione CNC multiasse vi offre un reale vantaggio. Rejin CNC è il vostro partner ideale per la lavorazione di alta precisione, la fornitura di macchine multiasse e i servizi di lavorazione CNC OEM. Grazie alla nostra esperienza pluriennale, alle attrezzature avanzate a 5 assi e agli standard IATF 16949, trasformiamo i vostri progetti in componenti finiti senza problemi.
Pronti a ottimizzare i vostri componenti metallici personalizzati?
- Email: info@rejincnc.com
- WhatsApp/Phone: +86 13790500374
Domande frequenti
D: Qual è la principale differenza operativa tra la lavorazione CNC a 3 assi e quella a 5 assi?
A: Una macchina a 3 assi muove l'utensile di taglio lungo percorsi rettilinei X, Y e Z. Gli operatori spesso devono fermarsi e riposizionare il pezzo quando vogliono raggiungere altri lati. Un centro di lavoro CNC a 5 assi introduce due assi di rotazione aggiuntivi, denominati A, B o C. Grazie a queste direzioni aggiuntive, l'utensile può raggiungere cinque lati di pezzi CNC complessi senza doversi fermare per reimpostare la posizione.
D: In che modo la lavorazione multiasse a singola impostazione migliora la coerenza delle tolleranze dei pezzi?
A: La lavorazione di un pezzo in un'unica impostazione tramite lavorazione multiasse elimina gli spostamenti dei riferimenti e le variazioni di posizione del dispositivo di fissaggio che derivano dallo smontaggio manuale. Il pezzo rimane su un unico sistema di coordinate per tutta la durata della lavorazione. Questo metodo consente lavorazioni con tolleranze ristrette fino a ±0,01 mm su ogni faccia di pezzi di alta precisione.
D: Quando un team di approvvigionamento B2B dovrebbe scegliere la lavorazione CNC multiasse rispetto alla stampatura della lamiera?
A: La lavorazione CNC multiasse è ideale per componenti 3D solidi con geometrie complesse. Si adatta inoltre a volumi di produzione inferiori a 50.000 unità all'anno. I team evitano la spesa per la realizzazione di stampi, che può variare da 10.000 a oltre 50.000 dollari. Le modifiche al progetto rimangono semplici perché non è necessario realizzare nuovi stampi ogni volta.
D: Quali protocolli di controllo qualità garantiscono il rispetto delle tolleranze di precisione durante la produzione di massa?
A: In qualità di produttori certificati di lavorazioni meccaniche di precisione, iniziamo con l'ispezione del primo articolo. I controlli con sonda vengono effettuati mentre la macchina è ancora in funzione. Successivamente, macchine di misura a coordinate automatizzate e profilometri ottici di superficie misurano il lavoro finito. Tutte le fasi sono conformi alle norme ISO 9001 e IATF 16949, in modo che le dimensioni delle lavorazioni CNC di precisione rimangano entro le specifiche.


 Li avevamo









