
W branżach o wysokim ryzyku, takich jak inżynieria motoryzacyjna, elektroakustyka, bezzałogowe statki powietrzne (UAV) i sprzęt medyczny, awaria podzespołów nie wchodzi w grę. Wraz ze wzrostem wagi, zwartości i złożoności geometrycznej zespołów mechanicznych, konwencjonalne metody produkcji napotykają na coraz większe ograniczenia fizyczne. Dla menedżerów ds. zaopatrzenia i głównych inżynierów poszukujących niezawodnego producenta precyzyjnej obróbki skrawaniem i dostawcy niestandardowych części CNC, zrozumienie, w jaki sposób dokładność części jest osiągana w hali produkcyjnej, jest kluczowe.
W Rejin CNCJako wiodąca firma zajmująca się precyzyjną obróbką skrawaniem i zaufany dostawca rozwiązań do obróbki wieloosiowej, specjalizujemy się w precyzyjnej obróbce wieloosiowej CNC, dostarczając niestandardowe, toczone i frezowane elementy CNC, spełniające rygorystyczne standardy inżynieryjne. Zastępując tradycyjne, wieloetapowe systemy ciągłymi, wieloosiowymi centrami obróbczymi i zaawansowaną obróbką 5-osiową CNC, pomagamy globalnym markom OEM przekształcać złożone części CNC i plany CAD w sprzęt gotowy do produkcji z bezkompromisową dokładnością.
Ograniczenia tradycyjnej obróbki 3-osiowej w złożonej produkcji
Tradycyjne 3-osiowe frezarki CNC działają wzdłuż liniowych osi X, Y i Z. Chociaż obróbka 3-osiowa jest bardzo skuteczna w przypadku prostych profili płaskich, bloków pryzmatycznych i podstawowych wzorów otworów, to jednak napotyka ona poważne ograniczenia mechaniczne w przypadku obróbki wielostronnych lub organicznych konturów na precyzyjnych częściach.
Skumulowane błędy konfiguracji i problemy z wyrównaniem
Gdy element wymaga obróbki na wielu powierzchniach, w przypadku maszyny 3-osiowej operator musi ręcznie zatrzymać program, odczepić część, obrócić ją i ponownie zamocować w uchwycie pomocniczym.
- Ryzyko przesunięcia punktu odniesienia: Każda ręczna operacja ponownego mocowania powoduje nieznaczne przesunięcie punktu odniesienia, co powoduje mikroskopijne odchylenia wymiarowe, które kumulują się w kolejnych elementach złożonych części obrabianych CNC.
- Dłuższy przestój podczas ustawiania: Ręczne ponowne ustawianie wymaga czujników zegarowych i ruchów sondą, co pochłania cenny czas wrzeciona i zwiększa koszty robocizny.
- Artefakty śladów narzędzi obróbki powierzchni: obróbka powierzchni wielokątnych w oddzielnych konfiguracjach powoduje widoczne kroki łączenia i niezgodności w miejscach styku ścieżek narzędzi.
Ograniczenia geometryczne i wąskie gardła w dostępie do narzędzi
Ograniczenia osi liniowej wpływają na sposób, w jaki narzędzie skrawające zbliża się do przedmiotu obrabianego, co prowadzi do kompromisów w zakresie wyboru narzędzia i geometrii części.
- Sztywne kąty skrawania: Stałe kąty skrawania pionowego zmuszają inżynierów do stosowania długich, smukłych frezów czołowych, aby dotrzeć do głębokich kieszeni, co powoduje drgania i ugięcie narzędzia.
- Niemożność wykonania skomplikowanych konturów: Ciągłych kątów podcięć, kątowych wewnętrznych kanałów cieczy i organicznych łopatek wirnika nie da się wyprodukować na standardowej maszynie 3-osiowej w jednym przejściu bez zaawansowanej precyzyjnej obróbki CNC.
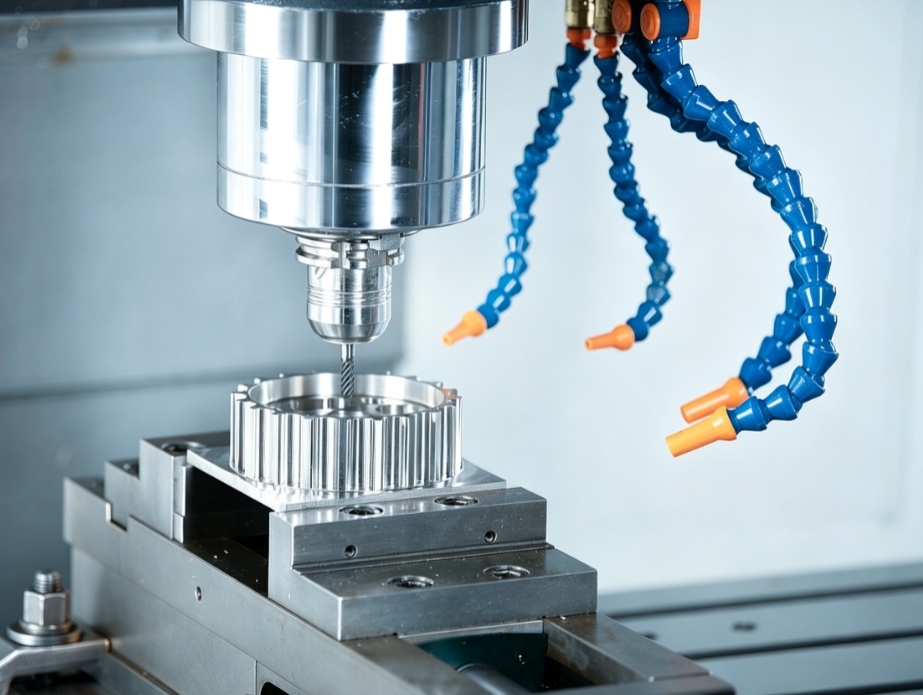
Obróbka CNC wieloosiowa 3-osiowa a 4-osiowa i 5-osiowa: podstawowe zalety techniczne
Aby pokonać fizyczne ograniczenia frezowania 3-osiowego, nowoczesna produkcja precyzyjna opiera się na frezowaniu 4-osiowym i Obróbka CNC 5-osiowaDzięki zastosowaniu osi obrotowych (A, B lub C) narzędzie skrawające lub przedmiot obrabiany dynamicznie przechyla się podczas obróbki. Jako wyspecjalizowany dostawca obróbki wieloosiowej i dostawca usług obróbki CNC OEM, Rejin CNC wykorzystuje obróbkę wieloosiową CNC i ruch ciągły, aby zapewnić znaczne korzyści produkcyjne.
Ultrawysoka precyzja i ścisła kontrola tolerancji
Zintegrowanie osi obrotowych sprawia, że punkt cięcia pozostaje wyrównany z układem współrzędnych przez cały czas trwania operacji.
- Tolerancje submikronowe: obróbka elementów wielostronnych bez naruszania oryginalnej konfiguracji mocowania pozwala na zachowanie ścisłych tolerancji obróbki do ±0,1 mm.
- Optymalne prędkości skrawania: Ciągłe przechylanie osi utrzymuje idealny rozkład wiórów i kąt styku, zapobiegając ocieraniu się narzędzia i lokalnemu gromadzeniu się ciepła podczas precyzyjnej obróbki CNC.
- Doskonała integralność powierzchni: Płynna obróbka wieloosiowa i ciągłe konturowanie pozwalają uzyskać gładkie wykończenie powierzchni do Ra 0,8 µm, eliminując konieczność ręcznego polerowania w przypadku części o wysokiej precyzji.
Ekstremalna złożoność geometryczna w jednym ustawieniu
Jednoczesny ruch wieloosiowy pozwala narzędziom tnącym zbliżać się do materiału praktycznie pod każdym kątem, co pozwala na wytwarzanie złożonych części CNC.
- Frezowanie podcięć i głębokich wnęk: pochylone wrzeciona umożliwiają krótkim, sztywnym narzędziom skrawającym dostęp do głębokich wnęk bez wibracji lub pękania.
- Powierzchnie złożone o dowolnym kształcie: Złożone krzywizny mocowań dronów lub obudów sprzętu audio są frezowane czysto w ciągłych operacjach obróbki CNC w 5 osiach.
- Zintegrowane gwintowanie i rozwiercanie poprzeczne: Otwory boczne o złożonym kącie, precyzyjne rowki wpustowe i gwinty zewnętrzne są wykonywane w jednym cyklu programu.
Wydajna produkcja OEM w dużych ilościach
Usprawnienie ruchu narzędzi w maszynach bezpośrednio zwiększa wydajność zakładu i efektywność kosztów w przypadku masowej produkcji części obrabianych CNC.
- Krótsze czasy cykli: Eliminacja pomocniczych czynności przygotowawczych radykalnie skraca cykle obróbki — czas produkcji złożonych obudów ulega skróceniu ze 120 do 45 minut.
- Dłuższa żywotność narzędzi: Jednorodne profile zużycia narzędzi wydłużają żywotność frezu i zmniejszają częstotliwość kalibracji przesunięcia narzędzia podczas obróbki wieloosiowej CNC.
- Zautomatyzowane przetwarzanie wsadowe: Połączenie centrów wieloosiowych z automatycznym mocowaniem umożliwia produkcję o dużej wydajności części o wysokiej precyzji.
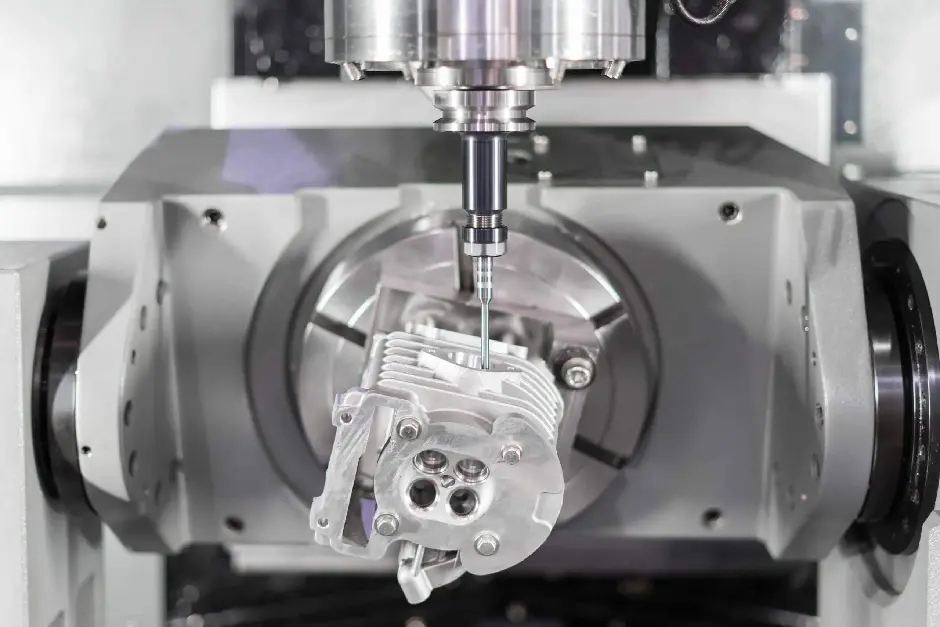
Mechanizm techniczny: Jak wyeliminowanie ponownego mocowania eliminuje błąd stosu
W precyzyjnej obróbce metali, dokładność jest regulowana prawami fizyki mechanicznej. Zrozumienie mechanizmu propagacji błędów pokazuje, dlaczego wieloosiowa obróbka CNC w jednym ustawieniu ma kluczowe znaczenie dla inżynierii o wysokiej specyfikacji.
Wariancja mocowania i dryft geometryczny
Za każdym razem, gdy technik ręcznie odpina zaciski częściowo obrobionej części, pojawiają się dwa główne źródła błędów:
- Odkształcenie pod wpływem nacisku zacisku: Zmienny moment obrotowy przykładany do szczęk imadła elastycznie odkształca cienkościenne elementy metalowe, powodując odkształcenie sprężynujące po zwolnieniu.
- Zanieczyszczenie cząsteczkowe: mikroskopijne wióry metalowe lub warstwa oleju uwięziona między kołkiem ustalającym a podstawą części powodują delikatne przechylenie kątowe.
Architektura obróbki na pojedynczym stanowisku
Wieloosiowe centra obróbkowe rozwiązują problem dryfu geometrycznego, wykonując wszystkie ścieżki skrawania w ujednoliconej przestrzeni współrzędnych, co umożliwia niezawodną obróbkę z zachowaniem ścisłych tolerancji.
- Zunifikowane punkty odniesienia: dzięki obróbce pięciu boków w jednym ustawieniu za pomocą obróbki CNC w 5 osiach, wszystkie środki otworów, powierzchnie płaskie i tolerancje rzeczywistego położenia są powiązane z pojedynczym początkowym punktem odniesienia zerowego.
- Zarządzanie stabilnością termiczną: Zakończenie Części obrabiane CNC szybko, w jednym ciągłym cyklu, minimalizuje różnice w rozszerzalności cieplnej spowodowane zmianami temperatury otoczenia w fabryce.
Aplikacje, wybór procesów i ocena przypadków B2B
Precyzyjne części obrabiane CNC muszą działać niezawodnie w rygorystycznych warunkach eksploatacyjnych. Jako uznany dostawca niestandardowych części CNC, producent precyzyjnej obróbki skrawaniem i wiodący dostawca OEM w zakresie usług obróbki CNC, Rejin CNC dopasowuje możliwości sprzętu do rzeczywistych wymagań inżynieryjnych.
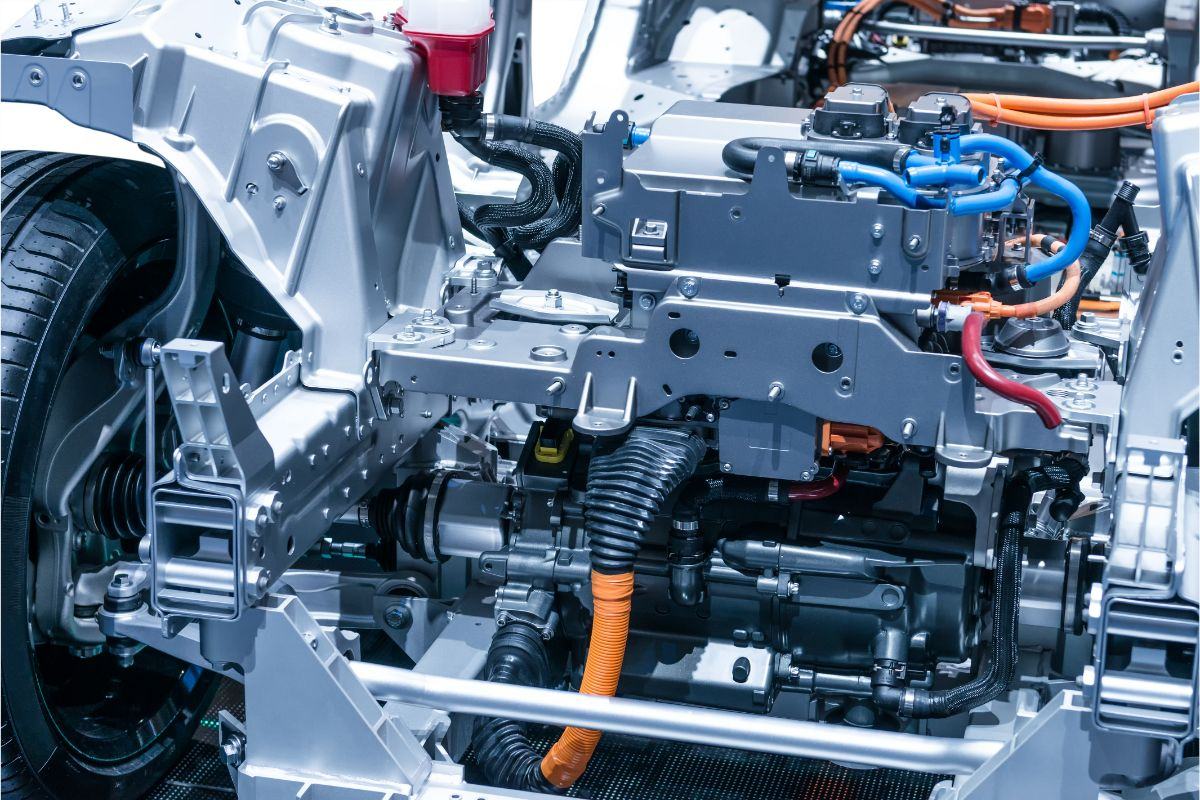
Scenariusze zastosowań przemysłowych i rozwiązywanie problemów
Zaawansowana obróbka wieloosiowa rozwiązuje krytyczne problemy konstrukcyjne i funkcjonalne w nowoczesnych sektorach produkcyjnych:
- Osłony termiczne do samochodów i pojazdów elektrycznych:Obróbka skomplikowanych wewnętrznych kanałów chłodzenia cieczą w obudowach silników EV zapewnia równomierne rozpraszanie ciepła i szczelne uszczelnienie skomplikowanych części obrabianych CNC.
- Ramy konstrukcyjne dronów i bezzałogowych statków powietrznych: Precyzyjne frezowanie łączników ramion ze stopu aluminium 6061/7075 maksymalizuje sztywność konstrukcyjną, jednocześnie usuwając nadmiar materiału, co pozwala na redukcję masy precyzyjnych części.
- Obudowy do urządzeń elektroakustycznych i audio: Wykonanie aluminiowych muszli słuchawkowych i przednich paneli wzmacniacza zapewnia pozbawione rezonansów właściwości akustyczne i czyste wykończenie powierzchni, gotowe do anodowania.
Progi decyzyjne w procesie strategicznym: obróbka CNC kontra tłoczenie
Zespoły ds. zakupów B2B muszą wybrać najbardziej opłacalny proces produkcji, biorąc pod uwagę wielkość produkcji i ograniczenia geometryczne.
- Mała do średniej wielkości produkcja (<50 000 sztuk/rok): Precyzyjna obróbka wieloosiowa CNC jest idealnym rozwiązaniem, ponieważ pozwala uniknąć początkowej inwestycji w narzędzia/matryce wynoszącej od 10 000 do 50 000 USD i więcej, a także umożliwia szybkie modyfikacje konstrukcyjne złożonych części CNC.
- Elementy blaszane o dużej objętości (>100 000 sztuk/rok): Precyzyjne tłoczenie metalu zapewnia niższe koszty jednostkowe w przypadku cienkich, jednolitych części blaszanych, podczas gdy lite, grubościenne elementy 3D wymagające obróbki z zachowaniem ścisłych tolerancji i kątów złożonych nadal najlepiej nadają się do obróbki w centrach wieloosiowych.
Sprawdzone studium przypadku OEM i wskaźniki skalowalności
Aby potwierdzić zdolność produkcyjną, klienci B2B szukają informacji na temat historii wydajności betonu, skali zakładu oraz certyfikatów kontroli jakości od producenta sprzętu do obróbki precyzyjnej.
- Studium przypadku (europejska marka audio): Wiodąca europejska marka sprzętu elektroakustycznego potrzebowała precyzyjnych części, w tym aluminiowych tulei łożyskowych i obudów akustycznych. Firma Rejin CNC wdrożyła 5-osiowe procesy obróbki CNC i toczenia, skracając czas opracowywania próbek z 12 do 5 dni, osiągając 100% terminowość dostaw partii, utrzymując wskaźnik wydajności pierwszego przejścia powyżej 99,5% i utrzymując zwroty od klientów poniżej 0,3%.
- Infrastruktura sprzętowa: Zakład produkcyjny Rejin CNC wykorzystuje ponad 100 zaawansowanych centrów obróbczych, w tym wieloosiowe platformy obróbcze firm Mazak, DMG MORI i Brother, a także zautomatyzowane linie anodowania.
- Zdolność produkcyjna i minimalne zamówienie: Jako elastyczny dostawca niestandardowych części CNC, obsługujemy zamówienia od prototypów (minimalne zamówienie 10–100 sztuk) do produkcji wielkoseryjnej przekraczającej 300 000 części obrabianych CNC miesięcznie.
- Certyfikaty jakości: Pełna kontrola jakości procesu certyfikowana zgodnie z normami ISO 9001:2015 i IATF 16949, wspierana przez automatyczne współrzędnościowe maszyny pomiarowe (CMM) i optyczny sprzęt profilujący do precyzyjnej obróbki CNC.
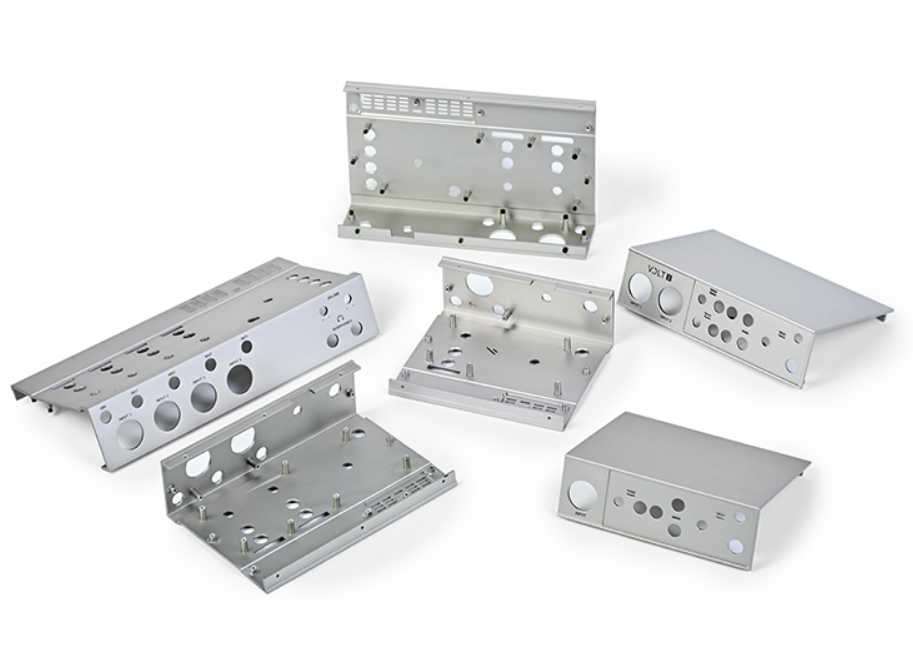
Współpracuj z Rejin CNC, aby zaspokoić swoje potrzeby w zakresie obróbki o wysokiej precyzji
Gdy Twoje projekty inżynieryjne wymagają precyzyjnych wymiarów, złożonych kształtów i stabilnej wydajności na dużą skalę, wieloosiowa obróbka CNC daje Ci realną przewagę. Rejin CNC to Twoja firma oferująca precyzyjną obróbkę skrawaniem, dostawca maszyn wieloosiowych oraz usługi OEM w zakresie obróbki CNC. Wykorzystujemy wieloletnie doświadczenie, zaawansowany sprzęt 5-osiowy oraz standardy IATF 16949, aby bezproblemowo przekształcić Twoje projekty w gotowe elementy.
Gotowy zoptymalizować swoje niestandardowe części metalowe?
- Email: info@rejincnc.com
- WhatsApp/Phone: +86 13790500374
Często zadawane pytania
P: Jaka jest główna różnica operacyjna pomiędzy obróbką CNC 3-osiową i 5-osiową?
A: Maszyna 3-osiowa przesuwa narzędzie skrawające po prostych ścieżkach X, Y i Z. Pracownicy często muszą się zatrzymywać i ponownie mocować element, aby dotrzeć do innych stron. 5-osiowe centrum obróbcze CNC oferuje dwie dodatkowe osie obrotowe oznaczone A, B lub C. Dzięki tym dodatkowym kierunkom narzędzie może dotrzeć do pięciu stron złożonych elementów CNC bez konieczności zatrzymywania się w celu ponownego ustawienia.
P: W jaki sposób obróbka wieloosiowa w pojedynczym ustawieniu poprawia spójność tolerancji części?
A: Obróbka części w jednym ustawieniu za pomocą obróbki wieloosiowej eliminuje przesunięcia punktów odniesienia i zmiany położenia oprzyrządowania wynikające z ręcznego odmocowania. Część pozostaje przez cały czas w jednym układzie współrzędnych. Ta metoda umożliwia obróbkę z wąską tolerancją do ±0,01 mm na każdej powierzchni części o wysokiej precyzji.
P: Kiedy zespół ds. zakupów B2B powinien wybrać obróbkę CNC wieloosiową zamiast tłoczenia blachy?
A: Wieloosiowa obróbka CNC sprawdza się w przypadku solidnych komponentów 3D o złożonej geometrii. Nadaje się również do produkcji poniżej 50 000 sztuk rocznie. Zespoły unikają kosztów budowy narzędzi do tłoczenia, które mogą kosztować od 10 000 do ponad 50 000 dolarów. Zmiany w projekcie pozostają proste, ponieważ nie jest wymagane za każdym razem nowe oprzyrządowanie.
P: Jakie protokoły kontroli jakości zapewniają zachowanie tolerancji precyzji podczas produkcji masowej?
A: Jako certyfikowany producent precyzyjnej obróbki skrawaniem, zaczynamy od kontroli pierwszego artykułu. Kontrole sondą odbywają się podczas pracy maszyny. Następnie automatyczne współrzędnościowe maszyny pomiarowe i optyczne profilometry powierzchni mierzą gotowy produkt. Wszystkie etapy są zgodne z normami ISO 9001 i IATF 16949, aby zapewnić zgodność wymiarów precyzyjnej obróbki CNC ze specyfikacją.


 Byli









