
В таких ответственных отраслях, как автомобилестроение, электроакустика, аэрокосмическая промышленность (БПЛА) и медицинское оборудование, отказ компонентов недопустим. По мере того, как механические узлы становятся легче, компактнее и геометрически сложнее, традиционные методы производства сталкиваются со строгими физическими ограничениями. Для менеджеров по закупкам и ведущих инженеров, ищущих надежного производителя прецизионных деталей и поставщика деталей, изготовленных на станках с ЧПУ, понимание того, как достигается точность деталей на заводе, имеет важное значение.
В Rejin ЧПУБудучи ведущим предприятием в области высокоточной механической обработки и надежным поставщиком многоосевой обработки, мы специализируемся на высокоточной многоосевой обработке на станках с ЧПУ, поставляя изготовленные на заказ токарные и фрезерные детали, соответствующие самым высоким инженерным стандартам. Заменяя традиционные многоступенчатые настройки на многоосевые обрабатывающие центры непрерывного действия и передовые 5-осевые станки с ЧПУ, мы помогаем мировым OEM-брендам превращать сложные детали, изготовленные на станках с ЧПУ, и чертежи CAD в готовое к производству оборудование с бескомпромиссной точностью.
Ограничения традиционной 3-осевой обработки в сложном производстве.
Традиционные 3-осевые фрезерные станки с ЧПУ работают по линейным осям X, Y и Z. Хотя они весьма эффективны для простых плоских профилей, призматических блоков и базовых шаблонов отверстий, 3-осевая обработка сталкивается с серьезными механическими проблемами при обработке многогранных или органических контуров высокоточных деталей.
Накопленные ошибки настройки и проблемы с выравниванием
Когда деталь требует обработки с нескольких сторон, на 3-осевом станке оператору необходимо вручную остановить программу, разжать зажим детали, перевернуть ее и снова закрепить в дополнительном зажиме.
- Риски смещения базовой точки: Каждая операция ручной перезажимки слегка смещает исходную базовую точку, вызывая микроскопические отклонения размеров, которые накапливаются на последовательных элементах сложных деталей, изготовленных на станках с ЧПУ.
- Увеличение времени простоя при настройке: ручная перенастройка требует использования индикаторов часового типа и сканирования щупом, что отнимает ценное время работы шпинделя и увеличивает трудозатраты.
- Артефакты, связанные со следами от инструмента на поверхности: обработка поверхностей под разными углами в разных положениях приводит к появлению видимых ступеней сглаживания и несоответствий в местах пересечения траекторий инструмента.
Геометрические ограничения и узкие места в доступе к инструментам
Ограничения, связанные с линейной осью, ограничивают подход режущего инструмента к заготовке, что приводит к компромиссам в выборе инструмента и геометрии детали.
- Жесткие углы резания: Фиксированные вертикальные углы резания вынуждают инженеров использовать длинные, тонкие концевые фрезы для обработки глубоких углублений, что приводит к вибрации инструмента и его отклонению.
- Невозможность создания сложных контуров: непрерывные углы подрезки, наклонные внутренние каналы для жидкости и органические лопатки рабочего колеса не могут быть изготовлены на стандартном 3-осевом станке за один проход без высокоточной обработки на станках с ЧПУ.
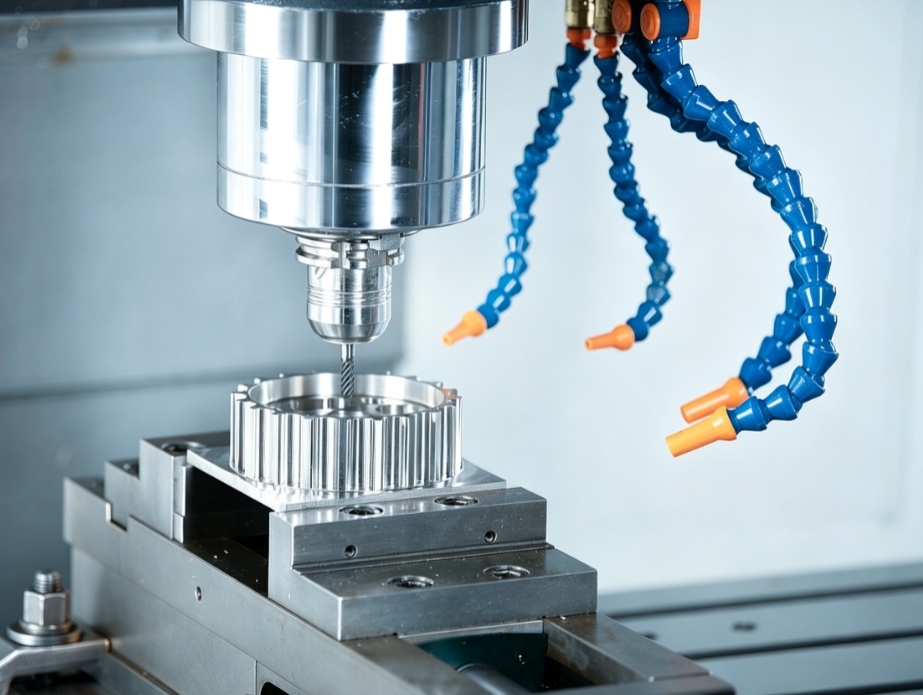
3-осевая, 4-осевая и 5-осевая многоосевая обработка на станках с ЧПУ: основные технические преимущества.
Для преодоления физических ограничений 3-осевого фрезерования современное высокоточное производство опирается на 4-осевое фрезерование. 5-осная обработка ЧПУБлагодаря введению осей вращения (A, B или C) режущий инструмент или заготовка динамически наклоняются во время обработки. Компания Rejin CNC, являясь специализированным поставщиком многоосевой обработки и поставщиком услуг по обработке на станках с ЧПУ для OEM-производителей, использует многоосевую обработку на станках с ЧПУ и непрерывное движение для обеспечения значительных преимуществ в производстве.
Сверхвысокая точность и жесткий контроль допусков.
Интеграция осей вращения обеспечивает выравнивание точки резания относительно системы координат на протяжении всей операции.
- Субмикронные допуски: обработка многогранных элементов без изменения исходной системы зажима обеспечивает высокую точность обработки до ±0,1 мм.
- Оптимальные скорости резания: Непрерывный наклон оси поддерживает идеальную нагрузку на стружку и угол контакта, предотвращая трение инструмента и локальное накопление тепла во время высокоточной обработки на станках с ЧПУ.
- Превосходная чистота поверхности: Плавная многоосевая обработка и непрерывная контурная обработка позволяют добиться высококачественной обработки поверхности с шероховатостью Ra 0,8 мкм, что исключает ручную последующую полировку для высокоточных деталей.
Чрезвычайно сложная геометрическая конфигурация.
Одновременное многоосевое перемещение позволяет режущим инструментам приближаться к материалу практически под любым углом для изготовления сложных деталей с ЧПУ.
- Фрезерование подрезов и глубоких полостей: наклонные шпиндели позволяют коротким, жестким режущим инструментам получать доступ к глубоким углублениям без вибрации и поломки.
- Сложные кривые поверхности произвольной формы: сложные изгибы на креплениях дронов или корпусах аудиооборудования обрабатываются методом фрезерования в непрерывном режиме на 5-осевом станке с ЧПУ.
- Интегрированная нарезка резьбы и расточка: боковые отверстия под сложным углом, прецизионные шпоночные пазы и наружная резьба обрабатываются за один программный цикл.
Эффективное крупномасштабное OEM-производство
Оптимизация траектории движения инструмента на станке напрямую повышает производительность и экономическую эффективность производства крупномасштабных деталей, обрабатываемых на станках с ЧПУ.
- Сокращение времени цикла: Исключение вспомогательных этапов настройки значительно сокращает циклы обработки, уменьшая время производства сложных корпусов со 120 минут до 45 минут.
- Увеличенный срок службы инструмента: равномерный износ инструмента продлевает срок службы фрезы и сокращает частоту калибровки смещения инструмента при многоосевой обработке на станках с ЧПУ.
- Автоматизированная пакетная обработка: сочетание многоосевых обрабатывающих центров с автоматизированной системой крепления позволяет осуществлять высокопроизводительное изготовление высокоточных деталей.
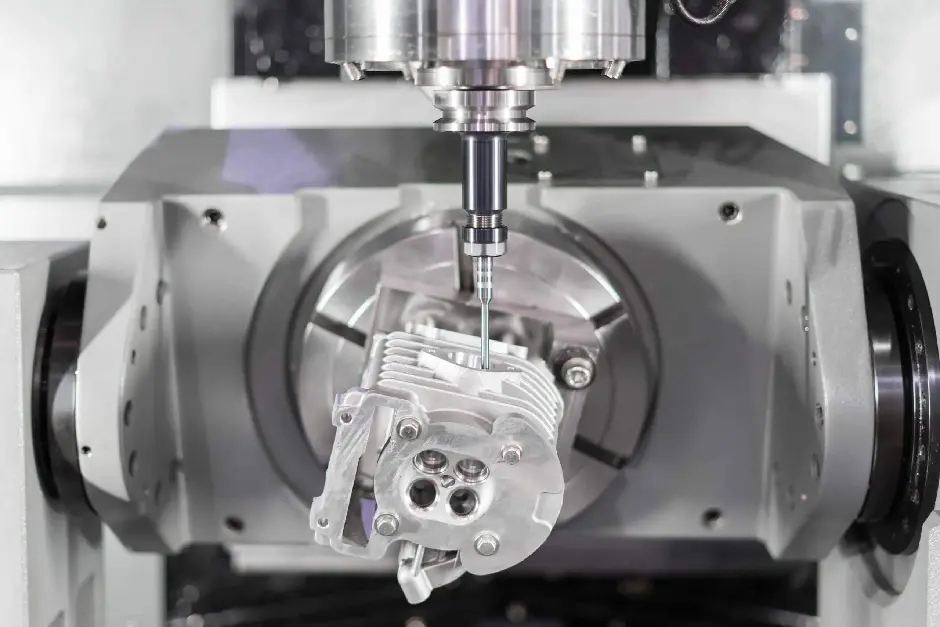
Технический механизм: как исключение повторной установки оборудования устраняет ошибку укладки.
В высокоточной металлообработке точность определяется законами механической физики. Понимание того, как происходит распространение ошибок, подчеркивает, почему одностанционная многоосевая обработка на станках с ЧПУ имеет решающее значение для высокотехнологичного машиностроения.
Отклонение параметров крепления и геометрический дрейф
При ручном разжимании полуфабриката техником возникают два основных источника ошибок:
- Деформация под давлением зажима: переменный крутящий момент, приложенный к губкам тисков, упруго деформирует тонкостенные металлические детали, вызывая обратное пружинение после отпускания.
- Загрязнение частицами: микроскопические металлические стружки или масляная пленка, застрявшие между установочным штифтом и основанием детали, вызывают незначительное угловое отклонение.
Архитектура однопозиционной обработки
Многоосевые обрабатывающие центры устраняют геометрические отклонения, выполняя все траектории резания в едином координатном пространстве, что обеспечивает надежную обработку с жесткими допусками.
- Единая базовая точка отсчета: Благодаря обработке пяти сторон за одну установку на 5-осевом станке с ЧПУ, все центры отверстий, плоские поверхности и допуски на истинное положение привязаны к единой начальной нулевой точке отсчета.
- Управление термической стабильностью: завершение Детали, изготовленные на станках с ЧПУ. Быстрое выполнение за один непрерывный цикл минимизирует разницу в тепловом расширении, вызванную колебаниями температуры окружающей среды на заводе.
Применение, выбор процессов и оценка кейсов B2B.
Детали, изготовленные на станках с ЧПУ с высокой точностью, должны надежно работать в жестких условиях эксплуатации. Компания Rejin CNC, являясь признанным поставщиком деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, производителем прецизионных деталей и ведущим поставщиком услуг по обработке деталей на станках с ЧПУ для OEM-производителей, подбирает оборудование в соответствии с реальными инженерными требованиями.
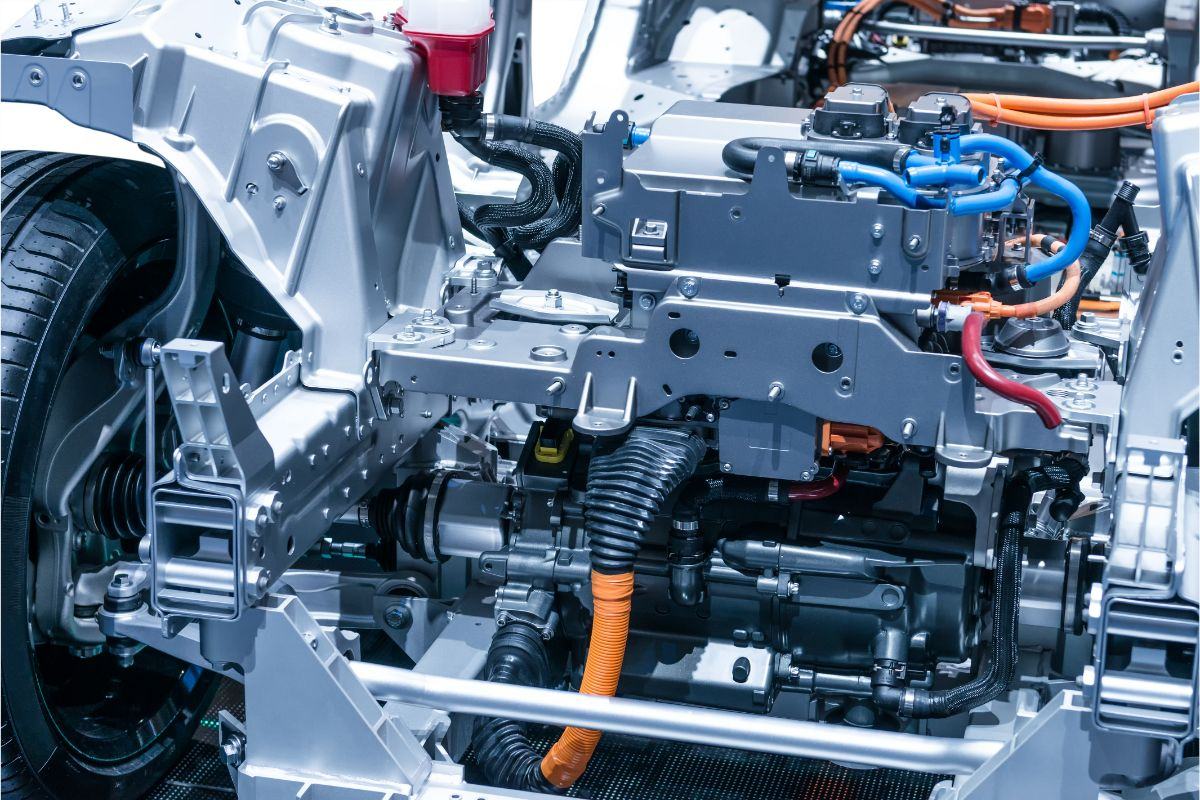
Сценарии применения в промышленности и решение проблем
Передовые технологии многоосевой обработки позволяют решать важнейшие структурные и функциональные задачи в современных отраслях производства:
- Термооболочки для автомобилей и электромобилейОбработка сложных внутренних каналов жидкостного охлаждения в корпусах электродвигателей обеспечивает равномерное рассеивание тепла и герметичность сложных деталей, изготовленных на станках с ЧПУ.
- Конструкционные рамы для дронов и БПЛА: Точная фрезеровка соединителей рычагов из алюминиевого сплава 6061/7075 обеспечивает максимальную жесткость конструкции, одновременно удаляя излишки материала для снижения веса высокоточных деталей.
- Корпуса для электроакустических и аудиоустройств: изготовление алюминиевых чашек наушников и передних панелей усилителей обеспечивает акустическое качество без резонансов и чистую обработку поверхности, готовую к анодированию.
Пороговые значения для принятия стратегических решений в процессе производства: обработка на станках с ЧПУ против штамповки.
Команды, занимающиеся закупками в сегменте B2B, должны выбирать наиболее экономически эффективный производственный процесс, исходя из объемов производства и геометрических ограничений.
- Малый и средний объем производства (<50 000 единиц в год): Высокоточная многоосевая обработка на станках с ЧПУ идеально подходит, поскольку позволяет избежать первоначальных инвестиций в оснастку/штампы в размере 10 000–50 000 долларов и более, а также обеспечивает быструю модификацию конструкции сложных деталей, изготовленных на станках с ЧПУ.
- Высокообъемная обработка листовых деталей (>100 000 единиц в год): Точная штамповка металла обеспечивает снижение себестоимости тонких, однородных деталей из листового металла, в то время как для сплошных толстостенных 3D-компонентов, требующих обработки с жесткими допусками и сложных углов, по-прежнему лучше всего подходят многоосевые обрабатывающие центры.
Подтвержденные примеры успешного внедрения от OEM-производителей и показатели масштабируемости.
Для подтверждения производственных возможностей покупатели в сегменте B2B обращают внимание на историю производительности бетона, масштаб предприятия и сертификаты контроля качества от производителя высокоточной металлообрабатывающей продукции.
- Пример из практики (европейский аудиобренд): Премиальному европейскому бренду электроакустической техники потребовались высокоточные детали, включая алюминиевые подшипниковые втулки и акустические корпуса. Компания Rejin CNC внедрила 5-осевую обработку и токарную обработку на станках с ЧПУ, сократив время разработки образцов с 12 до 5 дней, достигнув 100% своевременной поставки партий, поддерживая выход годной продукции с первого раза выше 99,5% и сводя к минимуму количество возвратов продукции клиентам (менее 0,3%).
- Оборудование и инфраструктура: Производственный комплекс Rejin CNC располагает более чем 100 высокотехнологичными обрабатывающими центрами, включая многоосевые обрабатывающие платформы от Mazak, DMG MORI и Brother, а также автоматизированными линиями анодирования.
- Производственная мощность и минимальный объем заказа: Будучи гибким поставщиком деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, мы поддерживаем масштабы заказов от опытных образцов (минимальный объем заказа 10–100 штук) до крупносерийного производства, превышающего 300 000 деталей, изготовленных на станках с ЧПУ, в месяц.
- Сертификаты качества: Полный контроль качества производственного процесса, сертифицированный в соответствии со стандартами ISO 9001:2015 и IATF 16949, обеспечивается автоматизированными координатно-измерительными машинами (КИМ) и оптическим профилирующим оборудованием для высокоточной обработки на станках с ЧПУ.
Сотрудничайте с Rejin CNC для решения ваших задач высокоточной обработки.
Когда ваши инженерные проекты требуют точных размеров, сложных форм и стабильного масштаба производства, многоосевая обработка на станках с ЧПУ дает вам реальное преимущество. Компания Rejin CNC выступает в качестве вашего поставщика высокоточной обработки, поставщика услуг многоосевой обработки и OEM-производителя станков с ЧПУ. Мы используем многолетний опыт, современное 5-осевое оборудование и стандарты IATF 16949, чтобы без проблем превратить ваши проекты в готовые детали.
Готовы оптимизировать ваши металлические детали, изготовленные на заказ?
- Email: info@rejincnc.com
- WhatsApp/Phone: +86 13790500374
Часто задаваемые вопросы
В: В чем основное операционное различие между 3-осевой и 5-осевой обработкой на станках с ЧПУ?
А: На 3-осевом станке режущий инструмент перемещается по прямым траекториям X, Y и Z. Рабочим часто приходится останавливаться и заново закреплять деталь, когда им нужно обработать другие стороны. 5-осевой обрабатывающий центр с ЧПУ добавляет две дополнительные оси вращения, обозначенные буквами A, B или C. Благодаря этим дополнительным направлениям инструмент может обрабатывать пять сторон сложных деталей, изготовленных на станках с ЧПУ, без остановки для перенастройки.
В: Каким образом одностанционная многоосевая обработка повышает стабильность допусков деталей?
А: Обработка детали за одну установку с помощью многоосевой обработки исключает смещения базовых точек и изменения положения зажима, возникающие при ручном снятии зажима. Деталь остается в одной системе координат на протяжении всего процесса. Этот метод позволяет обрабатывать детали с жесткими допусками до ±0,01 мм на каждой грани высокоточных деталей.
В: В каких случаях команде по закупкам в сегменте B2B следует отдать предпочтение многоосевой обработке на станках с ЧПУ вместо штамповки листового металла?
A: Многоосевая обработка на станках с ЧПУ хорошо подходит для изготовления трехмерных компонентов со сложной геометрией. Она также подходит для объемов производства менее 50 000 единиц в год. Команды избегают затрат на изготовление штамповочных инструментов, которые могут стоить от 10 000 до более 50 000 долларов. Изменения в конструкции остаются простыми, поскольку каждый раз не требуется новая оснастка.
В: Какие протоколы контроля качества обеспечивают соблюдение допусков точности при серийном производстве?
A: Как сертифицированный производитель прецизионной обработки, мы начинаем с проверки первого образца. Проверки с помощью измерительных щупов проводятся во время работы станка. После этого готовые изделия измеряются автоматизированными координатно-измерительными машинами и оптическими профилографами. Все этапы соответствуют правилам ISO 9001 и IATF 16949, чтобы размеры, полученные на станках с ЧПУ, оставались в пределах заданных параметров.


 Они были









