
Dans les secteurs à haut risque tels que l'ingénierie automobile, l'électroacoustique, l'aérospatiale (drones) et les équipements médicaux, la défaillance des composants est inacceptable. À mesure que les assemblages mécaniques deviennent plus légers, plus compacts et plus complexes géométriquement, les méthodes de fabrication conventionnelles atteignent leurs limites physiques. Pour les responsables des achats et les ingénieurs en chef à la recherche d'un fabricant fiable de pièces usinées avec précision et d'un fournisseur de pièces CNC sur mesure, il est essentiel de comprendre comment la précision des pièces est obtenue en production.
À CNC de RejinEn tant que société leader dans l'usinage de haute précision et fournisseur de confiance en usinage multiaxes, nous sommes spécialisés dans l'usinage CNC multiaxes de haute précision. Nous réalisons des pièces usinées CNC sur mesure, tournées et fraisées, répondant aux normes d'ingénierie les plus exigeantes. En remplaçant les configurations traditionnelles en plusieurs étapes par des centres d'usinage multiaxes continus et un usinage CNC 5 axes de pointe, nous aidons les grandes marques OEM internationales à transformer leurs pièces CNC complexes et leurs plans CAO en composants prêts pour la production, avec une précision irréprochable.
Les limites de l'usinage traditionnel à 3 axes dans la fabrication complexe
Les fraiseuses CNC 3 axes traditionnelles fonctionnent selon des axes linéaires X, Y et Z. Bien qu'elles soient très efficaces pour les profils plats simples, les blocs prismatiques et les perçages de base, l'usinage 3 axes se heurte à d'importantes limitations mécaniques lorsqu'il s'agit de réaliser des pièces de haute précision aux contours complexes ou organiques.
Erreurs de configuration cumulatives et problèmes d'alignement
Lorsqu'un composant nécessite un usinage sur plusieurs faces, une machine à 3 axes exige que l'opérateur arrête manuellement le programme, desserre la pièce, la retourne et la resserre dans un dispositif secondaire.
- Risques liés au décalage de la référence : Chaque opération de resserrage manuel décale légèrement la référence d'origine, provoquant des variations dimensionnelles microscopiques qui s'accumulent sur les éléments successifs des pièces CNC complexes.
- Temps d'arrêt prolongé pour la configuration : le réalignement manuel nécessite des comparateurs à cadran et des balayages de sonde, ce qui consomme un temps précieux de broche et augmente les coûts de main-d'œuvre.
- Artefacts de marques d'outils de surface : L'usinage de surfaces à angles multiples sur des configurations distinctes laisse apparaître des raccords et des décalages visibles aux points de rencontre des trajectoires d'outils.
Contraintes géométriques et goulots d'étranglement de l'accès aux outils
Les limitations de l'axe linéaire restreignent la manière dont l'outil de coupe s'approche de la pièce, ce qui entraîne des compromis dans le choix de l'outil et la géométrie de la pièce.
- Angles de coupe rigides : Les angles de coupe verticaux fixes obligent les ingénieurs à utiliser des fraises longues et fines pour atteindre les cavités profondes, ce qui induit des vibrations et une déviation de l’outil.
- Impossibilité de réaliser des contours complexes : les angles de dépouille continus, les canaux de fluide internes inclinés et les pales organiques des turbines ne peuvent pas être produits en une seule passe sur une machine standard à 3 axes sans usinage CNC de précision avancé.
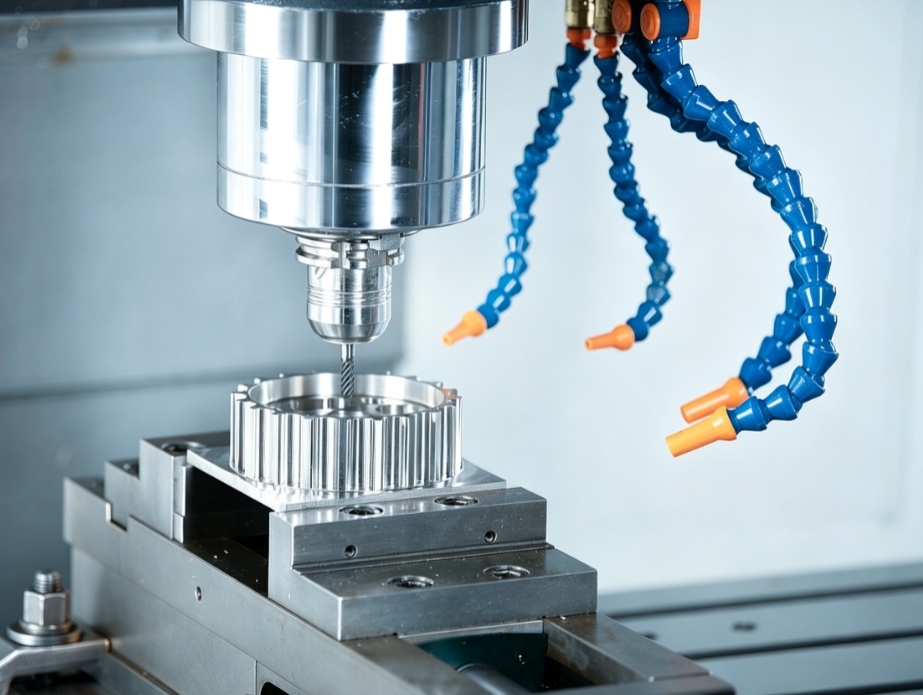
Usinage CNC multi-axes 3 axes vs 4 axes et 5 axes : principaux avantages techniques
Pour surmonter les limites physiques du fraisage 3 axes, la fabrication de précision moderne s'appuie sur le 4 axes et usinage CNC à 5 axesEn introduisant des axes de rotation (A, B ou C), l'outil de coupe ou la pièce s'incline dynamiquement pendant l'usinage. Spécialisée dans l'usinage multiaxes et les services d'usinage CNC OEM, Rejin CNC utilise l'usinage CNC multiaxes et le mouvement continu pour optimiser la production.
Contrôle de très haute précision et de tolérances strictes
L'intégration des axes de rotation permet de maintenir le point de coupe aligné avec le système de coordonnées tout au long de l'opération.
- Tolérances submicroniques : L'usinage de formes à plusieurs faces sans perturber le système de serrage d'origine permet de maintenir un usinage aux tolérances serrées jusqu'à ±01 mm.
- Vitesses de coupe optimales : l’inclinaison continue des axes maintient la charge de copeaux et l’angle de contact idéaux, évitant le frottement de l’outil et l’accumulation de chaleur localisée lors de l’usinage CNC de précision.
- Intégrité de surface supérieure : L'usinage multiaxes lisse et le contournage continu permettent d'obtenir des finitions de surface raffinées jusqu'à Ra 0,8 µm, éliminant le polissage manuel ultérieur pour les pièces de haute précision.
Complexité géométrique extrême dans une seule configuration
Le mouvement simultané sur plusieurs axes permet aux outils de coupe d'approcher le matériau sous pratiquement n'importe quel angle pour fabriquer des pièces CNC complexes.
- Fraisage en contre-dépouille et en cavité profonde : les broches inclinées permettent aux outils de coupe courts et rigides d’accéder aux cavités profondes sans vibrer ni se casser.
- Surfaces composées de forme libre : les courbes complexes des supports structurels de drones ou des coques d’équipements audio sont usinées avec précision grâce à des opérations d’usinage CNC 5 axes continues.
- Filetage et alésage transversal intégrés : les trous latéraux à angle composé, les rainures de clavette de précision et les filetages extérieurs sont réalisés en un seul cycle de programme.
Production OEM efficace à grand volume
La rationalisation des trajectoires d'outils des machines améliore directement le rendement et la rentabilité de la production à grande échelle de pièces usinées par commande numérique.
- Réduction des temps de cycle : L’élimination des étapes de préparation auxiliaires réduit considérablement les cycles d’usinage, ramenant les temps de production de boîtiers complexes de 120 minutes à 45 minutes.
- Durée de vie des outils prolongée : des profils d’usure uniformes prolongent la durée de vie des outils de coupe et réduisent la fréquence des étalonnages du décalage des outils dans l’usinage CNC multi-axes.
- Traitement automatisé par lots : la combinaison de centres multi-axes et de dispositifs de fixation automatisés permet une fabrication à grande capacité de pièces de haute précision.
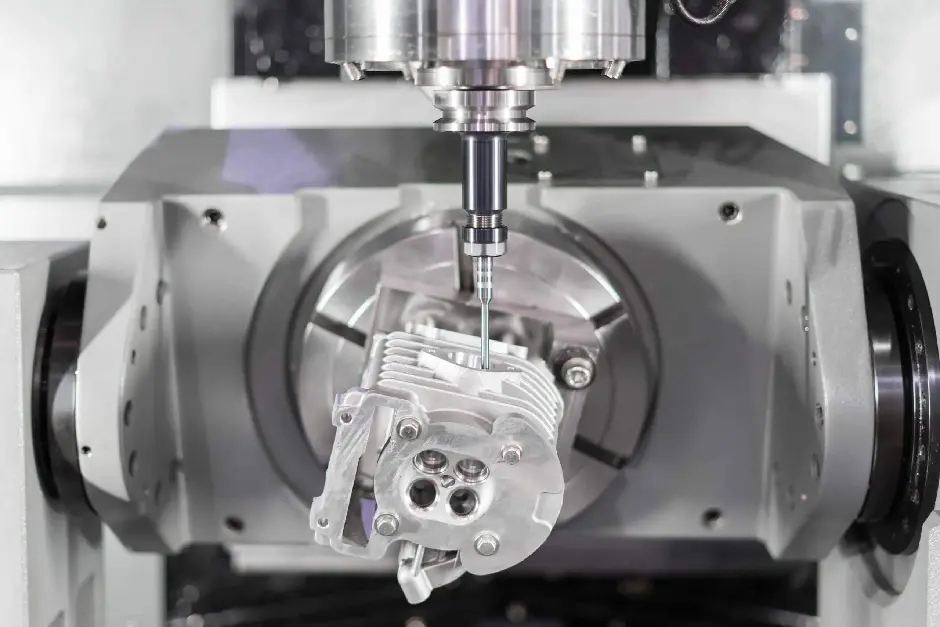
Mécanisme technique : comment l’élimination des refixtures élimine les erreurs d’empilement
En fabrication métallique de précision, la précision est régie par les lois de la physique mécanique. Comprendre la propagation des erreurs permet de comprendre pourquoi l'usinage CNC multiaxes en une seule opération est crucial pour l'ingénierie de haute précision.
Variance de fixation et dérive géométrique
Lorsqu'un technicien desserre manuellement une pièce semi-usinée, deux principales sources d'erreur sont introduites :
- Déformation due à la pression de serrage : le couple variable appliqué aux mâchoires de l’étau déforme élastiquement les composants métalliques à parois minces, provoquant une déformation de retour élastique une fois relâchés.
- Contamination particulaire : des copeaux de métal microscopiques ou un film d’huile piégés entre la broche de positionnement et la base de la pièce introduisent une inclinaison angulaire subtile.
Architecture d'usinage à configuration unique
Les centres d'usinage multi-axes résolvent les problèmes de dérive géométrique en exécutant toutes les trajectoires de coupe dans un espace de coordonnées unifié, permettant ainsi un usinage fiable et précis.
- Références de données unifiées : en usinant cinq faces en une seule opération grâce à l’usinage CNC 5 axes, tous les centres de trous, les faces planes et les tolérances de position réelles sont liés à un seul zéro de référence initial.
- Gestion de la stabilité thermique : Achèvement pièces usinées CNC Permet de réaliser rapidement, en une seule opération continue, les différences de dilatation thermique dues aux variations de température ambiante en usine.
Applications, sélection des processus et évaluation des cas B2B
Les pièces usinées CNC de haute précision doivent fonctionner de manière fiable dans des conditions d'utilisation rigoureuses. En tant que fournisseur reconnu de pièces CNC sur mesure, fabricant d'usinage de précision et prestataire de services d'usinage CNC OEM de premier plan, Rejin CNC adapte les capacités de ses équipements aux exigences concrètes de l'ingénierie.
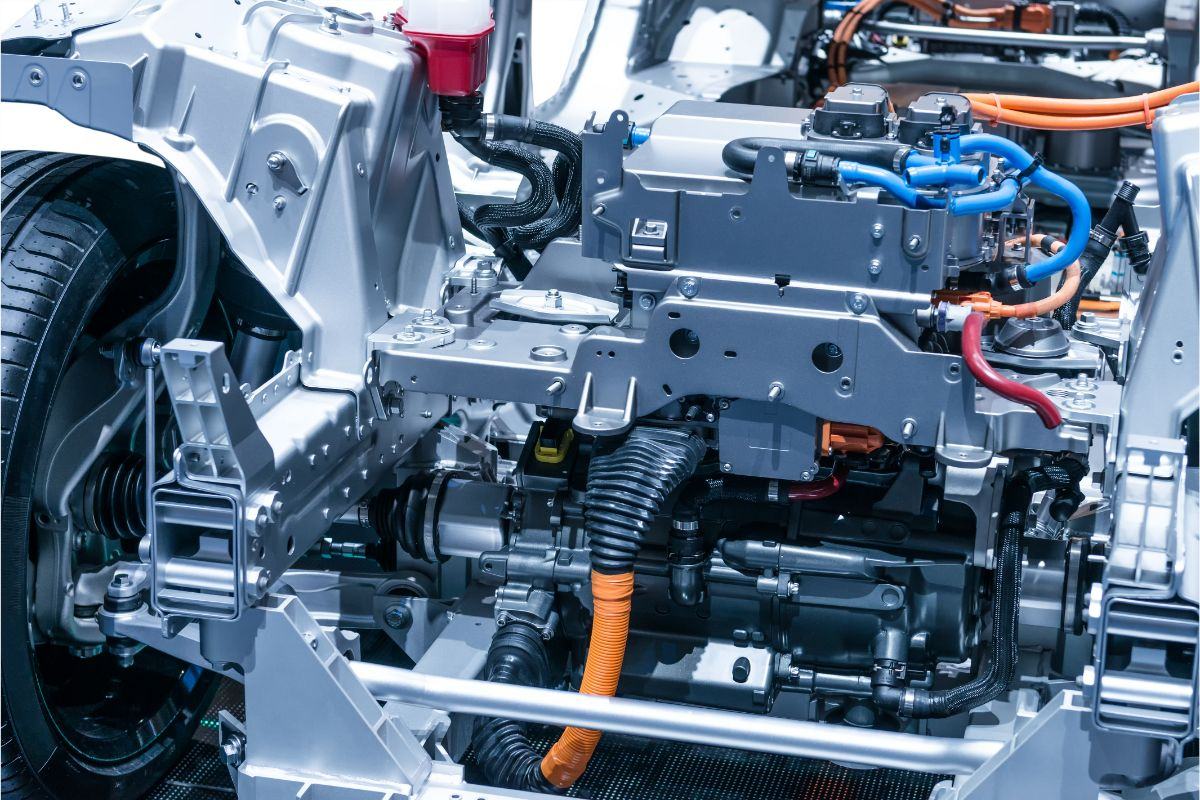
Scénarios d'application industrielle et résolution de problèmes
L'usinage multiaxes avancé permet de relever les défis structurels et fonctionnels critiques des secteurs manufacturiers modernes :
- Coques thermiques pour l'automobile et les véhicules électriquesL'usinage de passages de refroidissement liquide internes complexes dans les carters de moteurs de véhicules électriques assure une dissipation thermique uniforme et une étanchéité parfaite pour les pièces CNC complexes.
- Cadres structurels pour drones et UAV : Le fraisage de précision des connecteurs de bras en alliage d'aluminium 6061/7075 maximise la rigidité structurelle tout en éliminant l'excès de matériau pour une réduction de poids dans les pièces de haute précision.
- Boîtiers électroacoustiques et audio : La fabrication de coques de casque en aluminium et de panneaux avant d’amplificateurs offre des performances acoustiques sans résonance avec des finitions de surface propres, prêtes pour l’anodisation.
Seuil de décision stratégique des processus : usinage CNC vs. estampage
Les équipes d'approvisionnement B2B doivent sélectionner le processus de fabrication le plus rentable en fonction du volume de production et des contraintes géométriques.
- Volume faible à moyen (< 50 000 unités/an) : L'usinage CNC multi-axes de précision est idéal car il évite un investissement initial de 10 000 $ à 50 000 $ et permet des modifications de conception rapides pour les pièces CNC complexes.
- Composants en tôle à grand volume (>100 000 unités/an) : L’emboutissage de précision des métaux offre des coûts unitaires inférieurs pour les pièces en tôle minces et uniformes, tandis que les composants 3D solides à parois épaisses nécessitant un usinage à tolérances serrées et des angles composés restent mieux adaptés aux centres d’usinage multi-axes.
Étude de cas OEM éprouvée et indicateurs de scalabilité
Pour vérifier les capacités de production, les acheteurs B2B recherchent un historique concret des performances, la taille des installations et les certifications de contrôle qualité de leur fabricant d'usinage de précision.
- Étude de cas (Marque audio européenne) : Une marque européenne haut de gamme d’instruments électroacoustiques avait besoin de pièces de haute précision, notamment des bagues de palier en aluminium et des boîtiers acoustiques. Rejin CNC a mis en œuvre des flux de production d’usinage et de tournage CNC 5 axes, réduisant ainsi le développement des échantillons de 12 à 5 jours, atteignant un taux de livraison des lots à temps de 100 %, maintenant un rendement de première passe supérieur à 99,5 % et un taux de retour client pour réparation inférieur à 0,3 %.
- Infrastructure des équipements : L’usine de production de Rejin CNC exploite plus de 100 centres d’usinage haut de gamme, dont des plateformes d’usinage multi-axes de Mazak, DMG MORI et Brother, ainsi que des lignes d’anodisation automatisées.
- Capacité de production et quantité minimale de commande : En tant que fournisseur flexible de pièces CNC sur mesure, nous prenons en charge les commandes allant de l’échantillonnage de prototypes (quantités minimales de commande de 10 à 100 pièces) jusqu’à la production en grande série dépassant 300 000 pièces usinées CNC par mois.
- Certifications de qualité : Contrôle qualité complet du processus certifié selon les normes ISO 9001:2015 et IATF 16949, appuyé par des machines de mesure de coordonnées automatisées (MMT) et des équipements de profilage optique pour l'usinage CNC de précision.
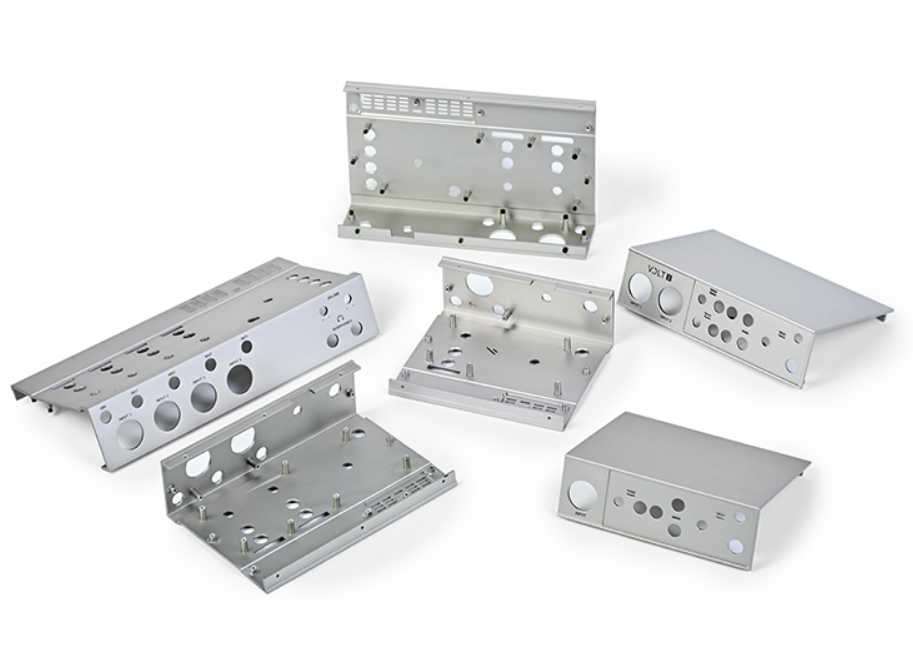
Faites confiance à Rejin CNC pour vos besoins d'usinage de haute précision.
Lorsque vos conceptions techniques exigent des dimensions précises, des formes complexes et une production constante à grande échelle, l'usinage CNC multiaxes vous offre un avantage certain. Rejin CNC est votre partenaire privilégié pour l'usinage de haute précision, la fourniture de solutions d'usinage multiaxes et la réalisation de pièces CNC pour les fabricants d'équipement d'origine (OEM). Forts de nombreuses années d'expérience, d'équipements 5 axes de pointe et du respect des normes IATF 16949, nous transformons vos conceptions en pièces finies, sans le moindre problème.
Prêt à optimiser vos pièces métalliques sur mesure ?
- Email: info@rejincnc.com
- WhatsApp/Phone: +86 13790500374
FAQ (questions fréquentes)
Q : Quelle est la principale différence opérationnelle entre l'usinage CNC à 3 axes et à 5 axes ?
A : Une machine 3 axes déplace l'outil de coupe selon des trajectoires rectilignes X, Y et Z. Les opérateurs doivent souvent interrompre et repositionner la pièce pour accéder à d'autres faces. Un centre d'usinage CNC 5 axes ajoute deux axes de rotation supplémentaires, A, B et C. Grâce à ces directions supplémentaires, l'outil peut atteindre les cinq faces de pièces CNC complexes sans interruption pour réinitialiser la configuration.
Q : Comment l'usinage multiaxes en une seule étape améliore-t-il la constance des tolérances des pièces ?
A : L'usinage d'une pièce en une seule opération grâce à l'usinage multiaxes élimine les décalages de référence et les changements de position du dispositif de fixation liés au desserrage manuel. La pièce reste alignée sur un seul système de coordonnées pendant toute la durée de l'usinage. Cette méthode permet un usinage de haute précision, avec des tolérances serrées jusqu'à ±0,01 mm sur chaque face de pièces de haute précision.
Q : Quand une équipe d'approvisionnement B2B devrait-elle choisir l'usinage CNC multiaxes plutôt que l'emboutissage de tôle ?
A: L'usinage CNC multiaxes est idéal pour les pièces 3D solides aux géométries complexes. Il convient également aux volumes de production inférieurs à 50 000 unités par an. Les équipes s'affranchissent des coûts liés à la fabrication d'outillage d'emboutissage, qui peuvent varier de 10 000 $ à plus de 50 000 $. Les modifications de conception restent simples, car aucun nouvel outillage n'est nécessaire à chaque fois.
Q : Quels protocoles d'inspection de la qualité garantissent le respect des tolérances de précision lors de la production en série ?
A: En tant que fabricant certifié d'usinage de précision, nous commençons par l'inspection du premier article. Des contrôles par palpage sont effectués pendant que la machine est en marche. Ensuite, des machines à mesurer tridimensionnelles automatisées et des profileurs de surface optiques mesurent la pièce finie. Toutes les étapes sont conformes aux normes ISO 9001 et IATF 16949 afin que les dimensions d'usinage CNC de précision restent conformes aux spécifications.


 Ils étaient









