
In risikoreichen Branchen wie der Automobilindustrie, der Elektroakustik, der UAV-Luft- und Raumfahrt sowie der Medizintechnik ist Bauteilausfall inakzeptabel. Da mechanische Baugruppen immer leichter, kompakter und geometrisch komplexer werden, stoßen konventionelle Fertigungsmethoden an ihre physikalischen Grenzen. Für Einkaufsleiter und leitende Ingenieure, die einen zuverlässigen Hersteller von Präzisionsbearbeitungsteilen und einen Lieferanten für kundenspezifische CNC-Teile suchen, ist es daher unerlässlich zu verstehen, wie die Teilegenauigkeit in der Fertigung erreicht wird.
Bei CNC von RejinAls führendes Unternehmen im Bereich der hochpräzisen Bearbeitung und zuverlässiger Lieferant von Mehrachsen-Bearbeitungslösungen sind wir auf die hochpräzise CNC-Bearbeitung spezialisiert und liefern kundenspezifische Dreh- und Frästeile, die höchsten technischen Standards entsprechen. Durch den Einsatz von kontinuierlichen Mehrachsen-Bearbeitungszentren und fortschrittlicher 5-Achs-CNC-Bearbeitung anstelle herkömmlicher mehrstufiger Aufspannungen unterstützen wir globale OEM-Marken dabei, komplexe CNC-Teile und CAD-Zeichnungen mit kompromissloser Genauigkeit in serienreife Hardware umzusetzen.
Die Grenzen der traditionellen 3-Achs-Bearbeitung in der komplexen Fertigung
Herkömmliche 3-Achs-CNC-Fräsmaschinen arbeiten entlang der linearen X-, Y- und Z-Achse. Sie sind zwar sehr effektiv für einfache, ebene Profile, prismatische Blöcke und grundlegende Lochmuster, stoßen aber bei der Bearbeitung von mehrseitigen oder organischen Konturen an hochpräzisen Bauteilen an erhebliche mechanische Grenzen.
Kumulative Einrichtungsfehler und Ausrichtungsprobleme
Wenn ein Bauteil an mehreren Seiten bearbeitet werden muss, erfordert eine 3-Achs-Maschine, dass der Bediener das Programm manuell stoppt, das Teil ausspannt, es wendet und es anschließend wieder in eine zweite Vorrichtung einspannt.
- Risiken durch Bezugspunktverschiebung: Jeder manuelle Nachspannvorgang verschiebt den Bezugspunkt geringfügig, was zu mikroskopischen Maßabweichungen führt, die sich bei komplexen CNC-Teilen über aufeinanderfolgende Merkmale summieren.
- Längere Rüstzeiten: Manuelle Neuausrichtung erfordert Messuhren und Tastkopfbewegungen, was wertvolle Spindelzeit in Anspruch nimmt und die Arbeitskosten erhöht.
- Oberflächenbearbeitungsspuren: Die Bearbeitung von Oberflächen mit mehreren Winkeln in separaten Aufspannungen hinterlässt sichtbare Übergangsstufen und Unstimmigkeiten an den Stellen, an denen die Werkzeugwege aufeinandertreffen.
Geometrische Einschränkungen und Engpässe beim Werkzeugzugriff
Die Einschränkungen der linearen Achse begrenzen, wie das Schneidwerkzeug auf das Werkstück zusteuert, was zu Kompromissen bei der Werkzeugauswahl und der Teilegeometrie führt.
- Starre Schnittwinkel: Feste vertikale Schnittwinkel zwingen die Ingenieure dazu, lange, schlanke Schaftfräser zu verwenden, um tiefe Taschen zu erreichen, was Werkzeugschwingungen und -durchbiegungen verursacht.
- Unmöglichkeit komplexer Konturen: Kontinuierliche Hinterschnittwinkel, abgewinkelte interne Fluidkanäle und organische Laufradschaufeln können auf einer Standard-3-Achs-Maschine nicht in einem einzigen Arbeitsgang ohne hochentwickelte Präzisions-CNC-Bearbeitung hergestellt werden.
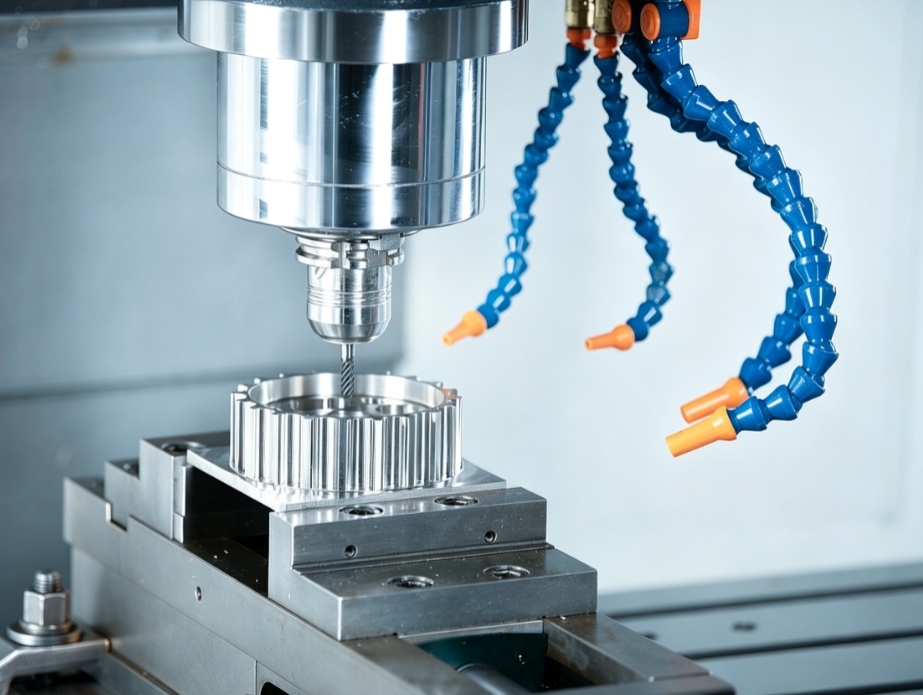
3-Achs- vs. 4-Achs- und 5-Achs-Mehrachsen-CNC-Bearbeitung: Die wichtigsten technischen Vorteile
Um die physikalischen Grenzen des 3-Achs-Fräsens zu überwinden, setzt die moderne Präzisionsfertigung auf 4-Achs- und 4-Achs-Bearbeitung. 5-Achs CNC BearbeitungDurch die Einführung von Rotationsachsen (A, B oder C) wird das Schneidwerkzeug bzw. das Werkstück während der Bearbeitung dynamisch geneigt. Als spezialisierter Anbieter von Mehrachsen-Bearbeitung und OEM-CNC-Bearbeitungsdienstleistungen nutzt Rejin CNC die Mehrachsen-CNC-Bearbeitung und kontinuierliche Bewegungsabläufe, um signifikante Produktionsvorteile zu erzielen.
Ultrahohe Präzision und enge Toleranzkontrolle
Durch die Integration von Rotationsachsen bleibt der Schnittpunkt während des gesamten Vorgangs mit dem Koordinatensystem ausgerichtet.
- Submikron-Toleranzen: Die Bearbeitung mehrseitiger Merkmale ohne Beeinträchtigung der ursprünglichen Spannvorrichtung ermöglicht eine enge Toleranzbearbeitung bis hinunter zu ±01 mm.
- Optimale Schnittgeschwindigkeiten: Die kontinuierliche Achsenneigung sorgt für die optimale Spanbelastung und den idealen Kontaktwinkel und verhindert Werkzeugreibung und lokale Wärmeentwicklung bei der Präzisions-CNC-Bearbeitung.
- Überragende Oberflächengüte: Durch die reibungslose Mehrachsenbearbeitung und die kontinuierliche Konturierung werden verfeinerte Oberflächengüten bis hinunter zu Ra 0,8 µm erzielt, wodurch das manuelle Nachpolieren bei hochpräzisen Teilen entfällt.
Extreme geometrische Komplexität in einem einzigen Setup
Die gleichzeitige Bewegung mehrerer Achsen ermöglicht es den Schneidwerkzeugen, das Material aus nahezu jedem Winkel zu erreichen, um komplexe CNC-Teile herzustellen.
- Hinterschnitt- und Tiefhohlraumfräsen: Schräg angeordnete Spindeln ermöglichen es kurzen, starren Schneidwerkzeugen, tiefe Aussparungen zu erreichen, ohne zu vibrieren oder zu brechen.
- Freiform-Verbundflächen: Komplexe Kurven an Drohnen-Strukturhalterungen oder Gehäusen von Audiogeräten werden in kontinuierlichen 5-Achs-CNC-Bearbeitungsvorgängen sauber gefräst.
- Integriertes Gewindeschneiden und Querbohren: Seitliche Bohrungen mit zusammengesetztem Winkel, Präzisionskeilnuten und Außengewinde werden in einem einzigen Programmzyklus fertiggestellt.
Effiziente OEM-Fertigung in großen Stückzahlen
Durch die Optimierung der Werkzeugwegbewegung wird der Durchsatz und die Kosteneffizienz bei der Großserienfertigung von CNC-Bearbeitungsteilen direkt gesteigert.
- Reduzierte Zykluszeiten: Durch den Wegfall zusätzlicher Rüstvorgänge werden die Bearbeitungszyklen drastisch verkürzt – die Produktionszeiten für komplexe Gehäuse reduzieren sich von 120 Minuten auf 45 Minuten.
- Längere Werkzeugstandzeit: Gleichmäßige Werkzeugverschleißprofile verlängern die Standzeit der Schneidwerkzeuge und reduzieren die Häufigkeit der Werkzeugkorrektur bei der mehrachsigen CNC-Bearbeitung.
- Automatisierte Stapelverarbeitung: Die Kombination von Mehrachsen-Bearbeitungszentren mit automatisierter Vorrichtungstechnik ermöglicht die Fertigung von hochpräzisen Teilen in hoher Kapazität.
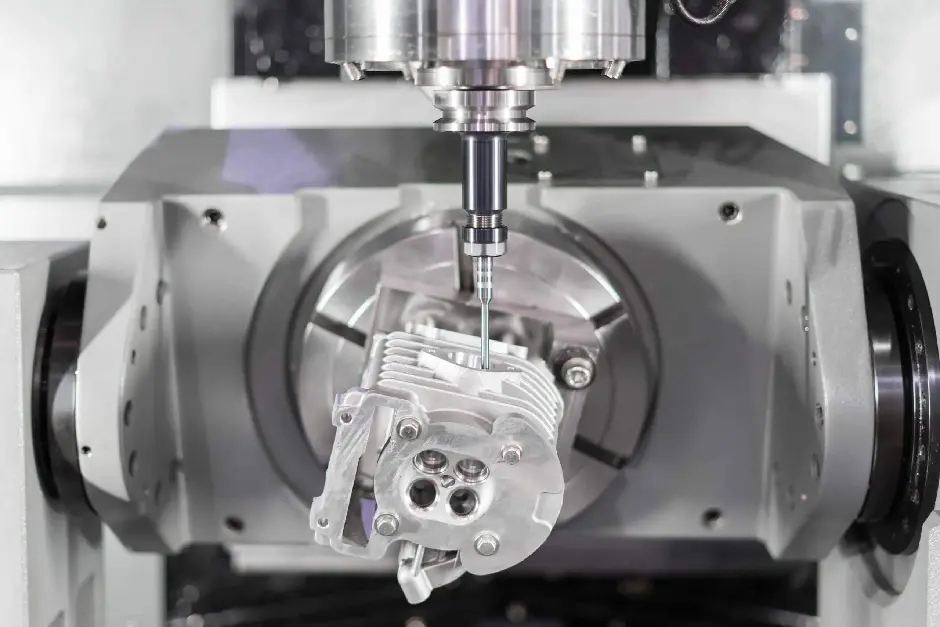
Technischer Mechanismus: Wie die Vermeidung von Nachfixierungen den Stapelfehler beseitigt
In der Präzisionsmetallbearbeitung wird die Genauigkeit durch die Gesetze der Mechanik bestimmt. Das Verständnis der Fehlerfortpflanzung verdeutlicht, warum die mehrachsige CNC-Bearbeitung in einer Aufspannung für anspruchsvolle Konstruktionen so wichtig ist.
Abweichungen bei der Einrichtung und geometrische Drift
Immer wenn ein Techniker ein halbfertiges Bauteil manuell ausspannt, entstehen zwei Hauptfehlerquellen:
- Verformung durch Klemmdruck: Das variable Drehmoment, das auf die Schraubstockbacken wirkt, verformt dünnwandige Metallbauteile elastisch und verursacht nach dem Lösen eine Rückfederung.
- Partikelverunreinigung: Mikroskopisch kleine Metallspäne oder Ölfilme, die zwischen dem Positionierstift und der Teilebasis eingeschlossen sind, verursachen eine leichte Winkelverkippung.
Architektur für die Bearbeitung in einer Aufspannung
Mehrachsige Bearbeitungszentren beheben geometrische Abweichungen, indem sie alle Schnittwege in einem einheitlichen Koordinatensystem ausführen und so eine zuverlässige Bearbeitung mit engen Toleranzen ermöglichen.
- Einheitliche Bezugspunkte: Durch die Bearbeitung von fünf Seiten in einer Aufspannung mittels 5-Achs-CNC-Bearbeitung werden alle Lochmittelpunkte, Planflächen und Toleranzen der wahren Position auf einen einzigen anfänglichen Bezugspunkt Null bezogen.
- Thermisches Stabilitätsmanagement: Abschluss CNC-Bearbeitungsteile Die schnelle Durchführung in einem kontinuierlichen Prozess minimiert die durch schwankende Umgebungstemperaturen in der Fabrik verursachten Unterschiede in der Wärmeausdehnung.
Anwendungen, Prozessauswahl und B2B-Fallbewertung
Hochpräzise CNC-Bearbeitungsteile müssen unter strengen Betriebsbedingungen zuverlässig funktionieren. Als etablierter Anbieter von kundenspezifischen CNC-Teilen, Hersteller von Präzisionsbearbeitungsteilen und führender OEM-CNC-Bearbeitungsdienstleister passt Rejin CNC die Leistungsfähigkeit seiner Anlagen an die realen Anforderungen der Konstruktionspraxis an.
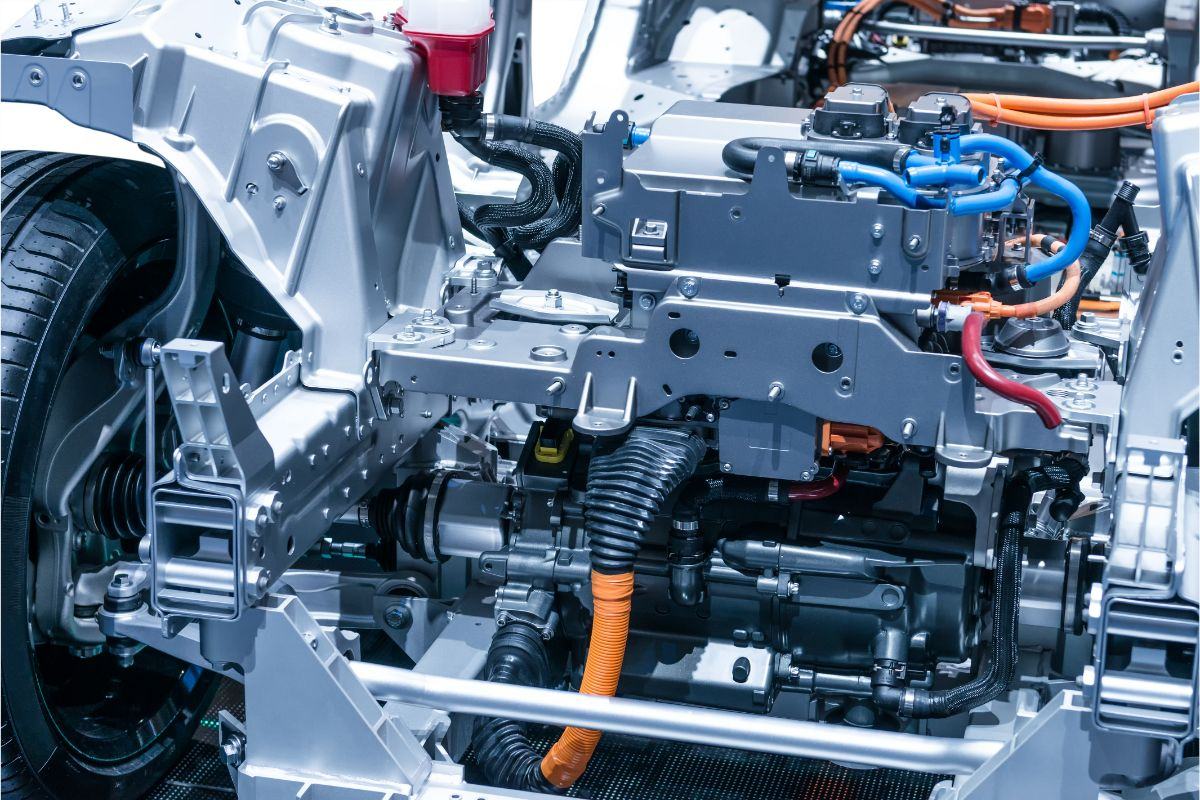
Branchenspezifische Anwendungsszenarien und Problemlösungen
Fortschrittliche Mehrachsenbearbeitung bewältigt kritische strukturelle und funktionelle Herausforderungen in modernen Fertigungssektoren:
- Thermische Hüllen für Automobile und ElektrofahrzeugeDie Bearbeitung komplexer interner Flüssigkeitskühlkanäle in EV-Motorgehäusen gewährleistet eine gleichmäßige Wärmeableitung und eine leckagefreie Abdichtung für komplexe CNC-Teile.
- Strukturrahmen für Drohnen und unbemannte Luftfahrzeuge: Die Präzisionsfräsung der Armverbinder aus Aluminiumlegierung 6061/7075 maximiert die strukturelle Steifigkeit und reduziert gleichzeitig das Gewicht der hochpräzisen Teile durch die Entfernung von überschüssigem Material.
- Elektroakustische & Audio-Gehäuse: Die Fertigung von Kopfhörermuscheln und Verstärkerfrontplatten aus Aluminium sorgt für resonanzfreie Akustik und saubere Oberflächen, die für die Anodisierung geeignet sind.
Strategische Entscheidungsschwellenwerte: CNC-Bearbeitung vs. Stanzen
B2B-Einkaufsteams müssen das kostengünstigste Herstellungsverfahren auf Basis von Produktionsvolumen und geometrischen Einschränkungen auswählen.
- Niedrige bis mittlere Stückzahlen (<50.000 Einheiten/Jahr): Die präzise mehrachsige CNC-Bearbeitung ist ideal, da sie Vorabinvestitionen in Werkzeuge/Formen von 10.000 bis über 50.000 US-Dollar vermeidet und schnelle Designänderungen für komplexe CNC-Teile ermöglicht.
- Blechkomponenten in großen Stückzahlen (>100.000 Stück/Jahr): Präzisions-Metallstanzen bietet niedrigere Stückkosten für dünne, gleichmäßige Blechteile, während massive, dickwandige 3D-Komponenten, die eine Bearbeitung mit engen Toleranzen und komplexen Winkeln erfordern, weiterhin am besten für Mehrachsen-Bearbeitungszentren geeignet sind.
Bewährte OEM-Fallstudie und Skalierbarkeitskennzahlen
Um die Fertigungskapazität zu überprüfen, achten B2B-Käufer auf die bisherige Leistungsfähigkeit von Beton, die Größe der Produktionsstätte und die Qualitätskontrollzertifizierungen ihres Präzisionsbearbeitungsherstellers.
- Fallstudie (Europäische Audiomarke): Eine führende europäische Marke für elektroakustische Produkte benötigte hochpräzise Bauteile, darunter Aluminium-Lagerbuchsen und Akustikgehäuse. Rejin CNC implementierte 5-Achs-CNC-Bearbeitungs- und Drehprozesse, wodurch die Musterentwicklung von 12 auf 5 Tage verkürzt, eine termingerechte Serienlieferung von 100 % erreicht, eine Erstausbeute von über 99,5 % erzielt und die Reparaturquote unter 0,3 % gehalten werden konnte.
- Anlageninfrastruktur: Die Produktionsstätte von Rejin CNC verfügt über mehr als 100 High-End-Bearbeitungszentren – darunter Mehrachsen-Bearbeitungsplattformen von Mazak, DMG MORI und Brother – sowie über automatisierte Anodisierungsanlagen.
- Produktionskapazität & Mindestbestellmenge: Als flexibler Lieferant von kundenspezifischen CNC-Teilen unterstützen wir Auftragsgrößen von der Prototypenfertigung (Mindestbestellmengen von 10–100 Stück) bis hin zur Serienproduktion von mehr als 300.000 CNC-Bearbeitungsteilen pro Monat.
- Qualitätszertifizierungen: Vollständige Prozessqualitätskontrolle zertifiziert nach den Normen ISO 9001:2015 und IATF 16949, unterstützt durch automatisierte Koordinatenmessgeräte (KMG) und optische Profilierungsgeräte für die präzise CNC-Bearbeitung.
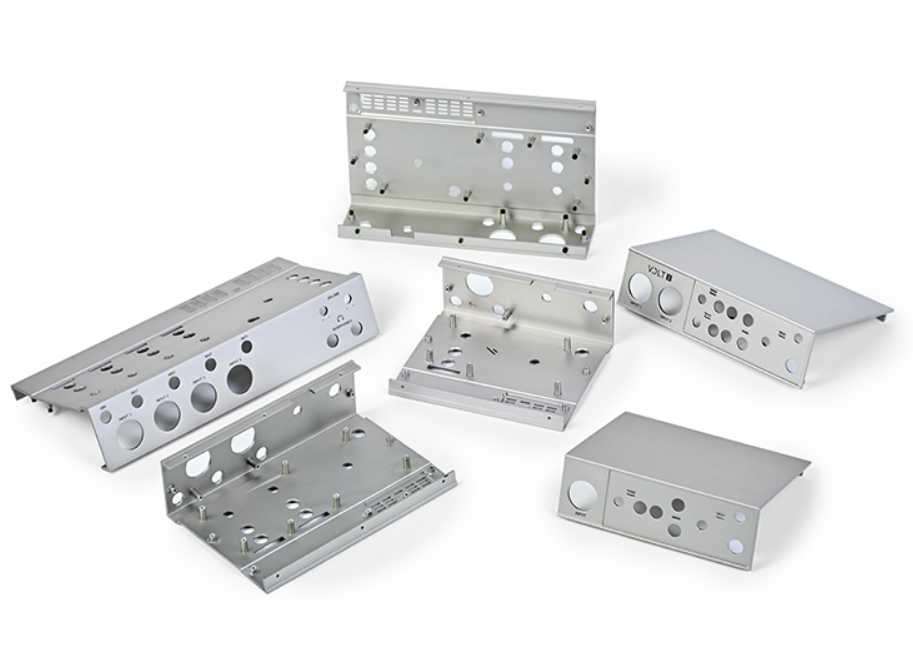
Rejin CNC ist Ihr Partner für Ihre hochpräzisen Bearbeitungsanforderungen.
Wenn Ihre Konstruktionen exakte Abmessungen, komplexe Formen und eine gleichbleibende Serienproduktion erfordern, bietet Ihnen die mehrachsige CNC-Bearbeitung einen entscheidenden Vorteil. Rejin CNC ist Ihr Partner für hochpräzise Bearbeitung, Mehrachsen-Bearbeitung und OEM-CNC-Bearbeitung. Dank unserer langjährigen Erfahrung, modernster 5-Achs-Maschinen und der Einhaltung des IATF-16949-Standards fertigen wir Ihre Konstruktionen problemlos zu fertigen Bauteilen.
Sind Sie bereit, Ihre kundenspezifischen Metallteile zu optimieren?
- Email: info@rejincnc.com
- WhatsApp/Phone: +86 13790500374
FAQ (häufig gestellte Fragen)
F: Worin besteht der wesentliche operative Unterschied zwischen 3-Achs- und 5-Achs-CNC-Bearbeitung?
A: Eine 3-Achs-Maschine bewegt das Schneidwerkzeug entlang gerader X-, Y- und Z-Achsen. Um andere Seiten zu bearbeiten, müssen die Bediener das Werkstück oft anhalten und neu einspannen. Ein 5-Achs-CNC-Bearbeitungszentrum verfügt über zwei zusätzliche Rotationsachsen (A, B oder C). Dank dieser zusätzlichen Drehrichtungen kann das Werkzeug fünf Seiten komplexer CNC-Teile erreichen, ohne dass ein Anhalten zum Umspannen erforderlich ist.
F: Wie verbessert die Mehrachsenbearbeitung in einer einzigen Aufspannung die Toleranzkonsistenz der Bauteile?
A: Die Bearbeitung eines Werkstücks in einer Aufspannung mittels Mehrachsenbearbeitung eliminiert Verschiebungen von Bezugspunkten und Änderungen der Vorrichtungsposition, die beim manuellen Entspannen entstehen. Das Werkstück verbleibt während des gesamten Bearbeitungsprozesses in einem einzigen Koordinatensystem. Dieses Verfahren ermöglicht die Bearbeitung hochpräziser Werkstücke mit engen Toleranzen bis zu ±0,01 mm auf jeder Fläche.
F: Wann sollte ein B2B-Einkaufsteam die mehrachsige CNC-Bearbeitung der Blechstanzung vorziehen?
A: Die mehrachsige CNC-Bearbeitung eignet sich hervorragend für massive 3D-Bauteile mit komplexen Geometrien. Sie ist auch für Produktionsvolumina unter 50.000 Einheiten pro Jahr geeignet. Teams sparen sich die Kosten für die Herstellung von Stanzwerkzeugen, die zwischen 10.000 und über 50.000 US-Dollar liegen können. Konstruktionsänderungen bleiben unkompliziert, da nicht jedes Mal neue Werkzeuge benötigt werden.
F: Welche Qualitätsprüfungsprotokolle gewährleisten die Einhaltung der Präzisionstoleranzen bei der Massenproduktion?
A: Als zertifizierter Hersteller von Präzisionsbearbeitungsmaschinen beginnen wir mit der Erstmusterprüfung. Dabei werden Messungen mit Messfühlern durchgeführt, während die Maschine noch läuft. Anschließend vermessen automatisierte Koordinatenmessmaschinen und optische Oberflächenprofilometer das fertige Werkstück. Alle Arbeitsschritte entsprechen den Normen ISO 9001 und IATF 16949, um sicherzustellen, dass die Maße der CNC-Präzisionsbearbeitung innerhalb der Spezifikationen bleiben.


 Sie waren









